
 EN



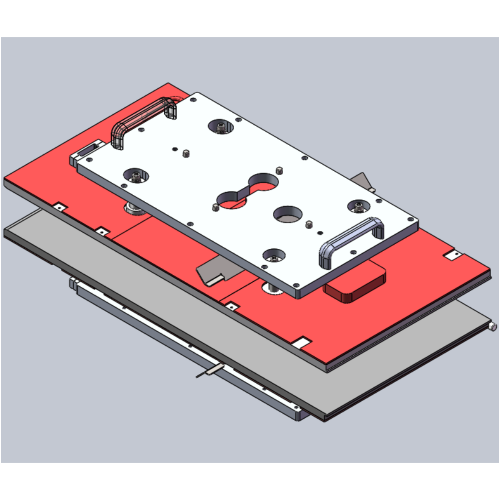
In hoë-volume farmaseutiese en verbruikersgoederesvervaardiging dra elke sekonde op die vervaardigingslyn werklike koste. Wanneer fasiliteite na maniere soek om uitset te versnel sonder dat gehoed word met kwaliteit, keer die gesprek amper altyd terug na dieselfde grondslag-element: Blisterverpakkingsgereedskap . Die gereedskap is nie bloot 'n meganiese komponent nie — dit is die presisie-infrastruktuur wat bepaal hoe vinnig, hoe konsekwent en hoe betroubaar 'n blister verpakking lyn kan bedryf word. Om presies te verstaan hoe dit produksiespoed dryf, vereis 'n noue kyk na sy ingenieursbeginsels, ontwerplogika en integrasierol binne die breër verpakkingstelsel.

Die verhouding tussen Blisterverpakkingsgereedskap en die produsiespoed is direk, meetbaar en word dikwels onderskat deur bedryfsspanne wat slegs op die masjien se spoedgradering fokus. 'n Blaseverpaklynpad mag die meganiese kapasiteit hê om teen 400 blase per minuut te loop, maar indien die gereedskap selfs marginale vorminkonsekwensies, misuitlyning of buitensporige oorskakeltyd inbreng, word daardie teoretiese spoed in praktyk onbereikbaar. Hoogpresterende Blisterverpakkingsgereedskap sluit die gaping tussen die masjien se vermoë en die werklike uitset toe — en dit is presies waar die produsiespoed werklik gewen of verloor word.
Die Meganiese Rol van Gereedskap in Lynspoed
Vormstasies en Siklustydvermindering
Die vormstasie is waar die basisfilm in holtes gevorm word wat die produk sal bevat. Die spoed waarteen hierdie stap voltooi word, bepaal die fundamentele siklus tyd van die hele lyn. Blisterverpakkingsgereedskap ontwerp met presisie-gepasde vormmatrices verseker dat hitte en druk gelykmatig op elke holte in elke siklus toegepas word. Wanneer die kontakoppervlakke tot noue toleransies gefrees word, vereis die vormstap minder vertoeblyftyd om die volledige holtediepte te bereik, wat elke siklus direk verkort.
In teenstelling daarmee dwing swak pasvormende of verslete gereedskap bediener om die vertoeblyftyd te verleng om vir ongelyke hitte-oordrag of onvolledige holte-vorming te kompenseer. Dit is een van die mees algemene verborge oorsake van verminderde produksiespoed in blisterverpakkingbedrywighede. Belegging in hoë-kwaliteit Blisterverpakkingsgereedskap met geoptimaliseerde termiese geleidingsvermoë en oppervlakafwerking elimineer hierdie kompensasietyd en herstel die lyn na sy ontwerpsiklustempo.
Die geometrie van die vormgereedskap is ook baie belangrik. 'n Vormmat wat ontwerp is om presies by die produkholte-profiel te pas, verminder die hoeveelheid materiaal wat tydens vorming getrek word, wat op sy beurt die spanning op die film verminder en die waarskynlikheid van vormingsdefekte wat kwaliteitsinspeksie-stoppe of afkeuring sal veroorsaak, tot 'n minimum beperk. Minder stoppe beteken meer deurlopende bedryfstyd — 'n direkte drywer van effektiewe produksiespoed.
Nagelaatstasie-presisie en deursetkonsekwentheid
Na vorming en vul, pas die versegelingsstasie die dekselplaat op die basisblister met hitte en druk aan. Die versegelingsgereedskap moet konsekwente kontak handhaaf oor die volle versegelingsoppervlak om 'n betroubare hermetiese versegeling in een enkele druk siklus. Blisterverpakkingsgereedskap met behoorlik ontwerpte versegelplate word hitte gelykmatig versprei, wat die lyn in staat stel om teen maksimum spoed te versegel sonder dat dubbeldeurdruk-bewerkings of verminderde voerkoerse benodig word.
Wanneer versielingsgereedskap nie by mekaar pas nie of afgebreek het, reageer operateurs gewoonlik deur die lynspoed te verminder om die versielingstydperk te verleng. Hierdie handmatige kompensasie kan die uitset met 10 tot 25 persent verminder ten opsigte van die ontwerpkapasiteit. Hoëpresisie Blisterverpakkingsgereedskap elimineer hierdie behoefte heeltemal, wat die versielingsstasie in staat stel om teen die ontwerpspoed te bedryf terwyl gelyktydig die integriteit van die versegeling gehandhaaf word.
Die materiaal van die versielingsplaat beïnvloed ook die spoed. Gereedskap wat van materiale met toepaslike termiese eienskappe vervaardig is, bereik die bedryfstemperatuur vinniger na aanstart en handhaaf ‘n stabiele temperatuur tydens voortdurende hoëspoedbedryf. Vinniger termiese stabilisering verminder die tyd wat tydens aanstart verspil word en laat toe dat die lyn vroeër in elke skof die volle produksiespoed bereik.
Ontwerpkenmerke van gereedskap wat wisseling versnel
Vinnig-ontkoppel- en modulêre gereedskapsisteme
Produksiespoed word nie net gemeet terwyl die lyn besig is nie — oorskakeltyd tussen produkformate is 'n kritieke komponent van algehele toestel-doeltreffendheid (OEE). Blisterverpakkingsgereedskap ontwerp met vinnige-ontkoppelingsmeganismes, gestandaardiseerde monteringskoppelinge en modulêre konstruksie kan die oorskakeltyd vir formate van verskeie ure tot minder as dertig minute in goed-georganiseerde fasiliteite verminder. Hierdie vermindering vertaal direk na meer beskikbare produksietyd per skof.
Modulêre Blisterverpakkingsgereedskap laat bediener toe om individuele gereedskapkomponente — soos 'n spesifieke vorminskyf of 'n afsluitplaatseksie — te vervang sonder om die hele gereedskapopstelling te verwyder en weer te monteer. Hierdie benadering is veral waardevol in multi-produkfasiliteite waar dieselfde verpakkinglyn verskeie verskillende blisterformate hanteer. Die tyd wat bespaar word oor honderde jaarlikse oorskakelings, tel op tot aansienlike toenames in jaarlikse produksiekapasiteit.
Daarbenewens elimineer gereedskap wat ontwerp is met herhaalbare posisioneringskenmerke — soos presisie-gegrawe lokasiepennetjies en verwysingsoppervlaktes — die behoefte aan tydrowende handmatige uitlyningaanpassings na elke oorskakeling. Wanneer die gereedskap presies en herhaaldelik gelokaliseer word, kan bediener die lyn vinniger en met groter vertroue na die geverifieerde produksie-omstandighede herstel, wat die kwalifikasietyd na elke formaatverandering verminder.
Standaardisering oor Gereedskapstelle
Fasiliteite wat hul Blisterverpakkingsgereedskap oor verskeie masjiene standaardiseer, verkry 'n beduidende spoedvoordeel in hul oorskakel- en onderhoudswerkvelde. Wanneer gereedskapkomponente algemene koppelvlakke, bevestigingspesifikasies en verstellingmeganismes deel, word onderhoudstegnici baie vinniger vaardig met die stelsel. Hierdie opgeboude kundigheid verminder die tyd wat benodig word vir beide beplande oorskakelings en onbeplande onderhoudsintervensies.
Gestandaardiseer Blisterverpakkingsgereedskap vereenvoudig ook die bestuur van vervangstukke. Wanneer fasiliteite 'n dun voorraad verwisselbare komponente onderhou eerder as 'n groot versameling masjien-spesifieke dele, kan tegnici die korrekte vervangdeel in 'n breukdeel van die tyd vind en installeer. Hierdie vinnige reaksie verminder direk onbeplande stilstandtyd, wat een van die mees skadelike faktore vir gemiddelde produksiespoed oor tyd is.
Oppervlaktegniek en sy impak op bedryfsspoed
Lae-wrywingsbeklagte en filmvloei-dinamika
Die oppervlaktoestand van Blisterverpakkingsgereedskap het 'n meetbare effek op hoe vinnig die verpakkingfilm deur die vorm- en versielstasies beweeg. Gereedskapoppervlaktes met toepaslike afwerking-spesifikasies en lae-wrywingsbeklagte laat die film meer gerieflik in die holtegeometrie vloei, wat minder vormdruk en minder vertoeblyftyd vereis om die teikenholtevorm te bereik. Hierdie verminderde weerstand stel vinniger vormsiklusse in staat sonder om die risiko van filmverdunning of breek te verhoog.
Anti-kleefoppervlakbehandelings op vormgereedskap verminder ook die neiging van die gevormde blaar om tydens die terugtrekstroke vir 'n oomblik aan die mal te heg. Hierdie hegging, selfs wanneer dit gering is, kan mikro-vertragings in die lynritme veroorsaak wat by hoë sikluskoerse tot betekenisvolle spoedverminderinge opstapel. 'n Goed beklede Blisterverpakkingsgereedskap vrygestel skoon en konsekwent met elke siklus, wat 'n ononderbroke ritme gedurende die hele vervaardigingsloop handhaaf.
Benewens vorming, beïnvloed die oppervlaktoestand van die sny- en kerfgereedskap die skoonheid en konsekwentheid van die finale afskeiding van die blaar kaart. Skerp, behoorlik onderhou snyrande lewer skoon snye in een slag, wat die behoefte aan verlaagde snyspoed of sekondêre afsnybewerkings vermy. Die handhawing van die snyoppervlak van Blisterverpakkingsgereedskap in optimale toestand is dus direk gekoppel aan die handhawing van volspoedbedryf aan die einde van die vervaardigingsproses.
Termiese Bestuur in Hoëspoedtoepassings
By hoëprodusiespoed word hittebestuur binne die gereedskap 'n kritieke prestasie-variabele. Blisterverpakkingsgereedskap ontwerp met geoptimaliseerde termiese kanale handhaaf 'n konsekwente temperatuurverspreiding oor die volledige vorm- en versegeloppervlak, selfs tydens lang produksie-uitvoerings teen hoë spoed. Konsekwente temperatuur voorkom die geleidelike vorming van warm kolle of koel sones wat spoedvermindering sou vereis om dit te kompenseer.
Die termiese uitsettingsgedrag van die gereedskapmateriaal moet ook in ag geneem word by hoëspoedtoepassings. Gereedskap wat ontwerp is om dimensionele stabiliteit by bedryfstemperatuure te handhaaf, voorkom progressiewe mislyning wat tydens lang produksie-uitvoerings teen spoed kan ontwikkel. Dimensioneel stabiel Blisterverpakkingsgereedskap handhaaf sy ontwerpsprestasiekenmerke deur die hele produksievenster, nie net tydens aanvanklike bedryf wanneer temperature nog besig is om te stabiliseer nie.
Gereedskaponderhoud en sy langtermyn-effek op spoed
Beplande onderhoudintervalle en spoedbehoud
Selfs die hoogste gehalte Blisterverpakkingsgereedskap vereis 'n gestruktureerde onderhoudprogram om sy spoed-verhogende eienskappe oor tyd te handhaaf. Vormmatrysoppervlaktes ondergaan geleidelike verslyting as gevolg van herhaalde kontak met verpakkingstowwe, en versegelingsplaatoppervlaktes versamel materiaalafsettings wat die hitteoordrageienskappe verander. Beplande onderhoud — insluitend inspeksie, skoonmaak, oppervlakherstel en verslytingsmeting — bewaar die gereedskap se vermoë om volle produksiespoed oor duisende bedryfsure te ondersteun.
Fasiliteite wat gereedskaponderhoud uitstel, ervaar dikwels 'n stadige agteruitgang in produksiespoed wat nie opgemerk word nie totdat die prestasieverskil beduidend word. Reëlmatige onderhoud van Blisterverpakkingsgereedskap voorkom hierdie geleidelike agteruitgang, en behou die gereedskap in die toestand wat nodig is om die ontwerpspoed van die lyn te handhaaf en die frekwensie sowel as duur van onbeplande stoppings wat deur gereedskapverwante defekte veroorsaak word, te verminder.
Gereedskap wat volgens 'n gedokumenteerde standaard onderhou word, maak ook foutopsporing vinniger wanneer probleme wel voorkom. Wanneer onderhoudsrekords bevestig dat die gereedskap binne spesifikasie is, kan produksieteknici gou gereedskapstoestand as 'n oorsaak van spoedverlies uitsluit en hul ondersoek op ander stelselveranderlikes fokus. Hierdie gestruktureerde diagnostiese benadering verminder die gemiddelde tyd wat spandeer word om spoedverwante produksieprobleme op te los.
Toestandsmonitering en voorspellende vervanging
Bestuurprogramme. Deur meetbare aanwysers soos holte-diepte-konsekwentheid, saalintegriteitsdata en vormdruk-tendense oor tyd te volg, kan gehalte- en ingenieurspanne voorspel wanneer gereedskap herstel of vervang moet word voordat dit begin om die produksiespoed te beperk. Hierdie voorspellende benadering voorkom onbeplande stilstandgeleenthede wat die ernstigste impak op produksiedeurvoer het. Blisterverpakkingsgereedskap bestuurprogramme. Deur meetbare aanwysers soos holte-diepte-konsekwentheid, saalintegriteitsdata en vormdruk-tendense oor tyd te volg, kan gehalte- en ingenieurspanne voorspel wanneer gereedskap herstel of vervang moet word voordat dit begin om die produksiespoed te beperk. Hierdie voorspellende benadering voorkom onbeplande stilstandgeleenthede wat die ernstigste impak op produksiedeurvoer het.
Voorspellende vervanging van Blisterverpakkingsgereedskap laat fasiliteite ook toe om onderhoud aan gereedskap of oorskakeling daarvan te beplan tydens geplanne stilstandvensters eerder as tydens aktiewe produksieskuiwe. Hierdie beplanning dissipline maksimeer die proporsie beskikbare tyd wat die lyn spandeer by volle produksiespoed, wat direk die algehele toestel-doeltreffendheid en weeklikse uitsetkapasiteit verbeter.
VEE
Hoe beïnvloed blisterverpakking-gereedskap direk die siklus tyd van ’n verpakkingslyn?
Die noukeurigheid van Blisterverpakkingsgereedskap bepaal hoe lank elke vorm- en versielingsiklus moet bly om konsekwente resultate te bereik. Akkuraat gemeganiseerde gereedskap met optimale termiese eienskappe voltooi elke siklus binne die minimum vereiste tyd, terwyl verslete of onakkuraat gepasde gereedskap bediener moet dwing om die verblyftyd te verleng om te kompenseer — wat effektief die lyn vertraag onder sy ontwerpkapasiteit.
Watter rol speel die ontwerp van gereedskap-oorskakeling in die verbetering van produksiespoed?
Oorskakelingstyd is ’n direkte komponent van die algehele produksiespoed oor ’n werksperiode. Blisterverpakkingsgereedskap ontwerp met vinnig-ontkoppelingsmeganismes, modulêre komponente en herhaalbare posisioneringsfunksies verminder die formaatwisseling van ure na minute, wat meer tyd per skof vir aktiewe produksie vrystel. Oor ‘n jaar se bedryf kan hierdie tydsbesparing ‘n aansienlike toename in totale uitsetkapasiteit verteenwoordig.
Hoe beïnvloed die oppervlaktoestand van die gereedskap die bedryfspoed?
Die oppervlakafwerking en toestand van die bekleding beïnvloed hoe glad die verpakkingfilm deur die vormstasie beweeg en hoe skoon die gevormde blaar van die matriks losmaak. Blisterverpakkingsgereedskap met goed onderhoude, lae-wrywingoppervlaktes stel vinniger sikluskoerse in staat deur die weerstand en hegtingskragte te verminder wat andersins sou vereis dat die lyn stadiger beweeg of langer by elke stasie bly staan.
Hoe dikwels moet blaarverpakkingsgereedskap onderhou word om die produksiespoed te behou?
Die onderhoudsfrekwensie hang af van die produsievolume, die tipe film en die bedryfstemperatuur, maar die meeste fasiliteite stel inspeksie- en dienstydperke vas op grond van sikeltelling eerder as kalender tyd. Proaktiewe onderhoud van Blisterverpakkingsgereedskap — insluitend oppervlakherstel, dimensionele verifikasie en aanvraag van nuwe verskansing — behou die gereedskap se prestasiekenmerke en voorkom die geleidelike snelheidsvermindering wat plaasvind wanneer slyt word toegelaat om onopgemerk te versamel.
Tabel van inhoud
- Die Meganiese Rol van Gereedskap in Lynspoed
- Ontwerpkenmerke van gereedskap wat wisseling versnel
- Oppervlaktegniek en sy impak op bedryfsspoed
- Gereedskaponderhoud en sy langtermyn-effek op spoed
-
VEE
- Hoe beïnvloed blisterverpakking-gereedskap direk die siklus tyd van ’n verpakkingslyn?
- Watter rol speel die ontwerp van gereedskap-oorskakeling in die verbetering van produksiespoed?
- Hoe beïnvloed die oppervlaktoestand van die gereedskap die bedryfspoed?
- Hoe dikwels moet blaarverpakkingsgereedskap onderhou word om die produksiespoed te behou?