
 EN



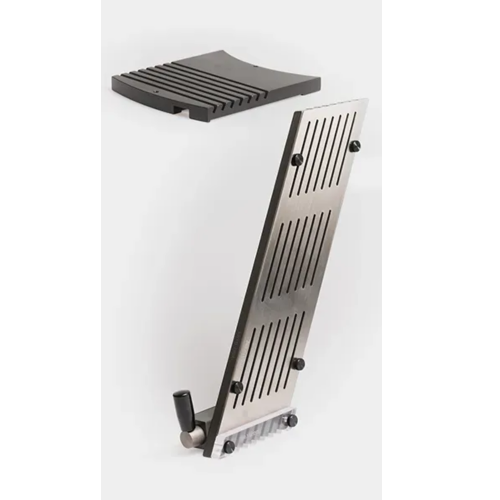
Die keuse van die regte materiaal vir Blisterverpakkingsgereedskap is een van die mees gevolgryke besluite wat 'n farmaseutiese- of verbruikergoederemakers kan neem. Die materiaal bepaal nie net hoe goed die gereedskap tydens vorming-, versegeling- en snybewerkings presteer nie, maar ook hoe lank die gereedskap duur, hoe konsekwent dit holtes vervaardig en hoe betroubaar dit die produk binne-in beskerm. Wanneer die verkeerde materiaal gekies word, wissel die gevolge van voortydige gereedskapversletting en dimensionele dryf tot mislukte versegelings en produkterugroepings—al hierdie faktore lei direk tot verhoogde koste en produksie-uitval.

Om te verstaan watter materiale die beste met blisterverpakkingstooling werk, vereis 'n ondersoek na beide die toolingkomponente self—vormplate, verseglingsdies, snystempels en riglyne—en die verpakking substraatmateriale wat deur die tooling verwerk moet word. Verskillende farmaseutiesevelle, folielamineerders en koue-vormmateriale stel elk unieke termiese, meganiese en chemiese vereistes aan die tooling. Hierdie artikel ontbind die mees geskikte materiaalkombinasies, verduidelik hoekom hulle goed presteer, en help jou om ingeligte besluite te neem wanneer jy jou blisterverpakkingstooling spesifiseer of opgradeer.
Die rol van materiaalkeuse in die prestasie van Blisterverpakkingstooling
Hoekom die toolingmateriaal direk die uitsetkwaliteit beïnvloed
Blisterverpakkingsgereedskap werk onder aanhoudende termiese en meganiese spanning. Vormstasies pas hitte en druk herhaaldelik toe om holtes in plastiekfilme te vorm, terwyl versielstasies die dekselaluminiumfolie aan die gevormde baan bind onder beheerde temperatuur en vertoertyd. Die gereedskapkomponente wat hierdie funksies uitvoer, moet dimensioneel stabiel wees, termies geleidend of weerstandbiedend afhangende van hul rol, en hard genoeg om slytasie te weerstaan sonder om bros te word. 'n Gereedskapmateriaal wat nie hierdie vereistes bevredig nie, sal met tyd die holtegeometrie ontwrig, wat lei tot onkonsekwente produkbehou en vogtoetree.
Die interaksie tussen die gereedskapmateriaal en die verpakkingsbasis is ewe krities. Wanneer 'n geharde staalvormstuk in kontak kom met 'n PVC-film by verhoogde temperatuur, moet die termiese en meganiese grenslaag goed afgestem wees om skoon holte-vorming te bereik sonder dat die film skeur of wit word. Netso moet versielingsdooies vlak, gepoleerde kontakoppervlaktes behou sonder uitbreiding of vervorming wat die lugdigte versieling sou ondermyn. Materiaalkeuse vir Blisterverpakkingstegnologie is dus nie 'n sekondêre oorweging nie — dit is 'n grondslag-ingenieursbesluit wat die hele prestasievenster van die verpakkingslyn bepaal.
Belangrike materiaaleienskappe wat gereedskapgeskiktheid definieer
Verskeie materiaaleienskappe beheer of 'n gegewe toolingmateriaal sal slaag in blister verpakkingsaansoeke. Hardheid bepaal versletingsbestandheid tydens herhaalde kontak met abrasiewe film- of folierande. Termiese geleidingsvermoë beheer hitte-oordrag tydens vorming en versegeling, wat siklustyd en holtekonsekwentheid beïnvloed. Dimensionele stabiliteit onder temperatuurwisseling voorkom die opbou van registrasiefoute oor 'n produksieskof. Korrosiebestandheid is noodsaaklik wanneer voggevoelige farmaseutiese produkte verwerk word of wanneer gereedskap met aggressiewe oplosmiddels skoongemaak word.
Meganiseerbaarheid is ook baie belangrik vir blisterverpakkingstangtegniek. Hoë-presisie holte-arrays moet na noue toleransies meganiseer word, en materiale wat teen snygereedskap weerstaan of swak oppervlakafwerking lewer, verhoog die koste en lewertermyn vir die vervaardiging van tangtegniek. Die ideale tangtegniekmateriaal balanseer hardheid en meganiseerbaarheid, en lewer presisieholtes met gepoleerde binne-oppervlakke wat gevormde film skoon vrystel sonder aanhegting of sleepkrag. 'n Begrip van hierdie eienskappe help verpakkingsingenieurs om materiaalopsies stelselmatig te evalueer eerder as om op gewoonte of tradisie te staat.
Werkstukstaalgraderings en hul geskiktheid vir blisterverpakkingstangtegniek
Deurgehards werkstukstaal vir vorm- en snykomponente
Deurgehardde gereedskapstale bly die nykstandaard vir die mees gevorderde komponente binne blisterverpakkingstegnologie, veral vormpluggers, snyponsies en stansplate. Grade soos D2 en gelykwaardige hoë-koolstof-, hoë-chroom gereedskapstale bied uitstekende versletingsbestandheid en die vermoë om skerp snyrande gedurende miljoene masjien-siklusse te behou. Hul hoë hardheid—gewoonlik in die 58–62 HRC-bereik na hittebehandeling—maak hulle geskik vir die sny van veelvlakkige folielaminate, koudgevormde aluminiumfilme en versterkte laminatstrukture sonder randafronding of posvorming.
Die primêre beperking van deurgehardde werktuigstale is hul relatiewe laer taaiheid in vergelyking met laer-hardheid-alternatiewe. In toepassings waar werktuiging aan impakbelasting onderwerp is of waar verkeerde toevoer skielike meganiese skok veroorsaak, kan baie harde stale kraak of afbreek. Vir hierdie rede gebruik ontwerpers van blaarverpakkingwerktuiging dikwels deurgehardde stale selektief, en spesifiek vir sny- en afsny-stasies waar versletingsbestandheid van die grootste belang is, terwyl taaiere materiale elders in die werktuigstel gebruik word.
Voor-geharde Stale vir Moderatiewe-eiswerktuigingtoepassings
Voorverhardde stowwe, wat gewoonlik in die 28–36 HRC-waardeverspreiding verskaf word, bied 'n praktiese balans tussen slytweerstand, taaiheid en bewerkbaarheid. Dit word wyd gebruik vir sealingsmatrikse, vormplaatramme en rigkomponente binne Blisterverpakkingstegnologie waar presisie-geometrie vereis word, maar waar die slytvereistes nie so streng is soos by snyrande nie. Aangesien hierdie stowwe nie 'n hittebehandeling na bewerking benodig nie, word die risiko van dimensionele vervorming tydens verharding uitgeskakel, wat die vervaardiging van groot of komplekse gereedskapopstellings vereenvoudig.
Vir farmaseutiese blisterverpakkingstangels wat aan GMP-vereistes moet voldoen, word voorverharde stowwe dikwels afgemaak met harde chroomplatering of elektrolose nikkelplatering om die oppervlakhardheid te verbeter, wrywing te verminder en 'n mate van korrosiebeskerming te bied. Hierdie oppervlakbehandelings verleng die dienslewe aansienlik terwyl die dimensionele akkuraatheid wat tydens presisieversnyding bereik is, behou word. Voorverharde stowwe is ook 'n koste-effektiewe keuse wanneer korter lewertermyn vir tangels benodig word, aangesien dit direk na die finale afmetings versny kan word sonder 'n verhardingsiklus.
Aluminiumlegerings in Blisterverpakkingstangels: Geleenthede en Beperkings
Waar Aluminium Werklike Voordelle Lewer
Aluminiumlegerings, veral lugvaartgraad-variantes soos 7075-T6, het 'n geldige plek gevind in blaarverpakkingstooling vir spesifieke toepassings. Hul primêre voordeel is lae digtheid—aluminium weeg ongeveer 'n derde soveel as staal—wat die heen-en-weer massa van vorm- en versielstasies verminder. 'n Laer heen-en-weer massa laat masjiene toe om teen hoër spoed te werk terwyl vibrasie en meganiese spanning op die aandrywingstelsels van die verpakkingslyn verminder word. Vir hoëspoed-blaarverpakkingswerking wat honderdduisende blare per uur produseer, vertaal hierdie gewigvoordeel na meetbare verbeteringe in deurset en toestellevensduur.
Aluminium bied ook uitstekende termiese geleiding, wat voordelig is in verhitte vormplaatte waar 'n eenvormige temperatuurverspreiding noodsaaklik is vir konsekwente holte-diepte en -geometrie. 'n Vormplaat wat uit 'n hoëgraadige aluminiumlegering gefrees is, kan hitte meer eenvormig oor 'n groot holte-skikking versprei as 'n gelykwaardige staalplaat, wat die termiese gradiënt tussen holtes in die middel en aan die buiterand van die vormstasie verminder. Hierdie eenvormigheid is veral waardevol wanneer termies sensitiewe films verwerk word wat sigbare spanningmerke of optiese newels vertoon wanneer dit ongelykmatig gevorm word.
Begrip van die Slytlimiete van Aluminium Gereedskap
Ten spyte van sy verwerkingvoordele is aluminium beduidend sagter as gereedskapstaal, wat dit ongeskik maak vir die sny- en afsnykomponente binne Blisterverpakkingstuis. Aluminiumvormplate wat in direkte kontak met abrasiewe filmmateriale gebruik word, sal meetbare versletenheid na relatief min vervaardigingsiklusse toon, wat lei tot kaviteitafmetingsverskuiwing en verhoogde flits- of borselvorming by kaviteitrande. Hierdie versletenheidsgedrag beperk aluminiumtuis hoofsaaklik tot prototipeloop, kliniese proefpartye of lae-volumeproduksie waar die koste vir tuisvervanging en siklustye meer toelaatbaar is as in aanhoudende hoë-volumeproduksie.
Hard anodiseringsaluminium gereedskapskomponente verleng hul dienslewe aansienlik deur 'n harde aluminiumoksied oppervlaklaag te vorm met 'n hardheid wat 50–65 HRC benader. Egter kan selfs hard-geanodiseerde aluminium blisterverpakkingstooling nie die volharding van behoorlik geharde gereedskapstaal in vormtoepassings wat gevulde PVC, PVDC-bekleede films of koudgevormde aluminiumfolie verwerk, evenkant staan nie. Ingenieurspanne moet realisties wees oor verwagtings vir dienslewe wanneer hulle aluminium gereedskap vir produksiemilieus spesifiseer.
Substraatmateriale wat met blisterverpakkingstooling interaksie het
Termovormbare films en hul gereedskapsvereistes
Die vormende substraat—die materiaal wat in blisterholtes gevorm word—het 'n direkte invloed op watter gereedskapmateriale die beste presteer. Standaard PVC-velle, wat steeds een van die mees algemeen gebruikte farmaseutiese blister-substrate is, is relatief genadig tydens termovorming en stel matige vereistes aan blisterverpakkingstegnologie. Voorverhardde staal- of hard-geanodiseerde aluminiumvormgereedskap verskaf gewoonlik 'n aanvaarbare dienslewe wanneer gewone PVC by standaardvormtemperature van 100–130°C verwerk word.
PVDC-bekledevelle en PVC/PVDC-laminaat plaas hoër vereistes omdat die PVDC-bekleding abrasief is en versnelde slytasie op vormstoppoppervlaktes kan veroorsaak. Vir hierdie substrate word vormstoppoppervlaktes van volhardende werktuigstaal of stoppoppervlaktes met titaan nitried (TiN)- of diamantagtige koolstof (DLC)-oppervlakbekledings verkies. Hierdie harde bekledings verminder oppervlakslytasie dramaties en verlaag ook die wrywingskoëffisiënt tussen die stop en die vel, wat holte-ontslapting verbeter en die voorkoms van velwitmaking in toepassings met diep-trekholtes verminder.
Koue-vorm-aluminiumfolie en die vereistes wat dit aan werktuiging stel
Koue-vorm blisterverpakking—waarby aluminiumlaminaat by kamertemperatuur sonder verhitting gevorm word—plaas die strengste meganiese vereistes op blisterverpakkingsgereedskap van enige substraattipe. Aangesien die folie nie deur hitte sag gemaak word nie, word baie hoër kragte vir vorming benodig as by termovorming, en die gereedskapkomponente—veral die vorming perforasie en die—moet hierdie kragte weerstaan sonder afwyking, vermoeidheid of vroegtydige verslyting. Deurgehardde werktuigstale met ‘n oppervlakhardheid van 60 HRC of hoër word gewoonlik vereis vir koudvormwerktuigstempels om holte-geometrie oor lang produksie-lote te handhaaf.
Koud-vorm-blikverpakkingstooling maak ook voordeel uit presisie-oppervlakafwerking van die vormgietvormholte-oppervlakke. 'n Spieëlgepolisseerde vormoppervlak verminder die wrywing wat die aluminiumfolie tydens trekking ondervind, wat die risiko van foliebreuk of gaatjie-vorming by die holtehoeke tot 'n minimum beperk. Gereedskapontwerpers spesifiseer dikwels geslypte en gepolisseerde oppervlakke vir koud-vormkomponente om ruheidswaardes van Ra 0,2 µm of beter te bereik, wat herhaalbare, foutvrye holte-vorming oor die volle breedte van die verpakkingsweb waarborg.
Oppervlakbehandelings en -bedekkings wat die dienslewe van blikverpakkingstooling verleng
Fisiese dampafsettingsbedekkings vir versletingskritieke komponente
Fisiese dampafsettings- (PVD-) bedekkings soos titaannitried (TiN), titaan-aluminiumnitried (TiAlN) en diamantagtige koolstof (DLC) het gestandaardiseerde verbeterings vir hoëprestasie-blikseverpakkingstangkomponente geword. Aangewend as dunvelle wat gewoonlik 2–5 µm dik is, verhoog hierdie bedekkings die oppervlakhardheid dramaties tot 2 000–3 500 HV terwyl die dimensionele akkuraatheid van die onderliggende presisie-gemeganiseerde komponent behou word. Vir vormstoppies wat miljoene insettingsiklusse ondergaan, toon PVD-gebedekte oppervlaktes slytspoed wat verskeie ordes van grootte laer is as nie-gebedekte staal.
DLC-bekledings is besonder geskik vir toepassings waar filmhegting aan die vormpluug drag of witmakingsdefekte veroorsaak. Die baie lae wrywingskoëffisiënt wat kenmerkend is van DLC-beklede oppervlaktes—wat in baie kontaktoestande vergelykbaar is met PTFE—laat toe dat die film skoon van die pluug losmaak na vorming, selfs in diep-trekgeometrieë waar behoudskragte andersins probleemagtig sou wees. Hierdie nie-stikkende gedrag maak DLC-beklede blisterverpakkingstuisbaan baie effektief tydens die verwerking van PVDC-beklede filme, PET/PE-laminate en polipropileen-gebaseerde blister-substrate.
Chemiese nikkel- en harde chroomplatering vir korrosie- en slytweerstand
Elektrolieslose nikkelplatering verskaf 'n korrosiebestande, matig harde oppervlakafwerking vir blisterverpakkingstoolingkomponente wat chemiese aanval deur skoonmaakmiddels, vog of farmaseutiese aktiewe stowwe moet weerstaan wat met blootgestelde staaloppervlakke kan interaksie hê. Met hardheidswaardes van ongeveer 65–70 HRC wat na die naplateringshittebehandeling bereik kan word, bied elektrolieslose nikkelgeplateerde komponente 'n praktiese verbetering bo blote voorgeharde staal, veral in GMP-gereëlde omgewings waar skoonheid van tooling en chemiese inertheid wetgewende vereistes is.
Hard-chroomplatering bly 'n wydverspreide alternatief vir die versegeling van matriksoppervlaktes en rigkomponente, wat hoë hardheid, goeie korrosiebestandheid en 'n lae-wrywingoppervlak bied wat gladde folievoeding vergemaklik. Egter beperk omgewingsreëls in baie jurisdiksies heksawalent-chroomprosesse, wat toenemende aanvaarding van trivalent-chroomalternatiewe en PVD-bekledings as vervangings bevorder. Gereedskap-aankoopspanne moet regulêre nakoming in ag neem by die keuse van materiaal en oppervlakbehandeling wanneer Blisterverpakking-Gereedskap vir fasiliteite wat onder REACH, RoHS of gelykstaande omgewingsraamwerke bedryf word, gespesifiseer word.
VEE
Watter gereedskapmateriaal word die mees algemeen gebruik vir hoë-volume farmaseutiese blisterverpakking?
Deurgehardde en voor-geharde werktuigstale is die mees algemeen gebruikte materiale vir hoë-volume farmaseutiese blisterverpakkingstukke. Hulle bied die kombinasie van slytweerstand, dimensionele stabiliteit en bewerkbaarheid wat benodig word vir volgehoue produksie van miljoene blisterverpakkinge. Oppervlakbehandelings soos hard-chroomplatering, elektrolose nikkel of PVD-bekledings word dikwels toegepas om die dienslewe verder te verleng onder abrasiewe of chemies aggressiewe verwerkingsomstandighede.
Kan aluminiumwerktuigstukke vir koudvorm-blisterverpakking gebruik word?
Aluminium-gereedskap is gewoonlik nie geskik vir koud-vorm blisterverpakkingstoepassings nie, omdat koud-vorm aluminiumfolie beduidend hoër vormkragte vereis as termo-gevormde substrate. Hierdie kragte oorskry die meganiese sterkte en slytweerstand van aluminiumlegerings, wat tot vinnige verskuiwing van holte-afmetings en gereedskapvermoeidheid lei. Koud-vorm blisterverpakkinggereedskap moet uit deurgeharde gereedskapstaal met presies gepoleerde oppervlaktes vervaardig word om dimensionele integriteit en foutlose holte-vorming oor lang produksieduur te verseker.
Hoe verbeter PVD-bekledings die prestasie van blisterverpakkinggereedskap?
PVD-bekledings soos TiN, TiAlN en DLC verbeter die prestasie van blisterverpakkingstuiswerk beduidend deur die oppervlakhardheid te verhoog, slytasiekoerse te verminder en die wrywingskoëffisiënt tussen die tuiswerk en die verpakkingsubstraat te verlaag. DLC-bekledings is veral effektief om filmhegting aan vormpluggers te voorkom, wat sleepverwante defekte soos witmaking en holtevervorming verminder. Aangesien PVD-bekledings by lae temperature en in baie dun lae toegepas word, verander hulle nie die presiese afmetings van die gemeganiseerde tuiswerkkomponente nie.
Wat moet ek oorweeg wanneer ek substraatmateriale kies wat saamgaan met bestaande blisterverpakkingstuiswerk?
Wanneer u substraatmateriale kies vir gebruik met bestaande Blisterverpakkingstooling, moet u die vormtemperatuurreeks van die film relatief tot u tooling se verhittingvermoë oorweeg, die skuuragtigheid van enige bedekkings op die filmoppervlak, die trekdiepte wat benodig word om u produk te bevat, en die barriereienskappe wat nodig is vir produkstabiliteit. PVDC-gebedekte filme en koue-vormfolies plaas hoër vereistes op die tooling as gewone PVC, dus as u van substraat wil wissel, moet u eers bepaal of u huidige Blisterverpakkingstoolingmateriaal en oppervlakafwerking geskik is vir die nuwe substraat se vereistes voordat u aan ’n produksieproef begin.
Tabel van inhoud
- Die rol van materiaalkeuse in die prestasie van Blisterverpakkingstooling
- Werkstukstaalgraderings en hul geskiktheid vir blisterverpakkingstangtegniek
- Aluminiumlegerings in Blisterverpakkingstangels: Geleenthede en Beperkings
- Substraatmateriale wat met blisterverpakkingstooling interaksie het
- Oppervlakbehandelings en -bedekkings wat die dienslewe van blikverpakkingstooling verleng
-
VEE
- Watter gereedskapmateriaal word die mees algemeen gebruik vir hoë-volume farmaseutiese blisterverpakking?
- Kan aluminiumwerktuigstukke vir koudvorm-blisterverpakking gebruik word?
- Hoe verbeter PVD-bekledings die prestasie van blisterverpakkinggereedskap?
- Wat moet ek oorweeg wanneer ek substraatmateriale kies wat saamgaan met bestaande blisterverpakkingstuiswerk?