
 EN



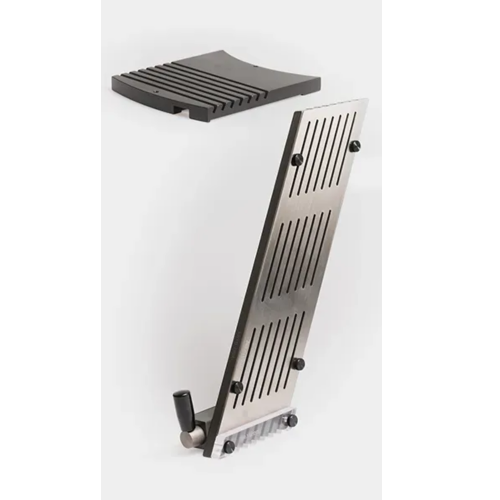
Выбор подходящего материала для Оснастка для блистерной упаковки является одним из самых важных решений, которое может принять производитель фармацевтической продукции или товаров повседневного спроса. Материал определяет не только то, насколько эффективно оснастка работает при формовании, герметизации и резке, но и срок её службы, стабильность формирования полостей, а также надёжность защиты находящегося внутри продукта. При выборе неподходящего материала последствия варьируются от преждевременного износа оснастки и отклонений размеров до нарушения герметичности упаковки и отзывов продукции — всё это напрямую приводит к росту затрат и простою производства.

Понимание того, какие материалы наиболее подходят для оснастки для блистерной упаковки, требует анализа как самих компонентов оснастки — формовочных плит, матриц герметизации, режущих пуансонов и направляющих реек, так и упаковка материалов-основ, с которыми должна работать оснастка. Различные фармацевтические пленки, фольгированные ламинаты и материалы для холодного формования предъявляют к оснастке уникальные требования в термическом, механическом и химическом плане. В данной статье рассматриваются наиболее подходящие комбинации материалов, объясняется, почему они хорошо зарекомендовали себя, и приводятся рекомендации, помогающие принимать обоснованные решения при выборе или модернизации оснастки для блистерной упаковки.
Роль выбора материалов в обеспечении производительности оснастки для блистерной упаковки
Почему материал оснастки напрямую влияет на качество выпускаемой продукции
Оснастка для блистерной упаковки работает в условиях постоянных тепловых и механических нагрузок. Формовочные станции многократно воздействуют теплом и давлением для формирования полостей в пластиковых плёнках, а герметизирующие станции соединяют крышечную фольгу с отформованной лентой при контролируемой температуре и времени выдержки. Компоненты оснастки, выполняющие эти функции, должны обладать размерной стабильностью, требуемой теплопроводностью или термостойкостью в зависимости от их назначения, а также достаточной твёрдостью для обеспечения износостойкости без потери вязкости. Материал оснастки, не соответствующий этим требованиям, со временем приведёт к ухудшению геометрии полостей, что вызовет нестабильность герметичности продукции и проникновение влаги.
Взаимодействие между материалом оснастки и упаковочным субстратом имеет не менее важное значение. Когда заклёпочный пуансон из закалённой стали контактирует с ПВХ-плёнкой при повышенной температуре, тепловое и механическое взаимодействие должно быть тщательно согласовано, чтобы обеспечить чистое формирование полости без разрывов или побеления плёнки. Аналогично, матрицы для герметичной запайки должны сохранять ровные, отполированные контактные поверхности без расширения или коробления, которые могли бы нарушить герметичность шва. Таким образом, выбор материала для оснастки для блистерной упаковки — это не второстепенная задача, а базовое инженерное решение, определяющее весь диапазон рабочих характеристик упаковочной линии.
Ключевые физико-механические свойства материалов, определяющие пригодность оснастки
Несколько свойств материалов определяют, будет ли конкретный материал оснастки успешно применяться в блистер упаковочные применения. Твёрдость определяет стойкость к износу при многократном контакте с абразивными кромками плёнки или фольги. Теплопроводность регулирует передачу тепла в процессе формования и герметизации, влияя на время цикла и однородность полостей. Размерная стабильность при циклическом изменении температуры предотвращает накопление погрешностей позиционирования в течение одной производственной смены. Стойкость к коррозии является критически важной при переработке влагочувствительных фармацевтических продуктов или при очистке оснастки агрессивными растворителями.
Обрабатываемость также имеет существенное значение для оснастки для блистерной упаковки. Высокоточные массивы полостей должны изготавливаться с соблюдением строгих допусков, а материалы, устойчивые к инструментам резания или дающие низкое качество обработанной поверхности, увеличивают стоимость и сроки изготовления оснастки. Идеальный материал для оснастки обеспечивает оптимальный баланс твёрдости и обрабатываемости, позволяя получать точные полости с полированными внутренними поверхностями, которые обеспечивают чистое отделение формованной плёнки без прилипания или сопротивления при выталкивании.
Марки инструментальной стали и их пригодность для оснастки для блистерной упаковки
Инструментальные стали с полной закалкой для формующих и режущих компонентов
Инструментальные стали с объемной закалкой остаются отраслевым стандартом для наиболее ответственных компонентов оснастки для блистерной упаковки, в частности для формующих пуансонов, вырубных пробойников и матричных плит. Марки, такие как D2, а также аналогичные инструментальные стали с высоким содержанием углерода и хрома, обеспечивают исключительную износостойкость и способность сохранять острые режущие кромки в течение миллионов циклов работы оборудования. Их высокая твердость — обычно в диапазоне 58–62 HRC после термообработки — делает их пригодными для резки многослойных фольгированных ламинатов, холодноформованных алюминиевых пленок и армированных ламинатных конструкций без закругления кромок или образования заусенцев.
Основное ограничение инструментальных сталей с полной закалкой — их относительно низкая вязкость по сравнению с альтернативами меньшей твёрдости. В тех областях применения, где инструмент подвергается ударным нагрузкам, или при сбоях подачи, вызывающих внезапные механические удары, чрезвычайно твёрдые стали могут скалываться или трескаться. По этой причине конструкторы инструментов для блистерной упаковки часто используют стали с полной закалкой избирательно: применяют их на станциях резки и обрезки, где критически важна износостойкость, а в остальных частях инструментального комплекта используют более вязкие материалы.
Предварительно закалённые стали для инструментов средней степени нагруженности
Предварительно закалённые стали, как правило, поставляемые в диапазоне твёрдости 28–36 HRC, обеспечивают практичный баланс между износостойкостью, ударной вязкостью и обрабатываемостью. Они широко применяются для изготовления корпусов уплотнительных матриц, рам формовочных плит и направляющих компонентов в оснастке для блистерной упаковки, где требуется высокая геометрическая точность, однако требования к износостойкости ниже, чем на режущих кромках. Поскольку эти стали не требуют термообработки после механической обработки, исключается риск размерной деформации при закалке, что упрощает производство крупногабаритных или сложных сборных оснасток.
Для инструментов для фольговой упаковки лекарственных средств, соответствующих требованиям GMP, предварительно закаленные стали часто подвергаются хромированию твердым хромом или химическому никелированию для повышения твердости поверхности, снижения коэффициента трения и обеспечения определенной степени защиты от коррозии. Эти виды поверхностной обработки значительно увеличивают срок службы инструментов, сохраняя при этом размерную точность, достигнутую при прецизионной механической обработке. Предварительно закаленные стали также представляют собой экономически выгодный выбор при необходимости сокращения сроков изготовления инструментов, поскольку их можно обрабатывать непосредственно до конечных размеров без дополнительного цикла закалки.
Алюминиевые сплавы в инструментах для фольговой упаковки: возможности и ограничения
Там, где алюминий обеспечивает подлинные преимущества
Алюминиевые сплавы, в частности авиационные марки, такие как 7075-T6, получили широкое применение в оснастке для блистерной упаковки в определённых областях применения. Их основное преимущество — низкая плотность: масса алюминия составляет примерно одну треть от массы стали, что снижает массу возвратно-поступательно движущихся элементов станций формования и герметизации. Снижение массы возвратно-поступательно движущихся элементов позволяет машинам работать на более высоких скоростях, одновременно уменьшая вибрацию и механическую нагрузку на приводные системы линии по производству блистерной упаковки. Для высокоскоростных блистерных упаковочных операций, выпускающих сотни тысяч блистеров в час, это преимущество в весе напрямую обеспечивает измеримый рост производительности и увеличение срока службы оборудования.
Алюминий также обладает превосходной теплопроводностью, что является преимуществом при использовании нагреваемых формовочных плит, где равномерное распределение температуры имеет решающее значение для обеспечения стабильной глубины и геометрии полостей. Формовочная плита, изготовленная из высококачественного алюминиевого сплава, обеспечивает более равномерное распределение тепла по массиву крупных полостей по сравнению с аналогичной стальной плитой, снижая температурный градиент между полостями в центральной и периферийной зонах формовочной станции. Такая равномерность особенно важна при обработке термочувствительных пленок, которые при неравномерном формовании проявляют видимые следы напряжений или оптическое помутнение.
Понимание пределов износа алюминиевой оснастки
Несмотря на преимущества алюминия в обработке, он значительно мягче инструментальной стали, что делает его непригодным для компонентов резки и обрезки в оснастке для блистерной упаковки. Алюминиевые формовочные пластины, используемые в непосредственном контакте с абразивными пленочными материалами, демонстрируют измеримый износ уже после сравнительно небольшого числа производственных циклов, что приводит к изменению размеров полостей и увеличению образования заусенцев или облоя по краям полостей. Такое поведение при износе ограничивает применение алюминиевой оснастки в основном прототипными партиями, клиническими пробными сериями или малотиражным производством, где затраты на замену оснастки и время цикла являются менее критичными по сравнению с непрерывным высокотиражным производством.
Жесткое анодирование алюминиевых инструментальных компонентов значительно увеличивает их срок службы за счет формирования твердого поверхностного слоя оксида алюминия с твердостью, приближающейся к 50–65 HRC. Однако даже жестко анодированные алюминиевые инструменты для блистерной упаковки не способны обеспечить такую же долговечность, как правильно закаленная инструментальная сталь при формовании материалов: наполненного ПВХ, пленок с покрытием из ПВДК или алюминиевой фольги холодного формования. Инженерные команды должны реалистично оценивать ожидаемый срок службы при выборе алюминиевых инструментов для производственных условий.
Субстратные материалы, взаимодействующие с инструментами для блистерной упаковки
Термоформуемые пленки и требования к инструментам для их обработки
Формообразующая основа — материал, из которого формируются ячейки блистерной упаковки — напрямую влияет на выбор оптимальных материалов для изготовления оснастки. Стандартные пленки из ПВХ, которые по-прежнему относятся к наиболее широко применяемым основам для фармацевтической блистерной упаковки, обладают относительно высокой термоформуемостью и предъявляют умеренные требования к оснастке для блистерной упаковки. Для переработки обычного ПВХ при стандартных температурах формования (100–130 °C) обычно достаточно оснастки из предварительно закалённой стали или твёрдого анодированного алюминия, обеспечивающей приемлемый срок службы.
Пленки с покрытием из ПВДХ и ламинаты ПВХ/ПВДХ предъявляют повышенные требования, поскольку покрытие из ПВДХ обладает абразивными свойствами и может вызывать ускоренный износ поверхностей формующих пуансонов. Для этих материалов предпочтительно использовать формующие пуансоны из инструментальной стали с полной закалкой или пуансоны с поверхностными покрытиями из нитрида титана (TiN) или подобного алмазному углерода (DLC). Такие твердые покрытия значительно снижают износ поверхности, а также уменьшают коэффициент трения между пуансоном и пленкой, улучшая выход изделия из полости и снижая вероятность побеления пленки при глубокой вытяжке в полостях.
Алюминиевая фольга для холодного формования и требования, предъявляемые ею к оснастке
Холодное формование пузырьковой упаковки — при котором алюминиевый ламинат формуется при комнатной температуре без нагрева — предъявляет наиболее жёсткие механические требования к оснастке для пузырьковой упаковки среди всех типов материалов-основ. Поскольку фольга не размягчается под действием тепла, процесс формования требует значительно больших усилий по сравнению с термоформованием, и компоненты оснастки — в особенности формующие пробивка и умирают — должны выдерживать эти силы без деформации, усталости или преждевременного износа. Для штампов холодной формовки обычно требуются инструментальные стали с полной закалкой и твердостью поверхности 60 HRC и выше, чтобы сохранять геометрию полости в течение длительных производственных циклов.
Холодноформовочные инструменты для блистерной упаковки также выигрывают от точной отделки поверхностей полостей формующей матрицы. Зеркально отполированная поверхность матрицы снижает трение, возникающее при деформации алюминиевой фольги, что минимизирует риск разрыва фольги или образования сквозных отверстий («пинхолов») в углах полости. Конструкторы инструментов часто указывают необходимость шлифованных и притёртых поверхностей для холодноформовочных компонентов, достигая значений шероховатости Ra 0,2 мкм и ниже, чтобы обеспечить воспроизводимое и бездефектное формирование полостей по всей ширине упаковочной ленты.
Поверхностные обработки и покрытия, продлевающие срок службы инструментов для блистерной упаковки
Покрытия, наносимые методом физического осаждения из паровой фазы, для компонентов, подверженных износу
Покрытия, наносимые методом физического осаждения из паровой фазы (PVD), такие как нитрид титана (TiN), нитрид титана-алюминия (TiAlN) и покрытия типа «алмазоподобный углерод» (DLC), стали стандартным усовершенствованием для компонентов инструментов для блистерной упаковки высокого класса. Наносимые в виде тонких плёнок толщиной обычно 2–5 мкм, эти покрытия значительно повышают твёрдость поверхности до 2000–3500 HV, сохраняя при этом размерную точность лежащего в основе прецизионно обработанного компонента. Для формующих пробок, подвергающихся миллионам циклов вставки, поверхности с PVD-покрытием демонстрируют скорости износа на несколько порядков ниже, чем у необработанной стали.
Покрытия DLC особенно хорошо подходят для применений, где адгезия пленки к формующему пуансону вызывает сопротивление перемещению или дефекты побеления. Чрезвычайно низкий коэффициент трения, характерный для поверхностей с покрытием DLC — сопоставимый с коэффициентом трения ПТФЭ во многих условиях контакта — обеспечивает чистое отделение пленки от пуансона после формовки, даже при глубокой вытяжке, когда силы удержания в противном случае создавали бы проблемы. Такое антипригарное поведение делает инструменты для блистерной упаковки с покрытием DLC высокоэффективными при обработке пленок с покрытием PVDC, ламинатов PET/PE и блистерных основ из полипропилена.
Химическое никелирование и твердое хромирование для обеспечения коррозионной и износостойкости
Химическое никелирование обеспечивает коррозионностойкое и умеренно твердое покрытие для компонентов оснастки для блистерной упаковки, которые должны быть устойчивы к химическому воздействию моющих средств, влаги или фармацевтических активных веществ, способных взаимодействовать с оголенными стальными поверхностями. После термообработки после никелирования твердость таких компонентов может достигать примерно 65–70 HRC, что делает химически никелированные детали практичным улучшением по сравнению с незакаленной предварительно закаленной сталью, особенно в средах, регулируемых требованиями GMP, где чистота оснастки и ее химическая инертность являются обязательными регуляторными требованиями.
Напыление твердого хрома по-прежнему является широко применяемой альтернативой для уплотнения поверхностей матриц и направляющих компонентов, обеспечивая высокую твердость, хорошую коррозионную стойкость и низкое трение, что способствует плавной подаче фольги. Однако экологические нормативы во многих юрисдикциях ограничивают процессы, использующие шестивалентный хром, что стимулирует рост применения альтернативных покрытий на основе трехвалентного хрома и покрытий, наносимых методом вакуумно-дугового напыления (PVD). При выборе оснастки для упаковки в блистеры для предприятий, работающих в рамках регуляторных требований REACH, RoHS или аналогичных экологических нормативов, отделы закупок оснастки должны учитывать соответствие требованиям законодательства при выборе материалов и видов поверхностных покрытий.
Часто задаваемые вопросы
Какой материал для оснастки наиболее часто используется при высокопроизводительной фармацевтической упаковке в блистеры?
Инструментальные стали с объемной закалкой и предварительно закаленные инструментальные стали являются наиболее широко применяемыми материалами для оснастки для высокопроизводительной фармацевтической упаковки в блистерные ячейки. Они обеспечивают сочетание износостойкости, размерной стабильности и обрабатываемости, необходимое для длительного выпуска миллионов блистерных упаковок. Для дальнейшего увеличения срока службы в условиях абразивного или химически агрессивного процесса часто применяются поверхностные покрытия, такие как твердое хромирование, химическое никелирование или покрытия, нанесенные методом вакуумно-физического осаждения (PVD).
Можно ли использовать алюминиевую оснастку для холодноформовочной блистерной упаковки?
Алюминиевые инструменты, как правило, непригодны для холодного формования упаковки типа «блистер», поскольку для холодного формования алюминиевой фольги требуются значительно большие усилия, чем для термоформованных материалов. Эти усилия превышают механическую прочность и износостойкость алюминиевых сплавов, что приводит к быстрому смещению размеров полостей и усталостному износу инструмента. Инструменты для холодного формования блистерной упаковки должны изготавливаться из полностью закалённой инструментальной стали с точно отполированными поверхностями, чтобы обеспечить стабильность геометрических размеров и формирование бездефектных полостей в течение длительных циклов производства.
Как покрытия методом физического осаждения из паровой фазы (PVD) повышают эксплуатационные характеристики инструментов для блистерной упаковки?
PVD-покрытия, такие как TiN, TiAlN и DLC, значительно повышают эксплуатационные характеристики инструментов для блистерной упаковки за счёт увеличения твёрдости поверхности, снижения скорости износа и уменьшения коэффициента трения между инструментом и упаковочным материалом. Покрытия DLC особенно эффективны при предотвращении прилипания плёнки к формующим пробкам, что снижает дефекты, связанные с трением, например побеление и искажение полостей. Поскольку PVD-покрытия наносятся при низких температурах и в виде очень тонких слоёв, они не изменяют точные геометрические размеры обработанных инструментальных компонентов.
На что следует обратить внимание при выборе материалов основы, совместимых с существующими инструментами для блистерной упаковки?
При выборе материалов основы для использования с существующей оснасткой для блистерной упаковки следует учитывать диапазон температур формования пленки относительно нагревательной мощности вашей оснастки, абразивность любых покрытий на поверхности пленки, глубину вытяжки, необходимую для размещения вашего продукта, а также барьерные свойства, требуемые для обеспечения стабильности продукта. Пленки с покрытием из ПВДХ и фольги для холодного формования предъявляют более высокие требования к оснастке по сравнению с обычным ПВХ; поэтому, если вы планируете заменить материал основы, оцените заранее, соответствуют ли материал и качество поверхности вашей текущей оснастки для блистерной упаковки требованиям нового материала основы, прежде чем приступать к производственному испытанию.
Содержание
- Роль выбора материалов в обеспечении производительности оснастки для блистерной упаковки
- Марки инструментальной стали и их пригодность для оснастки для блистерной упаковки
- Алюминиевые сплавы в инструментах для фольговой упаковки: возможности и ограничения
- Субстратные материалы, взаимодействующие с инструментами для блистерной упаковки
- Поверхностные обработки и покрытия, продлевающие срок службы инструментов для блистерной упаковки
-
Часто задаваемые вопросы
- Какой материал для оснастки наиболее часто используется при высокопроизводительной фармацевтической упаковке в блистеры?
- Можно ли использовать алюминиевую оснастку для холодноформовочной блистерной упаковки?
- Как покрытия методом физического осаждения из паровой фазы (PVD) повышают эксплуатационные характеристики инструментов для блистерной упаковки?
- На что следует обратить внимание при выборе материалов основы, совместимых с существующими инструментами для блистерной упаковки?