
 EN



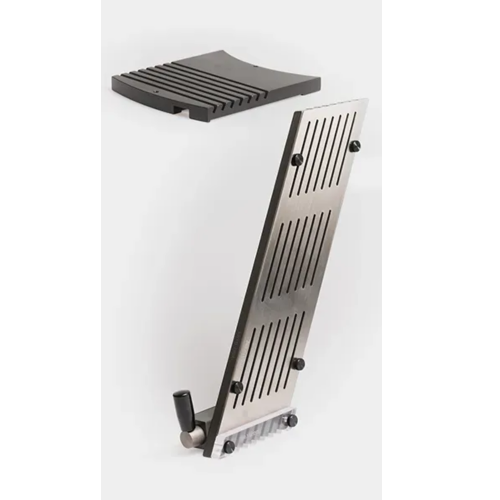
Choisir le bon matériau pour Outils pour emballage sous blister est l’une des décisions les plus importantes qu’un fabricant pharmaceutique ou de biens de consommation puisse prendre. Le matériau détermine non seulement la performance du moule lors des opérations de formage, de scellage et de découpe, mais aussi sa durée de vie, la régularité avec laquelle il produit des empreintes et sa fiabilité à protéger le produit contenu. Lorsque le mauvais matériau est choisi, les conséquences vont de l’usure prématurée du moule et de la dérive dimensionnelle aux scellages défectueux et aux rappels de produits — autant de facteurs qui se traduisent directement par une augmentation des coûts et des arrêts de production.

Comprendre quels matériaux offrent les meilleures performances avec les outillages de conditionnement sous blister nécessite d’examiner à la fois les composants de l’outillage eux-mêmes — plaques de formage, matrices de scellage, poinçons de découpe et rails de guidage — ainsi que emballage les matériaux supports que l’outillage doit transformer. Différents films pharmaceutiques, laminés aluminium et matériaux à formage à froid imposent chacun des exigences thermiques, mécaniques et chimiques spécifiques à l’outillage. Cet article analyse les combinaisons de matériaux les plus adaptées, explique pourquoi elles offrent de bonnes performances et vous aide à prendre des décisions éclairées lors de la spécification ou de la modernisation de vos outillages de conditionnement sous blister.
Le rôle de la sélection des matériaux dans les performances des outillages pour conditionnement sous blister
Pourquoi le matériau de l'outillage influence directement la qualité du produit fini
Outils pour emballage sous blister fonctionne sous contrainte thermique et mécanique continue. Les stations de formage appliquent répétitivement chaleur et pression pour façonner des cavités dans les films plastiques, tandis que les stations de scellage fixent la feuille de recouvrement sur le ruban formé à une température et un temps de maintien contrôlés. Les composants d’outillage qui assurent ces fonctions doivent présenter une stabilité dimensionnelle, une conductivité ou une résistance thermique selon leur rôle, ainsi qu’une dureté suffisante pour résister à l’usure sans devenir cassant. Un matériau d’outillage ne répondant pas à ces exigences se dégradera progressivement, altérant la géométrie des cavités et entraînant une étanchéité du produit inconstante ainsi qu’une pénétration d’humidité.
L'interaction entre le matériau de l'outillage et le substrat d'emballage est tout aussi critique. Lorsqu'un poinçon de formage en acier trempé entre en contact avec un film en PVC à température élevée, l'interface thermique et mécanique doit être soigneusement adaptée afin d'obtenir une formation propre de la cavité, sans déchirure ni blanchiment du film. De même, les matrices de scellage doivent conserver des surfaces de contact planes et polies, sans gonflement ni déformation susceptibles de compromettre l'étanchéité hermétique. La sélection des matériaux pour l'outillage de conditionnement sous blister n'est donc pas une préoccupation secondaire : il s'agit d'une décision d'ingénierie fondamentale qui détermine l'ensemble des performances de la ligne d'emballage.
Principales propriétés matérielles définissant l'adéquation de l'outillage
Plusieurs propriétés des matériaux déterminent si un matériau d’outillage donné sera performant dans blister applications d'emballage. La dureté détermine la résistance à l'usure lors des contacts répétés avec les bords abrasifs du film ou de la feuille. La conductivité thermique régule le transfert de chaleur pendant le formage et le scellage, ce qui influence le temps de cycle et la constance des cavités. La stabilité dimensionnelle sous cyclage thermique empêche l'accumulation d'erreurs d'ajustement au cours d'un poste de production. La résistance à la corrosion est essentielle lors du conditionnement de produits pharmaceutiques sensibles à l'humidité ou lorsque les outillages sont nettoyés à l'aide de solvants agressifs.
L'usinabilité est également un facteur déterminant pour les outillages d'emballage sous blister. Des matrices de cavités haute précision doivent être usinées avec des tolérances très serrées, et les matériaux qui résistent aux outils de coupe ou qui produisent des finitions de surface médiocres augmentent le coût et les délais de fabrication des outillages. Le matériau idéal pour les outillages associe d'une part une dureté suffisante et d'autre part une bonne usinabilité, permettant ainsi de réaliser des cavités précises dotées de surfaces internes polies qui assurent un démoulage net du film formé, sans adhérence ni traînée. La compréhension de ces propriétés aide les ingénieurs en emballage à évaluer systématiquement les options de matériaux, plutôt que de se fier à l'habitude ou à la tradition.
Aciers à outils et leur adéquation aux outillages d'emballage sous blister
Aciers à outils trempés dans toute leur masse pour composants de formage et de découpe
Les aciers à outils trempés en masse restent la norme industrielle pour les composants les plus exigeants des outillages pour le conditionnement sous blister, notamment les embouts de formage, les poinçons de découpe et les plaques matrices. Des nuances telles que l’acier D2 et les aciers à outils équivalents, riches en carbone et en chrome, offrent une résistance exceptionnelle à l’usure ainsi qu’une excellente capacité à conserver des arêtes de coupe tranchantes pendant des millions de cycles de machine. Leur dureté élevée — généralement comprise entre 58 et 62 HRC après traitement thermique — les rend adaptés à la découpe de laminés multicouches en feuille, de films d’aluminium à formage à froid et de structures laminées renforcées, sans arrondissement des arêtes ni formation de bavures.
La principale limitation des aciers à outils trempés en masse est leur ténacité relativement inférieure par rapport aux alternatives de dureté moindre. Dans les applications où les outillages sont soumis à des charges par impact ou où des erreurs d’alimentation provoquent un choc mécanique soudain, les aciers très durs peuvent écailler ou se fissurer. Pour cette raison, les concepteurs d’outillages pour emballage sous blister utilisent souvent sélectivement les aciers trempés en masse, en les réservant aux postes de découpe et de débordage, où la résistance à l’usure est primordiale, et en privilégiant des matériaux plus tenaces ailleurs dans l’ensemble de l’outillage.
Aciers pré-durcis pour les applications d’outillage à demande modérée
Les aciers prétrempés, généralement fournis dans la plage de dureté 28–36 HRC, offrent un équilibre pratique entre résistance à l’usure, ténacité et usinabilité. Ils sont largement utilisés pour les corps de matrices d’étanchéité, les cadres de plaques de formage et les composants de guidage dans les outillages pour emballage sous blister, où une géométrie précise est requise, mais où les sollicitations d’usure sont moins sévères que sur les arêtes coupantes. Comme ces aciers ne nécessitent pas de traitement thermique post-usinage, le risque de déformation dimensionnelle lors de la trempe est éliminé, ce qui simplifie la fabrication d’ensembles d’outillages volumineux ou complexes.
Pour les outillages de conditionnement sous blister pharmaceutique devant respecter les exigences des bonnes pratiques de fabrication (BPF), les aciers prétrempés sont souvent finis par un placage chromé dur ou un placage nickel chimique afin d'améliorer la dureté de surface, de réduire le frottement et d'assurer une certaine protection contre la corrosion. Ces traitements de surface prolongent considérablement la durée de vie utile tout en préservant la précision dimensionnelle obtenue lors de l'usinage de précision. Les aciers prétrempés constituent également un choix économique lorsque des délais de fabrication plus courts sont requis, car ils peuvent être usinés directement aux dimensions finales sans nécessiter de cycle de trempe.
Alliages d'aluminium dans les outillages de conditionnement sous blister : opportunités et limites
Là où l'aluminium offre des avantages réels
Les alliages d'aluminium, en particulier les variantes de qualité aéronautique telles que l'alliage 7075-T6, occupent une place légitime dans les outillages pour le conditionnement sous blister dans des applications spécifiques. Leur principal avantage réside dans leur faible densité : l'aluminium pèse environ un tiers de la masse de l'acier, ce qui réduit la masse mobile des stations de formage et de scellage. Une masse mobile plus faible permet aux machines de fonctionner à des vitesses plus élevées, tout en réduisant les vibrations et les contraintes mécaniques exercées sur les systèmes d'entraînement de la ligne d'emballage. Pour les opérations de conditionnement sous blister à grande vitesse produisant des centaines de milliers de blisters par heure, cet avantage lié au poids se traduit par des gains mesurables en termes de débit et de durée de vie des équipements.
L'aluminium offre également une excellente conductivité thermique, ce qui constitue un avantage pour les plaques de formage chauffées, où une répartition uniforme de la température est essentielle afin d’obtenir une profondeur et une géométrie de cavité constantes. Une plaque de formage usinée dans un alliage d’aluminium de haute qualité permet une répartition plus homogène de la chaleur sur un grand réseau de cavités qu’une plaque équivalente en acier, réduisant ainsi le gradient thermique entre les cavités situées au centre et à la périphérie de la station de formage. Cette uniformité est particulièrement précieuse lors du traitement de films thermosensibles qui présentent des marques de contrainte visibles ou un brouillard optique en cas de formage non uniforme.
Comprendre les limites d’usure des outillages en aluminium
Malgré ses avantages en matière d'usinage, l'aluminium est nettement plus mou que l'acier à outils, ce qui le rend inadapté à la découpe et à l'ébavurage des composants dans les outillages pour emballage sous blister. Les plaques de formage en aluminium, utilisées en contact direct avec des matériaux filmiques abrasifs, présentent une usure mesurable après un nombre relativement faible de cycles de production, entraînant une dérive des dimensions des cavités ainsi qu'une augmentation de la formation de bavures ou de surplus de matière aux bords des cavités. Ce comportement d'usure limite principalement l'utilisation d'outillages en aluminium aux phases de prototypage, aux lots destinés aux essais cliniques ou à la production de faible volume, où les coûts de remplacement des outillages et les temps de cycle sont plus tolérants qu'en fabrication continue à haut volume.
L’anodisation dure des composants en aluminium destinés aux outillages prolonge considérablement leur durée de vie en créant une couche superficielle d’oxyde d’aluminium très dure, dont la dureté atteint environ 50–65 HRC. Toutefois, même les outillages en aluminium anodisé dur ne peuvent égaler la durabilité d’un acier à outils correctement trempé dans les applications de formage impliquant des films en PVC chargé, des films revêtus de PVDC ou des feuilles d’aluminium à formage à froid. Les équipes d’ingénierie doivent adopter une approche réaliste concernant les attentes en matière de durée de vie lorsqu’elles spécifient des outillages en aluminium pour des environnements de production.
Matériaux de substrat interagissant avec les outillages de conditionnement sous blister
Films thermoformables et leurs exigences en matière d’outillage
Le substrat de formage—le matériau qui est façonné pour former les alvéoles—exerce une influence directe sur les matériaux d’outillage les mieux adaptés. Les films standard en PVC, qui restent parmi les substrats pharmaceutiques les plus couramment utilisés pour les emballages sous blister, sont relativement tolérants lors du thermoformage et imposent des exigences modérées à l’outillage de conditionnement sous blister. Un outillage de formage en acier prétrempé ou en aluminium anodisé dur offre généralement une durée de service acceptable lors du traitement de PVC simple aux températures de formage standard de 100 à 130 °C.
Les films enduits de PVDC et les laminés PVC/PVDC imposent des exigences plus élevées, car le revêtement en PVDC est abrasif et peut provoquer une usure accélérée des surfaces des embouts de formage. Pour ces substrats, on privilégie des embouts de formage en acier à outils trempé dans toute leur masse ou des embouts dotés de revêtements de surface en nitrure de titane (TiN) ou en carbone de type diamant (DLC). Ces revêtements durs réduisent considérablement l’usure de surface et diminuent également le coefficient de frottement entre l’embout et le film, améliorant ainsi le démoulage dans la cavité et réduisant l’apparition de blanchiment du film dans les applications de formage profond.
Feuille d’aluminium pour formage à froid et exigences qu’elle impose aux outillages
L'emballage sous blister à froid — où la feuille d'aluminium laminée est formée à température ambiante sans chauffage — impose les exigences mécaniques les plus sévères à l'outillage pour emballage sous blister, quel que soit le type de matériau utilisé. Comme la feuille n'est pas ramollie par la chaleur, le formage requiert des forces bien plus élevées que celles nécessaires au thermoformage, et les composants de l'outillage — en particulier le poinçon de formage poinçon et mourir — doivent résister à ces forces sans déformation, fatigue ou usure prématurée. Des aciers à outils trempés en masse avec une dureté superficielle de 60 HRC ou plus sont généralement requis pour les poinçons d’emboutissage à froid afin de maintenir la géométrie de la cavité sur de longues séries de production.
L’outillage pour le conditionnement sous blister à froid bénéficie également d’une finition de surface précise des surfaces de la cavité de la matrice de formage. Une surface de matrice polie miroir réduit les frottements subis par la feuille d’aluminium lors de l’emboutissage, minimisant ainsi le risque de rupture de la feuille ou de formation de micro-perforations aux coins des cavités. Les concepteurs d’outillages spécifient fréquemment des surfaces rectifiées et lapées pour les composants à formage à froid, afin d’atteindre des valeurs de rugosité Ra de 0,2 µm ou meilleures, garantissant ainsi une formation répétable et sans défaut des cavités sur toute la largeur de la bande d’emballage.
Traitements de surface et revêtements prolongeant la durée de vie de l’outillage pour le conditionnement sous blister
Revêtements par dépôt physique en phase vapeur pour les composants critiques en usure
Les revêtements par dépôt physique en phase vapeur (PVD), tels que le nitrure de titane (TiN), le nitrure d’aluminium-titane (TiAlN) et le carbone de type diamant (DLC), sont devenus des améliorations standard pour les composants hautement performants des outillages de thermoformage sous blister. Appliqués sous forme de couches minces d’une épaisseur typique de 2 à 5 µm, ces revêtements augmentent considérablement la dureté superficielle, atteignant 2 000 à 3 500 HV, tout en préservant l’exactitude dimensionnelle du composant usiné avec précision sous-jacent. Pour les embouts de formage subissant des millions de cycles d’insertion, les surfaces revêtues par PVD présentent des taux d’usure plusieurs ordres de grandeur inférieurs à ceux de l’acier non revêtu.
Les revêtements DLC sont particulièrement adaptés aux applications où l’adhérence du film sur le poinçon de formage provoque des traînées ou des défauts de blanchiment. Le coefficient de friction extrêmement faible caractéristique des surfaces revêtues de DLC—comparable à celui du PTFE dans de nombreuses conditions de contact—permet au film de se libérer proprement du poinçon après formage, même dans des géométries à grande profondeur d’emboutissage, où les forces de rétention seraient autrement problématiques. Ce comportement anti-adhérent rend les outillages pour emballage sous blister revêtus de DLC très efficaces lors du traitement de films revêtus de PVDC, de laminés PET/PE et de substrats pour blisters à base de polypropylène.
Nickel chimique et chromage dur pour résistance à la corrosion et à l’usure
Le placage nickel sans courant fournit une finition de surface résistante à la corrosion et modérément dure pour les composants des outillages de conditionnement sous blister, qui doivent résister aux attaques chimiques des agents de nettoyage, de l’humidité ou des principes actifs pharmaceutiques susceptibles d’interagir avec les surfaces d’acier exposées. Avec des valeurs de dureté atteignant environ 65–70 HRC après un traitement thermique post-placage, les composants plaqués au nickel sans courant constituent une amélioration pratique par rapport à l’acier prétrempé nu, notamment dans les environnements réglementés par les bonnes pratiques de fabrication (BPF), où la propreté des outillages et leur inertie chimique constituent des exigences réglementaires.
Le placage au chrome dur reste une alternative largement utilisée pour les surfaces d’étanchéité des matrices et les composants de guidage, offrant une dureté élevée, une bonne résistance à la corrosion et une surface à faible coefficient de frottement qui facilite l’alimentation fluide de la feuille. Toutefois, les réglementations environnementales en vigueur dans de nombreuses juridictions restreignent les procédés au chrome hexavalent, ce qui incite de plus en plus à adopter des alternatives au chrome trivalent et des revêtements par dépôt physique en phase vapeur (PVD) comme substituts. Les équipes chargées de l’approvisionnement des outillages doivent intégrer la conformité réglementaire dans le choix des matériaux et des traitements de surface lors de la spécification des outillages pour le conditionnement sous blister dans des installations soumises aux cadres environnementaux REACH, RoHS ou équivalents.
FAQ
Quel matériau d’outillage est le plus couramment utilisé pour le conditionnement sous blister pharmaceutique à haut volume ?
Les aciers à outils trempés dans toute leur masse et les aciers à outils prétrempés sont les matériaux les plus couramment utilisés pour les outillages de conditionnement pharmaceutique sous blister à grande échelle. Ils offrent une combinaison de résistance à l’usure, de stabilité dimensionnelle et d’usinabilité requise pour une production continue de millions de blisters. Des traitements de surface tels que le chromage dur, le nickelage chimique ou les revêtements PVD sont fréquemment appliqués afin de prolonger encore davantage la durée de service dans des conditions de traitement abrasives ou chimiquement agressives.
L’outillage en aluminium peut-il être utilisé pour le conditionnement sous blister par formage à froid ?
L'outillage en aluminium n'est généralement pas adapté aux applications d'emballage sous blister à froid, car la feuille d'aluminium à formage à froid nécessite des forces de formage nettement plus élevées que les substrats thermoformés. Ces forces dépassent la résistance mécanique et la résistance à l'usure des alliages d'aluminium, entraînant une dérive rapide des dimensions des cavités et une fatigue prématurée de l'outillage. L'outillage pour emballage sous blister à froid doit être fabriqué en acier à outils trempé dans toute sa masse, avec des surfaces polies avec précision afin d'assurer l'intégrité dimensionnelle et la formation sans défaut des cavités sur des séries de production prolongées.
Comment les revêtements PVD améliorent-ils les performances de l'outillage pour emballage sous blister ?
Les revêtements PVD, tels que le TiN, le TiAlN et le DLC, améliorent considérablement les performances des outillages pour le conditionnement sous blister en augmentant la dureté de surface, en réduisant les taux d’usure et en diminuant le coefficient de frottement entre l’outillage et le substrat d’emballage. Les revêtements DLC sont particulièrement efficaces pour empêcher l’adhérence du film aux embouts de formage, réduisant ainsi les défauts liés à la traînée, tels que le blanchiment et la déformation des cavités. Comme les revêtements PVD sont appliqués à basse température et en couches très fines, ils ne modifient pas les dimensions précises des composants d’outillage usinés.
Quels critères dois-je prendre en compte lors du choix de matériaux de substrat compatibles avec mon outillage existant pour le conditionnement sous blister ?
Lors du choix des matériaux de substrat destinés à être utilisés avec les outillages existants pour le conditionnement sous blister, tenez compte de la plage de température de thermoformage du film par rapport à la capacité de chauffage de votre outillage, de l’abrasivité éventuelle des revêtements présents sur la surface du film, de la profondeur de thermoformage requise pour contenir votre produit, ainsi que des propriétés barrières nécessaires à la stabilité du produit. Les films enduits de PVDC et les feuilles de thermoformage à froid imposent des exigences plus élevées à l’outillage que le PVC simple ; aussi, si vous envisagez de changer de substrat, évaluez préalablement si le matériau et la finition de surface de votre outillage actuel pour le conditionnement sous blister sont adaptés aux exigences du nouveau substrat, avant de lancer un essai en production.
Table des matières
- Le rôle de la sélection des matériaux dans les performances des outillages pour conditionnement sous blister
- Aciers à outils et leur adéquation aux outillages d'emballage sous blister
- Alliages d'aluminium dans les outillages de conditionnement sous blister : opportunités et limites
- Matériaux de substrat interagissant avec les outillages de conditionnement sous blister
- Traitements de surface et revêtements prolongeant la durée de vie de l’outillage pour le conditionnement sous blister
-
FAQ
- Quel matériau d’outillage est le plus couramment utilisé pour le conditionnement sous blister pharmaceutique à haut volume ?
- L’outillage en aluminium peut-il être utilisé pour le conditionnement sous blister par formage à froid ?
- Comment les revêtements PVD améliorent-ils les performances de l'outillage pour emballage sous blister ?
- Quels critères dois-je prendre en compte lors du choix de matériaux de substrat compatibles avec mon outillage existant pour le conditionnement sous blister ?