
 EN



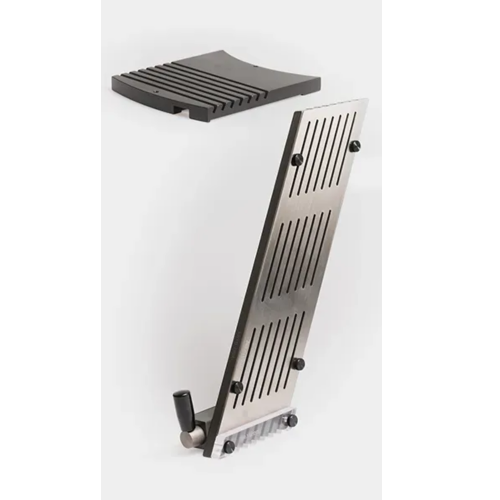
Doğru malzemeyi seçmek Blister Ambalaj Kalıpları ilaç veya tüketici ürünleri üreticisi için alabileceği en önemli kararlardan biridir. Malzeme, kalıplamanın, mühürlemenin ve kesme işlemlerinin gerçekleştirilmesi sırasında kalıbın ne kadar iyi performans gösterdiğini belirlemekle kalmaz, aynı zamanda kalıbın ömrünü, boşlukların ne kadar tutarlı şekilde üretildiğini ve içindeki ürünü ne kadar güvenilir bir şekilde koruduğunu da belirler. Yanlış malzeme seçildiğinde ortaya çıkan sonuçlar, erken aşınma ve boyutsal kaymaya kadar uzanabilir; bunlara ek olarak başarısız mühürlemeler ve ürün geri çağırılmaları da dahildir—bunların hepsi doğrudan artan maliyetlere ve üretimde duruş süresine yol açar.

Blister Paketleme Kalıpları için hangi malzemelerin en iyi performansı sergilediğini anlamak, kalıp bileşenlerini—şekillendirme plakaları, kaplama kalıpları, kesme punch’ları ve yönlendirme raylarını—ve işlenecek paketleme alt tabaka malzemelerini incelemeyi gerektirir. Farklı ilaç filmleri, folyo laminatları ve soğuk şekil verme malzemeleri, kalıplara her biri kendine özgü termal, mekanik ve kimyasal yükler uygular. Bu makalede, en uygun malzeme kombinasyonları detaylı olarak açıklanmakta, neden bu kombinasyonların iyi performans gösterdiği ortaya konmakta ve Blister Paketleme Kalıplarınızın belirtimi veya güncellemesi sırasında bilinçli kararlar almanıza yardımcı olunmaktadır.
Blister Paketleme Kalıplarında Malzeme Seçiminin Performans Üzerindeki Rolü
Neden Kalıp Malzemesi Doğrudan Çıktı Kalitesini Etkiler
Blister Ambalaj Kalıpları sürekli termal ve mekanik stres altında çalışır. Şekillendirme istasyonları, plastik filmlerdeki boşlukları şekillendirmek için tekrar tekrar ısı ve basınç uygular; sızdırmazlık istasyonları ise kontrollü sıcaklık ve bekleme süresi altında kaplama folyosunu şekillendirilmiş ağa yapıştırır. Bu işlevleri yerine getiren takım bileşenlerinin, rollerine bağlı olarak boyutsal olarak kararlı, termal olarak iletken veya dirençli ve kırılgan hale gelmeden aşınmaya dayanacak kadar sert olması gerekir. Bu gereksinimleri karşılamayan bir takım malzemesi, zamanla boşluk geometrisini bozarak tutarsız ürün muhafazasına ve nem girişine yol açacaktır.
Kalıp malzemesi ile ambalaj alt tabakası arasındaki etkileşim de aynı derecede kritiktir. Sertleştirilmiş çelik bir şekillendirme tapası, yüksek sıcaklıkta bir PVC filmine temas ettiğinde, filmde yırtılma veya beyazlaşma oluşmadan temiz bir boşluk oluşturmak için termal ve mekanik arayüzün iyi eşleşmesi gerekir. Benzer şekilde, ısıtma kalıpları, hermetik mühürlemeyi tehlikeye atacak şekilde genişleme veya bükülme göstermeden düz ve cilalı temas yüzeylerini korumalıdır. Dolayısıyla Blister Ambalaj Kalıpları için malzeme seçimi ikincil bir husus değil—bu, ambalaj hattının tam performans yelpazesini belirleyen temel bir mühendislik kararıdır.
Kalıp Uygunluğunu Belirleyen Temel Malzeme Özellikleri
Bir kalıp malzemesinin başarılı olup olmayacağına karar veren birkaç malzeme özelliği vardır kabarcık ambalaj uygulamaları. Sertlik, aşındırıcı film veya folyo kenarlarıyla tekrarlanan temas sırasında aşınmaya dayanıklılığı belirler. Isı iletimi, şekillendirme ve kalıplama sırasında ısı transferini kontrol eder; bu da çevrim süresini ve boşluk tutarlılığını etkiler. Sıcaklık değişimleri altında boyutsal kararlılık, üretim vardiya süresince kayıtlı hata birikimini önler. Korozyon direnci, nem hassasiyeti gösteren farmasötik ürünler işlenirken veya kalıplar agresif çözücülerle temizlenirken hayati öneme sahiptir.
İşlenebilirlik, Blister Ambalaj Kalıplama Araçları için de önemli ölçüde etkilidir. Yüksek hassasiyetli boşluk dizileri, dar toleranslar içinde işlenmelidir; kesme takımlarına direnç gösteren veya kötü yüzey kalitesi veren malzemeler, kalıp imalatında maliyet ve teslim süresini artırır. İdeal kalıp malzemesi, sertlik ile işlenebilirlik arasında dengeli bir oran sunar ve yapışma veya sürüklenme olmadan şekillendirilmiş filmi temizce serbest bırakabilen, iç yüzeyleri parlatılmış hassas boşluklar sağlar. Bu özelliklerin anlaşılması, ambalaj mühendislerinin malzeme seçeneklerini alışkanlık veya geleneklere dayanmak yerine sistematik olarak değerlendirmesini sağlar.
Kalıp Çelik Sınıfları ve Blister Ambalaj Kalıplama Araçları İçin Uygunlukları
Şekillendirme ve Kesme Bileşenleri İçin Tamamen Sertleştirilmiş Kalıp Çelikleri
Sertleştirilmiş kesme takımları, özellikle şekil verme tıpa plakaları, kesme punch’ları ve kalıp plakaları gibi Blister Paketleme Kalıplarında en zorlu bileşenler için sektörün standart çözümü olarak kalmaktadır. D2 sınıfı ve buna eşdeğer yüksek karbonlu, yüksek kromlu kesme çelikleri, milyonlarca makine döngüsü boyunca keskin kesme kenarlarını koruma yeteneği ve üstün aşınma direnci sunar. Isıl işlem sonrası genellikle 58–62 HRC aralığında elde edilen yüksek sertlikleri, çok katmanlı folyo laminatlar, soğuk şekillendirilmiş alüminyum filmler ve takviyeli laminat yapılar gibi malzemelerin kesilmesinde kenar yuvarlanmasına veya kenar kıvrımına (keskinlik kaybına) neden olmadan kullanılmasını sağlar.
Tam olarak sertleştirilmiş takım çeliklerinin temel sınırlaması, daha düşük sertlikteki alternatiflere kıyasla nispeten daha düşük tokluk değerlerine sahip olmalarıdır. Takımın darbe yüklemesine maruz kaldığı veya yanlış besleme nedeniyle ani mekanik şok oluştuğu uygulamalarda, çok sert çelikler çatlayabilir veya kırılabilir. Bu nedenle Blister Paketleme Takımları tasarımcıları, tam olarak sertleştirilmiş çelikleri genellikle seçmeli olarak kullanır; aşınmaya karşı direnç en önemli faktör olduğu kesme ve kenar kesme istasyonları için bu çelikleri ayırırken, takım setinin diğer bölgelerinde daha tok malzemeler kullanırlar.
Orta Talep Düzeyindeki Takım Uygulamaları İçin Önceden Sertleştirilmiş Çelikler
Ön sertleştirilmiş çelikler, genellikle 28–36 HRC aralığında temin edilir ve aşınmaya dayanıklılık, tokluk ve işlenebilirlik arasında pratik bir denge sunar. Bu çelikler, kesme kenarlarında olduğu kadar yüksek olmayan aşınma gereksinimleriyle birlikte hassas geometri gerektiren Blister Paketleme Kalıplarında, kalıp gövdeleri, şekillendirme plakası çerçeveleri ve yönlendirici bileşenler için yaygın olarak kullanılır. Bu çeliklerin işlemenin ardından ısı işlemine tabi tutulmaları gerekmediğinden, sertleştirme sırasında boyutsal bozulma riski ortadan kalkar; bu da büyük veya karmaşık kalıp montajlarının üretimini kolaylaştırır.
GMP gereksinimlerine uyması gereken farmasötik blister ambalaj kalıplama ekipmanları için önceden sertleştirilmiş çelikler, yüzey sertliğini artırmak, sürtünmeyi azaltmak ve korozyona karşı belirli bir koruma sağlamak amacıyla genellikle sert krom kaplama veya elektroksiz nikel kaplama ile işlenir. Bu yüzey işlemlerinin uygulanması, hassas işlemenin sağladığı boyutsal doğruluğu korurken kullanım ömrünü önemli ölçüde uzatır. Önceden sertleştirilmiş çelikler ayrıca, sertleştirme işlemi gerektirmeden doğrudan son boyutlara işlenebilmesi nedeniyle daha kısa kalıp üretim süreleri gerektiğinde maliyet açısından avantajlı bir seçenektir.
Blister Ambalaj Kalıplama Ekipmanlarında Alüminyum Alaşımları: Fırsatlar ve Sınırlamalar
Alüminyumun Gerçek Avantajlar Sağladığı Durumlar
Alüminyum alaşımları, özellikle 7075-T6 gibi havacılık sınıfı varyantları, belirli uygulamalar için Kabarcıklı Ambalaj Kalıplama Araçlarında yasal bir yer edinmiştir. Bunların temel avantajı düşük yoğunluktur; alüminyum, çeliğin yaklaşık üçte biri kadar ağırdır ve bu da şekillendirme ile mühürleme istasyonlarının hareketli kütlesini azaltır. Daha düşük hareketli kütle, makinaların daha yüksek hızlarda çalışmasına olanak tanırken ambalaj hattının tahrik sistemlerindeki titreşimi ve mekanik gerilimi azaltır. Saatte yüzbinlerce kabarcık üreten yüksek hızlı kabarcıklı ambalaj işlemlerinde bu ağırlık avantajı, üretim kapasitesinde ve ekipman ömründe ölçülebilir kazanımlara dönüşür.
Alüminyum, aynı zamanda ısıtılmış şekillendirme plakalarında tutarlı boşluk derinliği ve geometrisi için eşit sıcaklık dağılımının hayati öneme sahip olduğu durumlarda avantaj sağlayan mükemmel bir termal iletkenliğe de sahiptir. Yüksek kaliteli alüminyum alaşımından işlenen bir şekillendirme plakası, eşdeğer bir çelik plakaya kıyasla büyük bir boşluk dizisine ısıyı daha eşit şekilde dağıtabilir; bu da şekillendirme istasyonunun merkezi ve çevresindeki boşluklar arasındaki termal gradyanı azaltır. Bu eşitlik, özellikle şekillendirme sırasında görünür gerilme izleri veya optik bulanıklık gösteren termal olarak hassas filmlerle çalışırken oldukça değerlidir.
Alüminyum Kalıpçılığın Aşınma Sınırlarının Anlaşılması
İşleme avantajlarına rağmen alüminyum, kabartmalı ambalaj kalıplarında kesme ve kenar temizleme bileşenleri için uygun olmayacak kadar yumuşaktır. Aşındırıcı film malzemeleriyle doğrudan temas halinde kullanılan alüminyum şekillendirme plakaları, nispeten az sayıda üretim döngüsünden sonra ölçülebilir aşınma gösterir; bu da boşluk boyutlarında kaymaya ve boşluk kenarlarında artan fazla malzeme (flash) veya kenar kıvrımı (burr) oluşumuna neden olur. Bu aşınma davranışı, alüminyum kalıplarının kullanımını öncelikle prototip üretimi, klinik deneme partileri veya sürekli yüksek hacimli üretimde olduğu kadar katlanılamayacak derecede düşük hacimli üretimlerle sınırlar; çünkü bu durumlarda kalıp değiştirme maliyetleri ve çevrim süreleri daha yüksek tolerans gösterir.
Sert anodizasyon işlemi uygulanmış alüminyum kalıp bileşenleri, sertlik değeri 50–65 HRC’ye yaklaşan bir alüminyum oksit yüzey tabakası oluşturarak kullanım ömürlerini önemli ölçüde uzatır. Ancak sert anodizasyon işlemi uygulanmış alüminyum kabarcıklı ambalaj kalıpları bile, dolgulu PVC, PVDC kaplı filmler veya soğuk şekillendirme alüminyum folyo işleme gibi şekillendirme uygulamalarında doğru şekilde sertleştirilmiş takım çeliğinin dayanıklılığını eşlemez. Mühendislik ekipleri, üretim ortamları için alüminyum kalıpların belirtimi yapılırken kullanım ömrü beklentileri konusunda gerçekçi olmalıdır.
Kabarcıklı Ambalaj Kalıplarıyla Etkileşime Giren Alt Tabaka Malzemeleri
Isıl Şekillendirilebilir Filmler ve Bunların Kalıp Gereksinimleri
Şekillendirme alt tabakası—blistör boşluklarına şekillendirilen malzeme—hangi kalıp malzemelerinin en iyi performans gösterdiğini doğrudan etkiler. En yaygın olarak kullanılan farmasötik blistör alt tabakaları arasında yer alan standart PVC filmleri, termoşekillendirme sırasında nispeten hoşgörülüdür ve Blistör Paketleme Kalıpları üzerinde orta düzeyde bir yük oluşturur. Ön sertleştirilmiş çelik veya sert anodize edilmiş alüminyum şekillendirme kalıpları, standart şekillendirme sıcaklıkları olan 100–130 °C’de saf PVC işlenirken genellikle kabul edilebilir bir kullanım ömrü sağlar.
PVDC kaplamalı filmler ve PVC/PVDC laminatlar, PVDC kaplamanın aşındırıcı olması ve şekil verme plakalarının yüzeylerinde hızlandırılmış aşınmaya neden olabilmesi nedeniyle daha yüksek talepler oluşturur. Bu alt tabakalar için tamamen sertleştirilmiş takım çeliğinden yapılmış şekil verme plakaları ya da titanyum nitrür (TiN) veya elmas benzeri karbon (DLC) yüzey kaplamalı plakalar tercih edilir. Bu sert kaplamalar, yüzey aşınmasını büyük ölçüde azaltır ve aynı zamanda plaka ile film arasındaki sürtünme katsayısını düşürerek boşlukta çıkarma işlemini iyileştirir ve derin çekimli boşluk uygulamalarında filmin beyazlamasına neden olan olayların sayısını azaltır.
Soğuk Şekil Verme Alüminyum Folyosu ve Takım Tezgâhlarına Yerleştirdiği Talepler
Soğuk şekil verme blister ambalajı—alüminyum laminatın ısıtılmasız oda sıcaklığında şekillendirildiği yöntem—herhangi bir alt tabaka türü için Blister Paketleme Kalıplarına en ağır mekanik yükü uygular. Çünkü folyo ısıyla yumuşatılmadığından, şekillendirme işlemi termoşekillendirmeden çok daha yüksek kuvvet gerektirir ve kalıp bileşenleri—özellikle şekillendirme yumruk ve ölü—bu kuvvetlere sapma, yorulma veya erken aşınma göstermeden dayanmak zorundadır. Uzun üretim süreçleri boyunca boşluk geometrisini korumak için soğuk şekillendirme kalıp delici uçlarında genellikle yüzey sertliği 60 HRC veya üzeri olan tamamen sertleştirilmiş takım çelikleri gereklidir.
Soğuk Şekillendirme Blister Ambalaj Kalıplama Araçları, şekillendirme kalıbı boşluk yüzeylerinin hassas yüzey işlenmesinden de yararlanır. Ayna parlaklığına sahip bir kalıp yüzeyi, alüminyum folyonun çekme sırasında yaşadığı sürtünmeyi azaltır ve boşluk köşelerinde folyo kırılması veya delik oluşum riskini en aza indirir. Kalıp tasarımcıları, soğuk şekillendirme bileşenleri için genellikle taşlanmış ve parlatılmış yüzeyler belirtir; böylece ambalaj bant genişliğinin tamamında tekrarlanabilir, kusursuz boşluk oluşumunu sağlamak amacıyla Ra 0,2 µm veya daha iyi pürüzlülük değerleri elde edilir.
Blister Ambalaj Kalıplama Araçlarının Hizmet Ömrünü Uzatan Yüzey İşlemleri ve Kaplamalar
Aşınmaya Maruz Kritik Bileşenler İçin Fiziksel Buhar Biriktirme (PVD) Kaplamalar
Titanyum nitrür (TiN), titanyum alüminyum nitrür (TiAlN) ve elmas benzeri karbon (DLC) gibi fiziksel buhar biriktirme (PVD) kaplamalar, yüksek performanslı Blister Paketleme Kalıplama bileşenleri için standart geliştirme yöntemleri haline gelmiştir. Genellikle 2–5 µm kalınlığında ince film olarak uygulanan bu kaplamalar, altta yatan hassas işlenmiş bileşenin boyutsal doğruluğunu korurken yüzey sertliğini 2.000–3.500 HV değerlerine kadar önemli ölçüde artırır. Milyonlarca yerleştirme döngüsüne maruz kalan şekillendirme tıkacı bileşenleri için PVD kaplamalı yüzeyler, kaplanmamış çelik ile karşılaştırıldığında birkaç mertebe daha düşük aşınma oranları gösterir.
DLC kaplamalar, film ile şekillendirme plakası arasındaki yapışma nedeniyle çekme veya beyazlama gibi kusurların oluştuğu uygulamalara özellikle uygundur. DLC kaplı yüzeylerin sahip olduğu son derece düşük sürtünme katsayısı—birçok temas koşulunda PTFE ile kıyaslanabilir—film üzerindeki kalıplama işleminden sonra, tutma kuvvetlerinin sorun yaratabileceği derin çekim geometrilerinde bile filmi plakadan temiz bir şekilde ayırmasını sağlar. Bu yapışmaz davranış, DLC kaplı Blister Ambalaj Kalıpları’nın PVDC kaplı filmler, PET/PE laminatlar ve polipropilen bazlı blister alt tabakalarının işlenmesinde oldukça etkili olmasını sağlar.
Kimyasal Nikel ve Sert Krom Kaplama: Korozyon ve Aşınmaya Dayanıklılık İçin
Katalitik nikel kaplama, temizlik maddeleri, nem veya açığa çıkmış çelik yüzeylerle etkileşime girebilecek farmasötik aktif maddelerden kimyasal saldırılara dayanması gereken Blister Ambalaj Kalıplama Parçaları için korozyona dirençli, orta sertlikte bir yüzey kaplaması sağlar. Post-kaplama ısı işleminden sonra yaklaşık 65–70 HRC sertlik değerleri elde edilebilir; bu nedenle katalitik nikel kaplı parçalar, özellikle kalıpların temizliği ve kimyasal inertliği düzenleyici gereksinimler olan GMP’ye uyumlu ortamlarda, ham ön-sertleştirilmiş çelikten pratik bir iyileştirme sunar.
Sert krom kaplama, kalıp yüzeylerini ve kılavuz bileşenlerini sızdırmaz hale getirmek için yaygın olarak kullanılan bir alternatiftir ve yüksek sertlik, iyi korozyon direnci ve folyo beslemesini kolaylaştıran düşük sürtünmeli bir yüzey sunar. Ancak birçok yargı alanında çevre düzenlemeleri, altivalent krom süreçlerini kısıtlamaktadır; bu da trivalent krom alternatifleri ve PVD kaplamaların yerine geçmesi amacıyla giderek daha fazla benimsenmesine neden olmaktadır. Kalıp tedarik ekipleri, REACH, RoHS veya bunlara eşdeğer diğer çevresel çerçeveler kapsamında faaliyet gösteren tesisler için Blister Ambalaj Kalıpları belirtirken, düzenleme uyumunu malzeme ve yüzey işlemi seçimi sürecine dahil etmelidir.
SSS
Yüksek hacimli ilaç blister ambalajı için en yaygın olarak hangi kalıp malzemesi kullanılır?
Yüksek hacimli ilaç blister ambalaj kalıpları için en yaygın olarak kullanılan malzemeler, tamamen sertleştirilmiş ve önceden sertleştirilmiş takım çelikleridir. Bu çelikler, milyonlarca blister paketin sürekli üretiminde gereken aşınmaya dayanıklılık, boyutsal kararlılık ve işlenebilirlik kombinasyonunu sunar. Aşındırıcı veya kimyasal olarak agresif işlem koşullarında kullanım ömrünü daha da uzatmak amacıyla sert krom kaplama, elektroksiz nikel kaplama veya PVD kaplamalar gibi yüzey işlemlerinin uygulanması yaygındır.
Soğuk şekillendirme blister ambalajı için alüminyum kalıp kullanılabilir mi?
Alüminyum kalıplama genellikle soğuk şekillendirme blister ambalaj uygulamaları için uygun değildir; çünkü soğuk şekillendirme alüminyum folyosu, termoşekil verilen alt tabakalara kıyasla önemli ölçüde daha yüksek şekillendirme kuvvetleri gerektirir. Bu kuvvetler, alüminyum alaşımlarının mekanik dayanımını ve aşınmaya direncini aşar ve bu da hızlı kavite boyut kaymasına ve kalıp yorgunluğuna neden olur. Soğuk Şekillendirme Blister Ambalaj Kalıplaması, uzun süreli üretim süreçleri boyunca boyutsal bütünlüğü ve kusursuz kavite oluşumunu sağlamak amacıyla tam sertleştirilmiş takım çeliğinden ve hassas cilalı yüzeylerle üretilmelidir.
PVD kaplamalar, Blister Ambalaj Kalıplamasının performansını nasıl artırır?
TiN, TiAlN ve DLC gibi PVD kaplamalar, yüzey sertliğini artırarak, aşınma oranlarını azaltarak ve kalıp ile ambalaj alt tabakası arasındaki sürtünme katsayısını düşürerek Blister Ambalaj Kalıplarının performansını önemli ölçüde geliştirir. DLC kaplamalar, özellikle film yapışmasını önlemede etkilidir; bu da beyazlaşma ve boşluk distorsiyonu gibi sürüklenmeye bağlı kusurları azaltır. PVD kaplamalar düşük sıcaklıklarda ve çok ince katmanlar halinde uygulandığından, işlenmiş kalıp bileşenlerinin hassas boyutlarını değiştirmez.
Mevcut Blister Ambalaj Kalıplarıyla uyumlu alt tabaka malzemeleri seçerken dikkat etmem gerekenler nelerdir?
Mevcut Kabarcık Paketleme Kalıpları ile birlikte kullanılacak alt tabaka malzemeleri seçerken, filmin şekillendirme sıcaklık aralığını kalıplarınızın ısıtma kapasitesine göre değerlendirin; filmin yüzeyindeki herhangi bir kaplamanın aşındırıcılığını, ürününüzü içine almak için gereken çekme derinliğini ve ürün stabilitesi için gerekli bariyer özelliklerini dikkate alın. PVDC kaplı filmler ve soğuk şekil verme folyoları, düz PVC’ye kıyasla kalıplara daha yüksek talepler ortaya koyar; bu nedenle alt tabaka değiştirmeyi planlıyorsanız, üretim denemesine geçmeden önce mevcut Kabarcık Paketleme Kalıplarınızın malzemesinin ve yüzey bitişinin yeni alt tabakanın gereksinimlerine uygun olup olmadığını değerlendirmeniz gerekir.
İçindekiler Tablosu
- Blister Paketleme Kalıplarında Malzeme Seçiminin Performans Üzerindeki Rolü
- Kalıp Çelik Sınıfları ve Blister Ambalaj Kalıplama Araçları İçin Uygunlukları
- Blister Ambalaj Kalıplama Ekipmanlarında Alüminyum Alaşımları: Fırsatlar ve Sınırlamalar
- Kabarcıklı Ambalaj Kalıplarıyla Etkileşime Giren Alt Tabaka Malzemeleri
- Blister Ambalaj Kalıplama Araçlarının Hizmet Ömrünü Uzatan Yüzey İşlemleri ve Kaplamalar
-
SSS
- Yüksek hacimli ilaç blister ambalajı için en yaygın olarak hangi kalıp malzemesi kullanılır?
- Soğuk şekillendirme blister ambalajı için alüminyum kalıp kullanılabilir mi?
- PVD kaplamalar, Blister Ambalaj Kalıplamasının performansını nasıl artırır?
- Mevcut Blister Ambalaj Kalıplarıyla uyumlu alt tabaka malzemeleri seçerken dikkat etmem gerekenler nelerdir?