
 EN



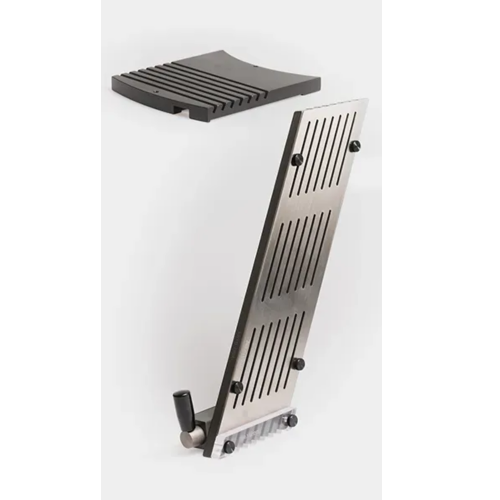
اختيار المادة المناسبة لـ أدوات تغليف الفقاعات يُعَدُّ اختيار المادة أحد أكثر القرارات تأثيرًا التي يمكن أن يتخذها مصنِّع الأدوية أو السلع الاستهلاكية. فالمادة تحدد ليس فقط مدى كفاءة الأدوات أثناء عمليات التشكيل والختم والقطع، بل أيضًا مدة بقاء هذه الأدوات، وثباتها في إنتاج التجويفات، وقدرتها على حماية المنتج الموجود داخل العبوة بشكلٍ موثوق. وعند اختيار المادة غير المناسبة، تتراوح العواقب بين التآكل المبكر للأدوات والانحراف البُعدي وفشل عمليات الختم والاستدعاءات الإلزامية للمنتج — وكلُّ ذلك ينعكس مباشرةً في ارتفاع التكاليف وانقطاع الإنتاج.

ويتطلب فهم المواد التي تؤدي أفضل أداء مع أدوات التغليف بالفقاعات دراسة مكوّنات الأدوات نفسها—مثل لوحات التشكيل، وقوالب الختم، وأدوات القطع، وقضبان التوجيه—إضافةً إلى التغليف المواد الأساسية التي يجب أن تُعالَجها هذه الأدوات. فكل نوع من أفلام الأدوية، واللواصق المعدنية الرقيقة (foil laminates)، والمواد المُشكَّلة على البارد يفرض متطلبات حرارية وميكانيكية وكيميائية فريدة على الأدوات. ويستعرض هذا المقال أزواج المواد الأنسب، ويوضّح أسباب كفاءتها العالية، ويساعدك في اتخاذ قراراتٍ مستنيرة عند تحديد مواصفات أدوات التغليف بالفقاعات أو تحديثها.
دور اختيار المادة في أداء أدوات التغليف بالعلب البلاستيكية
لماذا تؤثر مادة الأداة مباشرةً في جودة الناتج
أدوات تغليف الفقاعات تعمل تحت إجهاد حراري وميكانيكي مستمر. وتُطبِّق محطات التشكيل الحرارة والضغط بشكل متكرر لتشكيل تجاويف في أفلام البلاستيك، بينما تربط محطات الإغلاق غشاء الغطاء بالشبكة المُشكَّلة تحت درجة حرارة مضبوطة وزمن تثبيت محدَّد. ويجب أن تكون مكونات الأدوات التي تقوم بهذه المهام مستقرة بعدد الأبعاد، وموصلة حراريًّا أو مقاومة للحرارة حسب دورها، وصلبة بما يكفي لمقاومة التآكل دون أن تصبح هشّة. وبالمقابل، فإن أي مادة أدوات لا تلبّي هذه المتطلبات ستتدهور هندسة التجاويف تدريجيًّا مع مرور الوقت، ما يؤدي إلى عدم اتساق قدرة التغليف على احتواء المنتج، وتسرب الرطوبة إليه.
يُعَدُّ التفاعل بين مادة الأداة وركيزة التغليف بالغ الأهمية أيضًا. فعندما يتلامس سدّاد تشكيل مصنوع من الفولاذ المُصلب مع فيلم من مادة كلوريد البوليفينيل (PVC) عند درجة حرارة مرتفعة، لا بد أن تكون العلاقة الحرارية والميكانيكية بينهما متناسقةً جيدًا لتحقيق تشكيل نظيف للتجويف دون تمزُّق الفيلم أو اصفراره. وبالمثل، يجب أن تحافظ قوالب الإغلاق على أسطح تماسٍ مستوية ومُلمَّعة دون أن تتعرَّض للتمدُّد أو التشوه، لأن أيًّا من هذه الظواهر قد يُضعف الختم المحكم. وبالتالي، فإن اختيار المادة المناسبة لأدوات التعبئة في عبوات النوفو (Blister Packing Tooling) ليس أمرًا ثانويًّا — بل هو قرار هندسي أساسي يُحدِّد مدى أداء خط التغليف بأكمله.
الخصائص المادية الرئيسية التي تُحدِّد مدى ملاءمة الأداة
وتتحكّم عدة خصائص مادية في ما إذا كانت مادة الأداة المحددة ستؤدي أداءً ناجحاً في تغليف بالفقاعات تطبيقات التغليف. ويُحدِّد الصلادة مقاومة التآكل أثناء التلامس المتكرر مع حواف الأفلام أو الأغشية الكاشطة. وينظِّم التوصيل الحراري انتقال الحرارة أثناء عمليات التشكيل والختم، مما يؤثِّر على زمن الدورة واتساق التجويف. وتمنع الاستقرار البُعدي تحت تأثير التغيرات المتكررة في درجة الحرارة تراكم أخطاء التسجيل خلال وردية إنتاج كاملة. كما أن مقاومة التآكل ضرورية عند معالجة المنتجات الصيدلانية الحساسة للرطوبة أو عند تنظيف القوالب بمذيبات قوية.
كما تلعب قابلية التشغيل الآلي دورًا كبيرًا في أدوات التعبئة بالعلب البلاستيكية (Blister Packing Tooling). ويجب تشغيل مجموعات التجويف عالية الدقة وفقًا لمواصفات دقيقة جدًّا، أما المواد التي تقاوم أدوات القطع أو التي تُنتج تشطيبات سطحية رديئة فهي تزيد من تكلفة تصنيع الأدوات ومدة التوريد. وتتمثِّل المادة المثلى لأدوات التعبئة في التوازن بين الصلادة وقابلية التشغيل الآلي، لتوفير تجويفات دقيقة ذات أسطح داخلية مصقولة تُحرِّر الفيلم المشكَّل بسلاسة دون التصاق أو مقاومة. ويساعد فهم هذه الخصائص مهندسي التعبئة على تقييم خيارات المواد بطريقة منهجية بدلًا من الاعتماد على العادة أو التقاليد.
درجات فولاذ الأدوات وملاءمتها لأدوات التعبئة بالعلب البلاستيكية
فولاذ الأدوات المُصلَّب بالكامل للأجزاء المشكِّلة والقاطعة
تظل فولاذات الأدوات المُصلَّبة بالكامل عبر السماكة المعيار الصناعي لأشد المكونات طلبًا في أدوات التعبئة في عبوات النفق (Blister Packing Tooling)، ولا سيما سدادات التشكيل، والقواطع المثقبة، ولوحات القوالب. وتتميَّز درجات مثل D2 وما يعادلها من فولاذات أدوات عالية الكربون وعالية الكروم بمقاومة استثنائية للتآكل وقدرة فائقة على الاحتفاظ بحواف القطع الحادة خلال ملايين دورات التشغيل الآلي. وتجعل صلادتها العالية—التي تتراوح عادةً بين 58–62 HRC بعد المعالجة الحرارية—من هذه الفولاذات خيارًا مناسبًا لقطع رقائق الأغشية المتعددة الطبقات، وأغشية الألومنيوم المُشكَّلة على البارد، والهياكل اللامينية المُعزَّزة دون أن تتق rounding الحواف أو تتكون عليها حواف زائدة (Burr).
القيود الأساسية للصلب الأداة المُصلب بالكامل هي قابليته المنخفضة نسبيًّا للتشوه دون كسر مقارنةً بالبدائل ذات الصلادة الأدنى. وفي التطبيقات التي تتعرَّض فيها الأدوات لأحمال صدمية أو حيث تؤدي الأعطال في التغذية إلى صدمات ميكانيكية مفاجئة، قد تنفصل شظايا من الصلب عالي الصلادة أو تتشقَّق. ولذلك، غالبًا ما يستخدم مصمِّمو أدوات التعبئة في علب فقاعية الصلب المُصلب بالكامل بشكل انتقائي، مع حصر استخدامه في محطات القطع والتشذيب حيث تكون مقاومة البلى هي العامل الحاسم، واستخدام مواد أكثر مقاومة للتشقق في باقي أجزاء مجموعة الأدوات.
الصلب مسبق التصلب لتطبيقات الأدوات ذات المتطلبات المعتدلة
الصلب المُسبق التصلب، الذي يُزوَّد عادةً في نطاق صلادة 28–36 HRC، يوفِّر توازنًا عمليًّا بين مقاومة البلى، والمتانة، وسهولة التشغيل الآلي. ويُستخدم على نطاق واسع في هياكل قوالب الإغلاق، وأطر ألواح التشكيل، والمكونات التوجيهية ضمن أدوات التعبئة بالعلب البارزة (Blister Packing Tooling)، حيث يُطلب هندسة دقيقة، لكن متطلبات مقاومة البلى أقل شدةً مقارنةً بالحواف القطعية. وبما أن هذه السبائك لا تتطلّب معالجة حرارية بعد التشغيل الآلي، فإن خطر التشوه الأبعادي أثناء عملية التصلب يزول تمامًا، ما يبسّط إنتاج التجميعات الكبيرة أو المعقدة من الأدوات.
بالنسبة لأدوات التغليف الفقاعي للأدوية التي يجب أن تتوافق مع متطلبات ممارسات التصنيع الجيدة (GMP)، غالبًا ما تُجهَّز الفولاذات المسبقة التصلب بطبقة كرومية صلبة أو طبقة نيكل كهربائي لاسلكي لتحسين صلادة السطح، وتقليل الاحتكاك، وتوفير درجة من الحماية ضد التآكل. وتمتد هذه المعالجات السطحية عمر الأدوات التشغيلية بشكلٍ كبير مع الحفاظ على الدقة البعدية التي تحقَّقت أثناء التشغيل الدقيق. كما تُعَدُّ الفولاذات المسبقة التصلب خيارًا اقتصاديًّا عند الحاجة إلى فترات أقصر لإنتاج الأدوات، إذ يمكن تشغيلها مباشرةً إلى الأبعاد النهائية دون الخضوع لدورة التصلب.
السبائك الألومنيومية في أدوات التغليف الفقاعي: الفرص والقيود
المواقع التي يقدِّم فيها الألومنيوم مزايا حقيقية
لقد حازت سبائك الألومنيوم، وبخاصة الأنواع المُصنَّفة للاستخدام في مجال الطيران مثل سبيكة 7075-T6، على مكانة مشروعة في أدوات التغليف البارز (Blister Packing Tooling) لتطبيقات محددة. وتتمثل ميزتها الرئيسية في كثافتها المنخفضة؛ إذ يبلغ وزن الألومنيوم حوالي ثلث وزن الفولاذ، مما يقلل الكتلة الترددية لمحطات التشكيل والختم. وتساعد الكتلة الترددية الأدنى الآلات على التشغيل بسرعات أعلى مع تقليل الاهتزاز والإجهاد الميكانيكي الواقع على أنظمة الدفع في خطوط التغليف. وفي عمليات التغليف البارز عالية السرعة التي تُنتج مئات الآلاف من العلب البارزة كل ساعة، يتحول هذا المكسب في الوزن إلى زيادات ملموسة في معدل الإنتاج وطول عمر المعدات.
يتميز الألومنيوم أيضًا بموصلية حرارية ممتازة، وهي ميزةٌ مفيدة في ألواح التشكيل المُسخَّنة، حيث يُعد توزيع درجة الحرارة بشكل متجانس أمرًا بالغ الأهمية للحصول على عمق وهندسة متسقَّة للتجويفات. ويمكن لوح التشكيل المصنوع من سبيكة ألومنيوم عالية الجودة أن يوزِّع الحرارة بشكل أكثر انتظامًا عبر مجموعة كبيرة من التجويفات مقارنةً بلوح فولاذي مكافئ، مما يقلل من التدرج الحراري بين التجويفات الواقعة في مركز محطة التشكيل وحافتها. وهذه الانتظامية ذات قيمةٍ خاصة عند معالجة الأفلام الحساسة حراريًّا التي تظهر عليها علامات إجهاد مرئية أو ضبابية بصرية عند تشكيلها بشكل غير منتظم.
فهم حدود التآكل في أدوات الألومنيوم
ورغم المزايا التي تتمتع بها الألومنيوم من حيث المعالجة، فإنها أخف بكثير من الفولاذ المستخدم في صنع الأدوات، مما يجعلها غير مناسبة لعمليات قص وتشذيب المكونات داخل أدوات التغليف النافخ (Blister Packing Tooling). وستُظهر ألواح تشكيل الألومنيوم المستخدمة على اتصال مباشر مع مواد الأفلام المسببة للتآكل تآكلاً ملحوظاً بعد عددٍ قليل نسبياً من دورات الإنتاج، ما يؤدي إلى انحراف أبعاد التجويف وزيادة تكوّن الحواف الزائدة أو الحواف الحادة عند حواف التجويف. ويحد هذا السلوك التآكلي من استخدام أدوات الألومنيوم بشكل رئيسي في مراحل إنتاج النماذج الأولية، أو دفعات التجارب السريرية، أو الإنتاج بكميات منخفضة، حيث تكون تكاليف استبدال الأدوات وأوقات الدورة أكثر تحملاً مقارنةً بالإنتاج المستمر عالي الحجم.
يؤدي التأكسد القاسي للألمنيوم في مكونات الأدوات إلى إطالة عمرها الافتراضي بشكل كبير من خلال تكوين طبقة سطحية صلبة من أكسيد الألومنيوم تصل صلادتها إلى ما يعادل 50–65 HRC. ومع ذلك، فإن أدوات التغليف بالفقاعات المصنوعة من الألمنيوم المؤكسد قسرياً لا تزال غير قادرة على منافسة متانة فولاذ الأدوات المعالج حرارياً بشكلٍ مناسب في تطبيقات التشكيل التي تُعالَج فيها أفلام كلوريد البوليفينيل (PVC) المملوءة أو الأفلام المطلية بطبقة من بولي فينيل دون كلوريد (PVDC) أو رقائق الألومنيوم المُشكَّلة على البارد. ويجب أن يتسم فريق الهندسة بالواقعية عند تحديد التوقعات المتعلقة بالعمر الافتراضي لأدوات الألمنيوم المُستخدمة في بيئات الإنتاج.
المواد الأساسية التي تتفاعل مع أدوات التغليف بالفقاعات
الأفلام القابلة للتشكيل الحراري ومتطلبات الأدوات الخاصة بها
الركيزة المُشكَّلة — أي المادة التي تُشكَّل لتكوين تجاويف التغليف النافخ — لها تأثير مباشر على المواد الأنسب لتصنيع أدوات التغليف النافخ. وتُعد أفلام البولي فينيل كلورايد (PVC) القياسية، التي لا تزال من أكثر ركائز التغليف النافخ الصيدلاني انتشارًا، متسامحة نسبيًّا أثناء عملية التشكيل الحراري، وتفرض متطلبات معتدلة على أدوات تغليف التجاويف النافخة. وعادةً ما توفر أدوات التشكيل المصنوعة من الفولاذ مسبق التصلب أو الألومنيوم المُؤكسَد بطبقة صلبة خدمةً مقبولةً عند معالجة فيلم PVC العادي عند درجات الحرارة القياسية للتشكيل، وهي تتراوح بين ١٠٠ و١٣٠°م.
تفرض أفلام المغلفة ببولي فينيليدين كلوريد (PVDC) والطبقات المركبة من البولي فينيل كلوريد/بولي فينيليدين كلوريد (PVC/PVDC) متطلبات أعلى، لأن طبقة PVDC تكون كاشطة وقد تسبب اهتراءً متسارعًا في أسطح السدادات التشكيلية. ولهذه المواد الأساسية، يُفضَّل استخدام سدادات تشكيلية مصنوعة من فولاذ الأدوات المعالج حراريًّا بالكامل، أو سدادات مغلفة بطبقة نيتريد التيتانيوم (TiN) أو كربون شبيه بالألماس (DLC). وتقلِّل هذه الطبقات الصلبة من اهتراء السطح بشكلٍ كبير، كما تخفض معامل الاحتكاك بين السدادة والغشاء، مما يحسِّن خروج القطعة من القالب ويقلِّل من حدوث ظاهرة تبيُّض الغشاء في التطبيقات التي تتطلب تشكيل قوالب عميقة.
رقائق الألومنيوم ذات التشكيل البارد والمتطلبات التي تفرضها على أدوات التصنيع
التغليف الفقاعي البارد — حيث يُشكَّل لامينت الألومنيوم عند درجة حرارة الغرفة دون تسخين — يفرض أشد المتطلبات الميكانيكية على قوالب التغليف الفقاعي مقارنةً بأنواع المواد الأخرى. وبما أن رقائق الألومنيوم لا تلين بالحرارة، فإن عملية التشكيل تتطلب قوى أعلى بكثير من تلك المستخدمة في التشكيل الحراري، وبالتالي فإن مكونات القالب — ولا سيما الجزء المسؤول عن التشكيل الختم والموت—يجب أن تتحمل هذه القوى دون انحراف أو إرهاق أو تآكل مبكر. وعادةً ما تتطلب أدوات التشكيل البارد، مثل المثاقب، فولاذًا أداويًّا مُصلَّبًا بالكامل مع صلادة سطحية تبلغ ٦٠ هاردي على الأقل للحفاظ على هندسة التجويف خلال دورات إنتاج طويلة.
تستفيد أدوات تعبئة النماذج الباردة (Cold-form Blister Packing Tooling) أيضًا من تشطيب سطحي دقيق لأسطح تجويف القالب المُشكِّل. ويقلل سطح القالب المصقول إلى درجة المرآة من الاحتكاك الذي تتعرض له رقائق الألومنيوم أثناء السحب، مما يقلل من خطر تمزُّق الرقائق أو تكوُّن الثقوب الدقيقة عند زوايا التجويف. وغالبًا ما يحدّد مصممو الأدوات أسطحًا مُجَلْخَة ومُلمَّعة لمكونات التشكيل البارد، للوصول إلى قيم خشونة سطحية تساوي Ra 0.2 ميكرومتر أو أفضل، وذلك لضمان تشكيل تجويفات متسقة وخالية من العيوب عبر العرض الكامل لشريط التغليف.
المعالجات السطحية والطلاءات التي تطيل عمر أدوات تعبئة النماذج (Blister Packing Tooling)
طلاءات الترسيب البخاري الفيزيائي (Physical Vapor Deposition Coatings) للمكونات الحرجة من حيث التآكل
أصبحت الطلاءات المُترسِّبة بالتبخير الفيزيائي (PVD) مثل نيتريد التيتانيوم (TiN)، ونيتريد الألومنيوم-التيتانيوم (TiAlN)، والكربون الشبيه بالألماس (DLC) تحسينات قياسية لمكونات أدوات التغليف النفقية عالية الأداء. وتُطبَّق هذه الطلاءات على شكل أغشية رقيقة يبلغ سمكها عادةً ٢–٥ ميكرومتر، ما يرفع من صلادة السطح بشكل كبير لتصل إلى ٢٠٠٠–٣٥٠٠ وحدة فيكرز (HV)، مع الحفاظ على الدقة البعدية للمكوّن المصنوع بدقة عالية. أما بالنسبة لسدادات التشكيل التي تتعرّض لملايين دورات الإدخال، فإن أسطحها المطلية بتقنية الترسيب بالتبخير الفيزيائي تُظهر معدلات تآكل أقل بعدة رتَب من التآكل المسجَّل في الفولاذ غير المطلي.
تُعد طبقات التغليف DLC مناسبة بشكل خاص للتطبيقات التي تؤدي فيها التصاق الطبقة الفيلمية بمسمار التشكيل إلى حدوث سحب أو عيوب تبييض. وتسمح الخصائص المميزة لطبقات DLC المطلية، والمتمثلة في معامل الاحتكاك المنخفض للغاية — الذي يعادل خصائص البولي تترافلوروإيثيلين (PTFE) في العديد من ظروف التلامس — بانفصال الفيلم بسلاسة عن المسمار بعد عملية التشكيل، حتى في الأشكال ذات السحب العميق التي تكون فيها قوى الاحتباس مشكلةً في الظروف العادية. ويجعل هذا السلوك غير اللاصق من أدوات التعبئة بالعلب البارزة المطلية بطبقة DLC فعّالةً للغاية عند معالجة الأفلام المطلية بطبقة PVDC، واللفائف المركبة من PET/PE، والمواد الأساسية المستخدمة في العلب البارزة القائمة على البولي بروبيلين.
التلدين الكيميائي بالنيكل والتلدين الكهربائي بالكروم الصلب لمقاومة التآكل والتآكل
التلدين النيكلي غير الكهربائي يوفر تشكيلاً سطحياً مقاوماً للتآكل وذو صلادة متوسطة لمكونات أدوات التعبئة في عبوات النفق (Blister Packing Tooling)، والتي يجب أن تقاوم الهجوم الكيميائي من عوامل التنظيف أو الرطوبة أو المواد الفعالة الصيدلانية التي قد تتفاعل مع أسطح الفولاذ المكشوفة. وبفضل قيم الصلادة التي تصل إلى حوالي 65–70 HRC بعد المعالجة الحرارية اللاحقة للتلدين، فإن المكونات المطلية بالنيكل غير الكهربائي تُشكّل تحسيناً عملياً مقارنةً بالفولاذ المسبق التصلب غير المطلي، لا سيما في البيئات الخاضعة لأنظمة التصنيع الجيد للمستحضرات الصيدلانية (GMP)، حيث تُعد نظافة الأدوات وخامتها الكيميائية الخاملة شرطين تنظيميَّين إلزاميين.
تظل طلاء الكروم الصلب بديلاً شائع الاستخدام على نطاق واسع لأسطح القوالب المانعة للتسرب ومكونات التوجيه، حيث يوفّر صلادة عالية، ومقاومة جيدة للتآكل، وسطحاً منخفض الاحتكاك يسهّل تغذية الرقائق بسلاسة. ومع ذلك، فإن اللوائح البيئية السارية في العديد من الولايات القضائية تقيّد عمليات الكروم سداسي التكافؤ، ما دفع إلى اعتماد متزايد لبدائل الكروم ثلاثي التكافؤ والطلاءات المُحضَّرة بواسطة الترسيب الفيزيائي بالتفريغ (PVD) كبديل عنها. وينبغي لأفرقة شراء الأدوات أن تأخذ الامتثال التنظيمي في الحسبان عند اختيار المواد وعلاجات السطح عند تحديد مواصفات أدوات التعبئة في علب فقاعية للمنشآت العاملة ضمن إطار لوائح REACH أو RoHS أو أطر تنظيمية بيئية مماثلة.
الأسئلة الشائعة
ما هي المادة الأكثر استخداماً عادةً في صنع أدوات التعبئة الصيدلانية في علب فقاعية للإنتاج عالي الحجم؟
تُعد فولاذات الأدوات المُصلَّبة بالكامل والمُصلَّبة مسبقًا أكثر المواد استخدامًا على نطاق واسع في أدوات التغليف العلبي (Blister Packing) الصيدلانية عالية الإنتاجية. فهي توفر مزيجًا من مقاومة البلى والاستقرار الأبعادي وسهولة التشغيل المطلوبة لإنتاج مستمر لملايين العلب العلبية. وتُطبَّق عادةً معالجات سطحية مثل الطلاء الكرومي الصلب، أو النيكل الكهربائي غير القابل للتأكسد، أو طبقات الترسيب الفيزيائي بالتفريغ (PVD) لزيادة عمر الخدمة بشكل أكبر في ظروف المعالجة المسببة للتآكل أو ذات الطابع الكيميائي العدائي.
هل يمكن استخدام أدوات الألومنيوم في تغليف العلب العلبية بالتشكيل البارد؟
عادةً ما لا تكون أدوات الألومنيوم مناسبة لتطبيقات تغليف البثور الباردة، لأن رقائق الألومنيوم المستخدمة في التشكيل البارد تتطلب قوى تشكيل أعلى بكثير مقارنةً بالمواد الأولية المشكَّلة حراريًّا. وهذه القوى تفوق مقاومة سبائك الألومنيوم الميكانيكية ومقاومتها للتآكل، مما يؤدي إلى انحراف سريع في أبعاد التجويف وإرهاق الأداة. ويجب تصنيع أدوات تغليف البثور الباردة من فولاذ أدوات مُصلب بالكامل مع أسطح مصقولة بدقة لضمان الحفاظ على الدقة البعدية وتكوين تجاويف خالية من العيوب خلال دورات إنتاج طويلة.
كيف تحسِّن طبقات الترسيب الفيزيائي بالتفريغ (PVD) أداء أدوات تغليف البثور؟
تُحسِّن طبقات الترسيب الفيزيائي بالتفريغ (PVD) مثل نيتريد التيتانيوم (TiN)، ونيتريد التيتانيوم والألومنيوم (TiAlN)، وطبقة الكربون الماسي (DLC) أداء أدوات التعبئة في عبوات البثور بشكلٍ ملحوظ، من خلال زيادة صلادة السطح، وتقليل معدلات التآكل، وخفض معامل الاحتكاك بين الأداة وركيزة التعبئة. وتتميَّز طبقات DLC بفعاليتها الخاصة في منع التصاق الفيلم بأقابض التشكيل، مما يقلل العيوب الناتجة عن السحب مثل التبييض وتشوُّه التجويف. وبما أن طبقات PVD تُطبَّق عند درجات حرارة منخفضة وبطبقات رقيقة جدًّا، فإنها لا تُغيِّر الأبعاد الدقيقة لمكونات الأدوات المشغَّلة آليًّا.
ما الأمور التي ينبغي أن أراعيها عند اختيار مواد الركيزة المتوافقة مع أدوات التعبئة الحالية لعبوات البثور؟
عند اختيار مواد الركيزة للاستخدام مع أدوات التغليف النفطي (Blister Packing Tooling) الحالية، يجب أخذ مجموعة عوامل في الاعتبار، منها نطاق درجة حرارة التشكيل الخاصة بالفيلم بالنسبة إلى قدرة أدواتك على التسخين، وخصائص احتكاك أي طبقات تغطية موجودة على سطح الفيلم، وعمق السحب المطلوب لاحتواء منتجك، والخصائص الحاجزية اللازمة لضمان استقرار المنتج. وتفرض الأفلام المغلفة بـ PVDC وأوراق التشكيل البارد (cold-form foils) متطلبات أعلى على الأدوات مقارنةً ببولي كلوريد الفينيل (PVC) العادي؛ ولذلك، إذا كنت تنوي تغيير نوع الركيزة، فعليك تقييم ما إذا كانت مادة أداة التغليف النفطي الحالية ونهاية التشطيب السطحي لها كافية لتلبية متطلبات الركيزة الجديدة قبل المضي قُدمًا في إجراء تجربة إنتاجية.
جدول المحتويات
- دور اختيار المادة في أداء أدوات التغليف بالعلب البلاستيكية
- درجات فولاذ الأدوات وملاءمتها لأدوات التعبئة بالعلب البلاستيكية
- السبائك الألومنيومية في أدوات التغليف الفقاعي: الفرص والقيود
- المواد الأساسية التي تتفاعل مع أدوات التغليف بالفقاعات
- المعالجات السطحية والطلاءات التي تطيل عمر أدوات تعبئة النماذج (Blister Packing Tooling)
-
الأسئلة الشائعة
- ما هي المادة الأكثر استخداماً عادةً في صنع أدوات التعبئة الصيدلانية في علب فقاعية للإنتاج عالي الحجم؟
- هل يمكن استخدام أدوات الألومنيوم في تغليف العلب العلبية بالتشكيل البارد؟
- كيف تحسِّن طبقات الترسيب الفيزيائي بالتفريغ (PVD) أداء أدوات تغليف البثور؟
- ما الأمور التي ينبغي أن أراعيها عند اختيار مواد الركيزة المتوافقة مع أدوات التعبئة الحالية لعبوات البثور؟