
 EN



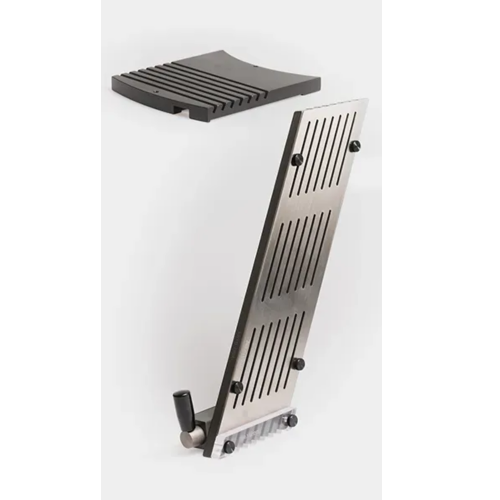
Het selecteren van het juiste materiaal voor Gereedschap voor blisterverpakking is een van de meest consequentievolle beslissingen die een farmaceutisch of consumentengoederenfabrikant kan nemen. Het materiaal bepaalt niet alleen hoe goed de gereedschappen presteren tijdens vormgevings-, verzegelings- en snijprocessen, maar ook hoe lang de gereedschappen meegaan, hoe consistent ze holtes produceren en hoe betrouwbaar ze het product binnenin beschermen. Wanneer het verkeerde materiaal wordt gekozen, variëren de gevolgen van vroegtijdige slijtage van het gereedschap en dimensionele afwijkingen tot mislukte verzegelingen en productterugroepingen — allemaal factoren die direct leiden tot hogere kosten en productiestilstand.

Om te begrijpen welke materialen het beste presteren bij blisterverpakkingsgereedschap, moet men zowel de onderdelen van het gereedschap zelf—vormplaten, verzegelingsmatrijzen, snijstempels en geleidrails—als de verpakking substraatmaterialen die door het gereedschap moeten worden verwerkt, onderzoeken. Verschillende farmaceutische folies, folielaminaten en koudvormmaterialen stellen elk unieke thermische, mechanische en chemische eisen aan het gereedschap. In dit artikel worden de meest geschikte materiaalcombinaties uitgelegd, wordt verklaard waarom ze goed presteren en wordt u geholpen om geïnformeerde beslissingen te nemen bij het specificeren of upgraden van uw blisterverpakkingsgereedschap.
De rol van materiaalkeuze voor de prestaties van blisterverpakkingsgereedschap
Waarom het materiaal van het gereedschap direct van invloed is op de kwaliteit van de output
Gereedschap voor blisterverpakking werkt onder continue thermische en mechanische belasting. Vormstations passeren herhaaldelijk warmte en druk toe om holtes in kunststof folies te vormen, terwijl afsluitstations de dekfolie aan het gevormde baanmateriaal binden onder gecontroleerde temperatuur en inschakeltijd. De gereedschapscomponenten die deze functies uitvoeren, moeten dimensioneel stabiel zijn, thermisch geleidend of bestendig — afhankelijk van hun rol — en hard genoeg om slijtage te weerstaan zonder broos te worden. Een gereedschapsmateriaal dat niet aan deze eisen voldoet, zal de holtegeometrie in de loop van de tijd aantasten, wat leidt tot ongelijkmatige productopsluiting en vochtinfiltratie.
De interactie tussen het gereedschapsmateriaal en het verpakkingsmateriaal is eveneens van cruciaal belang. Wanneer een gehard stalen vormplug in contact komt met een PVC-folie bij verhoogde temperatuur, moet de thermische en mechanische interface goed op elkaar zijn afgestemd om een nette holtevorming te bereiken zonder scheuren of witverkleuring van de folie. Evenzo moeten verzegelstempels vlakke, gepolijste contactoppervlakken behouden zonder uitzetting of vervorming die de hermetische afsluiting zou verstoren. De materiaalkeuze voor blisterverpakkingsgereedschap is daarom geen secundair aandachtspunt—het is een fundamentele technische beslissing die het gehele prestatiespectrum van de verpakkingslijn bepaalt.
Belangrijke materiaaleigenschappen die de geschiktheid van het gereedschap bepalen
Verschillende materiaaleigenschappen bepalen of een bepaald gereedschapsmateriaal zal slagen in blaren verpakkingsapplicaties. Hardheid bepaalt de slijtvastheid bij herhaald contact met schurende folie- of folieranden. Thermische geleidbaarheid regelt de warmteoverdracht tijdens vormen en verzegelen, wat van invloed is op de cyclusduur en de consistentie van de vormholte. Dimensionale stabiliteit bij temperatuurwisseling voorkomt het oplopen van registratiefouten gedurende een productieshift. Corrosiebestendigheid is essentieel bij de verwerking van vochtgevoelige farmaceutische producten of wanneer gereedschap wordt gereinigd met agressieve oplosmiddelen.
Machinabiliteit is ook van groot belang voor blistervormgereedschap. Hoogprecieze holte-arrays moeten met nauwe toleranties worden bewerkt, en materialen die de snijgereedschappen weerstaan of een slechte oppervlakteafwerking opleveren, verhogen de kosten en levertijd van de gereedschapsproductie. Het ideale gereedschapsmateriaal biedt een evenwicht tussen hardheid en bewerkbaarheid, waardoor precieze holtes met gepolijste binnenoppervlakken worden verkregen die de gevormde folie schoon vrijgeven zonder hechting of wrijving. Een goed begrip van deze eigenschappen helpt verpakkingsingenieurs om materiaalopties systematisch te beoordelen, in plaats van te vertrouwen op gewoonte of traditie.
Gereedschapsstaalsoorten en hun geschiktheid voor blistervormgereedschap
Volledig geharde gereedschapsstaalsoorten voor vorm- en snijcomponenten
Doorverhardende gereedschapsstaalsoorten blijven de industrienorm voor de meest veeleisende onderdelen binnen blistervormgereedschap, met name vormstempels, snijstempels en stempelplaten. Soorten zoals D2 en gelijkwaardige hoogkoolstof-, hoogchroomhoudende gereedschapsstaalsoorten bieden een uitzonderlijke slijtvastheid en het vermogen om scherpe snijkanten te behouden gedurende miljoenen machinecycli. Hun hoge hardheid—meestal in het bereik van 58–62 HRC na warmtebehandeling—maakt ze geschikt voor het snijden van meervlaads folielaminaten, koudvormfolies van aluminium en versterkte laminaten zonder afronding van de snijkant of de vorming van buren.
De belangrijkste beperking van volledig geharde gereedschapsstaalsoorten is hun relatief lagere taaiheid vergeleken met alternatieven met een lagere hardheid. In toepassingen waarbij gereedschap onderhevig is aan slagbelasting of waarbij verkeerde invoer plotselinge mechanische schokken veroorzaakt, kunnen zeer harde staalsoorten splinteren of barsten. Om deze reden gebruiken ontwerpers van blisterverpakkingsgereedschap volledig geharde staalsoorten vaak selectief: zij reserveren ze voor snij- en afschermdelen, waar slijtvastheid van essentieel belang is, en gebruiken taaiere materialen elders in de gereedschapsset.
Voorgeharde staalsoorten voor gereedschapsapplicaties met matige eisen
Voor-geharde stalen, die meestal worden geleverd in het bereik van 28–36 HRC, bieden een praktisch evenwicht tussen slijtvastheid, taaiheid en bewerkbaarheid. Ze worden veel gebruikt voor afdichtingsmatrijzenlichamen, vormplaatframes en geleidingsonderdelen binnen blistervormgereedschap waarbij nauwkeurige geometrie vereist is, maar de slijtage-eisen minder streng zijn dan bij snijkanten. Aangezien deze stalen geen warmtebehandeling na de bewerking vereisen, wordt het risico op dimensionele vervorming tijdens het harden geëlimineerd, wat de productie van grote of complexe gereedschapsassemblages vereenvoudigt.
Voor farmaceutische blisterverpakkingsgereedschappen die moeten voldoen aan de GMP-eisen, worden vaak voorgehard staalsoorten afgewerkt met een harde chroomlaag of een electroless-nikkelcoating om de oppervlaktehardheid te verbeteren, wrijving te verminderen en een zekere mate van corrosiebescherming te bieden. Deze oppervlaktebehandelingen verlengen de levensduur aanzienlijk, terwijl de tijdens de precisiebewerking bereikte dimensionele nauwkeurigheid behouden blijft. Voorgehard staal is ook een kosteneffectieve keuze wanneer kortere gereedschapslevertijden vereist zijn, aangezien het direct tot de eindafmetingen kan worden bewerkt zonder een uithardingscyclus.
Aluminiumlegeringen in blisterverpakkingsgereedschappen: kansen en beperkingen
Waar aluminium werkelijke voordelen biedt
Aluminiumlegeringen, met name luchtvaartkwaliteitvarianten zoals 7075-T6, hebben een legitieme plaats gevonden in blistersverpakkingsgereedschap voor specifieke toepassingen. Hun belangrijkste voordelen zijn het lage soortelijk gewicht—aluminium weegt ongeveer een derde van staal—waardoor de reciprokerende massa van de vorm- en verzegelstations wordt verminderd. Een lagere reciprokerende massa stelt machines in staat om bij hogere snelheden te werken, terwijl trillingen en mechanische belasting op de aandrijfsystemen van de verpakkingslijn worden verminderd. Voor hoge-snelheidsblistersverpakkingsprocessen die honderdduizenden blisters per uur produceren, vertaalt dit gewichtsvoordeel zich in meetbare verbeteringen van de doorvoer en de levensduur van de apparatuur.
Aluminium biedt ook uitstekende thermische geleidbaarheid, wat voordelig is bij verwarmde vormplaten waar een uniforme temperatuurverdeling essentieel is voor een consistente caviteitdiepte en -geometrie. Een vormplaat die is gefreesd uit een hoogwaardig aluminiumlegering kan warmte gelijkmatiger verdelen over een groot array van caviteiten dan een equivalente stalen plaat, waardoor het thermische verschil tussen de caviteiten in het centrum en aan de rand van de vormstation wordt verminderd. Deze gelijkmatigheid is bijzonder waardevol bij het verwerken van thermisch gevoelige folies die zichtbare spanningsmarkeringen of optische wazigheid vertonen bij ongelijkmatig vormen.
Begrip van de slijtagebeperkingen van aluminiumgereedschap
Ondanks zijn verwerkingsvoordelen is aluminium aanzienlijk zachter dan gereedschapsstaal, waardoor het ongeschikt is voor het snijden en afkanten van onderdelen binnen blistervormgereedschap. Aluminiumvormplaten die in direct contact staan met schurende foliematerialen vertonen na relatief weinig productiecycli meetbare slijtage, wat leidt tot afwijkingen in de holteafmetingen en tot meer flash of bobbels aan de randen van de holte. Dit slijtagegedrag beperkt het gebruik van aluminiumgereedschap voornamelijk tot prototypes, klinische proefseries of productie in lage volumes, waarbij de kosten voor gereedschapsvervanging en cyclus tijden toleranter zijn dan bij continue productie in grote volumes.
Hard anodiseren van aluminium gereedschapscomponenten verlengt hun levensduur aanzienlijk door een harde aluminiumoxide oppervlaktelaag te vormen met een hardheid van ongeveer 50–65 HRC. Toch kan zelfs hard-geanodiseerd aluminium blisterverpakkingsgereedschap de duurzaamheid van correct gehard gereedschapsstaal in vormgevende toepassingen die gevulde PVC-, PVDC-gecoate folies of koudvormbare aluminiumfolie verwerken, niet evenaren. Technische teams moeten realistisch zijn over verwachtingen ten aanzien van de levensduur bij het specificeren van aluminium gereedschap voor productieomgevingen.
Substraatmaterialen die interageren met blisterverpakkingsgereedschap
Thermovormbare folies en hun gereedschapsvereisten
Het vormsubstraat—het materiaal dat wordt gevormd tot blisterholten—heeft een directe invloed op welke gereedschapsmaterialen het beste presteren. Standaard-PVC-folie, die nog steeds tot de meest gebruikte farmaceutische blister-substraten behoort, is relatief vergevingsgezind tijdens het thermoformen en stelt matige eisen aan het gereedschap voor blisterverpakkingen. Voorbewerkt staal of hard-geanodiseerd aluminium als vormgereedschap biedt doorgaans een aanvaardbare levensduur bij het verwerken van gewoon PVC bij standaard vormtemperaturen van 100–130 °C.
PVDC-gecoate folies en PVC/PVDC-laminaten stellen hogere eisen, omdat de PVDC-coating schurend is en versnelde slijtage van de vormpluggen kan veroorzaken. Voor deze substraatmaterialen worden vormpluggen van doorgehakt gereedstaal of pluggen met een titaniumnitride- (TiN-) of diamantachtige koolstof- (DLC-) oppervlaktecoating verkozen. Deze harde coatings verminderen de oppervlakteslijtage aanzienlijk en verlagen ook de wrijvingscoëfficiënt tussen de plug en de folie, wat het uitwerpen uit de holte verbetert en het optreden van witverkleuring van de folie bij dieptrektoepassingen in de holte vermindert.
Koudvormaluminiumfolie en de eisen die deze stelt aan gereedschap
Koudvorm-blisterverpakking—waarbij aluminiumlaminaat bij kamertemperatuur wordt gevormd zonder verwarming—stelt de meest extreme mechanische eisen aan blistervormgereedschap van alle substraatsoorten. Aangezien de folie niet wordt verzacht door warmte, vereist het vormproces veel hogere krachten dan thermoformen, en de gereedschapscomponenten—met name de vormgevende punch en deze — moeten deze krachten weerstaan zonder doorbuiging, vermoeiing of vroegtijdige slijtage. Volledig geharde gereedschapsstalen met een oppervlaktehardheid van 60 HRC of hoger zijn doorgaans vereist voor stempels voor koudvormen om de caviteitgeometrie gedurende lange productielopen te behouden.
Koudvormblisterverpakkingsgereedschap profiteert ook van een precisie-oppervlakteafwerking van de vormgevende matrijskaviteitoppervlakken. Een spiegelglad oppervlak van de matrijs vermindert de wrijving die de aluminiumfolie ondervindt tijdens het trekken, waardoor het risico op foliebreuk of het ontstaan van gaatjes in de hoeken van de kaviteit wordt geminimaliseerd. Gereedschapsontwerpers specificeren vaak geschuurde en gepolijste oppervlakken voor koudvormcomponenten, met ruwheidswaarden van Ra 0,2 µm of beter, om herhaalbare, foutloze kaviteitsvorming over de volledige breedte van de verpakkingsbaan te garanderen.
Oppervlaktebehandelingen en coatings die de levensduur van blisterverpakkingsgereedschap verlengen
Coatings via fysische dampafzetting voor slijtvaste componenten
Fysieke dampafzetting (PVD)-coatings zoals titaniumnitride (TiN), titaniumaluminiumnitride (TiAlN) en diamantachtige koolstof (DLC) zijn standaardverbeteringen geworden voor componenten van blistervormgereedschap met hoge prestaties. Deze coatings worden aangebracht als dunne lagen met een dikte van meestal 2–5 µm en verhogen de oppervlaktehardheid aanzienlijk tot 2.000–3.500 HV, terwijl de dimensionale nauwkeurigheid van het onderliggende, nauwkeurig bewerkte component behouden blijft. Voor vormstempels die miljoenen inzetcycli ondergaan, vertonen PVD-gecoate oppervlakken slijtagerates die meerdere ordes van grootte lager zijn dan die van ongecoated staal.
DLC-coatings zijn bijzonder geschikt voor toepassingen waarbij hechting van de folie aan de vormplug leidt tot sleepkrachten of witte defecten. De uiterst lage wrijvingscoëfficiënt die kenmerkend is voor DLC-gecoate oppervlakken—vergelijkbaar met PTFE onder vele contactomstandigheden—zorgt ervoor dat de folie na het vormen schoon van de plug loslaat, zelfs bij dieptrekgeometrieën waar de retentiekrachten anders problematisch zouden zijn. Dit anti-aanplakgedrag maakt DLC-gecoate blistervormgereedschappen zeer effectief bij de verwerking van PVDC-gecoate folies, PET/PE-laminaten en blistergrondstoffen op basis van polypropyleen.
Chemisch nikkel en harde chroomplating voor corrosie- en slijtvastheid
Chemisch nikkelplateren levert een corrosiebestendige, matig harde oppervlakteafwerking op voor componenten van blistersverpakkingsgereedschap die bestand moeten zijn tegen chemische aanvallen van reinigingsmiddelen, vocht of farmaceutische werkzame stoffen die mogelijk met blootliggende staaloppervlakken reageren. Met hardheidswaarden van ongeveer 65–70 HRC, bereikbaar na een hittebehandeling na het plateren, bieden chemisch nikkelgeplateerde componenten een praktische verbetering ten opzichte van onbehandeld voorgehard staal, met name in GMP-gereguleerde omgevingen waar gereedschapsreinheid en chemische inertie wettelijke vereisten zijn.
Hard-chroomplating blijft een veelgebruikte alternatiefmethode voor het verzegelen van matrijsoptervlakken en geleidingscomponenten, en biedt hoge hardheid, goede corrosieweerstand en een lage-wrijvingsoppervlak dat een soepele folietoevoer vergemakkelijkt. Omgevingsregelgeving in vele rechtsgebieden beperkt echter hexavalente chroomprocessen, wat leidt tot een toenemende toepassing van trivalente chroomalternatieven en PVD-coatings als vervanging. Inkoopteams voor gereedschap dienen naleving van de regelgeving te integreren in de keuze van materiaal en oppervlaktebehandeling bij de specificatie van blisterverpakkingsgereedschap voor installaties die vallen onder REACH, RoHS of gelijkwaardige milieukaders.
Veelgestelde vragen
Welk gereedschapsmateriaal wordt het meest gebruikt voor farmaceutische blisterverpakkingen in grote volumes?
Doorverharde en voorgeharde gereedschapsstaalsoorten zijn de meest gebruikte materialen voor blisterverpakkingsgereedschap in de farmaceutische industrie voor grote volumes. Ze bieden de combinatie van slijtvastheid, dimensionale stabiliteit en bewerkbaarheid die nodig is voor duurzame productie van miljoenen blisterverpakkingen. Oppervlaktebehandelingen zoals hard-chroomplating, electroless nikkel of PVD-coatings worden vaak toegepast om de levensduur verder te verlengen onder abrasieve of chemisch agressieve verwerkingsomstandigheden.
Kan aluminiumgereedschap worden gebruikt voor koudvorm-blisterverpakking?
Aluminiumgereedschap is over het algemeen niet geschikt voor koudvorm-blisterverpakkingsapplicaties, omdat koudvormaluminiumfolie aanzienlijk hogere vormkrachten vereist dan thermovormsubstraten. Deze krachten overschrijden de mechanische sterkte en slijtvastheid van aluminiumlegeringen, wat leidt tot snelle afwijking van de caviteitafmetingen en gereedschapsvermoeiing. Gereedschap voor koudvorm-blisterverpakking moet worden vervaardigd uit volledig gehard gereedschapsstaal met nauwkeurig gepolijste oppervlakken om dimensionele integriteit en vorming van foutloze caviteiten tijdens langdurige productieruns te waarborgen.
Hoe verbeteren PVD-coatings de prestaties van blisterverpakkingsgereedschap?
PVD-coatings zoals TiN, TiAlN en DLC verbeteren de prestaties van blistersverpakkingsgereedschappen aanzienlijk door de oppervlaktehardheid te verhogen, de slijtagerate te verminderen en de wrijvingscoëfficiënt tussen het gereedschap en het verpakkingsmateriaal te verlagen. DLC-coatings zijn bijzonder effectief in het voorkomen van folie-aanhechting aan vormgevende stempels, waardoor wrijvingsgerelateerde gebreken zoals witverkleuring en holtevervorming worden verminderd. Aangezien PVD-coatings bij lage temperaturen en in zeer dunne lagen worden aangebracht, veranderen ze niet de nauwkeurige afmetingen van de bewerkte gereedschapscomponenten.
Wat moet ik overwegen bij het kiezen van substraatmaterialen die compatibel zijn met bestaande blistersverpakkingsgereedschappen?
Bij het selecteren van substraatmaterialen voor gebruik met bestaande blisterverpakkingsgereedschappen dient u rekening te houden met het vormtemperatuurbereik van de folie ten opzichte van de verwarmingscapaciteit van uw gereedschap, de schuurwerking van eventuele coatings op het folieoppervlak, de vereiste diepte van de vormtrek om uw product te kunnen bevatten, en de barriëre-eigenschappen die nodig zijn voor de stabiliteit van uw product. Folies met een PVDC-coating en koudvormfolies stellen hogere eisen aan het gereedschap dan gewone PVC-folie; als u van substraat wilt wisselen, dient u daarom eerst te beoordelen of het materiaal en de oppervlakteafwerking van uw huidige blisterverpakkingsgereedschap voldoen aan de vereisten van het nieuwe substraat, voordat u een productietest uitvoert.
Inhoudsopgave
- De rol van materiaalkeuze voor de prestaties van blisterverpakkingsgereedschap
- Gereedschapsstaalsoorten en hun geschiktheid voor blistervormgereedschap
- Aluminiumlegeringen in blisterverpakkingsgereedschappen: kansen en beperkingen
- Substraatmaterialen die interageren met blisterverpakkingsgereedschap
- Oppervlaktebehandelingen en coatings die de levensduur van blisterverpakkingsgereedschap verlengen
-
Veelgestelde vragen
- Welk gereedschapsmateriaal wordt het meest gebruikt voor farmaceutische blisterverpakkingen in grote volumes?
- Kan aluminiumgereedschap worden gebruikt voor koudvorm-blisterverpakking?
- Hoe verbeteren PVD-coatings de prestaties van blisterverpakkingsgereedschap?
- Wat moet ik overwegen bij het kiezen van substraatmaterialen die compatibel zijn met bestaande blistersverpakkingsgereedschappen?