
 EN



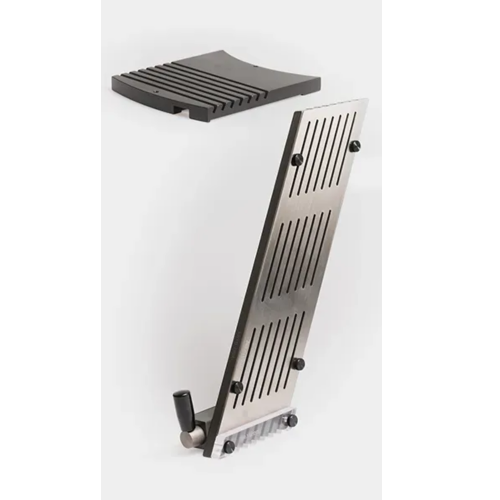
Selección del material adecuado para Utillaje para envasado en blíster es una de las decisiones más trascendentales que puede tomar un fabricante farmacéutico o de bienes de consumo. El material determina no solo el rendimiento del utillaje durante las operaciones de conformado, sellado y corte, sino también su durabilidad, la consistencia con la que produce cavidades y la fiabilidad con la que protege el producto en su interior. Cuando se elige un material inadecuado, las consecuencias van desde el desgaste prematuro del utillaje y la deriva dimensional hasta sellados defectuosos y retiros del producto del mercado, lo que se traduce directamente en mayores costos e interrupciones de la producción.

Comprender qué materiales ofrecen el mejor rendimiento con las herramientas de embalaje en blíster requiere analizar tanto los propios componentes de las herramientas —placas de conformado, matrices de sellado, punzones de corte y rieles guía— como los envase materiales de sustrato que las herramientas deben procesar. Distintas películas farmacéuticas, láminas de aluminio y materiales para conformado en frío imponen exigencias térmicas, mecánicas y químicas únicas a las herramientas. Este artículo analiza las combinaciones de materiales más adecuadas, explica por qué ofrecen un buen rendimiento y le ayuda a tomar decisiones informadas al especificar o actualizar sus herramientas de embalaje en blíster.
El papel de la selección de materiales en el rendimiento de las herramientas para embalaje en blíster
Por qué el material de la herramienta influye directamente en la calidad del producto final
Utillaje para envasado en blíster funciona bajo tensión térmica y mecánica continua. Las estaciones de conformado aplican calor y presión de forma repetida para moldear cavidades en películas plásticas, mientras que las estaciones de sellado unen la lámina superior al rollo conformado a una temperatura y un tiempo de permanencia controlados. Los componentes de las herramientas que ejecutan estas funciones deben ser dimensionalmente estables, tener conductividad térmica o resistencia térmica según su función, y suficiente dureza para resistir el desgaste sin volverse frágiles. Un material para herramientas que no cumpla estos requisitos se degradará progresivamente en cuanto a la geometría de las cavidades, lo que provocará una contención inconsistente del producto y la entrada de humedad.
La interacción entre el material de las herramientas y el sustrato de embalaje es igualmente crítica. Cuando un punzón de conformado de acero endurecido entra en contacto con una película de PVC a temperatura elevada, la interfaz térmica y mecánica debe estar bien adaptada para lograr una formación limpia de la cavidad sin rasgar ni blanquear la película. Asimismo, las matrices de sellado deben mantener superficies de contacto planas y pulidas, sin expansión ni deformación que comprometan el sellado hermético. Por lo tanto, la selección del material para las herramientas de embalaje en blíster no es una preocupación secundaria, sino una decisión de ingeniería fundamental que determina todo el rango de rendimiento de la línea de embalaje.
Principales propiedades materiales que definen la idoneidad de las herramientas
Varias propiedades de los materiales determinan si un material determinado para herramientas tendrá éxito en - Blisas aplicaciones de embalaje. La dureza determina la resistencia al desgaste durante el contacto repetido con los bordes abrasivos de la película o la lámina. La conductividad térmica controla la transferencia de calor durante el conformado y el sellado, lo que afecta el tiempo de ciclo y la uniformidad de la cavidad. La estabilidad dimensional bajo ciclos de temperatura evita la acumulación de errores de registro a lo largo de un turno de producción. La resistencia a la corrosión es esencial al procesar productos farmacéuticos sensibles a la humedad o cuando las herramientas se limpian con disolventes agresivos.
La maquinabilidad también es muy importante para las herramientas de embalaje en blíster. Las matrices de cavidades de alta precisión deben mecanizarse con tolerancias ajustadas, y los materiales que resisten las herramientas de corte o producen acabados superficiales deficientes incrementan los costos y los plazos de fabricación de las herramientas. El material ideal para herramientas equilibra dureza y maquinabilidad, logrando cavidades precisas con superficies internas pulidas que permiten la liberación limpia de la película termoformada sin adherencia ni arrastre. Comprender estas propiedades ayuda a los ingenieros de embalaje a evaluar sistemáticamente las opciones de materiales, en lugar de basarse en hábitos o tradiciones.
Grados de acero para herramientas y su idoneidad para herramientas de embalaje en blíster
Aceros para herramientas templados íntegramente para componentes de conformado y corte
Los aceros para herramientas templados en masa siguen siendo el estándar industrial para los componentes más exigentes en las herramientas para embalaje en blíster, especialmente para los punzones de conformado, los punzones de corte y las placas matriz. Grados como el D2 y aceros para herramientas equivalentes, de alto contenido en carbono y cromo, ofrecen una excepcional resistencia al desgaste y la capacidad de mantener bordes de corte afilados durante millones de ciclos de máquina. Su alta dureza —típicamente en el rango de 58–62 HRC tras el tratamiento térmico— los hace adecuados para cortar láminas laminadas multicapa, películas de aluminio conformadas en frío y estructuras laminadas reforzadas, sin redondeo del borde ni formación de rebabas.
La limitación principal de los aceros para herramientas templados en toda su sección es su tenacidad relativamente menor en comparación con alternativas de menor dureza. En aplicaciones donde las herramientas están sometidas a cargas por impacto o donde errores de alimentación provocan choques mecánicos repentinos, los aceros muy duros pueden astillarse o agrietarse. Por este motivo, los diseñadores de herramientas para embalaje en blíster suelen utilizar aceros templados en toda su sección de forma selectiva, reservándolos para estaciones de corte y desbaste, donde la resistencia al desgaste es primordial, y empleando materiales más tenaces en otras partes del conjunto de herramientas.
Acero preendurecido para aplicaciones de herramientas de demanda moderada
Los aceros preendurecidos, que normalmente se suministran en el rango de 28–36 HRC, ofrecen un equilibrio práctico entre resistencia al desgaste, tenacidad y maquinabilidad. Se utilizan ampliamente para cuerpos de matrices de sellado, marcos de placas de conformado y componentes guía en las herramientas para embalaje en blíster, donde se requiere una geometría precisa, pero las exigencias de desgaste son menos severas que en los bordes de corte. Dado que estos aceros no requieren un tratamiento térmico posterior al mecanizado, se elimina el riesgo de deformación dimensional durante la temple, lo que simplifica la fabricación de conjuntos de herramientas grandes o complejos.
Para las herramientas de embalaje en blíster farmacéutico que deben cumplir con los requisitos de las Buenas Prácticas de Manufactura (GMP), los aceros preendurecidos suelen acabarse con recubrimiento de cromo duro o con níquel químico para mejorar la dureza superficial, reducir la fricción y ofrecer cierta protección contra la corrosión. Estos tratamientos superficiales prolongan significativamente la vida útil, al tiempo que preservan la precisión dimensional lograda durante el mecanizado de precisión. Los aceros preendurecidos también constituyen una opción rentable cuando se requieren plazos de fabricación más cortos de las herramientas, ya que pueden mecanizarse directamente hasta sus dimensiones finales sin necesidad de un ciclo de endurecimiento.
Aleaciones de aluminio en las herramientas de embalaje en blíster: oportunidades y limitaciones
Donde el aluminio ofrece ventajas reales
Las aleaciones de aluminio, especialmente las variantes de grado aeroespacial como la 7075-T6, han encontrado un lugar legítimo en las herramientas para embalaje en blíster para aplicaciones específicas. Su principal ventaja es su baja densidad: el aluminio pesa aproximadamente un tercio que el acero, lo que reduce la masa alternativa de las estaciones de conformado y sellado. Una masa alternativa menor permite que las máquinas operen a velocidades más altas, reduciendo simultáneamente las vibraciones y las tensiones mecánicas sobre los sistemas de accionamiento de la línea de embalaje. En operaciones de embalaje en blíster de alta velocidad que producen cientos de miles de blíster por hora, esta ventaja de peso se traduce en mejoras cuantificables en la capacidad de producción y en la durabilidad del equipo.
El aluminio también ofrece una excelente conductividad térmica, lo que resulta ventajoso en las placas de conformado calefactadas, donde una distribución uniforme de la temperatura es esencial para lograr una profundidad y geometría constantes de la cavidad. Una placa de conformado mecanizada a partir de una aleación de aluminio de alta calidad puede distribuir el calor de forma más uniforme en una matriz de cavidades extensa que una placa de acero equivalente, reduciendo así el gradiente térmico entre las cavidades situadas en el centro y en la periferia de la estación de conformado. Esta uniformidad resulta especialmente valiosa al procesar películas termosensibles que presentan marcas visibles de tensión u opacidad óptica cuando se conforman de forma irregular.
Comprensión de las limitaciones por desgaste de las herramientas de aluminio
A pesar de sus ventajas en el procesamiento, el aluminio es considerablemente más blando que el acero para herramientas, lo que lo hace inadecuado para cortar y recortar componentes dentro de las herramientas para embalaje blíster. Las placas de aluminio para conformado que entran en contacto directo con materiales abrasivos de película mostrarán un desgaste medible tras relativamente pocos ciclos de producción, lo que provocará una deriva en las dimensiones de la cavidad y un aumento de la rebaba o las virutas en los bordes de la cavidad. Este comportamiento de desgaste limita el uso de herramientas de aluminio principalmente a series de prototipos, lotes para ensayos clínicos o producción de bajo volumen, donde los costes de sustitución de las herramientas y los tiempos de ciclo son más tolerables que en la fabricación continua de alto volumen.
Los componentes de herramientas de aluminio con anodizado duro prolongan considerablemente su vida útil al crear una capa superficial dura de óxido de aluminio con una dureza equivalente a 50–65 HRC. Sin embargo, incluso las herramientas para embalaje en blíster de aluminio con anodizado duro no pueden igualar la durabilidad del acero para herramientas adecuadamente revenido en aplicaciones de conformado que procesan PVC cargado, películas recubiertas con PVDC o láminas de aluminio para conformado en frío. Los equipos de ingeniería deben ser realistas respecto a las expectativas de vida útil al especificar herramientas de aluminio para entornos productivos.
Materiales de sustrato que interactúan con las herramientas para embalaje en blíster
Películas termoformables y sus requisitos de herramientas
El sustrato de conformado —el material que se moldea para formar las cavidades de blíster— influye directamente en qué materiales para herramientas ofrecen el mejor rendimiento. Las películas estándar de PVC, que siguen siendo uno de los sustratos para blísteres farmacéuticos más utilizados, son relativamente tolerantes durante el termoconformado y ejercen demandas moderadas sobre las herramientas para el empaque en blíster. Las herramientas de conformado fabricadas en acero preendurecido o aluminio anodizado duro suelen ofrecer una vida útil aceptable al procesar PVC convencional a temperaturas estándar de conformado de 100–130 °C.
Las películas recubiertas con PVDC y los laminados de PVC/PVDC imponen mayores exigencias, ya que el recubrimiento de PVDC es abrasivo y puede provocar un desgaste acelerado en las superficies de los punzones de conformado. Para estos sustratos, se prefieren punzones de conformado fabricados en acero para herramientas templado íntegramente o punzones con recubrimientos superficiales de nitruro de titanio (TiN) o carbono tipo diamante (DLC). Estos recubrimientos duros reducen drásticamente el desgaste superficial y también disminuyen el coeficiente de fricción entre el punzón y la película, mejorando la expulsión de la cavidad y reduciendo la incidencia del blanqueamiento de la película en aplicaciones de conformado profundo.
Folio de aluminio para conformado en frío y las exigencias que impone sobre las herramientas
El embalaje en blíster de conformado en frío —en el que se conforma la lámina de aluminio a temperatura ambiente sin calentamiento— impone las demandas mecánicas más severas sobre las herramientas para embalaje en blíster de cualquier tipo de sustrato. Dado que la lámina no se ablanda mediante calor, el conformado requiere fuerzas mucho mayores que el termoconformado, y los componentes de la herramienta —en particular, el elemento de conformado perforación y morir—deben resistir estas fuerzas sin desviación, fatiga ni desgaste prematuro. Normalmente se requieren aceros para herramientas templados en toda su sección con una dureza superficial de 60 HRC o superior para los punzones de herramientas de conformado en frío, a fin de mantener la geometría de la cavidad durante largas series de producción.
Las herramientas para embalaje en blíster en frío también se benefician del acabado superficial de precisión de las superficies de la cavidad del troquel de conformado. Una superficie del troquel pulida hasta lograr un acabado espejo reduce la fricción experimentada por la lámina de aluminio durante el estirado, minimizando así el riesgo de rotura de la lámina o formación de microperforaciones en las esquinas de la cavidad. Los diseñadores de herramientas suelen especificar superficies rectificadas y bruñidas para los componentes de embalaje en frío, logrando valores de rugosidad Ra de 0,2 µm o mejores, con el fin de garantizar una formación repetible y libre de defectos de la cavidad a lo ancho completo de la banda de embalaje.
Tratamientos superficiales y recubrimientos que prolongan la vida útil de las herramientas para embalaje en blíster
Recubrimientos por deposición física en fase vapor (PVD) para componentes críticos frente al desgaste
Los recubrimientos por deposición física en fase vapor (PVD), como el nitruro de titanio (TiN), el nitruro de titanio-aluminio (TiAlN) y el carbono tipo diamante (DLC), se han convertido en mejoras estándar para los componentes de herramientas de embalaje en blíster de alto rendimiento. Aplicados como películas delgadas, típicamente de 2–5 µm de espesor, estos recubrimientos aumentan drásticamente la dureza superficial a 2000–3500 HV, manteniendo al mismo tiempo la precisión dimensional del componente mecanizado de alta precisión subyacente. Para los punzones de conformado sometidos a millones de ciclos de inserción, las superficies recubiertas con PVD presentan tasas de desgaste varios órdenes de magnitud inferiores a las del acero sin recubrimiento.
Los recubrimientos DLC son especialmente adecuados para aplicaciones en las que la adherencia de la película al punzón de conformado provoca arrastre o defectos de blanqueamiento. El coeficiente de fricción extremadamente bajo característico de las superficies recubiertas con DLC —comparable al del PTFE en muchas condiciones de contacto— permite que la película se desprenda limpiamente del punzón tras la conformación, incluso en geometrías de embutido profundo, donde las fuerzas de retención serían, de otro modo, problemáticas. Este comportamiento antiadherente hace que las herramientas para embalaje en blíster recubiertas con DLC sean altamente eficaces al procesar películas revestidas con PVDC, laminados de PET/PE y sustratos para blíster basados en polipropileno.
Niquelado químico y cromado duro para resistencia a la corrosión y al desgaste
El recubrimiento de níquel sin electrodo proporciona un acabado superficial resistente a la corrosión y de dureza moderada para los componentes de las herramientas de embalaje en blíster que deben resistir el ataque químico de agentes limpiadores, humedad o principios activos farmacéuticos que podrían interactuar con las superficies expuestas de acero. Con valores de dureza de aproximadamente 65–70 HRC alcanzables tras el tratamiento térmico posterior al recubrimiento, los componentes recubiertos con níquel sin electrodo ofrecen una mejora práctica frente al acero previamente templado sin recubrimiento, especialmente en entornos regulados por las Buenas Prácticas de Manufactura (GMP), donde la limpieza de las herramientas y su inercia química son requisitos reglamentarios.
El cromado duro sigue siendo una alternativa ampliamente utilizada para sellar las superficies de matrices y los componentes de guía, ofreciendo alta dureza, buena resistencia a la corrosión y una superficie de bajo rozamiento que facilita la alimentación uniforme de la lámina. Sin embargo, las regulaciones medioambientales en muchas jurisdicciones están restringiendo los procesos con cromo hexavalente, lo que impulsa una mayor adopción de alternativas con cromo trivalente y recubrimientos por deposición física en fase vapor (PVD) como sustitutos. Los equipos encargados de la adquisición de utillajes deben tener en cuenta el cumplimiento normativo al seleccionar materiales y tratamientos superficiales al especificar utillajes para embalaje en blíster en instalaciones sometidas a marcos medioambientales como REACH, RoHS o equivalentes.
Preguntas frecuentes
¿Cuál es el material para utillajes más comúnmente utilizado en el embalaje farmacéutico en blíster de alto volumen?
Los aceros para herramientas templados en masa y pretemplados son los materiales más utilizados para las herramientas de embalaje en blíster farmacéutico de alta producción. Ofrecen la combinación de resistencia al desgaste, estabilidad dimensional y maquinabilidad necesarias para la producción sostenida de millones de blísteres. Los tratamientos superficiales, como el cromado duro, el niquelado electroquímico o los recubrimientos por deposición física en fase vapor (PVD), se aplican frecuentemente para prolongar aún más la vida útil en condiciones de procesamiento abrasivas o químicamente agresivas.
¿Se puede utilizar herramienta de aluminio para el embalaje en blíster por conformado en frío?
Las herramientas de aluminio no son generalmente adecuadas para aplicaciones de embalaje en blíster en frío, ya que la lámina de aluminio para conformado en frío requiere fuerzas de conformado significativamente mayores que los sustratos termoformados. Estas fuerzas superan la resistencia mecánica y la resistencia al desgaste de las aleaciones de aluminio, lo que provoca una deriva rápida de las dimensiones de las cavidades y fatiga de la herramienta. Las herramientas para embalaje en blíster en frío deben fabricarse con acero para herramientas templado íntegramente y con superficies pulidas con precisión, para garantizar la integridad dimensional y la formación de cavidades libres de defectos durante largas series de producción.
¿Cómo mejoran los recubrimientos por deposición física en fase vapor (PVD) el rendimiento de las herramientas para embalaje en blíster?
Los recubrimientos PVD, como TiN, TiAlN y DLC, mejoran significativamente el rendimiento de las herramientas para embalaje en blíster al aumentar la dureza superficial, reducir las tasas de desgaste y disminuir el coeficiente de fricción entre la herramienta y el sustrato de embalaje. Los recubrimientos DLC son especialmente eficaces para prevenir la adherencia de la película a los punzones de conformado, reduciendo así defectos relacionados con la resistencia, como el blanqueamiento y la distorsión de la cavidad. Dado que los recubrimientos PVD se aplican a bajas temperaturas y en capas muy delgadas, no alteran las dimensiones precisas de los componentes mecanizados de la herramienta.
¿Qué debo tener en cuenta al elegir materiales de sustrato compatibles con las herramientas existentes para embalaje en blíster?
Al seleccionar materiales de sustrato para su uso con las herramientas existentes para embalaje en blíster, considere el rango de temperatura de termoformado de la película en relación con la capacidad de calentamiento de sus herramientas, la abrasividad de cualquier recubrimiento presente en la superficie de la película, la profundidad de estirado necesaria para contener su producto y las propiedades barrera requeridas para la estabilidad del producto. Las películas recubiertas con PVDC y las láminas para termoformado en frío exigen mayores requisitos a las herramientas que el PVC simple; por lo tanto, si planea cambiar de sustrato, evalúe previamente si el material y el acabado superficial de sus herramientas actuales para embalaje en blíster son adecuados para cumplir los requisitos del nuevo sustrato, antes de comprometerse con una prueba de producción.
Tabla de contenidos
- El papel de la selección de materiales en el rendimiento de las herramientas para embalaje en blíster
- Grados de acero para herramientas y su idoneidad para herramientas de embalaje en blíster
- Aleaciones de aluminio en las herramientas de embalaje en blíster: oportunidades y limitaciones
- Materiales de sustrato que interactúan con las herramientas para embalaje en blíster
- Tratamientos superficiales y recubrimientos que prolongan la vida útil de las herramientas para embalaje en blíster
-
Preguntas frecuentes
- ¿Cuál es el material para utillajes más comúnmente utilizado en el embalaje farmacéutico en blíster de alto volumen?
- ¿Se puede utilizar herramienta de aluminio para el embalaje en blíster por conformado en frío?
- ¿Cómo mejoran los recubrimientos por deposición física en fase vapor (PVD) el rendimiento de las herramientas para embalaje en blíster?
- ¿Qué debo tener en cuenta al elegir materiales de sustrato compatibles con las herramientas existentes para embalaje en blíster?