
 EN



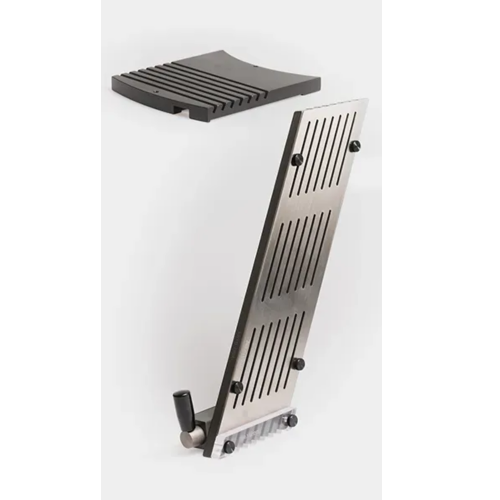
Bei der Auswahl des richtigen Materials für... Blisterverpackungswerkzeug ist eine der folgenschwersten Entscheidungen, die ein pharmazeutischer Hersteller oder ein Hersteller von Konsumgütern treffen kann. Das Material bestimmt nicht nur, wie gut die Werkzeuge bei den Umform-, Versiegelungs- und Schneidvorgängen funktionieren, sondern auch, wie lange die Werkzeuge halten, wie konstant sie Hohlräume erzeugen und wie zuverlässig sie das darin enthaltene Produkt schützen. Wird das falsche Material gewählt, reichen die Folgen von vorzeitigem Werkzeugverschleiß und Maßabweichungen bis hin zu fehlgeschlagenen Versiegelungen und Produkt-Rückrufen – all dies führt unmittelbar zu erhöhten Kosten und Ausfallzeiten in der Produktion.

Um zu verstehen, welche Materialien sich am besten für Blisterverpackungswerkzeuge eignen, müssen sowohl die Werkzeugkomponenten selbst – Formplatten, Versiegelungsstempel, Schneidstempel und Führungsschienen – als auch die verpackung substratmaterialien, die mit dem Werkzeug verarbeitet werden müssen, untersucht werden. Verschiedene pharmazeutische Folien, Aluminiumfolien-Laminierungen und Kaltform-Materialien stellen jeweils spezifische thermische, mechanische und chemische Anforderungen an das Werkzeug. Dieser Artikel erläutert die am besten geeigneten Materialkombinationen, erklärt, warum sie sich bewähren, und unterstützt Sie dabei, fundierte Entscheidungen bei der Spezifikation oder beim Upgrade Ihrer Blisterverpackungswerkzeuge zu treffen.
Die Bedeutung der Materialauswahl für die Leistungsfähigkeit von Blister-Verpackungswerkzeugen
Warum das Werkzeugmaterial unmittelbar die Ausgangsqualität beeinflusst
Blisterverpackungswerkzeug arbeitet unter kontinuierlicher thermischer und mechanischer Belastung. Formstationen wenden wiederholt Wärme und Druck an, um Hohlräume in Kunststofffolien zu formen, während Versiegelungsstationen die Deckfolie unter kontrollierter Temperatur und Haltezeit mit der geformten Bahn verbinden. Die Werkzeugkomponenten, die diese Funktionen ausführen, müssen dimensionsstabil sein, je nach ihrer Aufgabe eine hohe Wärmeleitfähigkeit oder Wärmebeständigkeit aufweisen und hart genug sein, um Verschleiß zu widerstehen, ohne spröde zu werden. Ein Werkstoff für Werkzeuge, der diese Anforderungen nicht erfüllt, führt im Laufe der Zeit zu einer Verschlechterung der Hohlraumgeometrie, was zu inkonsistenter Produktverpackung und Feuchtigkeitsaufnahme führt.
Die Wechselwirkung zwischen dem Werkzeugmaterial und dem Verpackungssubstrat ist ebenso entscheidend. Wenn ein gehärteter Stahl-Formstößel bei erhöhter Temperatur mit einer PVC-Folie in Kontakt tritt, müssen die thermische und mechanische Grenzfläche sorgfältig aufeinander abgestimmt sein, um eine saubere Hohlraumbildung ohne Einrisse oder Aufhellen der Folie zu gewährleisten. Ebenso müssen Versiegelungsstempel ebene, polierte Kontaktflächen ohne Ausdehnung oder Verzug bewahren, da andernfalls die hermetische Dichtung beeinträchtigt würde. Die Materialauswahl für Blisterverpackungswerkzeuge ist daher keine nachrangige Überlegung – sie stellt vielmehr eine grundlegende technische Entscheidung dar, die das gesamte Leistungsprofil der Verpackungslinie bestimmt.
Wesentliche Materialeigenschaften, die die Eignung des Werkzeugs definieren
Mehrere Materialeigenschaften bestimmen, ob ein bestimmtes Werkzeugmaterial im Einsatz erfolgreich sein wird. blasen verpackungsanwendungen. Die Härte bestimmt die Verschleißfestigkeit bei wiederholtem Kontakt mit abrasiven Folien- oder Folienkanten. Die Wärmeleitfähigkeit steuert den Wärmetransfer während des Umformens und Versiegelns und beeinflusst so die Zykluszeit sowie die Konsistenz der Formhöhlen. Die dimensionsstabile Verhalten unter Temperaturwechseln verhindert die Akkumulation von Registerfehlern über eine gesamte Produktionsschicht hinweg. Korrosionsbeständigkeit ist unerlässlich bei der Verarbeitung feuchtigkeitsempfindlicher pharmazeutischer Produkte oder wenn Werkzeuge mit aggressiven Lösungsmitteln gereinigt werden.
Die Bearbeitbarkeit ist ebenfalls von erheblicher Bedeutung für Werkzeuge zur Blisterverpackung. Hochpräzise Kavitätssätze müssen mit engen Toleranzen gefertigt werden; Materialien, die dem Schneidwerkzeug Widerstand leisten oder eine schlechte Oberflächenqualität ergeben, erhöhen Kosten und Lieferzeiten bei der Werkzeugherstellung. Das ideale Werkzeugmaterial bietet ein ausgewogenes Verhältnis aus Härte und Bearbeitbarkeit und ermöglicht präzise Kavitäten mit polierten Innenoberflächen, die die geformte Folie sauber und ohne Haftung oder Zugkraft freigeben. Das Verständnis dieser Eigenschaften hilft Verpackungsingenieuren, Materialoptionen systematisch zu bewerten – statt sich auf Gewohnheit oder Tradition zu verlassen.
Werkstahlqualitäten und ihre Eignung für Werkzeuge zur Blisterverpackung
Durchgehärtete Werkstähle für Form- und Schneidkomponenten
Durchgehärtete Werkzeugstähle bleiben der Industriestandard für die anspruchsvollsten Komponenten innerhalb der Werkzeuge für Blisterverpackungen, insbesondere für Formstöpsel, Schneidstempel und Matrizenplatten. Sorten wie D2 und äquivalente hochkohlenstoffhaltige, hochchromhaltige Werkzeugstähle bieten eine außergewöhnliche Verschleißfestigkeit sowie die Fähigkeit, scharfe Schneidkanten über Millionen von Maschinenzyklen hinweg zu bewahren. Ihre hohe Härte – typischerweise im Bereich von 58–62 HRC nach der Wärmebehandlung – macht sie geeignet zum Schneiden mehrschichtiger Folienlaminate, kaltgeformter Aluminiumfolien und verstärkter Laminatstrukturen, ohne dass es zu Abrundungen der Schneidkanten oder Gratbildung kommt.
Die primäre Einschränkung von durchgehärteten Werkzeugstählen ist ihre vergleichsweise geringere Zähigkeit im Vergleich zu Alternativen mit niedrigerer Härte. In Anwendungen, bei denen Werkzeuge Stoßbelastungen ausgesetzt sind oder bei denen Fehlzugriffe plötzliche mechanische Schocks verursachen, können sehr harte Stähle abstumpfen oder reißen. Aus diesem Grund verwenden Konstrukteure für Blisterverpackungswerkzeuge durchgehärtete Stähle oft selektiv: Sie setzen sie an Schneid- und Trimmpositionen ein, wo Verschleißfestigkeit oberste Priorität hat, und verwenden an anderen Stellen des Werkzeugsatzes zähere Materialien.
Vorgehärtete Stähle für Werkzeuganwendungen mit mittlerem Anspruch
Vorvergütete Stähle, die typischerweise im Härtebereich von 28–36 HRC geliefert werden, bieten ein praktisches Gleichgewicht zwischen Verschleißfestigkeit, Zähigkeit und Bearbeitbarkeit. Sie werden häufig für Dichtungsstempelkörper, Umformplattenrahmen und Führungskomponenten innerhalb von Blister-Verpackungswerkzeugen eingesetzt, wo präzise Geometrie erforderlich ist, die Verschleißanforderungen jedoch geringer sind als an Schneidkanten. Da diese Stähle keine Wärmebehandlung nach der Bearbeitung erfordern, entfällt das Risiko einer dimensionsbedingten Verzerrung während des Härteprozesses, was die Fertigung großer oder komplexer Werkzeugbaugruppen vereinfacht.
Für pharmazeutische Blister-Verpackungswerkzeuge, die den GMP-Anforderungen entsprechen müssen, werden vorvergütete Stähle häufig mit Hartchromplattierung oder chemischem Nickelplattierung nachbearbeitet, um die Oberflächenhärte zu erhöhen, die Reibung zu verringern und einen gewissen Korrosionsschutz zu bieten. Diese Oberflächenbehandlungen verlängern die Lebensdauer deutlich, ohne die bei der Präzisionsbearbeitung erreichte Maßgenauigkeit zu beeinträchtigen. Vorvergütete Stähle sind zudem eine kostengünstige Wahl, wenn kürzere Lieferzeiten für Werkzeuge erforderlich sind, da sie ohne Härtezyklus direkt auf Endmaße bearbeitet werden können.
Aluminiumlegierungen in Blister-Verpackungswerkzeugen: Chancen und Grenzen
Wo Aluminium echte Vorteile bietet
Aluminiumlegierungen, insbesondere luftfahrttechnische Varianten wie 7075-T6, haben in der Werkzeugtechnik für Blisterverpackungen für bestimmte Anwendungen einen festen Platz gefunden. Ihr Hauptvorteil ist die geringe Dichte – Aluminium wiegt etwa ein Drittel so viel wie Stahl – wodurch die oszillierende Masse der Form- und Versiegelungsstationen reduziert wird. Eine geringere oszillierende Masse ermöglicht es Maschinen, mit höheren Geschwindigkeiten zu arbeiten, während Vibrationen und mechanische Belastungen auf die Antriebssysteme der Verpackungslinie verringert werden. Bei Hochgeschwindigkeits-Blisterverpackungsanlagen, die pro Stunde Hunderttausende von Blisterverpackungen herstellen, führt dieser Gewichtsvorteil zu messbaren Steigerungen der Durchsatzleistung und einer längeren Lebensdauer der Anlagentechnik.
Aluminium bietet zudem eine ausgezeichnete Wärmeleitfähigkeit, was bei beheizten Formplatten von Vorteil ist, wo eine gleichmäßige Temperaturverteilung für eine konsistente Hohlraumtiefe und -geometrie entscheidend ist. Eine Formplatte aus einer hochwertigen Aluminiumlegierung kann die Wärme gleichmäßiger über ein großes Hohlraumfeld verteilen als eine vergleichbare Stahlplatte, wodurch der thermische Gradient zwischen den Hohlräumen im Zentrum und am Rand der Umformstation verringert wird. Diese Gleichmäßigkeit ist besonders wertvoll bei der Verarbeitung thermisch empfindlicher Folien, die bei ungleichmäßiger Umformung sichtbare Spannungsmarkierungen oder optische Trübungen aufweisen.
Verständnis der Verschleißgrenzen von Aluminiumwerkzeugen
Trotz seiner Verarbeitungsvorteile ist Aluminium deutlich weicher als Werkzeugstahl und daher für das Schneiden und Trimmen von Komponenten in Blisterverpackungswerkzeugen ungeeignet. Aluminium-Formplatten, die direkt mit abrasiven Folienmaterialien in Kontakt stehen, zeigen bereits nach relativ wenigen Produktionszyklen messbaren Verschleiß, was zu einer Abweichung der Hohlraumabmessungen sowie zu verstärkter Grat- oder Burrbildung an den Hohlraumkanten führt. Dieses Verschleißverhalten beschränkt den Einsatz von Aluminiumwerkzeugen hauptsächlich auf Prototypenläufe, klinische Testchargen oder Kleinserienfertigung, bei denen die Werkzeugersatzkosten und Zykluszeiten toleranter sind als bei einer kontinuierlichen Großserienfertigung.
Harteloxierte Aluminium-Werkzeugkomponenten verlängern deren Lebensdauer erheblich, indem sie eine harte Aluminiumoxid-Oberflächenschicht mit einer Härte von etwa 50–65 HRC erzeugen. Selbst harteloxierte Aluminium-Blisterverpackungswerkzeuge können jedoch die Haltbarkeit eines ordnungsgemäß gehärteten Werkzeugstahls bei Umformanwendungen – beispielsweise bei der Verarbeitung gefüllter PVC-Folien, PVDC-beschichteter Folien oder kaltgeformter Aluminiumfolie – nicht erreichen. Konstruktions- und Entwicklungsteams müssen bei der Spezifikation von Aluminium-Werkzeugen für Produktionsumgebungen realistische Erwartungen an die Einsatzdauer stellen.
Substratmaterialien, die mit Blisterverpackungswerkzeugen interagieren
Thermoformbare Folien und deren Werkzeuganforderungen
Das Formsubstrat – das Material, das zu Blisterhohlräumen geformt wird – beeinflusst unmittelbar, welche Werkzeugmaterialien sich am besten eignen. Standard-PVC-Folien, die nach wie vor zu den am weitesten verbreiteten pharmazeutischen Blister-Substraten zählen, sind beim Thermoformen relativ großzügig und stellen moderate Anforderungen an die Werkzeuge für die Blisterverpackung. Vorgehärteter Stahl oder harteloxiertes Aluminium als Formwerkstoff bieten in der Regel eine akzeptable Standzeit bei der Verarbeitung von Standard-PVC bei üblichen Formtemperaturen von 100–130 °C.
PVDC-beschichtete Folien und PVC/PVDC-Laminate stellen höhere Anforderungen, da die PVDC-Beschichtung abrasiv ist und zu einer beschleunigten Abnutzung der Formstößel-Oberflächen führen kann. Für diese Substrate werden durchgehärtete Werkzeugstahl-Formstößel oder Stößel mit Titannitrid-(TiN)- oder diamantähnlicher Kohlenstoff-(DLC)-Oberflächenbeschichtung bevorzugt. Diese harten Beschichtungen reduzieren die Oberflächenabnutzung deutlich und senken zudem den Reibungskoeffizienten zwischen Stößel und Folie, was die Kavitätsentformung verbessert und das Auftreten von Folienaufhellung bei Tiefziehanwendungen verringert.
Kaltform-Aluminiumfolie und die Anforderungen, die sie an die Werkzeuge stellt
Kaltumformung von Blisterverpackungen – bei der Aluminiumverbundfolie bei Raumtemperatur ohne Erwärmung umgeformt wird – stellt die höchsten mechanischen Anforderungen an die Blisterverpackungswerkzeuge aller Substrattypen. Da die Folie durch Wärme nicht weich gemacht wird, ist zum Umformen eine deutlich höhere Kraft erforderlich als beim Thermoformen, und die Werkzeugkomponenten – insbesondere die Umform- lochstanz und die – müssen diesen Kräften widerstehen, ohne Verformung, Ermüdung oder vorzeitigen Verschleiß zu zeigen. Für Kaltumformwerkzeuge werden üblicherweise durchgehärtete Werkzeugstähle mit einer Oberflächenhärte von 60 HRC oder höher benötigt, um die Geometrie der Formhohlräume über lange Produktionsläufe hinweg zu bewahren.
Die Kaltform-Blisterverpackungs-Formgebung profitiert ebenfalls von einer präzisen Oberflächenveredelung der Formhohlraumoberflächen. Eine spiegelglanzpolierte Formoberfläche verringert die Reibung, die die Aluminiumfolie während des Tiefziehvorgangs erfährt, und minimiert so das Risiko von Folienbrüchen oder Nadellochbildung an den Ecken der Hohlräume. Werkzeugkonstrukteure geben für Kaltform-Komponenten häufig geschliffene und geschlichtete Oberflächen vor, um Rauheitswerte von Ra 0,2 µm oder besser zu erreichen und eine wiederholbare, fehlerfreie Hohlraumbildung über die gesamte Breite der Verpackungsbandbahn sicherzustellen.
Oberflächenbehandlungen und Beschichtungen zur Verlängerung der Lebensdauer von Blisterverpackungs-Werkzeugen
Beschichtungen durch physikalische Gasphasenabscheidung (PVD) für verschleißkritische Komponenten
Beschichtungen durch physikalische Gasphasenabscheidung (PVD) wie Titannitrid (TiN), Titan-Aluminium-Nitrid (TiAlN) und diamantähnlicher Kohlenstoff (DLC) sind mittlerweile Standardverbesserungen für Hochleistungs-Komponenten von Blisterverpackungswerkzeugen. Als dünne Schichten mit einer typischen Dicke von 2–5 µm aufgebracht, erhöhen diese Beschichtungen die Oberflächenhärte deutlich auf 2.000–3.500 HV, ohne die Maßgenauigkeit der zugrundeliegenden präzisionsbearbeiteten Komponente zu beeinträchtigen. Für Formstempel, die Millionen von Einsetzzyklen durchlaufen, weisen PVD-beschichtete Oberflächen Verschleißraten auf, die um mehrere Größenordnungen niedriger sind als bei unbeschichtetem Stahl.
DLC-Beschichtungen eignen sich besonders gut für Anwendungen, bei denen die Haftung der Folie am Umformstempel zu Zug- oder Aufheller-Defekten führt. Der extrem niedrige Reibungskoeffizient von DLC-beschichteten Oberflächen – vergleichbar mit PTFE unter vielen Kontaktbedingungen – ermöglicht eine saubere Ablösung der Folie vom Stempel nach der Umformung, selbst bei Tiefziehgeometrien, bei denen die Haltekräfte andernfalls problematisch wären. Dieses Antihaftverhalten macht DLC-beschichtetes Blister-Verpackungswerkzeug äußerst effektiv beim Verarbeiten von PVDC-beschichteten Folien, PET/PE-Laminaten und polypropylenbasierten Blister-Substraten.
Chemisch-nickelhaltige und hartverchromte Beschichtungen für Korrosions- und Verschleißbeständigkeit
Die stromlose Nickelplattierung bietet eine korrosionsbeständige, mittelharte Oberflächenbeschichtung für Komponenten von Blisterverpackungswerkzeugen, die chemischen Angriffen durch Reinigungsmittel, Feuchtigkeit oder pharmazeutische Wirkstoffe standhalten müssen, die möglicherweise mit freiliegenden Stahloberflächen reagieren. Mit nach der Beschichtung durchgeführter Wärmebehandlung erreichbare Härte-Werte von ca. 65–70 HRC machen stromlos nickelplattierte Komponenten zu einer praktischen Verbesserung gegenüber blankem vorgehärtetem Stahl – insbesondere in GMP-regulierten Umgebungen, wo Sauberkeit und chemische Inertheit der Werkzeuge gesetzliche Anforderungen darstellen.
Hartverchromung bleibt eine weit verbreitete Alternative zur Dichtung von Matrizenoberflächen und Führungskomponenten und bietet hohe Härte, gute Korrosionsbeständigkeit sowie eine reibungsarme Oberfläche, die ein gleichmäßiges Zuführen der Folie ermöglicht. Umweltvorschriften in vielen Rechtsordnungen beschränken jedoch Verfahren mit sechswertigem Chrom, wodurch zunehmend dreiwertige Chrom-Alternativen und PVD-Beschichtungen als Ersatz eingesetzt werden. Beschaffungsteams für Werkzeuge sollten die Einhaltung gesetzlicher Vorgaben bei der Auswahl von Werkstoffen und Oberflächenbehandlungen berücksichtigen, wenn sie Blisterverpackungswerkzeuge für Anlagen spezifizieren, die unter REACH, RoHS oder vergleichbaren Umwelt-Rahmenbedingungen betrieben werden.
Häufig gestellte Fragen
Welches Werkzeugmaterial wird am häufigsten für die pharmazeutische Blisterverpackung in hohen Stückzahlen verwendet?
Durchgehärtete und vorgehärtete Werkzeugstähle sind die am weitesten verbreiteten Materialien für Werkzeuge zur pharmazeutischen Blisterverpackung in Hochvolumenfertigung. Sie bieten die erforderliche Kombination aus Verschleißfestigkeit, dimensionsstabiler Formtreue und Bearbeitbarkeit für eine langfristige Produktion von Millionen von Blisterverpackungen. Oberflächenbehandlungen wie Hartverchromung, chemisch-nickelbeschichtung oder PVD-Beschichtungen werden häufig angewendet, um die Standzeit unter abrasiven oder chemisch aggressiven Verarbeitungsbedingungen weiter zu verlängern.
Kann Aluminium-Werkzeugtechnik für die Kaltsiegel-Blisterverpackung eingesetzt werden?
Aluminiumwerkzeuge sind im Allgemeinen nicht für Kaltform-Blisterverpackungsanwendungen geeignet, da Kaltform-Aluminiumfolie deutlich höhere Umformkräfte erfordert als thermogeformte Substrate. Diese Kräfte übersteigen die mechanische Festigkeit und Verschleißfestigkeit von Aluminiumlegierungen, was zu einer schnellen Abweichung der Hohlraumabmessungen und zu Werkzeugermüdung führt. Werkzeuge für Kaltform-Blisterverpackungen sollten aus durchgehärtetem Werkzeugstahl mit präzisionspolierten Oberflächen gefertigt werden, um über längere Produktionsläufe hinweg die Maßhaltigkeit und eine fehlerfreie Hohlraumbildung sicherzustellen.
Wie verbessern PVD-Beschichtungen die Leistung von Blisterverpackungswerkzeugen?
PVD-Beschichtungen wie TiN, TiAlN und DLC verbessern die Leistung von Werkzeugen für die Blisterverpackung erheblich, indem sie die Oberflächenhärte erhöhen, die Verschleißraten senken und den Reibungskoeffizienten zwischen Werkzeug und Verpackungssubstrat verringern. DLC-Beschichtungen sind besonders wirksam bei der Verhinderung der Filmanhaftung an Formstöpseln und reduzieren reibungsbedingte Fehler wie Aufhellen und Hohlraumverzerrung. Da PVD-Beschichtungen bei niedrigen Temperaturen und in sehr dünnen Schichten aufgebracht werden, verändern sie nicht die präzisen Abmessungen der bearbeiteten Werkzeugkomponenten.
Was sollte ich bei der Auswahl von Substratmaterialien berücksichtigen, die mit bestehenden Werkzeugen für die Blisterverpackung kompatibel sind?
Bei der Auswahl von Substratmaterialien für den Einsatz mit vorhandener Blisterverpackungs-Tooling ist der Formtemperaturbereich der Folie im Verhältnis zur Heizleistung Ihrer Tooling zu berücksichtigen, ferner die Abrasivität etwaiger Beschichtungen auf der Folienoberfläche, die erforderliche Zugtiefe zur Aufnahme Ihres Produkts sowie die für die Produktstabilität erforderlichen Barriereeigenschaften. PVDC-beschichtete Folien und Kaltformfolien stellen höhere Anforderungen an die Tooling als reine PVC-Folien; planen Sie daher einen Wechsel des Substrats, so prüfen Sie vorab, ob das Material und die Oberflächenbeschaffenheit Ihrer aktuellen Blisterverpackungs-Tooling den Anforderungen des neuen Substrats ausreichend entsprechen, bevor Sie eine Produktionsprobe durchführen.
Inhaltsverzeichnis
- Die Bedeutung der Materialauswahl für die Leistungsfähigkeit von Blister-Verpackungswerkzeugen
- Werkstahlqualitäten und ihre Eignung für Werkzeuge zur Blisterverpackung
- Aluminiumlegierungen in Blister-Verpackungswerkzeugen: Chancen und Grenzen
- Substratmaterialien, die mit Blisterverpackungswerkzeugen interagieren
- Oberflächenbehandlungen und Beschichtungen zur Verlängerung der Lebensdauer von Blisterverpackungs-Werkzeugen
-
Häufig gestellte Fragen
- Welches Werkzeugmaterial wird am häufigsten für die pharmazeutische Blisterverpackung in hohen Stückzahlen verwendet?
- Kann Aluminium-Werkzeugtechnik für die Kaltsiegel-Blisterverpackung eingesetzt werden?
- Wie verbessern PVD-Beschichtungen die Leistung von Blisterverpackungswerkzeugen?
- Was sollte ich bei der Auswahl von Substratmaterialien berücksichtigen, die mit bestehenden Werkzeugen für die Blisterverpackung kompatibel sind?