
 EN



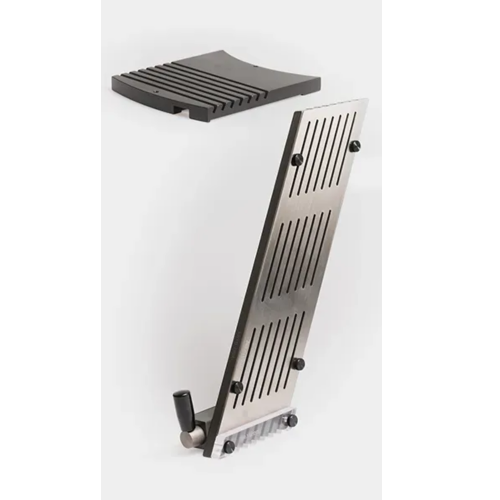
Selecionando o material certo para Ferramentas para Embalagem Blister é uma das decisões mais importantes que um fabricante farmacêutico ou de bens de consumo pode tomar. O material determina não apenas o desempenho do molde durante as operações de conformação, vedação e corte, mas também sua durabilidade, a consistência com que produz cavidades e a confiabilidade com que protege o produto em seu interior. Quando se escolhe o material inadequado, as consequências variam desde desgaste prematuro do molde e deriva dimensional até falhas nas vedações e recalls de produtos — todos os quais se traduzem diretamente em custos aumentados e tempo de inatividade na produção.

Compreender quais materiais apresentam melhor desempenho com as ferramentas de embalagem em blisters exige analisar tanto os próprios componentes da ferramenta — placas de conformação, matrizes de selagem, punções de corte e guias — quanto os embalagem materiais substrato que a ferramenta deve processar. Diferentes filmes farmacêuticos, laminados de folha de alumínio e materiais para conformação a frio impõem exigências térmicas, mecânicas e químicas únicas à ferramenta. Este artigo detalha as combinações de materiais mais adequadas, explica por que elas apresentam bom desempenho e ajuda você a tomar decisões informadas ao especificar ou atualizar suas ferramentas de embalagem em blisters.
O Papel da Seleção de Materiais no Desempenho das Ferramentas para Embalagem em Blisters
Por Que o Material das Ferramentas Influencia Diretamente a Qualidade da Saída
Ferramentas para Embalagem Blister opera sob estresse térmico e mecânico contínuos. As estações de conformação aplicam calor e pressão repetidamente para moldar cavidades em filmes plásticos, enquanto as estações de vedação unem a folha superior ao filme conformado sob temperatura controlada e tempo de permanência definido. Os componentes das ferramentas que executam essas funções devem apresentar estabilidade dimensional, condutividade térmica ou resistência térmica, conforme sua função específica, além de dureza suficiente para resistir ao desgaste sem se tornarem frágeis. Um material para ferramentas que não atenda a esses requisitos sofrerá degradação da geometria das cavidades ao longo do tempo, resultando em contenção inconsistente do produto e em ingresso de umidade.
A interação entre o material da ferramenta e o substrato de embalagem é igualmente crítica. Quando um plugue de conformação em aço temperado entra em contato com uma película de PVC em temperatura elevada, a interface térmica e mecânica deve estar bem ajustada para garantir a formação limpa da cavidade, sem rasgar ou embranquecer a película. Da mesma forma, os moldes de selagem devem manter superfícies de contato planas e polidas, sem expansão ou deformação que comprometam a vedação hermética. A seleção do material para as ferramentas de embalagem em blister não é, portanto, uma preocupação secundária — trata-se de uma decisão de engenharia fundamental que determina todo o desempenho da linha de embalagem.
Principais Propriedades dos Materiais que Definem a Adequação das Ferramentas
Várias propriedades dos materiais determinam se um determinado material para ferramentas terá sucesso em bolhas aplicações de embalagem. A dureza determina a resistência ao desgaste durante o contato repetido com as bordas abrasivas do filme ou da folha. A condutividade térmica controla a transferência de calor durante a conformação e a vedação, afetando o tempo de ciclo e a consistência da cavidade. A estabilidade dimensional sob ciclos de temperatura evita o acúmulo de erros de registro ao longo de um turno de produção. A resistência à corrosão é essencial ao processar produtos farmacêuticos sensíveis à umidade ou ao limpar as ferramentas com solventes agressivos.
A usinabilidade também é extremamente importante para as ferramentas de embalagem em blister. Matrizes de cavidades de alta precisão devem ser usinadas com tolerâncias rigorosas, e materiais que resistem às ferramentas de corte ou que produzem acabamentos superficiais inadequados aumentam os custos e o tempo de fabricação das ferramentas. O material ideal para ferramentas equilibra dureza e usinabilidade, garantindo cavidades precisas com superfícies internas polidas que liberam uniformemente a película termoformada, sem aderência ou arraste. Compreender essas propriedades ajuda os engenheiros de embalagem a avaliar sistematicamente as opções de materiais, em vez de depender apenas do hábito ou da tradição.
Classes de Aços-Ferramenta e sua Adequação para Ferramentas de Embalagem em Blister
Aços-Ferramenta Temperados Integralmente para Componentes de Formação e Corte
Aços-ferramenta temperados integralmente continuam sendo o padrão da indústria para os componentes mais exigentes nas ferramentas de embalagem em blisters, especialmente tampões de conformação, punções de corte e placas matriz. Classes como D2 e aços-ferramenta equivalentes, com alto teor de carbono e alto teor de cromo, oferecem excelente resistência ao desgaste e capacidade de manter bordas de corte afiadas durante milhões de ciclos máquinas. Sua alta dureza — tipicamente na faixa de 58–62 HRC após tratamento térmico — torna-os adequados para cortar laminados de folha multicamada, filmes de alumínio conformados a frio e estruturas laminadas reforçadas, sem arredondamento das bordas ou formação de rebarbas.
A principal limitação dos aços-ferramenta temperados integralmente é sua tenacidade relativamente menor em comparação com alternativas de menor dureza. Em aplicações nas quais as ferramentas estão sujeitas a cargas de impacto ou nas quais falhas de alimentação causam choques mecânicos súbitos, aços muito duros podem lascar ou trincar. Por essa razão, os projetistas de ferramentas para embalagem em blister costumam utilizar aços temperados integralmente de forma seletiva, reservando-os para estações de corte e acabamento, onde a resistência ao desgaste é primordial, e empregando materiais mais tenazes em outras partes do conjunto de ferramentas.
Aços Pré-Temperados para Aplicações de Ferramentas de Demanda Moderada
Aços pré-temperados, normalmente fornecidos na faixa de 28–36 HRC, oferecem um equilíbrio prático entre resistência ao desgaste, tenacidade e usinabilidade. São amplamente utilizados em corpos de matrizes de vedação, estruturas de placas de conformação e componentes guia em ferramentais para embalagem em blister, onde é exigida geometria precisa, mas as solicitações de desgaste são menos severas do que nas bordas de corte. Como esses aços não requerem tratamento térmico pós-usinagem, elimina-se o risco de distorção dimensional durante a têmpera, o que simplifica a produção de conjuntos de ferramentais grandes ou complexos.
Para ferramentas de embalagem em blister farmacêutica que devem cumprir os requisitos da Boas Práticas de Fabricação (GMP), aços pré-temperados são frequentemente acabados com cromagem dura ou niquelação química para melhorar a dureza superficial, reduzir o atrito e oferecer certo grau de proteção contra corrosão. Esses tratamentos superficiais prolongam significativamente a vida útil, ao mesmo tempo que preservam a precisão dimensional obtida durante a usinagem de precisão. Os aços pré-temperados também constituem uma opção economicamente vantajosa quando são necessários prazos mais curtos para a fabricação das ferramentas, pois podem ser usinados diretamente nas dimensões finais, sem a necessidade de um ciclo de têmpera.
Ligas de Alumínio nas Ferramentas de Embalagem em Blister: Oportunidades e Limitações
Onde o Alumínio Oferece Vantagens Reais
As ligas de alumínio, particularmente as variantes de grau aeroespacial, como a liga 7075-T6, encontraram um lugar legítimo nas ferramentas para embalagem em blister para aplicações específicas. Sua principal vantagem é a baixa densidade — o alumínio pesa aproximadamente um terço do peso do aço — o que reduz a massa alternada das estações de conformação e selagem. Uma massa alternada menor permite que as máquinas operem a velocidades mais elevadas, reduzindo simultaneamente as vibrações e as tensões mecânicas nos sistemas de acionamento da linha de embalagem. Para operações de embalagem em blister de alta velocidade, que produzem centenas de milhares de blisters por hora, essa vantagem de peso se traduz em ganhos mensuráveis na produtividade e na durabilidade dos equipamentos.
O alumínio também oferece excelente condutividade térmica, o que é vantajoso em placas de conformação aquecidas, onde a distribuição uniforme de temperatura é essencial para garantir profundidade e geometria consistentes da cavidade. Uma placa de conformação usinada a partir de uma liga de alumínio de alta qualidade pode distribuir o calor de forma mais uniforme em um grande arranjo de cavidades do que uma placa equivalente de aço, reduzindo o gradiente térmico entre as cavidades no centro e na periferia da estação de conformação. Essa uniformidade é especialmente valiosa ao processar filmes termossensíveis que apresentam marcas visíveis de tensão ou turvação óptica quando conformados de maneira não uniforme.
Compreensão das Limitações de Desgaste das Ferramentas de Alumínio
Apesar de suas vantagens no processamento, o alumínio é substancialmente mais macio do que o aço para ferramentas, tornando-o inadequado para cortar e aparar componentes nas ferramentas para embalagem em blister. As chapas de alumínio utilizadas na conformação, em contato direto com materiais de filme abrasivos, apresentarão desgaste mensurável após um número relativamente pequeno de ciclos de produção, levando à deriva das dimensões das cavidades e ao aumento da formação de rebarbas ou flash nas bordas das cavidades. Esse comportamento de desgaste limita o uso de ferramentas de alumínio principalmente a protótipos, lotes para ensaios clínicos ou produção de baixo volume, onde os custos de substituição das ferramentas e os tempos de ciclo são mais tolerantes do que na fabricação contínua de alto volume.
Os componentes de ferramentas em alumínio com anodização dura prolongam consideravelmente sua vida útil ao criar uma camada superficial dura de óxido de alumínio, com dureza equivalente a aproximadamente 50–65 HRC. No entanto, mesmo as ferramentas para embalagem em blister em alumínio com anodização dura não conseguem igualar a durabilidade do aço para ferramentas adequadamente temperado em aplicações de conformação que processam PVC preenchido, filmes revestidos com PVDC ou folha de alumínio para conformação a frio. As equipes de engenharia devem ter expectativas realistas quanto à vida útil ao especificar ferramentas em alumínio para ambientes produtivos.
Materiais Substrato que Interagem com Ferramentas para Embalagem em Blister
Filmes Termoformáveis e seus Requisitos de Ferramentas
O substrato de conformação — o material que é moldado em cavidades de blíster — tem uma influência direta sobre quais materiais para ferramentas apresentam o melhor desempenho. As películas padrão de PVC, que continuam entre os substratos farmacêuticos para blíster mais amplamente utilizados, são relativamente tolerantes durante a termoconformação e impõem exigências moderadas às ferramentas de embalagem em blíster. Ferramentas de conformação em aço pré-endurecido ou em alumínio anodizado duro normalmente proporcionam uma vida útil aceitável ao processar PVC simples nas temperaturas-padrão de conformação de 100–130 °C.
Filmes revestidos com PVDC e laminados de PVC/PVDC impõem exigências mais elevadas, pois o revestimento de PVDC é abrasivo e pode causar desgaste acelerado nas superfícies dos plugues de conformação. Para esses substratos, preferem-se plugues de conformação em aço-ferramenta totalmente temperado ou plugues com revestimentos superficiais de nitreto de titânio (TiN) ou carbono tipo diamante (DLC). Esses revestimentos duros reduzem drasticamente o desgaste superficial e também diminuem o coeficiente de atrito entre o plugue e o filme, melhorando a liberação da cavidade e reduzindo a incidência de embranquecimento do filme em aplicações de conformação profunda.
Folha de alumínio para conformação a frio e as exigências que ela impõe à ferramenta
Embalagem em blister por conformação a frio — na qual o laminado de alumínio é conformado à temperatura ambiente sem aquecimento — impõe as demandas mecânicas mais severas sobre as ferramentas de embalagem em blister de qualquer tipo de substrato. Como a folha não é amolecida pelo calor, a conformação exige forças muito maiores do que na termoconformação, e os componentes das ferramentas — particularmente a matriz de conformação furo e morrer — devem suportar essas forças sem desvio, fadiga ou desgaste prematuro. Aços-ferramenta totalmente temperados com dureza superficial de 60 HRC ou superior são normalmente exigidos para punções de conformação a frio, a fim de manter a geometria da cavidade ao longo de longas séries de produção.
As ferramentas para embalagem em blister por conformação a frio também se beneficiam do acabamento superficial preciso das superfícies das cavidades dos matrizes de conformação. Uma superfície de matriz polida espelhada reduz o atrito experimentado pela folha de alumínio durante a conformação, minimizando o risco de ruptura da folha ou formação de microfuros nos cantos das cavidades. Os projetistas de ferramentas frequentemente especificam superfícies retificadas e lapidadas para componentes de conformação a frio, obtendo valores de rugosidade Ra de 0,2 µm ou melhores, para garantir a formação repetível e isenta de defeitos das cavidades em toda a largura da bobina de embalagem.
Tratamentos de Superfície e Revestimentos que Prolongam a Vida Útil das Ferramentas para Embalagem em Blister
Revestimentos por Deposição Física em Fase Vapor para Componentes Críticos ao Desgaste
Revestimentos por deposição física em fase vapor (PVD), como nitreto de titânio (TiN), nitreto de alumínio-titânio (TiAlN) e carbono tipo diamante (DLC), tornaram-se aprimoramentos padrão para componentes de ferramentas de embalagem em blister de alto desempenho. Aplicados na forma de películas finas, normalmente com espessura de 2–5 µm, esses revestimentos aumentam drasticamente a dureza superficial para 2.000–3.500 HV, mantendo ao mesmo tempo a precisão dimensional do componente usinado com alta precisão. Para tampões de conformação que sofrem milhões de ciclos de inserção, as superfícies revestidas com PVD apresentam taxas de desgaste várias ordens de grandeza menores do que as de aço sem revestimento.
Os revestimentos DLC são particularmente adequados para aplicações em que a aderência do filme ao mandril de conformação causa arraste ou defeitos de esbranquiçamento. O coeficiente extremamente baixo de atrito característico das superfícies revestidas com DLC — comparável ao do PTFE em muitas condições de contato — permite que o filme se solte limpa e uniformemente do mandril após a conformação, mesmo em geometrias de estampagem profunda, onde as forças de retenção seriam, de outro modo, problemáticas. Esse comportamento antiaderente torna as ferramentas para embalagem em blisters revestidas com DLC altamente eficazes ao processar filmes revestidos com PVDC, laminados PET/PE e substratos para blisters à base de polipropileno.
Níquel Químico e Cromo Duro Galvanizado para Resistência à Corrosão e ao Desgaste
A niquelação química fornece um acabamento superficial resistente à corrosão e de dureza moderada para componentes de ferramentas de embalagem em blister que devem resistir ao ataque químico de agentes de limpeza, umidade ou princípios ativos farmacêuticos que possam interagir com superfícies expostas de aço. Com valores de dureza de aproximadamente 65–70 HRC obtidos após o tratamento térmico pós-niquelação, os componentes niquelados quimicamente oferecem uma atualização prática em relação ao aço pré-temperado bruto, especialmente em ambientes regulados pela Boas Práticas de Fabricação (GMP), onde a limpeza e a inércia química das ferramentas são requisitos regulatórios.
O revestimento eletrolítico de cromo duro continua sendo uma alternativa amplamente utilizada para superfícies de matrizes de vedação e componentes guia, oferecendo alta dureza, boa resistência à corrosão e uma superfície de baixo atrito que facilita a alimentação suave da folha. No entanto, regulamentações ambientais em muitas jurisdições estão restringindo os processos com cromo hexavalente, impulsionando a adoção crescente de alternativas com cromo trivalente e revestimentos por deposição física em fase vapor (PVD) como substitutos. As equipes responsáveis pela aquisição de ferramental devem levar em conta a conformidade regulatória na seleção de materiais e tratamentos superficiais ao especificar ferramental para embalagem em blisters em instalações sujeitas aos regimes REACH, RoHS ou equivalentes.
Perguntas Frequentes
Qual é o material para ferramental mais comumente utilizado na embalagem farmacêutica em blisters de alto volume?
Aços-ferramenta cementados e pré-temperados são os materiais mais amplamente utilizados para ferramentas de embalagem em blister farmacêutica de alto volume. Eles oferecem a combinação de resistência ao desgaste, estabilidade dimensional e usinabilidade necessária para a produção contínua de milhões de blisters. Tratamentos superficiais, como cromagem dura, níquel químico ou revestimentos PVD, são frequentemente aplicados para prolongar ainda mais a vida útil em condições de processamento abrasivas ou quimicamente agressivas.
É possível utilizar ferramentas de alumínio para embalagem em blister por conformação a frio?
As ferramentas de alumínio geralmente não são adequadas para aplicações de embalagem em blister a frio, pois a folha de alumínio para conformação a frio exige forças de conformação significativamente maiores do que os substratos termoformados. Essas forças ultrapassam a resistência mecânica e a resistência ao desgaste das ligas de alumínio, provocando desvio rápido das dimensões das cavidades e fadiga da ferramenta. As ferramentas para embalagem em blister a frio devem ser fabricadas em aço para ferramentas totalmente temperado, com superfícies precisamente polidas, para garantir a integridade dimensional e a formação isenta de defeitos das cavidades durante longos ciclos de produção.
Como os revestimentos PVD melhoram o desempenho das ferramentas para embalagem em blister?
Revestimentos PVD, como TiN, TiAlN e DLC, melhoram significativamente o desempenho das ferramentas para embalagem em blister ao aumentar a dureza superficial, reduzir as taxas de desgaste e diminuir o coeficiente de atrito entre as ferramentas e o substrato de embalagem. Os revestimentos DLC são especialmente eficazes na prevenção da aderência do filme aos plugs de conformação, reduzindo defeitos relacionados ao arrasto, como embranquecimento e distorção da cavidade. Como os revestimentos PVD são aplicados em temperaturas baixas e em camadas extremamente finas, eles não alteram as dimensões precisas dos componentes usinados das ferramentas.
O que devo considerar ao escolher materiais de substrato compatíveis com as ferramentas existentes para embalagem em blister?
Ao selecionar materiais de substrato para uso com as ferramentas existentes de embalagem em blisters, considere a faixa de temperatura de termoformação da película em relação à capacidade de aquecimento de suas ferramentas, a abrasividade de quaisquer revestimentos na superfície da película, a profundidade de estampagem necessária para acomodar seu produto e as propriedades de barreira exigidas para a estabilidade do produto. As películas revestidas com PVDC e as folhas para termoformação a frio impõem exigências maiores às ferramentas do que o PVC simples; portanto, se você pretende trocar o substrato, avalie se o material e o acabamento superficial de suas ferramentas atuais de embalagem em blisters são adequados às exigências do novo substrato antes de realizar um ensaio de produção.
Sumário
- O Papel da Seleção de Materiais no Desempenho das Ferramentas para Embalagem em Blisters
- Classes de Aços-Ferramenta e sua Adequação para Ferramentas de Embalagem em Blister
- Ligas de Alumínio nas Ferramentas de Embalagem em Blister: Oportunidades e Limitações
- Materiais Substrato que Interagem com Ferramentas para Embalagem em Blister
- Tratamentos de Superfície e Revestimentos que Prolongam a Vida Útil das Ferramentas para Embalagem em Blister
-
Perguntas Frequentes
- Qual é o material para ferramental mais comumente utilizado na embalagem farmacêutica em blisters de alto volume?
- É possível utilizar ferramentas de alumínio para embalagem em blister por conformação a frio?
- Como os revestimentos PVD melhoram o desempenho das ferramentas para embalagem em blister?
- O que devo considerar ao escolher materiais de substrato compatíveis com as ferramentas existentes para embalagem em blister?