
 EN


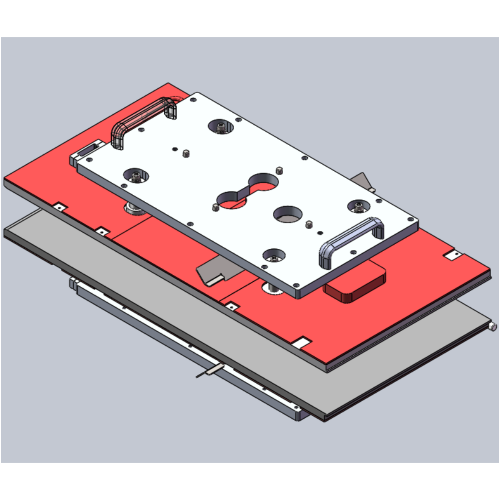
في التصنيع عالي الحجم للأدوية والسلع الاستهلاكية، فإن كل ثانية على خط الإنتاج تحمل تكلفة فعلية. وعندما تبحث المرافق عن سبلٍ لتسريع الإنتاج دون المساس بالجودة، فإن الحوار يعود تقريبًا دائمًا إلى نفس العنصر الأساسي: أدوات تغليف الفقاعات . إن القالب ليس مجرد مكوّن ميكانيكي فحسب، بل هو البنية التحتية الدقيقة التي تحدد مدى سرعة تشغيل الخط، ومدى انتظامه، ومدى موثوقيته. تغليف بالفقاعات التغليف يتطلب فهم الطريقة التي يُسهم بها القالب في تسريع الإنتاج نظرةً دقيقةً على مبادئ هندسته، ومنطق تصميمه، ودوره في التكامل داخل نظام التعبئة الأوسع نطاقًا.
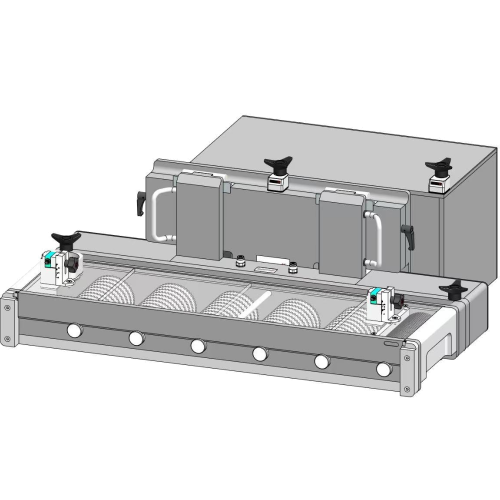
العلاقة بين أدوات تغليف الفقاعات والعلاقة بين الأدوات وسرعة الإنتاج مباشرةٌ وقابلة للقياس، وغالبًا ما يقلّل فرق العمليات من شأنها عندما يركّز فقط على معدلات سرعة الماكينات. فقد يكون لخط تعبئة العلب البلاستيكية القدرة الميكانيكية على التشغيل بسرعة ٤٠٠ علبة بلاستيكية في الدقيقة، لكن إذا أدّت الأدوات إلى أي تفاوت طفيف في عملية التشكيل أو عدم انتظام في المحاذاة أو أوقات تغيير طويلة جدًّا، فإن هذه السرعة النظرية تصبح غير قابلة للتحقيق عمليًّا. وتُغلق الأدوات عالية الأداء أدوات تغليف الفقاعات الفجوة بين القدرة النظرية للماكينة والإنتاج الفعلي على أرض الواقع — وهذه الفجوة هي المكان الذي تُحقَّق فيه فعليًّا سرعة الإنتاج أو تُفقَد.
الدور الميكانيكي للأدوات في تحديد سرعة الخط
محطات التشكيل وتخفيض زمن الدورة
محطة التشكيل هي المكان الذي يتم فيه تشكيل الفيلم الأساسي إلى تجاويف ستُحتوي المنتج. وتحدد السرعة التي تُنفَّذ بها هذه الخطوة زمن الدورة الأساسي للخط بأكمله. أدوات تغليف الفقاعات تم تصميم قوالب التشكيل بدقة مُحكمة لتضمن تطبيق الحرارة والضغط بشكل متجانس على كل تجويف في كل دورة. وعندما تُصنع أسطح التلامس ضمن تحملات دقيقة جدًّا، فإن خطوة التشكيل تتطلب وقت توقف أقل لتحقيق العمق الكامل لكل تجويف، مما يقلل مباشرةً من زمن كل دورة.
وعلى النقيض من ذلك، فإن الأدوات غير الملائمة أو البالية تُجبر المشغلين على إطالة وقت التوقف لتعويض انتقال الحرارة غير المتجانس أو تشكيل التجاويف غير الكامل. وهذه إحدى أكثر الأسباب الخفية شيوعًا التي تؤدي إلى خفض سرعة الإنتاج في عمليات تغليف البقع (Blister Packaging). والاستثمار في أدوات عالية الجودة أدوات تغليف الفقاعات ذات توصيل حراري مُحسَّن وتشطيب سطحي ممتاز يلغي هذا الوقت التعويضي، ما يعيد الخط إلى معدل دورة التصميم الأصلي له.
إن هندسة أداة التشكيل تؤثر أيضًا تأثيرًا كبيرًا. فعند تصميم قوالب التشكيل بحيث تتطابق بدقة مع ملامح تجويف المنتج، فإن ذلك يقلل من كمية المادة التي تُسحب أثناء عملية التشكيل، ما يؤدي بدوره إلى خفض الإجهاد الواقع على الفيلم ويقلل احتمال حدوث عيوب في عملية التشكيل والتي قد تتسبب في إيقاف الخط لإجراء فحص جودة أو رفض المنتج. وكلما قلّ عدد عمليات الإيقاف، زادت مدة التشغيل المتواصل — وهي عامل مباشر يُسهم في سرعة الإنتاج الفعّالة.
دقة محطة الإغلاق وثبات معدل الإنتاج
بعد عملية التشكيل والتعبئة، تقوم محطة الإغلاق بتطبيق غطاء الألمنيوم على قاعدة العبوة الفقاعية باستخدام الحرارة والضغط. ويجب أن يحافظ أداة الإغلاق على تلامسٍ متسقٍ عبر سطح الإغلاق بالكامل لتحقيق إغلاق محكم موثوق به خلال دورة واحدة. اضغط الدورة أدوات تغليف الفقاعات وتوزِّع ألواح الإغلاق المصمَّمة بشكلٍ مناسب الحرارة بالتساوي، مما يسمح للخط بإتمام عملية الإغلاق بأقصى سرعة ممكنة دون الحاجة إلى عمليات إغلاق مزدوجة أو خفض معدلات التغذية.
عندما تكون أدوات الإغلاق غير متناسقة أو متدهورة، يرد المشغلون عادةً عن طريق خفض سرعة الخط لزيادة زمن التماسك أثناء الإغلاق. وقد يؤدي هذا التعويض اليدوي إلى خفض الإنتاج بنسبة تتراوح بين ١٠ و٢٥ في المئة مقارنةً بالسعة المصممة. الدقة العالية أدوات تغليف الفقاعات تلغي هذه الحاجة تمامًا، مع الحفاظ على محطة الإغلاق تعمل عند معدلات الإنتاج المصممة لها والحفاظ على سلامة الإغلاق في الوقت نفسه.
كما يؤثر نوع مادة لوحة الإغلاق على السرعة. فالأدوات المصنوعة من مواد تمتلك خصائص حرارية مناسبة تصل إلى درجة الحرارة التشغيلية أسرع بعد التشغيل وتُحافظ على استقرار درجة الحرارة أثناء التشغيل المستمر عالي السرعة. ويؤدي الاستقرار الحراري الأسرع إلى تقليل وقت الهدر أثناء التشغيل الأولي، ويسمح للخط بالوصول إلى سرعة الإنتاج الكاملة في وقت أبكر خلال كل وردية.
ميزات تصميم الأدوات التي تُسرّع عملية التبديل
أنظمة الأدوات القابلة للفك السريع والقابلة للتعديل الوحدوي
سرعة الإنتاج لا تُقاس فقط أثناء تشغيل الخط — بل إن وقت التحويل بين تنسيقات المنتجات يُعد عنصرًا حاسمًا في فعالية المعدات الشاملة (OEE). أدوات تغليف الفقاعات التي صُمّمت بآليات إفلات سريعة، وواجهات تثبيت قياسية، وبنيان وحداتي يمكن أن تقلل من وقت التحويل بين التنسيقات من عدة ساعات إلى أقل من ثلاثين دقيقة في المرافق المنظمة جيدًا. ويؤدي هذا التخفيض مباشرةً إلى زيادة الوقت المتاح للإنتاج في كل وردية.
وحدات أدوات تغليف الفقاعات وتسمح هذه الطريقة للمشغلين باستبدال مكونات الأدوات الفردية — مثل قطعة تشكيل محددة أو قسم من لوحة الإغلاق — دون الحاجة إلى إزالة وتثبيت مجموعة الأدوات بأكملها. وهذه الطريقة ذات قيمة خاصة في المرافق متعددة المنتجات التي يُدار فيها نفس خط التعبئة والتغليف بعدة تنسيقات مختلفة من العلب البلاستيكية (Blister). وإن الوقت الموفر عبر مئات عمليات التحويل السنوية يتراكم ليُحقّق زيادات كبيرة في السعة الإنتاجية السنوية.
وبالإضافة إلى ذلك، فإن الأدوات المصممة بميزات تحديد المواقع القابلة للتكرار — مثل دبابيس التموضع الدقيقة المُصقولة وأسطح المرجع — تلغي الحاجة إلى عمليات ضبط يدوية مرهقة من حيث الوقت بعد كل تغيير في التنسيق. وعندما تحدد الأدوات الموضع بدقة وتكرارٍ عالٍ، يمكن للعاملين إعادة الخط إلى ظروف الإنتاج المؤكدة بسرعة أكبر وبثقة أكبر، مما يقلل من وقت التأهيل بعد كل تغيير في التنسيق.
توحيد المواصفات عبر مجموعات الأدوات
المنشآت التي توحّد أدوات تغليف الفقاعات مواصفات أدواتها عبر عدة آلات تكتسب ميزة سرعة كبيرة في عمليات تغيير التنسيق والصيانة. وعندما تشترك مكونات الأدوات في واجهات مشتركة، ومواصفات مشتركة للبراغي، وآليات ضبط موحدة، فإن فنيي الصيانة يكتسبون الكفاءة في التعامل مع النظام بشكل أسرع بكثير. وهذه الخبرة المتراكمة تقلل من الوقت اللازم لكلٍّ من عمليات تغيير التنسيق المُخطَّطة والتدخلات غير المُخطَّطة لصيانة الطوارئ.
موحد أدوات تغليف الفقاعات كما يبسّط إدارة قطع الغيار. فعندما تحتفظ المنشآت بمخزون ضئيل من المكونات القابلة للتبديل بدلًا من مجموعة كبيرة من القطع الخاصة بكل جهاز على حدة، يمكن للفنيين تحديد الجزء البديل الصحيح وتثبيته في جزء بسيط من الوقت. ويؤدي هذا الاستجابة السريعة مباشرةً إلى تقليل التوقفات غير المخطط لها، وهي إحدى العوامل الأكثر ضررًا لمتوسط سرعة الإنتاج على المدى الطويل.
هندسة الأسطح وتأثيرها على سرعة التشغيل
الطلاءات منخفضة الاحتكاك وديناميكية تدفق الفيلم
حالة سطح أدوات تغليف الفقاعات له تأثير ملموس على سرعة مرور فيلم التغليف عبر محطات التشكيل والختم. إذ تسمح أسطح الأدوات ذات مواصفات التشطيب المناسبة والطلاءات منخفضة الاحتكاك للفيلم بالتدفق بسهولة أكبر إلى هندسة التجويف، مما يتطلب ضغط تشكيل أقل وزمن انتظار أقل لتحقيق شكل التجويف المستهدف. ويتيح هذا الانخفاض في المقاومة دورات تشكيل أسرع دون زيادة خطر رقاق الفيلم أو انقطاعه.
تعالج معالجات السطح المانعة للالتصاق على أدوات التشكيل أيضًا ميل الفقاعات المشكَّلة إلى الالتصاق مؤقتًا بالقالب أثناء حركة الانسحاب. ويمكن أن تؤدي هذه الظاهرة، حتى لو كانت بسيطة، إلى تأخيرات دقيقة في إيقاع الخط تتفاقم لتُسبِّب انخفاضًا ملحوظًا في السرعة عند معدلات الدورات العالية. وتُحرِّر الأداة المُغلفة جيدًا أدوات تغليف الفقاعات الفقاعة بسلاسة وثبات في كل دورة، مما يحافظ على استمرارية الإيقاع طوال فترة التشغيل الإنتاجي.
وبالإضافة إلى عملية التشكيل، فإن حالة سطح أدوات القطع والتمييز تؤثر في نظافة واتساق فصل بطاقة الفقاعات النهائية. فتحقيق قطعٍ نظيفٍ بحدٍّ حادٍ ومُراعى صيانته بشكلٍ مناسب يتم في ضربة واحدة فقط، ما يجنّب الحاجة إلى خفض سرعة القطع أو إجراء عمليات تشذيب ثانوية. وبالتالي فإن الحفاظ على سطح القطع الخاص بـ أدوات تغليف الفقاعات في حالةٍ مثلى يرتبط ارتباطًا مباشرًا بالحفاظ على التشغيل بسرعة كاملة في نهاية العملية الإنتاجية.
إدارة الحرارة في التطبيقات ذات السرعات العالية
وعند السرعات الإنتاجية العالية، تصبح إدارة الحرارة داخل الأدوات متغير أداءٍ بالغ الأهمية. أدوات تغليف الفقاعات مصممٌ بقنوات حرارية مُحسَّنة للحفاظ على توزيع درجة الحرارة بشكل متسق عبر سطح التشكيل والختم بالكامل، حتى أثناء عمليات الإنتاج عالية السرعة الممتدة. ويمنع التوزيع المتسق لدرجة الحرارة التكوُّن التدريجي للمناطق الساخنة أو الباردة التي تتطلب خفض السرعة للتعويض عنها.
ويجب أيضًا أخذ سلوك التمدد الحراري لمادة الأداة في الاعتبار في التطبيقات عالية السرعة. وتُصمَّم الأدوات بحيث تحافظ على استقرارها البُعدي عند درجات الحرارة التشغيلية، ما يجنب حدوث سوء محاذاة تدريجي قد يظهر أثناء عمليات الإنتاج الطويلة عند السرعات العالية. وتحتفظ الأدوات المستقرة بُعديًّا أدوات تغليف الفقاعات بخصائص أدائها المصمَّمة طوال نافذة الإنتاج بأكملها، وليس فقط أثناء التشغيل الأولي حينما لا تزال درجات الحرارة في طور الاستقرار.
صيانة الأدوات وتأثيرها طويل الأمد على السرعة
فترات الصيانة المخطَّطة والحفاظ على السرعة
حتى أعلى جودة أدوات تغليف الفقاعات يتطلب برنامج صيانة منظمًا للحفاظ على خصائصه التي تُمكِّن من تحقيق السرعة على المدى الطويل. وتتعرَّض أسطح قوالب التشكيل للتآكل التدريجي نتيجة التلامس المتكرر مع أفلام التغليف، بينما تتراكم الرواسب المادية على أسطح لوحات الإغلاق مما يُغيِّر خصائص انتقال الحرارة. وتتضمن الصيانة المخطَّطة فحص الأدوات وتنظيفها وإعادة تأهيل أسطحها وقياس مدى تآكلها، وذلك للحفاظ على قدرة الأدوات على دعم السرعة القصوى للإنتاج طوال آلاف ساعات التشغيل.
غالبًا ما تشهد المرافق التي تؤجِّل صيانة الأدوات تدهورًا تدريجيًّا في سرعة الإنتاج لا يُلاحظ عادةً إلا عندما يصبح الفارق في الأداء كبيرًا. إن الصيانة الدورية لـ أدوات تغليف الفقاعات تمنع هذا التراجع التدريجي، وتحافظ على حالة الأدوات بما يكفي لدعم سرعات خط الإنتاج المصمَّمة، كما تقلِّل من تكرار وطول مدة التوقفات غير المخطط لها الناجمة عن عيوب مرتبطة بالأدوات.
إن الأدوات التي تُحتفظ بها وفق معيار موثَّق تُسرِّع أيضًا عملية استكشاف الأخطاء وإصلاحها عند ظهور المشكلات. وعندما تؤكِّد سجلات الصيانة أن حالة الأدوات ضمن المواصفات المحددة، يمكن لفرق الإنتاج أن تستبعد بسرعة حالة الأدوات كسبب محتمل لانخفاض السرعة، وتوجِّه تحقيقاتها نحو متغيرات النظام الأخرى. ويقلِّل هذا النهج التشخيصي المنظم من متوسط الوقت المستغرق في حل المشكلات الإنتاجية المرتبطة بالسرعة.
مراقبة الحالة والاستبدال التنبُّئي
تدمج المرافق المتقدمة ممارسات مراقبة الحالة في برامج أدوات تغليف الفقاعات الإدارة الخاصة بها. وبتتبع المؤشرات القابلة للقياس مثل اتساق عمق التجويف، وبيانات سلامة الختم، واتجاهات ضغط التشكيل مع مرور الزمن، يمكن لأقسام الجودة والهندسة التنبؤ بالوقت الذي ستتطلَّب فيه الأدوات إعادة التأهيل أو الاستبدال قبل أن تبدأ في الحد من سرعة الإنتاج. ويمنع هذا النهج التنبُّئي أحداث توقف التشغيل غير المخطط لها التي تسبِّب أشد التأثيرات سلبًا على إنتاجية خط التصنيع.
الاستبدال التنبُّئي للأدوات أدوات تغليف الفقاعات يسمح ذلك أيضًا للمنشآت بجدولة صيانة الأدوات أو تغييرها خلال فترات التوقف المُخطَّط لها، بدلًا من تنفيذها أثناء ورديات الإنتاج النشطة. ويؤدي هذا الانضباط في الجدولة إلى تعظيم النسبة المئوية للوقت المتاح الذي تقضيه الخطوط في التشغيل بسرعة إنتاج كاملة، مما يحسّن بشكل مباشر الفعالية الشاملة للمعدات وقدرة الإنتاج الأسبوعية.
الأسئلة الشائعة
كيف تؤثر أدوات التعبئة بالعلب البلاستيكية (Blister Packing Tooling) مباشرةً على زمن الدورة في خط التعبئة؟
دقة أدوات تغليف الفقاعات ويحدّد ذلك المدة التي يجب أن تبقى فيها كل دورة تشكيل وختم ثابتةً لتحقيق نتائج متسقة. وتُكمل الأدوات المصنوعة بدقة عالية والموصوفة بخصائص حرارية مثلى كل دورة في أقصر وقت مطلوب، بينما تجبر الأدوات المستهلكة أو غير المُركَّبة بدقةٍ المشغلين على إطالة زمن الثبات لتعويض النقص — ما يؤدي عمليًّا إلى إبطاء الخط عن سعته التصميمية.
ما الدور الذي تلعبه تصاميم تغيير الأدوات في تحسين سرعة الإنتاج؟
ويُعتبر زمن تغيير الأدوات عنصرًا مباشرًا في السرعة الكلية للإنتاج خلال فترة العمل. أدوات تغليف الفقاعات تم تصميمها بآليات إفلات سريعة ومكونات وحدية وميزات تحديد المواقع القابلة للتكرار، مما يقلل من وقت تغيير التنسيق من ساعات إلى دقائق، ويُحرّر جزءًا أكبر من كل وردية للإنتاج الفعلي. وعلى امتداد سنة من التشغيل، يمكن أن يمثل هذا التوفير في الوقت زيادةً كبيرةً في السعة الإنتاجية الكلية.
كيف يؤثر حالة سطح الأدوات على سرعة التشغيل؟
يؤثر النعومة السطحية وحالة الطلاء على مدى سلاسة حركة فيلم التعبئة عبر محطة التشكيل، وعلى نظافة انفصال البثور المشكَّلة عن القالب. أدوات تغليف الفقاعات وجود أسطح منخفضة الاحتكاك ومُحافظ عليها جيدًا يسمح بزيادة معدلات الدورة من خلال خفض قوى المقاومة والالتصاق التي قد تضطر الخط إلى التباطؤ أو البقاء لفترة أطول عند كل محطة.
ما التكرار الموصى به لصيانة أدوات التعبئة بالبثور للحفاظ على سرعة الإنتاج؟
تعتمد تكرار الصيانة على حجم الإنتاج ونوع الفيلم ودرجات حرارة التشغيل، ولكن معظم المنشآت تُحدِّد فترات الفحص والصيانة استنادًا إلى عدد الدورات بدلًا من الوقت التقويمي. أدوات تغليف الفقاعات — بما في ذلك إعادة تأهيل السطح، والتحقق من الأبعاد، وتجديد الطلاء — يحافظ على خصائص أداء القوالب ويمنع الانخفاض التدريجي في السرعة الذي يحدث عندما يُسمح بتراكم التآكل دون معالجة.