
 EN



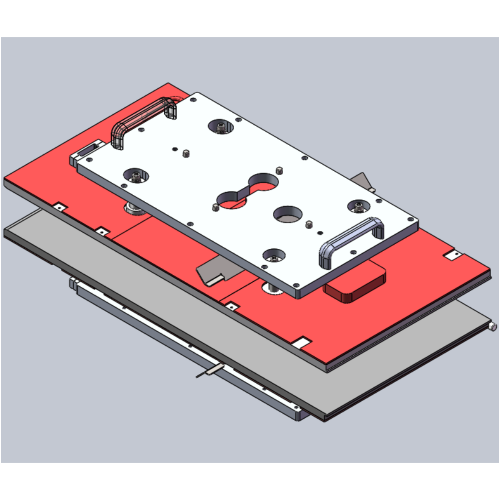
В фармацевтическом производстве и при выпуске товаров повседневного спроса в крупных объёмах каждая секунда на производственной линии имеет реальную стоимость. Когда предприятия ищут пути увеличения объёмов выпуска без ущерба для качества, обсуждение почти неизменно возвращается к одному и тому же базовому элементу: Оснастка для блистерной упаковки . Оснастка — это не просто механический компонент; она представляет собой прецизионную инфраструктуру, определяющую, насколько быстро, стабильно и надежно может работать блистер упаковка производственная линия. Понимание того, как именно оснастка влияет на скорость производства, требует детального анализа её инженерных принципов, логики проектирования и роли в интеграции с общей системой упаковки.

Взаимосвязь между Оснастка для блистерной упаковки и скорость производства напрямую связаны между собой, поддаются измерению и зачастую недооцениваются эксплуатационными командами, которые сосредотачиваются исключительно на номинальных показателях скорости работы оборудования. Линия по производству блистерной упаковки теоретически может обеспечивать производительность до 400 блистеров в минуту, однако даже незначительные отклонения при формовании, неточности позиционирования или чрезмерно продолжительное время переналадки оснастки делают достижение этой расчётной скорости на практике невозможным. Оснастка высокой производительности Оснастка для блистерной упаковки ликвидирует разрыв между потенциальными возможностями оборудования и реальным выходом продукции — именно в этом разрыве фактически выигрывается или теряется скорость производства.
Механическая роль оснастки в обеспечении скорости линии
Формовочные станции и сокращение циклового времени
Формовочная станция — это место, где базовая пленка формируется в полости, которые будут удерживать продукт. Скорость выполнения этой операции определяет основное время цикла всей линии. Оснастка для блистерной упаковки инженерно спроектированные формовочные матрицы с точным подбором обеспечивают равномерное приложение тепла и давления ко всем полостям в каждом цикле. Когда контактные поверхности обработаны с высокой точностью, для достижения полной глубины полости требуется меньшее время выдержки, что напрямую сокращает продолжительность каждого цикла.
Напротив, плохо пригнанные или изношенные инструменты вынуждают операторов увеличивать время выдержки для компенсации неравномерной теплопередачи или неполного формирования полостей. Это одна из наиболее распространённых скрытых причин снижения скорости производства в операциях блистерной упаковки. Инвестиции в высококачественные Оснастка для блистерной упаковки инструменты с оптимизированной теплопроводностью и качеством поверхности устраняют необходимость в таком компенсационном времени, восстанавливая работу линии на расчётную цикловую частоту.
Геометрия формующего инструмента также имеет существенное значение. Формовочный штамп, спроектированный с учётом точного профиля полости изделия, снижает объём материала, вытягиваемого при формовании, что, в свою очередь, уменьшает напряжение в плёнке и минимизирует вероятность возникновения дефектов формования, приводящих к остановкам линии для контроля качества или отбраковке.
Точность станции герметизации и стабильность производительности
После формования и наполнения на станции герметизации на основу блистера наносится покровная фольга с применением тепла и давления. Герметизирующий инструмент должен обеспечивать равномерный контакт по всей поверхности герметизации для достижения надежного герметичного соединения за один цикл печать цикл. Оснастка для блистерной упаковки правильно спроектированные пластины герметизации обеспечивают равномерное распределение тепла, позволяя линии работать на максимальной скорости без необходимости повторного прохода или снижения скорости подачи.
Когда инструменты для герметизации несовместимы или изношены, операторы обычно снижают скорость линии, чтобы увеличить время выдержки при герметизации. Такая ручная коррекция может снизить производительность на 10–25 % по сравнению с проектной мощностью. Высокоточная Оснастка для блистерной упаковки полностью устраняет необходимость в такой коррекции, обеспечивая работу станции герметизации на проектной пропускной способности и одновременно сохраняя целостность герметичного соединения.
Материал уплотнительной плиты также влияет на скорость работы. Инструменты, изготовленные из материалов с подходящими термическими свойствами, быстрее достигают рабочей температуры после пуска и поддерживают стабильную температуру при непрерывной работе на высоких скоростях. Более быстрая термическая стабилизация сокращает время потерь при запуске и позволяет линии достичь полной производственной скорости раньше в каждой смене.
Конструктивные особенности инструментов, ускоряющие замену
Системы инструментов с быстросъёмным креплением и модульной конструкцией
Скорость производства измеряется не только во время работы линии — время переналадки между форматами продукции является критически важным компонентом общей эффективности оборудования (OEE). Оснастка для блистерной упаковки конструкция, предусматривающая быстросъёмные механизмы, стандартизированные монтажные интерфейсы и модульное исполнение, позволяет сократить время переналадки формата с нескольких часов до менее чем тридцати минут на хорошо организованных предприятиях. Такое сокращение напрямую увеличивает объём доступного времени для производства в рамках одной смены.
Модульные Оснастка для блистерной упаковки позволяет операторам заменять отдельные компоненты оснастки — например, конкретную формообразующую вставку или секцию уплотнительной плиты — без демонтажа и повторной установки всей оснастки. Такой подход особенно ценен на многопродуктовых предприятиях, где одна и та же упаковочная линия обрабатывает несколько различных форматов блистерной упаковки. Экономия времени при сотнях ежегодных переналадок суммируется в существенное увеличение годовой производственной мощности.
Кроме того, оснастка, разработанная с функциями повторяющейся точной установки — например, прецизионные фиксирующие штифты и опорные поверхности, выполненные методом высокоточного шлифования, — устраняет необходимость в трудоёмкой ручной корректировке положения после каждой смены формата. Когда оснастка обеспечивает точное и воспроизводимое позиционирование, операторы могут быстрее и с большей уверенностью восстанавливать линию в подтверждённые условия серийного производства, сокращая время квалификации после каждой смены формата.
Стандартизация оснастки
Предприятия, стандартизирующие свою Оснастка для блистерной упаковки оснастку на нескольких станках, получают значительное преимущество в скорости при выполнении работ по замене оснастки и техническому обслуживанию. Когда компоненты оснастки имеют общие интерфейсы, спецификации крепёжных элементов и механизмы регулировки, техники по обслуживанию быстрее осваивают систему. Накопленный таким образом опыт сокращает время как плановых замен оснастки, так и внеплановых мероприятий по техническому обслуживанию.
Стандартизированный Оснастка для блистерной упаковки также упрощает управление запасными частями. Когда на предприятиях поддерживается минимальный запас взаимозаменяемых компонентов вместо большого ассортимента деталей, специфичных для каждой машины, техники могут найти и установить нужную заменяющую деталь за долю времени. Такая оперативность напрямую сокращает незапланированный простой, который является одним из наиболее разрушительных факторов, снижающих среднюю скорость производства со временем.
Поверхностная инженерия и её влияние на рабочую скорость
Покрытия с низким коэффициентом трения и динамика движения плёнки
Поверхность Оснастка для блистерной упаковки оказывает измеримое влияние на скорость перемещения упаковочной плёнки через формовочные и герметизационные станции. Рабочие поверхности оснастки с соответствующими требованиями к шероховатости и нанесёнными покрытиями с низким коэффициентом трения позволяют плёнке легче заполнять форму полости, что требует меньшего давления при формовании и меньшего времени выдержки для достижения заданной геометрии полости. Снижение сопротивления обеспечивает более быстрые циклы формования без повышения риска истончения или разрыва плёнки.
Антипригарные покрытия на формующем инструменте также снижают склонность сформированного пузыря к кратковременному прилипанию к матрице во время обратного хода. Даже незначительное прилипание может вызывать микропаузы в ритме линии, которые накапливаются и приводят к существенному снижению скорости при высоких частотах циклов. Хорошо покрытый Оснастка для блистерной упаковки освобождается чисто и стабильно при каждом цикле, обеспечивая бесперебойный ритм на протяжении всего производственного цикла.
Помимо формования, состояние поверхности режущего и насечного инструмента влияет на чистоту и стабильность отделения готовой блистерной упаковки. Острые, правильно обслуживаемые режущие кромки обеспечивают чистый разрез за один проход, исключая необходимость снижения скорости резания или проведения дополнительных операций подрезки. Поддержание режущей поверхности Оснастка для блистерной упаковки в оптимальном состоянии напрямую связано с возможностью поддержания работы на полной скорости на завершающем этапе производственного процесса.
Тепловое управление в высокоскоростных приложениях
При высоких скоростях производства управление тепловыми нагрузками в инструменте становится критически важным параметром производительности. Оснастка для блистерной упаковки спроектирован с оптимизированными тепловыми каналами, что обеспечивает стабильное распределение температуры по всей поверхности формования и герметизации даже при продолжительных высокоскоростных производственных циклах. Стабильная температура предотвращает постепенное образование «горячих точек» или «холодных зон», требующих снижения скорости для компенсации.
Поведение инструментального материала при тепловом расширении также должно учитываться в высокоскоростных применениях. Инструменты, спроектированные так, чтобы сохранять геометрическую стабильность при рабочих температурах, исключают прогрессирующее нарушение выравнивания, которое может возникнуть при длительных производственных циклах на высокой скорости. Геометрически стабильный Оснастка для блистерной упаковки сохраняет заданные эксплуатационные характеристики на протяжении всего производственного цикла, а не только на начальном этапе работы, когда температуры ещё не достигли стационарного состояния.
Техническое обслуживание инструментов и его долгосрочное влияние на скорость
Планируемые интервалы технического обслуживания и сохранение скорости
Даже самого высокого качества Оснастка для блистерной упаковки требует структурированной программы технического обслуживания для сохранения своих свойств, обеспечивающих высокую скорость работы, на протяжении длительного времени. Поверхности формующих матриц постепенно изнашиваются в результате многократного контакта с упаковочными плёнками, а поверхности уплотнительных плит покрываются отложениями материала, что изменяет их теплопередающие характеристики. Плановое техническое обслуживание — включающее осмотр, очистку, восстановление поверхностей и измерение износа — сохраняет способность оснастки поддерживать номинальную производственную скорость в течение тысяч рабочих часов.
На предприятиях, где техническое обслуживание оснастки откладывается, часто наблюдается постепенное снижение производственной скорости, которое остаётся незамеченным до тех пор, пока разница в показателях производительности не станет значительной. Регулярное техническое обслуживание Оснастка для блистерной упаковки предотвращает такое постепенное ухудшение, поддерживая оснастку в состоянии, необходимом для обеспечения расчётной скорости линии, а также снижает частоту и продолжительность незапланированных остановок, вызванных дефектами, связанными с оснасткой.
Оснастка, поддерживаемая в соответствии с заданным документированным стандартом, также ускоряет процесс устранения неполадок при их возникновении. Когда записи о техническом обслуживании подтверждают, что оснастка соответствует техническим требованиям, производственные бригады могут быстро исключить состояние оснастки как причину снижения скорости и сосредоточить расследование на других переменных системы. Такой структурированный диагностический подход сокращает среднее время устранения производственных проблем, связанных со скоростью.
Мониторинг состояния и прогнозируемая замена
Программы управления. Оснастка для блистерной упаковки современные предприятия интегрируют практики мониторинга состояния в свои программы управления. Отслеживая измеримые показатели — такие как стабильность глубины полости, данные об исправности уплотнений и тенденции формовочного давления во времени — специалисты по качеству и инженерные команды могут прогнозировать момент, когда оснастка потребует восстановления или замены, ещё до того, как её состояние начнёт ограничивать производственную скорость. Такой прогнозирующий подход предотвращает внеплановые простои, которые оказывают наиболее серьёзное влияние на производственную пропускную способность.
Прогнозируемая замена Оснастка для блистерной упаковки также позволяет предприятиям планировать техническое обслуживание или замену оснастки в заранее запланированные окна простоя, а не во время активных смен производства. Такая дисциплина планирования максимизирует долю доступного времени, в течение которого линия работает на полной производственной скорости, что напрямую повышает общую эффективность оборудования и недельную производственную мощность.
Часто задаваемые вопросы
Как оснастка для блистерной упаковки напрямую влияет на цикловое время упаковочной линии?
Точность в Оснастка для блистерной упаковки определяет, как долго должен длиться каждый цикл формования и герметизации для достижения стабильных результатов. Точная оснастка с оптимальными тепловыми характеристиками завершает каждый цикл за минимально необходимое время, тогда как изношенная или неточно установленная оснастка вынуждает операторов увеличивать время выдержки для компенсации — фактически снижая скорость линии ниже её проектной мощности.
Какую роль играет конструкция оснастки для быстрой замены в повышении скорости производства?
Время замены оснастки является прямым компонентом общей скорости производства в течение рабочего периода. Оснастка для блистерной упаковки конструкция с механизмами быстрого отсоединения, модульными компонентами и функциями повторяющейся позиционировки сокращает время переналадки формата с часов до минут, высвобождая больше времени в каждой смене для активного производства. За год эксплуатации такая экономия времени может обеспечить существенное увеличение общей производственной мощности.
Как состояние поверхности оснастки влияет на рабочую скорость?
Качество отделки поверхности и состояние покрытия влияют на то, насколько плавно упаковочная плёнка проходит через формовочную станцию и насколько чисто сформированный блистер отделяется от матрицы. Оснастка для блистерной упаковки оснастка с хорошо обслуживаемыми поверхностями с низким коэффициентом трения позволяет повысить частоту циклов за счёт снижения сил сопротивления и адгезии, которые в противном случае вынуждали бы линию замедляться или задерживаться дольше на каждой станции.
Как часто следует проводить техническое обслуживание оснастки для блистерной упаковки, чтобы сохранить производственную скорость?
Частота технического обслуживания зависит от объёма производства, типа плёнки и рабочих температур, однако большинство предприятий устанавливают интервалы осмотра и технического обслуживания на основе количества циклов, а не календарного времени. Профилактическое техническое обслуживание Оснастка для блистерной упаковки — включая восстановление поверхности, проверку геометрических размеров и обновление покрытия — сохраняет эксплуатационные характеристики оснастки и предотвращает постепенное снижение скорости работы, которое возникает при накоплении износа без своевременного вмешательства.
Содержание
- Механическая роль оснастки в обеспечении скорости линии
- Конструктивные особенности инструментов, ускоряющие замену
- Поверхностная инженерия и её влияние на рабочую скорость
- Техническое обслуживание инструментов и его долгосрочное влияние на скорость
-
Часто задаваемые вопросы
- Как оснастка для блистерной упаковки напрямую влияет на цикловое время упаковочной линии?
- Какую роль играет конструкция оснастки для быстрой замены в повышении скорости производства?
- Как состояние поверхности оснастки влияет на рабочую скорость?
- Как часто следует проводить техническое обслуживание оснастки для блистерной упаковки, чтобы сохранить производственную скорость?