
 EN



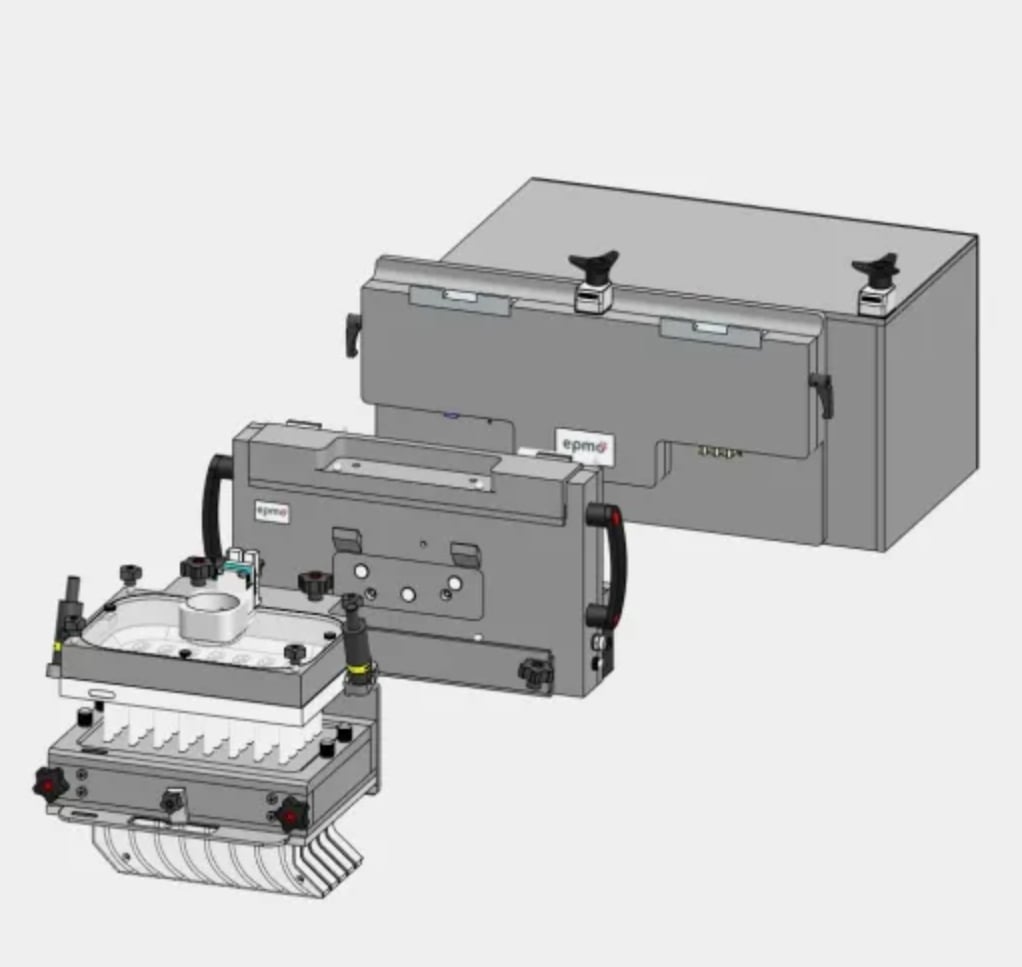
في تصنيع الأدوية والمكملات الغذائية والسلع الاستهلاكية الحديثة، التغليف تؤثر سرعة الخط بشكل مباشر على تكاليف الإنتاج وقدرة الشركة التنافسية في السوق. ويعتبر عاملٌ حاسمٌ، غالبًا ما يُهمَل، في تحقيق إنتاجية أعلى هو أداة التشكيل بالفقاعات التصميم نفسه. الدقة والهندسة المُطبَّقة في قالبك تغليف بالفقاعات قد تكون العامل الفاصل بين تحقيق أهداف الإنتاج اليومي أو مواجهة اختناقات مكلفة. فمكونات قالب النفق المصمَّمة جيدًا تعمل بانسجام تام مع آلات التعبئة وأنظمة التسخين ومعدات الختم، لتكوين تدفق عمل سلس يقلل التوقفات إلى أدنى حد ويضاعف الإنتاج بالساعة.
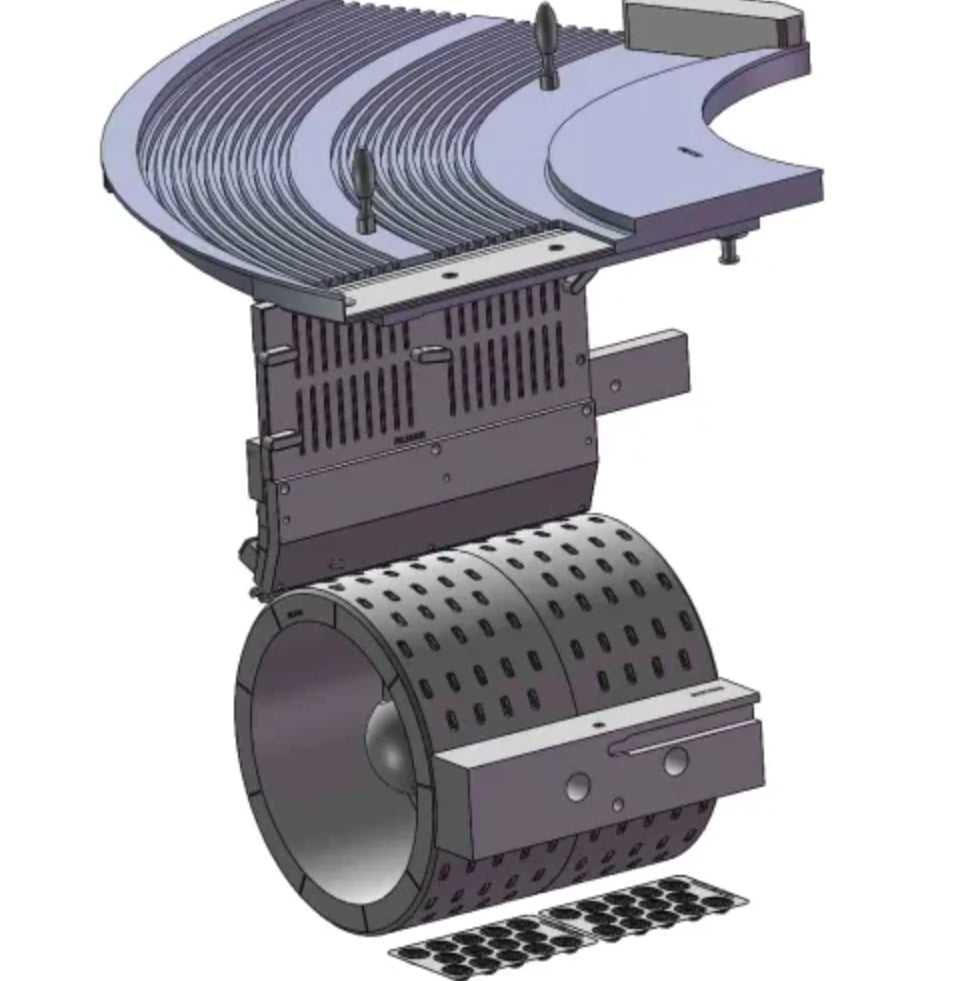
فهم كيف أداة التشكيل بالفقاعات تؤثر الهندسة واختيار المواد وتسامحات الدقة في سرعة الخط بشكلٍ جوهري على أي مدير إنتاج أو مهندس تغليف. وعندما يعمل أداة التشكيل بالحقن عند قدرتها التصميمية، فإنك تحصل على أوقات دورات أسرع وعدد أقل من عيوب المنتج وإجهاد أقل على المعدات. ويستعرض هذا المقال الآليات الأساسية التي يحسّن بها تصميم أداة التشكيل بالحقن سرعة خط التغليف مباشرةً، ويوضّح القرارات الهندسية العملية التي تُحقّق تحسينات فعلية في الأداء.
العناصر التصميمية الأساسية التي تُسرّع عملية التغليف
هندسة التجويف وكفاءة التعبئة
شكل و أبعاد تجويف أداة التغليف النافخة يُعَدّان عاملين أساسيين في تحديد سرعة الخط. ويجب أن يكون تجويف أداة التغليف النافخة المصممة هندسيًّا بشكلٍ سليم قادرًا على استيعاب وضع المنتج بدقة، والسماح بحجم ملءٍ ثابتٍ، والحفاظ على السلامة البنائية تحت الإجهادات الحرارية والميكانيكية. وتؤدي الجدران الملساء المُحسَّنة للتجويف إلى تقليل زمن دوران المنتج أثناء مرحلة الملء. وعندما يقلِّل تصميم هندسة أداة التغليف النافخة من استقرار المنتج أو إعادة وضعه، يمكن لرأس الملء أن يعمل بسرعةٍ أعلى دون التأثير على الدقة. وعلى العكس من ذلك، فإن التجاويف المصممة تصميمًا رديئًا تُنشئ مناطق ميتة يعلق فيها المنتج فجأةً، ما يجبر نظام الملء على إيقاف التشغيل مؤقتًا أو تكرار الدورات. وبحد ذاته، قد يؤدي هذا العامل المتعلق بهندسة أداة التغليف النافخة إلى خفض سرعة الخط بنسبة تتراوح بين ١٠ و٢٠ في المئة إذا لم يتم تصميمه بعناية.
دقة سطح الختم
يجب أن تكون سطح الختم لأداة التغليف النافخ الخاصّة بك مسطّحًا تمامًا وخاليًا من العيوب المجهرية لتمكين ختمٍ سريعٍ وموثوق. فحتى أصغر التفاوتات في سطح الختم تزيد من زمن بقاء الختم، لأن رأس الختم يجب أن يطبّق ضغطًا أو حرارة إضافية للتعويض عنها. وتُنشئ أدوات التغليف النافخ عالية الدقة ذات الأسطح المسطّحة ختمًا محكمًا في أزمنة تماسٍ أقصر، ما يسمح لخط التعبئة بالدوران بسرعة أكبر. وتستخدم عمليات تصنيع أدوات التغليف النافخ الحديثة التشغيل الآلي عالي الدقة باستخدام الحاسب (CNC) للحفاظ على استواء سطح الختم ضمن حدود الميكرون. وهذه الاستثمارات الدقيقة في أداة التغليف النافخ الخاصة بك تنعكس مباشرةً في زيادة سرعة خط الإنتاج، لأن كل دورة ختم تكتمل بشكلٍ موثوق دون الحاجة إلى إيقاف الخط أو إعادة المعالجة.
اختيار المادة والاستجابة الحرارية
التوصيل الحراري في مواد أدوات التغليف النافخ
يؤثّر نوع المادة التي تختارها لأداة التشكيل بالفراغ تأثيرًا كبيرًا في سرعة وصولها إلى درجة الحرارة التشغيلية وفي انتظام توزيع الحرارة فيها. وتُفضَّل مواد أدوات التشكيل بالفراغ المصنوعة من الألومنيوم في التعبئة السريعة لأنها تنقل الحرارة بكفاءة عالية وتبرد بسرعة بين الدورات. أما خيارات أدوات التشكيل بالفراغ المصنوعة من الفولاذ فهي توفر متانةً أكبر في البيئات القاسية، لكنها تتطلب أوقات تسخين أطول. فعلى سبيل المثال، يمكن لأداة تشكيل بالفراغ مصنوعة من ألومنيوم مُحسَّن حراريًّا أن تصل إلى درجة حرارتها التشغيلية الكاملة خلال دقائق، بينما قد تحتاج أداة مماثلة مصنوعة من الفولاذ إلى ساعات. وفي خط تعبئة يعمل على مدار ٢٤ ساعة يوميًّا، يتفاقم هذا الميزة الحرارية ليحقِّق مكاسب كبيرة في السرعة. وبالتالي، فإن اختيار مادة أداة التشكيل بالفراغ قرارٌ جوهريٌّ يؤثر في زمن بدء التشغيل وكذلك في السرعة المستمرة للخط طوال يوم الإنتاج.
المعالجة السطحية وخصائص الإطلاق
معالجة صحيحة أداة التشكيل بالفقاعات تقلل السطح من الاحتكاك بين المنتج وتجويف القالب، ما يمكّن من دورات طرد أسرع. وغالبًا ما تُغطَّى أسطح أدوات التشكيل بالفقاعات الحديثة بطلاءات مقاومة للالتصاق أو تشطيبات متخصصة تمنع التصاق المنتج وتراكم المادة. وعندما يبقى سطح أداة التشكيل بالفقاعات نظيفًا وزلقًا، يحدث إطلاق المنتج فور انتهاء تبريد التجويف تقريبًا. ويسمح هذا الإطلاق السريع للآلة بالانتقال إلى الدورة التالية دون تأخير. أما سطح أداة التشكيل بالفقاعات الملوث أو المعالج معالجةً رديئةً فيسبب التصاق المنتجات، ما يستدعي تدخلًا يدويًّا أو تكرار الدورات، مما يبطئ خط التعبئة بأكمله بشكل كبير. ولذلك فإن الاستثمار في معالجة عالية الجودة لسطح أداة التشكيل بالفقاعات يُعَدُّ أحد القرارات الأعلى عائدًا على الاستثمار (ROI) للحفاظ على السرعة.
المحاذاة والتسامح والتكامل مع الخط
التسامح البُعدي وتوافق الآلة
أ أداة التشكيل بالفقاعات يجب أن تُصنَّع بدقةٍ عاليةٍ من حيث التحملات البُعدية لضمان محاذاةٍ مثاليةٍ مع نظام المنقلة أو النظام الناقِل لآلة التغليف الخاصة بك. أما التحملات الواسعة فتتطلب تعديلاتٍ ميكانيكيةً ووقتًا إضافيًّا للمحاذاة قبل كل دورة إنتاج، ما يؤخِّر بدء التشغيل. وبالمقابل، فإن قالب الفقاعات الدقيق ذا التحملات الضيقة يثبت في الآلة بشكلٍ مثالي، فيقلِّل وقت الإعداد إلى دقائق بدلًا من الساعات. وتتراكم هذه الميزة الزمنية خلال عمليات التغيير اليومية، ودورات الصيانة الأسبوعية، وتدوير الأدوات الربع سنوية. وللعمليات عالية الحجم التي تُشغِّل عدة أصناف (SKUs)، يصبح قالب الفقاعات المصمم جيدًا والذّي يتمتّع بالتحكم البُعدي المتفوق ميزةً تنافسيةً كبيرةً. وبالفعل، تُحقِّق استثمارات القوالب عائدًا ملموسًا عبر تسريع عمليات التغيير وتقليل تأخيرات الإنتاج.
تحسين زمن الدورة عبر التصميم
يؤثر تصميم أداة التغليف النافخ مباشرةً على الزمن المطلوب لكل مرحلة من مراحل العملية: الملء، والتسخين، والغلق، والإخراج. وعندما تُسهِّل تجويف أداة التغليف النافخ وضع المنتج بسرعة، وتسمح سطحية الغلق بنقل حراري سريع، فإن زمن دورة أداة التغليف النافخ الكلي ينخفض. ويمكن لماكينات التغليف الحديثة أن تحقِّق ما بين ١٠٠ و١٥٠ عبوة نافخة في الدقيقة عندما يكون تصميم أداة التغليف النافخ مُحسَّنًا للسرعة. أما نفس الماكينة مع أداة تغليف نافخة ذات تصميم رديء فقد تصل فقط إلى ٦٠–٨٠ عبوة نافخة في الدقيقة. ويُظهر هذا الفارق في الأداء مدى التأثير الجوهري الذي تتركه هندسة أداة التغليف النافخ وخصائص سطحها وخصائصها الحرارية على إنتاجية الخط. ويمكن للمُشغلين الذين يفهمون مبادئ تصميم أدوات التغليف النافخ أن يعملوا مع صانعي الأدوات لتحديد أدوات مُحسَّنة للسرعة بدلًا من قبول بدائل عامة وبطيئة.
الأثر العملي على الأداء
زيادة الإنتاجية وتخفيض وقت التوقف
تُبلِغ الصناعات التي تعتمد على التغليف القائم على أدوات التشكيل البارد عن تحسُّنٍ ملموسٍ في السرعة عند الترقية إلى تصاميم متقدمة لأدوات التشكيل البارد. وتشهد خطوط الأدوية عادةً ازديادًا في الإنتاجية بنسبة تتراوح بين ١٥ و٢٥ في المئة بعد الانتقال إلى حلول أدوات التشكيل البارد المصمَّمة بدقة. وتنشأ هذه المكاسب من أوقات الدورة الأسرع، وانخفاض حالات التوقف الناجمة عن سوء محاذاة المنتج، وعمليات تغيير المواد الأسرع التي تتيحها المواصفات المحسَّنة لأدوات التشكيل البارد. وبجانب ذلك، تظهر أداة التشكيل البارد المصمَّمة جيدًا سلوكًا أكثر اتساقًا خلال دورات الإنتاج الطويلة، ما يقلِّل الحاجة إلى التعديلات أو إعادة المعايرة أثناء الوردية. وعلى مدى سنة من التشغيل المستمر، يُترجم التأثير التراكمي لأداة تشكيل بارد متفوِّقة إلى آلاف الوحدات الإضافية من العلب المُشكَّلة، ما يرفع الإيرادات مباشرةً لكل ساعة إنتاج.
العائد مقابل التكلفة لاستثمارات أدوات التشكيل البارد المُحسَّنة من حيث السرعة
عادةً ما يتم استرداد الاستثمار الرأسمالي في أداة التشكيل بالفقاعات عالية الأداء خلال فترة تتراوح بين ٦ و١٢ شهرًا، وذلك بفضل المكاسب في السرعة والتخفيضات في تكاليف العمالة. وقد تكلّف أداة التشكيل بالفقاعات المصمَّمة خصيصًا لتحقيق السرعة أكثر بنسبة ٢٠ إلى ٣٠٪ مقارنةً بالبديل الأساسي، لكن الزيادة في معدل الإنتاج تبرِّر هذه التكلفة الإضافية. فكر في أن كل فقاعة إضافية تُنتَج في الدقيقة تعني ١٤٤٠ وحدة إضافية يوميًّا على خط إنتاج يعمل باستمرار. وللمنتجات ذات الهوامش الربحية الجيدة، يُولِّد هذا الميزة في السرعة ربحًا إضافيًّا كبيرًا. ولذلك، يركِّز المصنعون ذوو التفكير الاستباقي على جودة أداة التشكيل بالفقاعات وتحسين تصميمها كاستراتيجية أساسية لضمان التفوُّق التنافسي، وليس كنفقة اختيارية. وفي النهاية، تُعَدُّ أداة التشكيل بالفقاعات استثمارًا دقيقًا في التصنيع يضاعف سعة الإنتاج مباشرةً دون الحاجة إلى أجهزة ماكينات إضافية أو مساحات أرضية إضافية.
الأسئلة الشائعة
كيف يؤثر شكل أداة التشكيل بالفقاعات في سرعة التعبئة؟
تُحدِّد هندسة تجويف أداة التغليف النفطي كيفية وضع المنتجات واستقرارها أثناء مرحلة التعبئة. وتسمح التجاويف المُحسَّنة لأداة التغليف النفطي، ذات الجدران الملساء والعمق المناسب، باستقرار المنتجات بشكلٍ متسقٍ وسريعٍ، ما يمكِّن رأس التعبئة من العمل بأقصى سرعةٍ ممكنة. أما التصميم الرديء لأداة التغليف النفطي فيؤدي إلى توزيع غير منتظم للمنتجات أو إعادة ترتيبها، مما يُجبر نظام التعبئة على إيقاف التشغيل مؤقتًا أو تكرار الدورات، وهو ما يقلِّل السرعة الإجمالية للخط مباشرةً.
ما المادة الأنسب لأداة التغليف النفطي عالية السرعة؟
تُفضَّل عادةً المواد القائمة على الألومنيوم في تطبيقات أدوات التغليف النفطي عالية السرعة لأنها توفر توصيلًا حراريًّا متفوقًا، ما يسمح بتوزيع أسرع للحرارة واختصار أوقات الدورة. أما المواد الفولاذية المستخدمة في أدوات التغليف النفطي فتوفر متانةً أكبر، لكنها توصل الحرارة بوتيرةٍ أبطأ. ويختلف الاختيار حسب نوع المنتج المحدَّد والظروف البيئية ومتطلبات حجم الإنتاج، لكن الأداء الحراري يظل دائمًا عاملاً أساسيًّا في تحسين سرعة أداة التغليف النفطي.
هل يمكن لآلة تغليف موجودة بالفعل أن تحقق سرعات أعلى باستخدام أداة تشكيل فقاعي أفضل؟
نعم، يمكن ترقية أداة التشكيل الفقاعي إلى نموذج مُصمَّم بدقة هندسية خصيصًا للسرعة، مما يحسِّن الأداء العام للآلة الحالية بشكلٍ ملحوظ. فالأداة الفقاعية المصممة جيدًا، والتي تتميَّز بهندسة تجويف مُحسَّنة، وأسطح إغلاق مسطحة، وتسامحات دقيقة، تسمح لآلة التغليف الحالية بالعمل عند سرعة أقرب ما يمكن إلى أقصى سرعة تصميمية ممكنة لها. وكثير من المنشآت تحقِّق تحسُّنًا في الإنتاجية بنسبة تتراوح بين ١٥٪ و٢٥٪ بمجرد استبدال أدوات التشكيل الفقاعي القديمة ببدائل حديثة مُحسَّنة لتحقيق السرعة.