
 EN



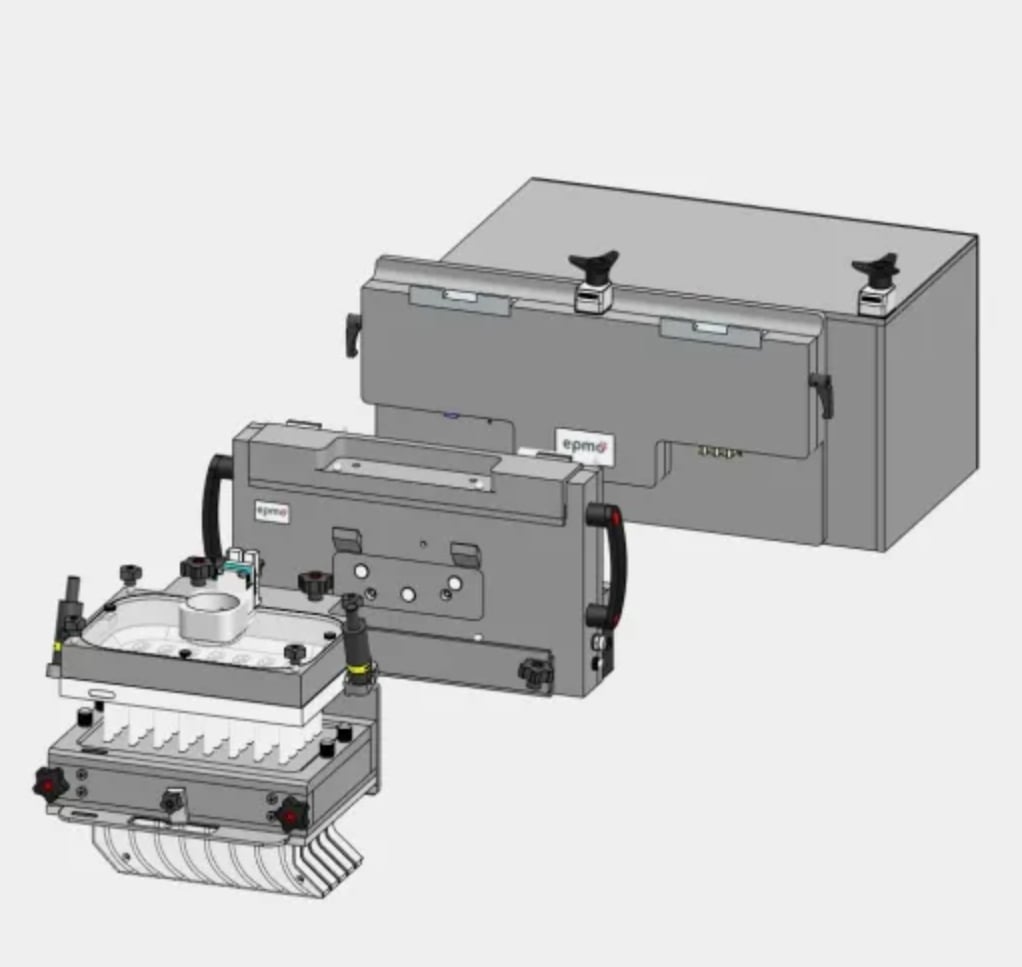
In der modernen pharmazeutischen, nahrungsmittelechten und Konsumgüterfertigung, verpackung wirkt sich die Geschwindigkeit der Verpackungslinie unmittelbar auf die Produktionskosten und die Marktwettbewerbsfähigkeit aus. Ein entscheidender, jedoch häufig übersehener Faktor für eine höhere Durchsatzleistung ist das blisterwerkzeug Design selbst. Die Präzision und das technische Know-how Ihres blasen Werkzeugs können den Unterschied ausmachen zwischen der Erreichung Ihrer täglichen Produktionsziele und kostspieligen Engpässen. Gut konstruierte Blister-Werkzeug-Komponenten arbeiten harmonisch mit Abfüllmaschinen, Heizsystemen und Versiegelungsgeräten zusammen, um einen nahtlosen Arbeitsablauf zu gewährleisten, der Stillstände minimiert und die Stundenausbeute maximiert.
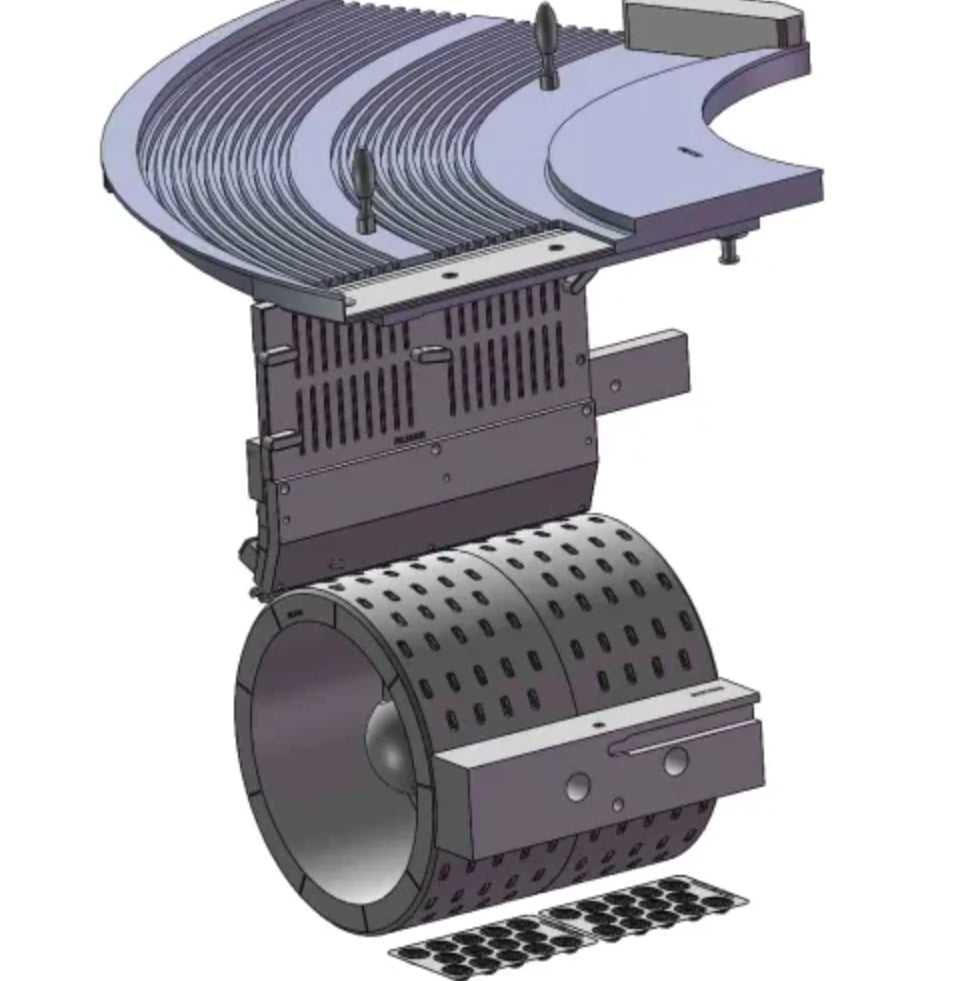
Das Verständnis, wie blisterwerkzeug Geometrie, Materialauswahl und Präzisionstoleranzen beeinflussen die Fördergeschwindigkeit – dies ist für jeden Produktionsleiter oder Verpackungstechniker von entscheidender Bedeutung. Wenn ein Blisterwerkzeug mit seiner konstruktiven Leistungsfähigkeit betrieben wird, erzielen Sie kürzere Taktzeiten, weniger Produktfehler und geringere Maschinenbelastung. Dieser Artikel untersucht die zentralen Mechanismen, durch die das Design eines Blisterwerkzeugs die Fördergeschwindigkeit einer Verpackungslinie direkt erhöht, und erläutert die praktischen technischen Entscheidungen, die zu messbaren Leistungsverbesserungen im Einsatz führen.
Zentrale Konstruktionselemente, die die Verpackungsgeschwindigkeit steigern
Hohlraumgeometrie und Füllwirkungsgrad
Die Form und Abmessungen der Aussparung Ihres Blisterwerkzeugs sind entscheidend für die Fördergeschwindigkeit. Eine fachgerecht konstruierte Aussparung muss die Produktpositionierung ermöglichen, einheitliche Füllvolumina zulassen und unter thermischer und mechanischer Belastung ihre strukturelle Integrität bewahren. Aussparungen mit glatten, optimierten Wänden verkürzen die Zeit, die das Produkt während der Füllphase dreht. Wenn die Geometrie des Blisterwerkzeugs das Absinken und Neupositionieren des Produkts minimiert, kann der Füllkopf schneller arbeiten, ohne an Genauigkeit einzubüßen. Umgekehrt erzeugen schlecht gestaltete Aussparungen tote Zonen, in denen sich Produkte unerwartet verkeilen, wodurch das Füllsystem angehalten oder Zyklen wiederholt werden müssen. Allein dieser Faktor der Blisterwerkzeuggeometrie kann die Fördergeschwindigkeit um 10 bis 20 Prozent senken, falls sie nicht sorgfältig ausgelegt wird.
Präzision der Versiegelungsfläche
Die Dichtfläche Ihres Blisterwerkzeugs muss absolut eben und frei von Mikrodefekten sein, um eine schnelle und konsistente Versiegelung zu ermöglichen. Selbst mikroskopisch kleine Unregelmäßigkeiten in der Dichtfläche verlängern die Versiegelungsverweildauer, da der Versiegelungskopf zusätzlichen Druck oder zusätzliche Wärme anwenden muss, um dies auszugleichen. Ein hochpräzises Blisterwerkzeug mit einer ebenen Dichtfläche erzeugt hermetische Versiegelungen in kürzeren Kontaktzeiten, wodurch die Verpackungslinie schneller zyklisieren kann. Moderne Blisterwerkzeug-Herstellung nutzt CNC-Präzisionsbearbeitung, um die Ebenheit der Dichtfläche im Bereich weniger Mikrometer zu halten. Diese Präzisionsinvestition in Ihr Blisterwerkzeug führt direkt zu höheren Linien-Geschwindigkeiten, da jeder Versiegelungszyklus zuverlässig abgeschlossen wird, ohne dass eine Pause oder Nacharbeit erforderlich ist.
Materialauswahl und thermische Reaktion
Wärmeleitfähigkeit bei Blisterwerkzeug-Materialien
Das Material, das Sie für Ihr Blisterwerkzeug wählen, beeinflusst maßgeblich, wie schnell es die Betriebstemperatur erreicht und wie gleichmäßig es die Wärme verteilt. Aluminiumbasierte Blisterwerkzeug-Materialien werden bei Hochgeschwindigkeitsverpackungen bevorzugt, da sie Wärme effizient leiten und zwischen den Zyklen rasch abkühlen. Stahlbasierte Blisterwerkzeug-Optionen bieten eine höhere Haltbarkeit in aggressiven Umgebungen, erfordern jedoch längere Aufwärmzeiten. Ein aus thermisch optimiertem Aluminium gefertigtes Blisterwerkzeug kann die volle Betriebstemperatur innerhalb weniger Minuten erreichen, während ein vergleichbares Stahlblisterwerkzeug möglicherweise Stunden benötigt. Für eine rund um die Uhr laufende Verpackungslinie vervielfacht sich dieser thermische Vorteil zu erheblichen Geschwindigkeitssteigerungen. Die Auswahl des Blisterwerkzeug-Materials ist daher eine entscheidende Entscheidung, die sowohl die Anfahrzeit als auch die dauerhafte Linien-Geschwindigkeit während des gesamten Produktionstages beeinflusst.
Oberflächenbehandlung und Trenneigenschaften
Eine ordnungsgemäß behandelte blisterwerkzeug Die Oberfläche verringert die Reibung zwischen dem Produkt und dem Formhohlraum und ermöglicht schnellere Auswurfzyklen. Moderne Blisterwerkzeugoberflächen erhalten häufig Antihaftbeschichtungen oder spezielle Oberflächenbehandlungen, die ein Anhaften des Produkts und Materialaufbau verhindern. Wenn die Oberfläche Ihres Blisterwerkzeugs sauber und rutschig bleibt, erfolgt die Produktausgabe nahezu augenblicklich, sobald der Hohlraum abgekühlt ist. Diese schnelle Ausgabe ermöglicht es der Maschine, ohne Verzögerung zum nächsten Zyklus überzugehen. Eine kontaminierte oder unzureichend behandelte Blisterwerkzeugoberfläche hingegen führt dazu, dass Produkte haften bleiben und manuelles Eingreifen oder Wiederholung von Zyklen erforderlich wird – was die gesamte Verpackungslinie erheblich verlangsamt. Die Investition in eine hochwertige Oberflächenbehandlung für Blisterwerkzeuge ist daher eine der entscheidendsten Maßnahmen mit höchster Rendite zur Aufrechterhaltung der Geschwindigkeit.
Ausrichtung, Toleranzen und Linienintegration
Maßtoleranzen und Maschinenkompatibilität
Ein blisterwerkzeug muss mit äußerster Maßgenauigkeit hergestellt werden, um eine perfekte Ausrichtung mit dem Drehtisch- oder Transportsystem Ihrer Verpackungsmaschine zu gewährleisten. Grobe Toleranzen erzwingen mechanische Nachjustierungen und Ausrichtungsarbeiten vor jedem Produktionslauf und verzögern den Maschinenstart. Ein präzises Blisterwerkzeug mit engen Toleranzen sitzt exakt in der Maschine und reduziert die Rüstzeit von Stunden auf Minuten. Dieser Geschwindigkeitsvorteil summiert sich über tägliche Werkzeugwechsel, wöchentliche Wartungszyklen und vierteljährliche Werkzeugrotationen. Für Hochvolumen-Produktionen mit mehreren SKUs wird ein gut konstruiertes Blisterwerkzeug mit hervorragender Maßhaltigkeit zu einem bedeutenden Wettbewerbsvorteil. Die Investition in das Werkzeug amortisiert sich durch kürzere Rüstzeiten und weniger Produktionsverzögerungen.
Optimierung der Zykluszeit durch Konstruktion
Das Design des Blisterwerkzeugs beeinflusst unmittelbar die Zeit, die für jede Prozessstufe benötigt wird: Befüllen, Erhitzen, Versiegeln und Auswerfen. Wenn eine Blisterwerkzeugkavität eine schnelle Produktpositionierung ermöglicht und die Versiegelungsfläche einen raschen Wärmeübergang zulässt, verkürzt sich die gesamte Zykluszeit des Blisterwerkzeugs. Moderne Verpackungsmaschinen können bei optimal auf Geschwindigkeit abgestimmtem Blisterwerkzeugdesign 100 bis 150 Blister pro Minute erreichen. Dasselbe Gerät mit einem schlecht gestalteten Blisterwerkzeug erreicht möglicherweise nur 60 bis 80 Blister pro Minute. Diese Leistungslücke verdeutlicht, wie grundlegend Geometrie, Oberflächeneigenschaften und thermische Merkmale des Blisterwerkzeugs die Durchsatzleistung der Anlage beeinflussen. Bediener, die die Gestaltungsprinzipien von Blisterwerkzeugen verstehen, können gemeinsam mit Werkzeugmachern spezifische, auf hohe Geschwindigkeit optimierte Werkzeuge definieren – anstatt allgemeine, langsamere Alternativen hinzunehmen.
Auswirkungen auf die Praxis
Steigerung des Durchsatzes und Reduzierung von Stillstandszeiten
Branchen, die auf Verpackungen mit Blisterwerkzeugen setzen, berichten von messbaren Geschwindigkeitssteigerungen beim Wechsel zu modernen Blisterwerkzeug-Designs. Pharmazeutische Produktionslinien verzeichnen nach dem Umstieg auf präzisionsgefertigte Blisterwerkzeug-Lösungen üblicherweise Durchsatzsteigerungen von 15 bis 25 Prozent. Diese Steigerungen ergeben sich aus kürzeren Zykluszeiten, weniger Anlagenstillständen infolge von Produktfehlausrichtung sowie schnelleren Materialwechseln, die durch verbesserte Spezifikationen der Blisterwerkzeuge ermöglicht werden. Zudem zeigt ein gut konstruiertes Blisterwerkzeug über längere Produktionsläufe hinweg ein konsistenteres Verhalten, wodurch die Notwendigkeit für Zwischenanpassungen und Neukalibrierungen während der Schicht sinkt. Über ein Jahr kontinuierlichen Betriebs hinweg führt die kumulative Wirkung eines hochwertigen Blisterwerkzeugs zu Tausenden zusätzlicher hergestellter Blister – was den Umsatz pro Produktionsstunde unmittelbar steigert.
Kosten-Nutzen-Analyse von geschwindigkeitsoptimierten Blisterwerkzeug-Investitionen
Die Kapitalinvestition in ein Hochleistungs-Blisterwerkzeug amortisiert sich typischerweise innerhalb von 6 bis 12 Monaten durch Geschwindigkeitsvorteile und geringere Personalkosten. Ein auf hohe Geschwindigkeit ausgelegtes Blisterwerkzeug kann 20 bis 30 Prozent teurer sein als eine Basisvariante, doch die gesteigerte Durchsatzleistung rechtfertigt den Aufpreis. Bedenken Sie: Jede zusätzliche Blister-Einheit pro Minute entspricht 1.440 weiteren Einheiten pro Tag bei einer kontinuierlich laufenden Anlage. Bei Produkten mit gesunden Margen generiert dieser Geschwindigkeitsvorteil erheblichen Zusatzgewinn. Zukunftsorientierte Hersteller priorisieren daher die Qualität des Blisterwerkzeugs und dessen konstruktive Optimierung als zentrale Strategie für Wettbewerbsvorteile – nicht als freiwillige Ausgabe. Das Blisterwerkzeug ist letztlich eine Präzisionsfertigungs-Investition, die die Produktionskapazität direkt vervielfacht, ohne zusätzliche Maschinenhardware oder mehr Bodenfläche zu erfordern.
Häufig gestellte Fragen
Wie beeinflusst die Geometrie des Blisterwerkzeugs die Füllgeschwindigkeit?
Die Geometrie der Blisterwerkzeug-Hohlraum bestimmt, wie Produkte während der Füllphase positioniert und sich einstellen. Optimierte Blisterwerkzeug-Hohlraum mit glatten Wänden und geeigneter Tiefe ermöglichen es den Produkten, sich konsistent und schnell einzustellen, sodass der Füllkopf mit maximaler Geschwindigkeit arbeiten kann. Eine schlechte Gestaltung des Blisterwerkzeugs führt zu ungleichmäßiger Produktverteilung oder zur Notwendigkeit einer Neupositionierung, wodurch das Füllsystem pausieren oder Zyklen wiederholen muss – was die Linien-Geschwindigkeit direkt verringert.
Welches Material eignet sich am besten für ein Hochgeschwindigkeits-Blisterwerkzeug?
Aluminiumbasierte Materialien werden üblicherweise für Hochgeschwindigkeits-Blisterwerkzeuge bevorzugt, da sie eine überlegene Wärmeleitfähigkeit bieten und dadurch eine schnellere Wärmeverteilung sowie kürzere Zykluszeiten ermöglichen. Stahlbasierte Materialien für Blisterwerkzeuge bieten höhere Haltbarkeit, leiten jedoch Wärme langsamer. Die Wahl hängt von Ihrem spezifischen Produkt, den Umgebungsbedingungen und den Anforderungen an das Produktionsvolumen ab; die thermische Leistung ist jedoch stets ein entscheidender Faktor bei der Optimierung der Blisterwerkzeug-Geschwindigkeit.
Kann eine bestehende Verpackungsmaschine mit einem besseren Blisterwerkzeug höhere Geschwindigkeiten erreichen?
Ja, durch ein Upgrade auf ein präzisionsgefertigtes Blisterwerkzeug, das speziell für hohe Geschwindigkeit entwickelt wurde, lässt sich die Leistung einer bestehenden Maschine deutlich steigern. Ein gut gestaltetes Blisterwerkzeug mit optimierter Hohlraumgeometrie, ebenen Versiegelungsflächen und engen Toleranzen ermöglicht es Ihrer aktuellen Verpackungsmaschine, näher an ihrer maximalen Konstruktionsgeschwindigkeit zu arbeiten. Viele Betriebe erzielen allein durch den Austausch älterer Blisterwerkzeug-Designs gegen moderne, geschwindigkeitsoptimierte Alternativen Steigerungen der Durchsatzleistung um 15 bis 25 Prozent.