
 EN



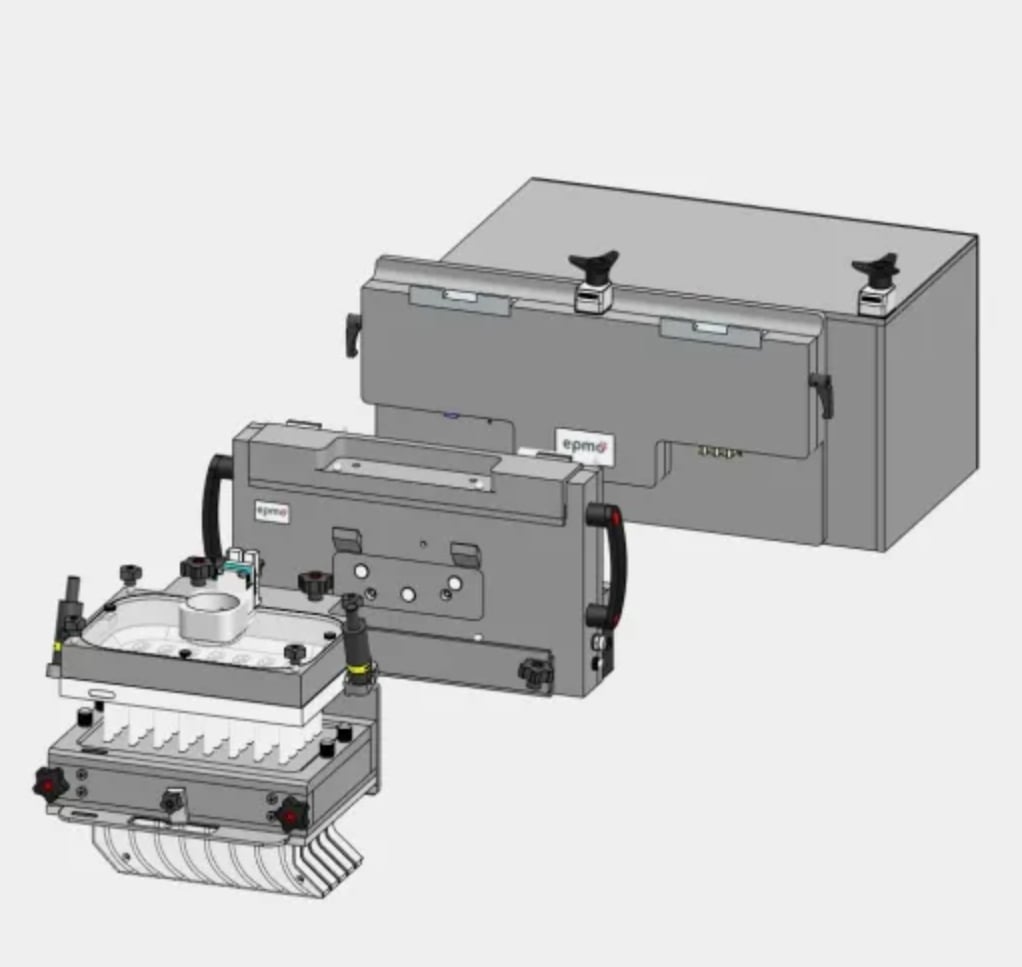
В современном производстве фармацевтических, нутрицевтических и потребительских товаров, упаковка скорость линии напрямую влияет на производственные затраты и конкурентоспособность на рынке. Критически важным, но зачастую упускаемым из виду фактором достижения более высокой пропускной способности является blister tool сама конструкция. Точность и инженерное исполнение вашего блистер инструмента могут определять разницу между выполнением ежедневных производственных планов и возникновением дорогостоящих узких мест. Правильно спроектированные компоненты инструмента для формовки блистеров работают слаженно с наполнительными машинами, системами нагрева и оборудованием для герметизации, обеспечивая бесперебойный рабочий процесс, минимизирующий простои и максимизирующий выпуск продукции в час.
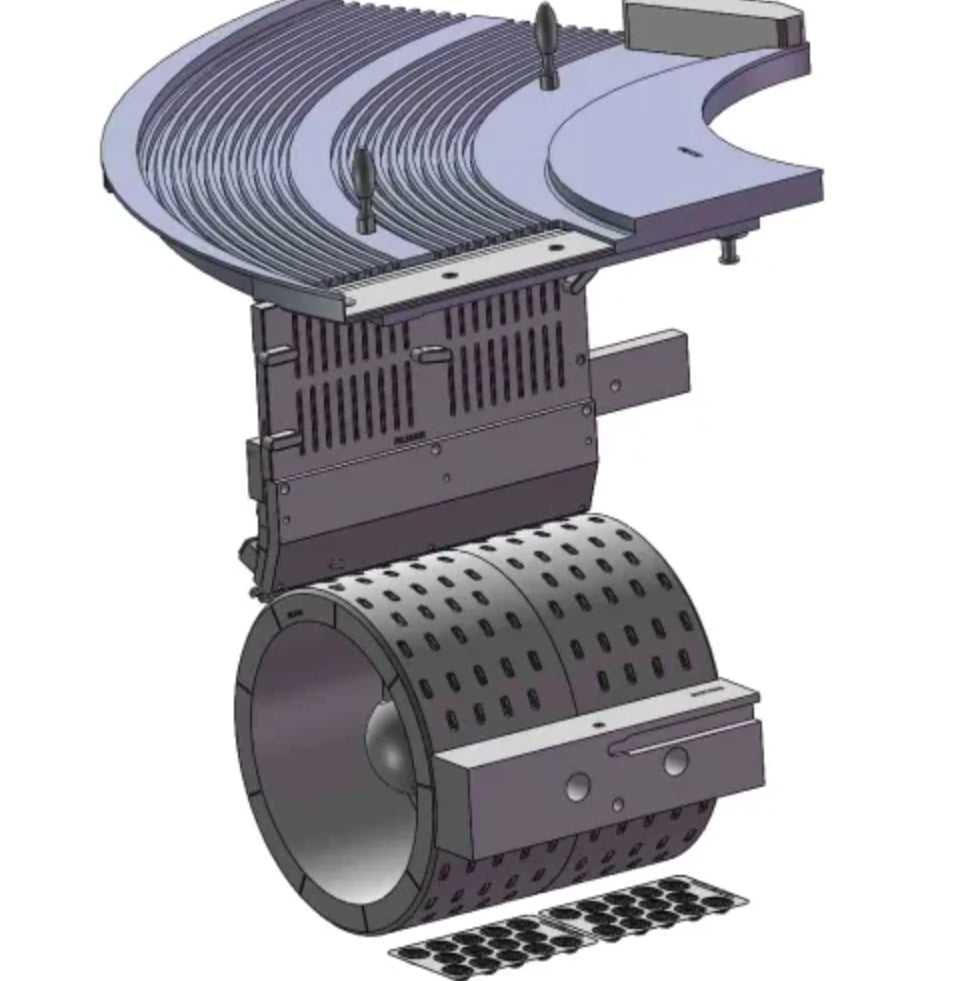
Понимание того, как blister tool Геометрия, выбор материалов и точные допуски оказывают существенное влияние на скорость линии — это ключевая информация для любого руководителя производства или инженера-упаковщика. Когда формовочная оснастка работает на пределе своих проектных возможностей, вы получаете более короткие циклы, меньшее количество бракованных изделий и снижение нагрузки на оборудование. В этой статье рассматриваются основные механизмы, посредством которых конструкция формовочной оснастки напрямую повышает скорость упаковочной линии, а также объясняются практические инженерные решения, обеспечивающие реальное улучшение эксплуатационных характеристик.
Ключевые элементы конструкции, определяющие скорость упаковки
Геометрия полости и эффективность наполнения
Форма и размеры полости вашей блистерной оснастки являются основополагающими для скорости линии. Правильно спроектированная полость блистерной оснастки должна обеспечивать точное позиционирование продукта, допускать стабильные объёмы наполнения и сохранять структурную целостность под термическими и механическими нагрузками. Полости с гладкими, оптимизированными стенками сокращают время переворачивания продукта на этапе наполнения. Когда геометрия блистерной оснастки минимизирует оседание и переустановку продукта, головка наполнения может работать быстрее без потери точности. Напротив, плохо спроектированные полости создают «мёртвые зоны», в которых продукт непредсказуемо застревает, вынуждая систему наполнения приостанавливать работу или повторять циклы. Только этот фактор геометрии блистерной оснастки способен снизить скорость линии на 10–20 %, если её проектирование не выполнено тщательно.
Точность поверхности герметизации
Поверхность уплотнения вашей блистерной оснастки должна быть абсолютно плоской и не иметь микродефектов, чтобы обеспечить быстрое и стабильное уплотнение. Даже микроскопические неровности на поверхности уплотнения увеличивают время выдержки уплотнения, поскольку уплотняющая головка должна прикладывать дополнительное давление или тепло для компенсации. Высокоточная блистерная оснастка с плоской поверхностью уплотнения создаёт герметичные уплотнения за меньшее время контакта, что позволяет ускорить цикл упаковочной линии. Современное производство блистерной оснастки использует высокоточную обработку на станках с ЧПУ, обеспечивающую плоскостность поверхности уплотнения в пределах микрон. Такая точность изготовления блистерной оснастки напрямую повышает скорость работы линии, поскольку каждый цикл уплотнения завершается надёжно без необходимости остановки или переделки.
Выбор материалов и тепловая реакция
Теплопроводность материалов блистерной оснастки
Материал, выбранный для ваших формовочных инструментов, существенно влияет на скорость достижения рабочей температуры и на равномерность распределения тепла. Формовочные инструменты на основе алюминия предпочитают при высокоскоростной упаковке, поскольку алюминий эффективно проводит тепло и быстро остывает между циклами. Варианты формовочных инструментов на основе стали обеспечивают большую долговечность в агрессивных условиях, однако требуют более длительного времени прогрева. Формовочный инструмент из термооптимизированного алюминия может достичь полной рабочей температуры за минуты, тогда как аналогичный инструмент из стали может потребовать часов. Для упаковочной линии, работающей 24/7, это термическое преимущество многократно усиливает прирост скорости. Таким образом, выбор материала формовочного инструмента — критически важное решение, влияющее как на время запуска, так и на стабильную скорость линии в течение всего производственного дня.
Обработка поверхности и свойства отделения
Правильно обработанная blister tool Поверхность снижает трение между изделием и полостью формы, обеспечивая более быстрые циклы выталкивания. Современные поверхности форм для блистерной упаковки часто покрываются антиадгезионными составами или специальными отделками, предотвращающими прилипание изделий и накопление материала. Когда поверхность формы для блистерной упаковки остаётся чистой и скользкой, выпуск изделия происходит практически мгновенно сразу после охлаждения полости. Такой быстрый выпуск позволяет станку перейти к следующему циклу без задержек. Загрязнённая или недостаточно обработанная поверхность формы, напротив, вызывает прилипание изделий, требуя ручного вмешательства или повторения циклов — что значительно замедляет всю линию упаковки. Таким образом, инвестиции в высококачественную обработку поверхности форм для блистерной упаковки являются одним из решений с самой высокой отдачей при поддержании производственной скорости.
Совмещение, допуски и интеграция в линию
Размерные допуски и совместимость с оборудованием
А blister tool должен изготавливаться с соблюдением строгих допусков по размерам, чтобы обеспечить идеальное совмещение с поворотной или каретной системой вашей упаковочной машины. Слишком большие допуски вынуждают выполнять механическую настройку и выравнивание перед каждым производственным циклом, что задерживает запуск. Прецизионная пузырьковая оснастка с узкими допусками идеально устанавливается в машину, сокращая время наладки с часов до минут. Это преимущество в скорости накапливается при ежедневных сменах оснастки, еженедельном техническом обслуживании и ежеквартальной замене инструментов. Для высокопроизводительных операций с множеством артикулов хорошо спроектированная пузырьковая оснастка с превосходным контролем размеров становится существенным конкурентным преимуществом. Инвестиции в оснастку окупаются за счёт более быстрых смен и меньшего числа производственных простоев.
Оптимизация времени цикла за счёт конструкции
Конструкция формы для блистерной упаковки напрямую влияет на продолжительность каждого этапа процесса: заполнения, нагрева, герметизации и выталкивания. Если полость формы обеспечивает быстрое позиционирование изделия, а поверхность герметизации способствует быстрой передаче тепла, то общий цикл работы формы сокращается. Современные упаковочные машины способны производить от 100 до 150 блистеров в минуту при оптимизированной для скорости конструкции формы. Та же машина с плохо спроектированной формой может выпускать лишь 60–80 блистеров в минуту. Такая разница в производительности демонстрирует, насколько фундаментально геометрия формы, её поверхностные свойства и тепловые характеристики влияют на пропускную способность линии. Операторы, владеющие принципами проектирования форм для блистерной упаковки, могут совместно с инструментальщиками задавать технические требования к формам, оптимизированным по скорости, вместо того чтобы соглашаться на универсальные, но более медленные решения.
Влияние на реальную эксплуатационную эффективность
Рост пропускной способности и снижение простоев
Отрасли, использующие упаковку на основе пузырьковых форм, сообщают о измеримом повышении скорости при переходе на современные конструкции пузырьковых форм. На фармацевтических линиях после замены на прецизионные пузырьковые формы обычно наблюдается рост производительности на 15–25 процентов. Такой рост обусловлен сокращением циклов, снижением простоев из-за неправильного позиционирования продукции и более быстрой заменой материалов благодаря улучшенным техническим характеристикам пузырьковых форм. Кроме того, грамотно спроектированная пузырьковая форма демонстрирует более стабильное поведение в течение длительных циклов производства, что сокращает необходимость корректировок и повторной калибровки в ходе смены. За год непрерывной эксплуатации совокупный эффект применения превосходной пузырьковой формы выражается в производстве тысяч дополнительных пузырьковых упаковок, что напрямую увеличивает выручку на час работы оборудования.
Соотношение затрат и выгод от инвестиций в пузырьковые формы, оптимизированные по скорости
Капитальные вложения в высокопроизводительный блистерный инструмент, как правило, окупаются в течение 6–12 месяцев за счёт повышения скорости и снижения трудозатрат. Блистерный инструмент, спроектированный для максимальной скорости, может стоить на 20–30 % дороже базовой альтернативы, однако рост производительности полностью оправдывает эту премию. Учтите: каждая дополнительная блистерная ячейка в минуту соответствует 1440 дополнительным единицам продукции в день на линии, работающей непрерывно. Для товаров с устойчивой рентабельностью это преимущество в скорости генерирует существенную дополнительную прибыль. Поэтому прогрессивные производители рассматривают качество и оптимизацию конструкции блистерного инструмента как ключевую стратегию получения конкурентного преимущества, а не как необязательную статью расходов. В конечном счёте блистерный инструмент представляет собой инвестицию в прецизионное производство, которая напрямую увеличивает производственную мощность без необходимости приобретения дополнительного оборудования или расширения производственных площадей.
Часто задаваемые вопросы
Как геометрия блистерного инструмента влияет на скорость заполнения?
Геометрия полости инструмента для формовки блистеров определяет, как изделия располагаются и устанавливаются в фазе заполнения. Оптимизированные полости инструмента для формовки блистеров с гладкими стенками и соответствующей глубиной позволяют изделиям устанавливаться последовательно и быстро, что даёт возможность головке заполнения работать на максимальной скорости. Недостаточная конструкция инструмента для формовки блистеров приводит к неравномерному распределению изделий или их повторному позиционированию, вынуждая систему заполнения делать паузы или повторять циклы, что напрямую снижает скорость линии.
Какой материал наиболее подходит для инструмента для формовки блистеров высокой скорости?
Материалы на основе алюминия обычно предпочтительны для применения в инструментах для формовки блистеров высокой скорости, поскольку они обладают превосходной теплопроводностью, обеспечивающей более быстрое распределение тепла и сокращение времени цикла. Материалы на основе стали обеспечивают большую долговечность, но передают тепло медленнее. Выбор зависит от конкретного изделия, условий эксплуатации и требований к объёму производства, однако тепловые характеристики всегда являются ключевым фактором при оптимизации скорости инструмента для формовки блистеров.
Может ли существующий упаковочный станок достигать более высоких скоростей с использованием улучшенного пузырькового инструмента?
Да, модернизация до прецизионно спроектированного пузырькового инструмента, разработанного для высокой скорости, может значительно повысить производительность существующего оборудования. Правильно спроектированный пузырьковый инструмент с оптимизированной геометрией полостей, ровными поверхностями герметизации и точными допусками позволяет вашему текущему упаковочному станку работать ближе к его максимальной проектной скорости. Многие предприятия получают прирост производительности на 15–25 % просто за счёт замены устаревших конструкций пузырьковых инструментов на современные, оптимизированные для скорости альтернативы.