
 EN



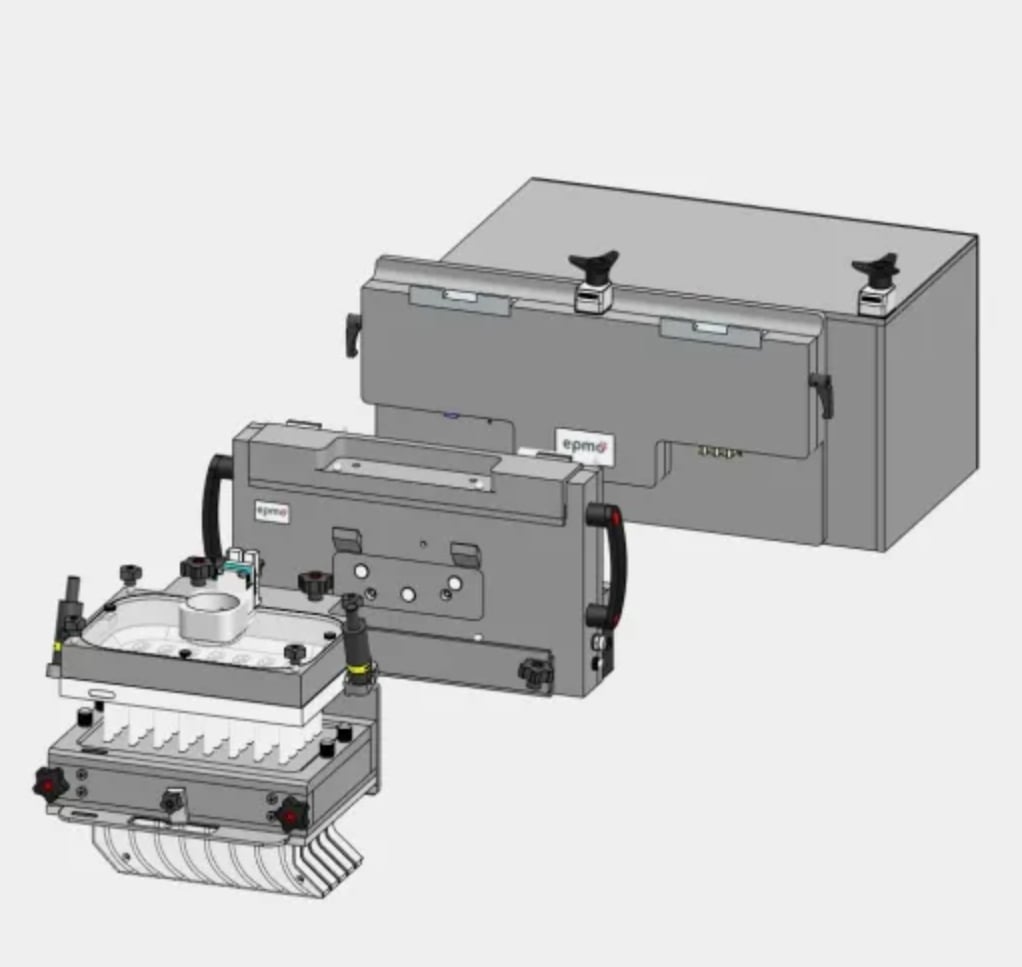
Dans la fabrication moderne de produits pharmaceutiques, de compléments nutritionnels et de biens de consommation, emballage la vitesse des lignes influence directement les coûts de production et la compétitivité sur le marché. Un facteur critique, mais souvent négligé, pour atteindre un débit plus élevé est la outil pour thermoformage conception elle-même. La précision et l’ingénierie de votre blister outil peuvent faire la différence entre le respect des objectifs quotidiens de production et l’apparition de goulots d’étranglement coûteux. Des composants d’outils pour blister bien conçus fonctionnent en parfaite synergie avec les machines de remplissage, les systèmes de chauffage et les équipements de scellage, assurant ainsi un flux de travail fluide qui réduit au minimum les arrêts et maximise la production horaire.
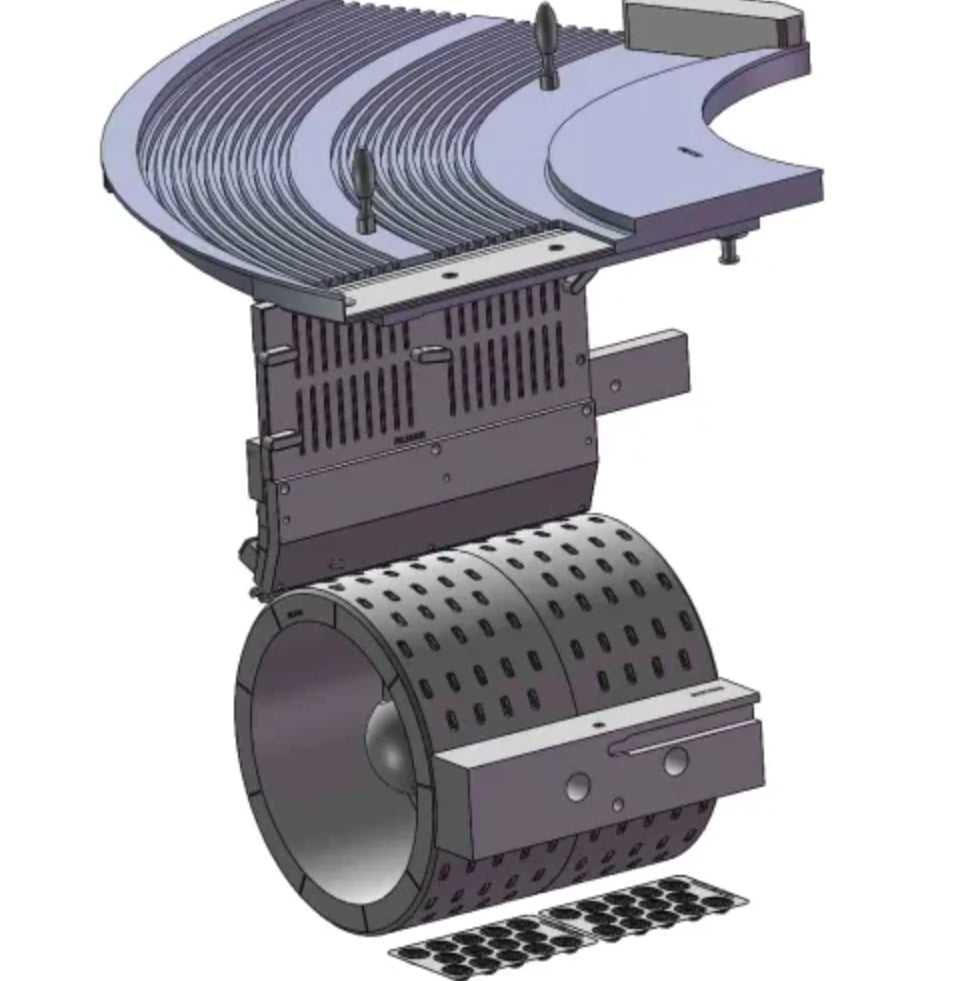
Comprendre comment outil pour thermoformage La géométrie, le choix des matériaux et les tolérances de précision influencent la vitesse de la ligne, ce qui est essentiel pour tout responsable de production ou ingénieur en emballage. Lorsqu’un outil à bulles fonctionne à sa capacité nominale, on obtient des temps de cycle plus courts, moins de défauts sur les produits et une moindre sollicitation des équipements. Cet article examine les mécanismes fondamentaux par lesquels la conception d’un outil à bulles améliore directement la vitesse de la ligne d’emballage et explique les décisions techniques concrètes qui permettent d’obtenir des gains réels de performance.
Éléments de conception fondamentaux qui accélèrent l’emballage
Géométrie des alvéoles et efficacité du remplissage
La forme et les dimensions de la cavité de votre outil à bulles constituent le fondement de la vitesse de la ligne. Une cavité d’outil à bulles correctement conçue doit permettre un positionnement précis du produit, assurer des volumes de remplissage constants et maintenir son intégrité structurelle sous contrainte thermique et mécanique. Des parois de cavité lisses et optimisées réduisent le temps de basculement du produit durant la phase de remplissage. Lorsque la géométrie de l’outil à bulles limite le tassement et le repositionnement du produit, la tête de remplissage peut fonctionner plus rapidement sans compromettre la précision. À l’inverse, des cavités mal conçues créent des zones mortes où les produits se coincent de façon imprévue, obligeant le système de remplissage à interrompre ou à répéter des cycles. Ce seul facteur lié à la géométrie de l’outil à bulles peut réduire la vitesse de la ligne de 10 à 20 % si elle n’est pas soigneusement étudiée.
Précision de la surface de scellage
La surface d’étanchéité de votre outil à plaquettes doit être parfaitement plane et totalement exempte de microdéfauts afin de permettre un scellage rapide et constant. Même des irrégularités microscopiques sur cette surface rallongent le temps de maintien du scellage, car la tête de scellage doit exercer une pression ou une chaleur supplémentaire pour compenser. Un outil à plaquettes de haute précision, doté d’une surface d’étanchéité plane, réalise des scellages hermétiques en des temps de contact plus courts, ce qui permet à la ligne d’emballage d’accélérer son cycle. La fabrication moderne des outils à plaquettes repose sur l’usinage CNC de précision, garantissant un plané de la surface d’étanchéité à quelques micromètres près. Cet investissement précis dans votre outil à plaquettes se traduit directement par des vitesses de ligne accrues, car chaque cycle de scellage s’achève de façon fiable, sans nécessiter d’arrêt ni de reprise.
Sélection des matériaux et réponse thermique
Conductivité thermique des matériaux utilisés pour les outils à plaquettes
Le matériau que vous choisissez pour votre outil de thermoformage influence considérablement la rapidité avec laquelle il atteint sa température de fonctionnement et l’uniformité de la répartition de la chaleur. Les matériaux en aluminium pour les outils de thermoformage sont privilégiés dans l’emballage à grande vitesse, car ils assurent une conduction thermique efficace et un refroidissement rapide entre les cycles. Les options en acier offrent une plus grande durabilité dans des environnements exigeants, mais nécessitent des temps de préchauffage plus longs. Un outil de thermoformage fabriqué à partir d’aluminium thermiquement optimisé peut atteindre sa température de fonctionnement maximale en quelques minutes, tandis qu’un outil comparable en acier peut nécessiter plusieurs heures. Pour une ligne d’emballage fonctionnant 24 heures sur 24, cet avantage thermique se traduit par des gains de vitesse substantiels. La sélection du matériau de l’outil de thermoformage constitue donc une décision critique, affectant à la fois le temps de démarrage et la vitesse soutenue de la ligne tout au long de la journée de production.
Traitement de surface et propriétés de démoulage
Correctement traité outil pour thermoformage La surface réduit le frottement entre le produit et la cavité du moule, ce qui permet des cycles d’éjection plus rapides. Les surfaces modernes des outils pour thermoformage reçoivent souvent des revêtements antiadhésifs ou des finitions spécialisées empêchant l’adhérence du produit et l’accumulation de matière. Lorsque la surface de votre outil pour thermoformage reste propre et glissante, le dégagement du produit se produit presque instantanément dès que la cavité a refroidi. Ce dégagement rapide permet à la machine de passer immédiatement au cycle suivant, sans délai. En revanche, une surface contaminée ou mal traitée de l’outil pour thermoformage provoque l’adhérence des produits, nécessitant une intervention manuelle ou des répétitions de cycle qui ralentissent considérablement toute la ligne d’emballage. Investir dans un traitement de haute qualité de la surface de l’outil pour thermoformage constitue donc l’une des décisions offrant le meilleur retour sur investissement pour maintenir la vitesse.
Alignement, tolérances et intégration en ligne
Tolérances dimensionnelles et compatibilité avec la machine
A outil pour thermoformage doit être fabriqué selon des tolérances dimensionnelles extrêmement précises afin de garantir un alignement parfait avec le système à tourelle ou à navette de votre machine d’emballage. Des tolérances lâches imposent des ajustements mécaniques et du temps d’alignement avant chaque série de production, ce qui retarde le démarrage. Un outil à bulles de précision, doté de tolérances serrées, s’insère parfaitement dans la machine, réduisant ainsi le temps de mise en service à quelques minutes plutôt qu’à plusieurs heures. Cet avantage en vitesse s’accumule lors des changements quotidiens de référence, des cycles hebdomadaires de maintenance et des rotations trimestrielles d’outils. Pour les opérations à haut volume produisant plusieurs références, un outil à bulles bien conçu, offrant un contrôle dimensionnel supérieur, constitue un avantage concurrentiel substantiel. L’investissement dans cet outillage porte ses fruits grâce à des changements plus rapides et à moins de retards de production.
Optimisation du temps de cycle par la conception
La conception de l’outil pour blister influence directement la durée requise pour chaque étape du procédé : remplissage, chauffage, scellage et éjection. Lorsque la cavité de l’outil pour blister permet un positionnement rapide du produit et que la surface de scellage assure un transfert thermique rapide, le temps de cycle global de l’outil pour blister diminue. Des machines d’emballage modernes peuvent atteindre 100 à 150 blisters par minute lorsque l’outil pour blister est conçu de façon optimale pour la vitesse. La même machine équipée d’un outil pour blister mal conçu n’atteindra peut-être que 60 à 80 blisters par minute. Cet écart de performance illustre à quel point la géométrie, les propriétés de surface et les caractéristiques thermiques de l’outil pour blister influencent fondamentalement le débit de la ligne. Les opérateurs qui maîtrisent les principes de conception des outils pour blister peuvent collaborer avec les fabricants d’outils afin de spécifier des outils optimisés pour la vitesse, plutôt que d’accepter des solutions génériques et plus lentes.
Impact réel sur les performances
Gains de débit et réduction des arrêts
Les industries qui utilisent des emballages basés sur des outillages pour plaquettes signalent des améliorations mesurables de la vitesse lorsqu’elles passent à des conceptions d’outillages pour plaquettes avancées. Sur les lignes pharmaceutiques, on observe couramment une augmentation du débit de 15 à 25 % après le passage à des solutions d’outillages pour plaquettes conçues avec précision. Ces gains découlent de temps de cycle plus courts, de moins d’arrêts dus à un mauvais alignement des produits et de changements de matériaux plus rapides, rendus possibles par les spécifications améliorées des outillages pour plaquettes. En outre, un outillage pour plaquettes bien conçu présente un comportement plus constant sur de longues séries de production, ce qui réduit la nécessité d’ajustements ou de recalibrages en cours de poste. Sur une année d’exploitation continue, l’effet cumulé d’un outillage pour plaquettes supérieur se traduit par des milliers de plaquettes supplémentaires produites, augmentant directement les recettes par heure de production.
Analyse coûts-avantages des investissements dans des outillages pour plaquettes optimisés pour la vitesse
L’investissement en capital dans un outil à bulles haute performance est généralement amorti en 6 à 12 mois grâce aux gains de vitesse et à la réduction des coûts de main-d’œuvre. Un outil à bulles conçu pour la vitesse peut coûter 20 à 30 % de plus qu’une alternative basique, mais le débit accru justifie ce surcoût. Considérez que chaque bulle supplémentaire par minute équivaut à 1 440 unités supplémentaires par jour sur une ligne fonctionnant en continu. Pour les produits bénéficiant de marges saines, cet avantage de vitesse génère un profit additionnel substantiel. Les fabricants les plus visionnaires privilégient donc la qualité de l’outil à bulles et l’optimisation de sa conception comme stratégie fondamentale d’avantage concurrentiel, et non comme une dépense facultative. L’outil à bulles constitue, en fin de compte, un investissement de précision en fabrication qui multiplie directement la capacité de production sans nécessiter de matériel machine supplémentaire ni d’espace au sol additionnel.
FAQ
Comment la géométrie de l’outil à bulles influence-t-elle la vitesse de remplissage ?
La géométrie de la cavité de l’outil pour blister détermine comment les produits se positionnent et se stabilisent pendant la phase de remplissage. Des cavités d’outils pour blister optimisées, dotées de parois lisses et d’une profondeur adaptée, permettent aux produits de se stabiliser de façon constante et rapide, ce qui autorise la tête de remplissage à fonctionner à sa vitesse maximale. Une conception médiocre de l’outil pour blister entraîne une répartition inégale des produits ou des réajustements, obligeant le système de remplissage à faire des pauses ou à répéter des cycles, ce qui réduit directement la vitesse de la ligne.
Quel matériau convient le mieux à un outil pour blister à haute vitesse ?
Les matériaux à base d’aluminium sont généralement privilégiés pour les applications d’outils pour blister à haute vitesse, car ils offrent une conductivité thermique supérieure, permettant ainsi une répartition plus rapide de la chaleur et des temps de cycle plus courts. Les matériaux à base d’acier pour outils pour blister offrent une plus grande durabilité, mais conduisent la chaleur plus lentement. Le choix dépend de votre produit spécifique, des conditions environnementales et des exigences de volume de production, mais les performances thermiques constituent toujours un facteur clé dans l’optimisation de la vitesse d’un outil pour blister.
Une machine d’emballage existante peut-elle atteindre des vitesses plus élevées avec un outil à bulles amélioré ?
Oui, la mise à niveau vers un outil à bulles conçu avec précision pour la vitesse peut considérablement améliorer les performances de votre machine d’emballage actuelle. Un outil à bulles bien conçu, doté d’une géométrie de cavité optimisée, de surfaces d’étanchéité planes et de tolérances précises, permet à votre machine d’emballage actuelle de fonctionner plus près de sa vitesse maximale nominale. De nombreux sites industriels obtiennent des gains de productivité de 15 à 25 % simplement en remplaçant d’anciens outils à bulles par des alternatives modernes optimisées pour la vitesse.