
 EN




Elegir el correcto herramienta de prensado es una de las decisiones más trascendentales que puede tomar un tableta fabricante. Las herramientas de prensado adecuadas presionar influyen directamente en la consistencia del peso, la dureza, el acabado superficial y la eficiencia general de la producción. Ya sea que opere una instalación nutracéutica de pequeños lotes o una planta farmacéutica de alta capacidad, la calidad y la compatibilidad de sus herramientas de prensado determinarán cada comprimido que produzcan sus máquinas. Una mala elección conduce a desgaste prematuro, defectos de descamación y paradas costosas, mientras que una selección bien adaptada garantiza una producción fiable y una mayor vida útil del equipo.
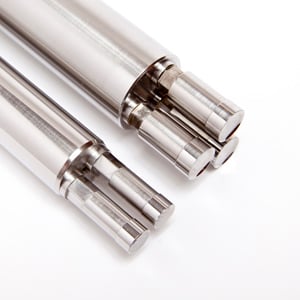
Esta guía orienta a los fabricantes de comprimidos sobre las consideraciones más importantes al seleccionar herramientas para prensas. Desde comprender los estándares de herramientas y los grados de material hasta evaluar la profundidad del embutido y los recubrimientos superficiales, cada factor desempeña un papel específico en la calidad final del comprimido. Al finalizar, dispondrá de un marco estructurado para evaluar con confianza y claridad técnica las opciones de herramientas para prensas.
Comprensión de los estándares y la compatibilidad de las herramientas para prensas
Por qué los estándares de herramientas son fundamentales para las prensas de comprimidos
Herramienta de prensado se fabrica según estándares reconocidos por la industria, principalmente los formatos TSM y UE. TSM, o Tablet Specification Manual, se utiliza ampliamente en Norteamérica, mientras que las herramientas para prensas según el estándar UE son más comunes en las operaciones farmacéuticas europeas. Elegir herramientas para prensas que no coincidan con el estándar de su máquina de prensa de comprimidos da lugar a un rendimiento deficiente perforación asientos, fuerzas de compresión irregulares y posibles daños en el equipo. Antes de evaluar cualquier otro factor, confirme qué norma requiere su prensa y adquiera las herramientas para prensa en consecuencia.
Más allá de la norma básica, las herramientas para prensa también están disponibles en distintos tamaños, como los tipos B, D y BB. Cada tamaño determina el diámetro máximo del comprimido y la fuerza de compresión que el punzón puede soportar con seguridad. Alinear el tamaño de las herramientas para prensa con su formulación y las dimensiones objetivo del comprimido no es opcional: es un requisito fundamental de compatibilidad que afecta a todas las variables de los procesos posteriores.
Verificación de las tolerancias dimensionales en las herramientas para prensa
Las herramientas de prensa de alta precisión deben cumplir con tolerancias dimensionales estrictas para funcionar correctamente dentro de las prensas rotativas para comprimidos. Las tolerancias en el diámetro del vástago del punzón, el diámetro de la punta y la longitud total deben ajustarse a las especificaciones del fabricante de la prensa. Cuando las herramientas de prensa se desvían incluso ligeramente de las dimensiones requeridas, provocan una distribución irregular del peso de los comprimidos y aceleran el desgaste del orificio de la matriz. Siempre solicite informes de inspección dimensional a su proveedor de herramientas de prensa antes de iniciar una serie de producción.
Selección del material y el recubrimiento adecuados para las herramientas de prensa
Grados de acero utilizados en la fabricación de herramientas de prensa
El grado de acero de las herramientas de prensado determina su dureza, resistencia a la corrosión y adecuación para formulaciones específicas. Las herramientas de prensado estándar suelen fabricarse en acero para herramientas S7 o en el grado equivalente EN X153CrMoV12, que ofrece un buen equilibrio entre tenacidad y resistencia al desgaste para aplicaciones farmacéuticas generales. Para formulaciones altamente abrasivas, las herramientas de prensado fabricadas en acero rápido o con punzones recubiertos de carburo ofrecen una mayor durabilidad. Los compuestos corrosivos o sensibles a la humedad pueden requerir herramientas de prensado de acero inoxidable o recubrimientos protectores adicionales para evitar la oxidación y la contaminación del producto.
Comprender la química de su formulación para comprimidos antes de seleccionar el material de las herramientas de prensado es fundamental. Excipientes abrasivos, como el fosfato dicálcico, aceleran rápidamente el desgaste de las puntas, mientras que compuestos pegajosos, como ciertos API, provocan adherencia en las puntas de los punzones. Alinear el material de las herramientas de prensado con las características de la formulación evita fallos prematuros y reduce la frecuencia de los ciclos de sustitución de herramientas.
Recubrimientos superficiales que prolongan el rendimiento de las herramientas de prensado
Las herramientas de prensado modernas suelen mejorarse con recubrimientos superficiales especializados que optimizan las propiedades de desmoldeo, reducen la adherencia y prolongan la vida útil. Entre los recubrimientos comunes aplicados a las herramientas de prensado figuran el cromo, el níquel electroless, el nitruro de titanio y el DLC (carbono tipo diamante). Cada recubrimiento ofrece un equilibrio distinto entre dureza, lisura y compatibilidad química con los ingredientes del comprimido. Las herramientas de prensado recubiertas con cromo constituyen una opción duradera y de uso general, mientras que las recubiertas con DLC destacan por su excelente rendimiento antiadherente en formulaciones higroscópicas o ricas en grasas. La selección del recubrimiento adecuado para su familia específica de productos reduce significativamente los defectos de arrancado, adherencia y formación de películas en los comprimidos.
Evaluación de la profundidad del molde, el relieve y los factores de diseño del comprimido
Cómo afecta la profundidad del molde a la calidad del comprimido en las herramientas de prensado
La profundidad de la copa en las herramientas de prensado se refiere a la forma cóncava mecanizada en la cara de la punta del punzón y controla directamente el grosor y el volumen del comprimido. Las configuraciones estándar, profundas y extra profundas de la copa en las herramientas de prensado generan perfiles distintos de comprimidos. Una copa más profunda en las herramientas de prensado produce un comprimido más abovedado y de mayor volumen, lo que afecta el tiempo de desintegración y la facilidad con que el paciente lo traga. Las herramientas de prensado con una copa poco profunda o plana producen comprimidos más planos, adecuados para operaciones de recubrimiento con película. La selección de la geometría correcta de la copa en sus herramientas de prensado requiere alineación entre la densidad aparente de su formulación, el peso de llenado objetivo y los límites mecánicos de su prensa de comprimidos.
Los fabricantes de comprimidos también deben considerar la relación entre la profundidad del molde y las fuerzas de expulsión. Las herramientas de prensado con moldes profundos pueden generar una mayor resistencia a la expulsión, especialmente con formulaciones pegajosas, lo que incrementa el desgaste del punzón inferior y la matriz. Al seleccionar herramientas de prensado con una configuración específica del molde, siempre debe modelarse la fuerza de expulsión esperada frente a la capacidad nominal de su máquina de prensado para evitar tensiones mecánicas.
Grabado en relieve e integración de logotipos en el diseño de las herramientas de prensado
El estampado personalizado es un requisito habitual en las herramientas de prensado para productos farmacéuticos y nutracéuticos. Los caracteres, los logotipos, las líneas de ranurado y las muescas de fractura se mecanizan directamente en la cara frontal de la punta de la herramienta de prensado. La profundidad, el estilo de fuente y la nitidez de los bordes de las características estampadas en la herramienta de prensado afectan a la tendencia al agarre y a las tasas de defectos en las tabletas. Los diseños finos o intrincados en las puntas de las herramientas de prensado son más propensos a la acumulación de producto y requieren ciclos de limpieza más frecuentes. Al especificar los detalles del estampado en las herramientas de prensado, elija geometrías audaces y limpias, con transiciones suaves y ángulos de desmoldeo adecuados para minimizar la adherencia y facilitar la liberación limpia de la tableta desde la superficie de la herramienta de prensado.
Preguntas frecuentes
¿Cuál es la diferencia entre las normas TSM y las normas de la UE para herramientas de prensado?
Las herramientas de prensa TSM y las herramientas de prensa UE difieren principalmente en las dimensiones del vástago del punzón y en las tolerancias de la geometría de la punta. Las herramientas de prensa TSM son el estándar utilizado en los equipos de prensa para comprimidos de Norteamérica, mientras que las herramientas de prensa UE siguen las especificaciones comunes en maquinaria europea. Usar herramientas de prensa de un estándar inadecuado en una prensa determinada puede provocar incompatibilidad mecánica y aumentar el riesgo de rotura de los punzones o de variación en el peso de los comprimidos.
¿Con qué frecuencia deben inspeccionarse o reemplazarse las herramientas para prensas?
Las herramientas de prensa deben inspeccionarse dimensionalmente tras cada campaña de producción y exhaustivamente antes de cada nueva corrida de producto. La frecuencia de reemplazo de las herramientas de prensa depende de la abrasividad de la formulación, de los niveles de fuerza de compresión y del estado del recubrimiento. Como orientación práctica, las herramientas de prensa que presenten desgaste medible de la punta más allá de los límites de tolerancia, picaduras visibles o degradación del recubrimiento deben retirarse inmediatamente para evitar fallos en la calidad de los comprimidos y daños en la prensa.
¿Se pueden restaurar las herramientas de prensa en lugar de reemplazarlas?
Sí, las herramientas de prensa a menudo se pueden restaurar mediante servicios profesionales de reacondicionamiento que incluyen el repulido de las puntas de los punzones, la reaplicación de recubrimientos superficiales y la verificación nuevamente de las tolerancias dimensionales. Las herramientas de prensa restauradas ofrecen una alternativa rentable al reemplazo completo, especialmente para punzones con desgaste mínimo del núcleo. Sin embargo, nunca se deben restaurar herramientas de prensa que presenten grietas, rayaduras significativas en el cuerpo o puntas deformadas, ya que estos defectos comprometen la integridad de las tabletas y la seguridad de la máquina de prensado bajo altas fuerzas de compresión.