
 EN




Choisir le correct outillage pour presse est l’une des décisions les plus déterminantes qu’un tablette fabricant puisse prendre. Les bons appuyer outillages de presse influencent directement la régularité du poids des comprimés, leur dureté, leur finition de surface et l’efficacité globale de la production. Que vous exploitiez une installation de nutraceutiques en petites séries ou une usine pharmaceutique à haut débit, la qualité et la compatibilité de vos outillages de presse conditionneront chaque comprimé produit par vos machines. Un mauvais choix entraîne une usure prématurée, des défauts de décolletage (capping) et des arrêts coûteux, tandis qu’une sélection bien adaptée garantit une production fiable et une durée de vie prolongée des équipements.
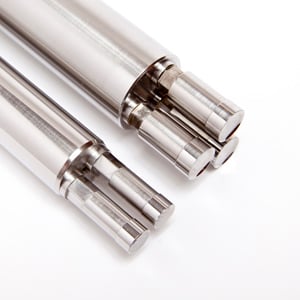
Ce guide guide les fabricants de tablettes à travers les considérations les plus importantes lors du choix de l'outillage de presse. De la compréhension des normes d'outillage et des qualités des matériaux à l'évaluation de la profondeur de la coupe et des revêtements de surface, chaque facteur joue un rôle spécifique dans la qualité finale des comprimés. À la fin, vous aurez un cadre structuré pour évaluer les options d'outils de presse avec confiance et clarté technique.
Comprendre les normes et la compatibilité des outils de presse
Pourquoi les normes d'outillage sont importantes pour les presses à tablettes
Outillage pour presse est fabriqué selon des normes reconnues par l'industrie, le plus souvent selon les formats TSM et UE. Le TSM, ou Manuel de spécifications des comprimés, est largement utilisé en Amérique du Nord, tandis que les outils de presse standard de l'UE sont plus courants dans les opérations pharmaceutiques européennes. Le choix d'outils de presse qui ne correspondent pas à votre tablette de presse machine standard se traduit par une mauvaise poinçon l’assise, les forces de compression inégales et les dommages potentiels aux équipements. Avant d’évaluer tout autre facteur, confirmez la norme requise par votre presse et approvisionnez les outillages de presse en conséquence.
Outre la norme de base, les outillages de presse sont également disponibles en différentes tailles, notamment les types B, D et BB. Chaque taille détermine le diamètre maximal du comprimé et la force de compression que le poinçon peut supporter en toute sécurité. Adapter la taille des outillages de presse à votre formulation et aux dimensions cibles des comprimés n’est pas facultatif : il s’agit d’une exigence fondamentale de compatibilité qui influence chaque variable de processus en aval.
Vérification des tolérances dimensionnelles des outillages de presse
Les outillages de presse haute précision doivent respecter des tolérances dimensionnelles strictes pour fonctionner correctement dans les presses rotatives à comprimés. Les tolérances concernant le diamètre du fût des poinçons, le diamètre de la pointe et la longueur totale doivent être conformes aux spécifications du fabricant de la presse. Lorsque l’outillage de presse s’écarte même légèrement des dimensions requises, cela entraîne une répartition inégale du poids des comprimés et accélère l’usure des alésages des matrices. Demandez systématiquement des rapports d’inspection dimensionnelle à votre fournisseur d’outillages de presse avant de lancer une série de production.
Choisir le matériau et le revêtement appropriés pour l’outillage de presse
Aciers utilisés dans la fabrication de l’outillage de presse
La nuance d’acier utilisée pour les outillages de compression détermine leur dureté, leur résistance à la corrosion et leur adéquation à des formulations spécifiques. Les outillages de compression standard sont couramment fabriqués en acier rapide S7 ou dans la nuance équivalente EN X153CrMoV12, qui offre un bon équilibre entre ténacité et résistance à l’usure pour les applications pharmaceutiques générales. Pour les formulations fortement abrasives, les outillages de compression réalisés en acier rapide ou dotés de matrices carbure offrent une durée de vie supérieure. Les composés corrosifs ou sensibles à l’humidité peuvent nécessiter des outillages de compression en acier inoxydable ou des revêtements protecteurs supplémentaires afin d’éviter l’oxydation et la contamination du produit.
Comprendre la chimie de votre formulation pour comprimés avant de choisir le matériau des outillages de presse est essentiel. Des excipients abrasifs, tels que le phosphate dibasique de calcium, accélèrent rapidement l’usure des pointes, tandis que des composés collants, comme certains API, provoquent l’adhérence sur les pointes des poinçons. Adapter le matériau des outillages de presse aux caractéristiques de la formulation évite une défaillance prématurée et réduit la fréquence des cycles de remplacement des outils.
Revêtements de surface qui prolongent les performances des outillages de presse
Les outillages modernes pour presse sont fréquemment dotés de revêtements de surface spécialisés qui améliorent les propriétés de démoulage, réduisent l’adhérence et prolongent la durée de vie utile. Les revêtements couramment appliqués aux outillages pour presse comprennent le chrome, le nickel sans électrolyse, le nitrure de titane ainsi que le DLC (« diamond-like carbon »). Chaque revêtement offre un compromis spécifique entre dureté, lissage et compatibilité chimique avec les ingrédients des comprimés. Les outillages pour presse revêtus de chrome constituent une solution polyvalente et durable, tandis que les outillages revêtus de DLC se distinguent par leur excellente résistance à l’adhérence, notamment pour les formulations hygroscopiques ou riches en matières grasses. Le choix du revêtement adapté à votre gamme de produits spécifique permet de réduire de façon significative les défauts tels que l’écaillage, l’adhérence et la formation d’un film sur les comprimés.
Évaluation de la profondeur de cuvette, du gaufrage et des facteurs liés à la conception des comprimés
Comment la profondeur de cuvette influence la qualité des comprimés dans les outillages pour presse
La profondeur de la cupule dans les outillages de presse désigne la forme concave usinée sur la face de l’embout, et elle contrôle directement l’épaisseur et le volume du comprimé. Les configurations standard, profonde et extra-profonde de la cupule dans les outillages de presse produisent chacune des profils de comprimés différents. Une cupule plus profonde dans les outillages de presse génère un comprimé plus bombé et de volume plus important, ce qui influence le temps de désintégration et la facilité d’ingestion par le patient. Un outillage de presse doté d’une cupule peu profonde ou plate produit des comprimés plus plats, adaptés aux opérations de pelliculage. Le choix de la géométrie appropriée de la cupule dans vos outillages de presse exige une adéquation entre la masse volumique apparente de votre formulation, la masse de remplissage cible et les limites mécaniques de votre presse à comprimés.
Les fabricants de comprimés doivent également tenir compte de la relation entre la profondeur de l’empreinte et les forces d’éjection. Les outillages de presse à empreinte profonde peuvent générer une résistance à l’éjection plus élevée, en particulier avec des formulations collantes, ce qui accroît l’usure du poinçon inférieur et de la matrice. Lors de la sélection d’un outillage de presse doté d’une configuration d’empreinte spécifique, modélisez toujours la force d’éjection attendue par rapport à la capacité nominale de votre machine de presse afin d’éviter toute contrainte mécanique.
Gravure en relief et intégration de logo dans la conception de l’outillage de presse
Le gaufrage personnalisé est une exigence courante dans les outillages de presse pharmaceutiques et nutraceutiques. Les caractères, les logos, les lignes de score et les encoches de rupture sont tous usinés directement sur la face d’extrémité de l’outillage de presse. La profondeur, le style de police et la netteté des bords des éléments gaufrés sur l’outillage de presse influencent les tendances à l’adhérence et les taux de défauts des comprimés. Les dessins fins ou complexes sur les extrémités des outillages de presse sont plus sujets à l’accumulation de produit et nécessitent des cycles de nettoyage plus fréquents. Lors de la spécification des détails du gaufrage sur l’outillage de presse, privilégiez des géométries épaisses et épurées, avec des transitions fluides et des angles d’évacuation adéquats afin de minimiser l’adhérence et de faciliter un dégagement propre des comprimés depuis la surface de l’outillage de presse.
FAQ
Quelle est la différence entre les normes TSM et EU pour les outillages de presse ?
Les outillages de presse TSM et les outillages de presse UE diffèrent principalement par les dimensions du fût des poinçons et les tolérances géométriques des embouts. Les outillages de presse TSM constituent la norme utilisée sur les équipements de presse à comprimés nord-américains, tandis que les outillages de presse UE suivent les spécifications courantes sur les machines européennes. L’utilisation d’un outillage de presse conforme à la mauvaise norme sur une presse donnée peut entraîner une incompatibilité mécanique et accroître le risque de rupture des poinçons ou de variation du poids des comprimés.
À quelle fréquence les outillages de presse doivent-ils être inspectés ou remplacés ?
L’outillage de presse doit faire l’objet d’un contrôle dimensionnel après chaque campagne de production et d’un examen approfondi avant chaque nouvelle fabrication de produit. La fréquence de remplacement de l’outillage de presse dépend de l’abrasivité de la formulation, des niveaux de force de compression et de l’état du revêtement. En pratique, tout outillage de presse présentant une usure mesurable de l’embout au-delà des limites de tolérance, des piqûres visibles ou une dégradation du revêtement doit être retiré immédiatement afin d’éviter des défaillances de qualité des comprimés et des dommages à la presse.
L’outillage de presse peut-il être rénové plutôt que remplacé ?
Oui, les outillages de presse peuvent souvent être rénovés grâce à des services professionnels de reconditionnement qui comprennent le re-polissage des pointes des poinçons, la réapplication des revêtements de surface et la vérification des tolérances dimensionnelles. Les outillages de presse rénovés constituent une alternative économique au remplacement complet, en particulier pour les poinçons présentant une usure minimale du noyau. Toutefois, les outillages de presse présentant des fissures, des rayures importantes sur le fût ou des pointes déformées ne doivent jamais être rénovés, car ces défauts compromettent l’intégrité des comprimés et la sécurité de la presse sous des forces de compression élevées.