
 EN




正しいものを選ぶこと プレストゥーリング 最も重要な意思決定の一つです タブレット メーカーが行う 押す 金型は、タブレットの重量均一性、硬度、表面仕上げ、および全体的な生産効率に直接影響します。小ロットの栄養補助食品工場を運営している場合でも、大量生産を行う医薬品工場を運営している場合でも、使用するプレス金型の品質と機種適合性は、あなたの機械が製造するすべてのタブレットの品質を左右します。不適切な選択は、早期摩耗、キャッピング欠陥、そして高額な稼働停止を招きます。一方、機種や用途に合った金型を選べば、安定した生産性と装置の長寿命化を実現できます。
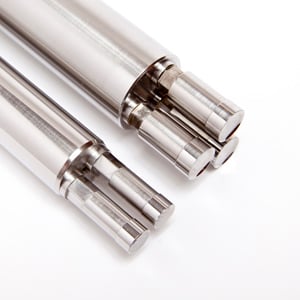
本ガイドでは、タブレット製造メーカー向けに、プレス金型を選定する際に最も重要な検討事項を順に解説します。金型規格や材料の等級の理解から、カップ深さや表面コーティングの評価まで、各要素が最終的なタブレット品質に特定の役割を果たします。本ガイドの最後には、技術的明瞭性と確信を持ってプレス金型の選択肢を評価するための体系的なフレームワークが得られます。
プレス金型の規格と互換性の理解
なぜタブレットプレスにおける金型規格が重要なのか
プレストゥーリング は、業界で広く認められた規格(主にTSMおよびEUフォーマット)に従って製造されています。TSM(Tablet Specification Manual)は北米で広く用いられており、一方、EU規格のプレス金型は欧州の製薬現場でより一般的です。タブレットプレス機器の規格と一致しない金型を選択すると、不具合が生じます。 パンチ 座屈、不均一な圧縮力、および機器の損傷のリスクがあります。他の要因を評価する前に、まずご使用のプレスに必要な規格を確認し、それに応じたプレス用ツーリングを調達してください。
基本的な規格に加え、プレス用ツーリングにはB型、D型、BB型など、さまざまなサイズがあります。各サイズは、製錠可能な最大タブレット直径およびパンチが安全に耐えられる圧縮力を決定します。ご使用の処方および目標タブレット寸法に合ったプレス用ツーリングのサイズを選定することは、任意ではなく、あらゆる後工程のプロセス変数に影響を与える根本的な適合性要件です。
プレス用ツーリングの寸法公差の確認
高精度プレスツールは,ローター式タブレットプレスで正しく機能するためには,狭い寸法容量を満たさなければならない. 孔筒直径,尖端直径,全体長さの許容量は,プレス製造者の仕様に一致しなければならない. プレスツールの要求された寸法からわずかに偏ると,平らなタブレット重量を作り出し,圧縮孔の磨きを加速します. 生産開始前に,プレスツールサプライヤーから常に寸法検査報告書を要請します.
プレス ツールの 適 な 材料 と コーティング を 選ぶ
プレスツール製造に使用される鋼材
プレスツールの鋼材のグレードは,その硬さ,耐腐蝕性,特定の製剤に適性によって決定されます. 標準プレスツールは,一般的にS7ツール鋼または同等のEN X153CrMoV12グレードで作られ,一般薬剤用途のために強度と耐磨性の良いバランスを提供します. 高速鋼材や炭化物先端のパンチで作られたプレスツールは 耐久性が高い. 腐食性または湿度感のある化合物は,酸化と製品汚染を防ぐために不鋼プレスツールや追加の保護コーティングを必要とする場合があります.
タブレット製剤の処方組成における化学的性質を、プレス金型の材質選定前に理解しておくことが不可欠です。リン酸水素カルシウムなどの研磨性賦形剤は、金型先端部の摩耗を急速に促進します。一方、特定の医薬品有効成分(API)など粘着性の高い成分は、パンチ先端への付着を引き起こします。処方組成の特性に応じて適切なプレス金型材質を選定することで、早期破損を防ぎ、金型交換頻度を低減できます。
プレス金型の性能を延長する表面コーティング
現代のプレス金型は、離型性を高め、付着を抑制し、寿命を延ばすために、特殊な表面コーティングが施されることがよくあります。プレス金型に用いられる代表的なコーティングには、クロム、無電解ニッケル、チタンナイトライド、およびDLC(ダイヤモンド・ライク・カーボン)があります。それぞれのコーティングは、硬度、滑らかさ、および錠剤成分との化学的適合性の間で異なるトレードオフを提供します。クロムコーティングは耐久性に優れた汎用タイプであり、一方DLCコーティングは、吸湿性や高脂肪配合の錠剤において卓越した離型性能を発揮します。ご使用の製品シリーズに最適なコーティングを選定することで、錠剤のピッキング、付着、フィルミングなどの欠陥を大幅に低減できます。
カップ深さ、エンボス加工、錠剤設計要因の評価
プレス金型におけるカップ深さが錠剤品質に与える影響
プレス金型のカップ深さとは、パンチ先端面に加工された凹形状を指し、錠剤の厚さおよび体積を直接制御します。プレス金型には標準、深型、超深型の3種類のカップ構成があり、それぞれ異なる錠剤外形を形成します。カップが深いほど、よりドーム状で体積の大きい錠剤が得られ、これにより崩壊時間や患者の飲み込みやすさに影響を与えます。一方、浅いまたはフラットなカップを備えたプレス金型では、フィルムコーティング工程に適した平らな錠剤が得られます。プレス金型における適切なカップ形状を選定するには、製剤のバルク密度、目標充填量、およびタブレットプレスの機械的限界の3つを整合させる必要があります。
タブレット製造メーカーは、カップの深さと脱出力との関係も検討する必要があります。深めのカップ形状のプレス金型は、特に粘着性の高い処方の場合、より大きな脱出抵抗を生じさせ、下部パンチおよびダイスの摩耗を促進します。特定のカップ形状を備えたプレス金型を選定する際には、必ず想定される脱出力を、ご使用のプレス機の定格能力と照らし合わせてシミュレーションし、機械的ストレスを回避してください。
プレス金型設計におけるエンボス加工およびロゴの統合
カスタムエンボス加工は、医薬品および栄養補助食品のプレス金型において一般的な要件です。文字、ロゴ、スコアライン(割れ線)、ブレイクノッチ(割れ目)などは、すべてプレス金型の先端面に直接機械加工されます。プレス金型に施されたエンボス加工の深さ、フォントスタイル、エッジの鋭さは、錠剤の付着傾向や欠陥発生率に影響を与えます。プレス金型の先端に細かく複雑なデザインを施すと、製品の付着が起こりやすくなり、より頻繁な清掃が必要になります。プレス金型へのエンボス加工仕様を定める際には、付着を最小限に抑え、錠剤が金型表面からきれいに離脱できるよう、太めで明瞭な形状、滑らかな形状変化、十分な抜模角度を採用してください。
よくあるご質問
TSM規格とEU規格のプレス金型基準の違いは何ですか?
TSMプレス金型とEUプレス金型は、主にパンチバレルの寸法および先端形状の公差に違いがあります。TSMプレス金型は北米で使用されるタブレットプレス装置の標準仕様であり、EUプレス金型は欧州の機械で一般的な仕様に準拠しています。プレス機に適合しない規格の金型を使用すると、機械的な干渉が生じ、パンチの破損や錠剤重量のばらつきを招くリスクが高まります。
プレス金型はどのくらいの頻度で点検または交換すべきですか?
プレス金型は、各製造ロット終了後に寸法検査を行い、新規製品のロット開始前には十分な点検を行う必要があります。交換頻度は、製剤の摩耗性、圧縮力の大きさ、およびコーティングの状態によって異なります。実務上の目安として、先端部の摩耗が公差範囲を超えて確認できる場合、目に見えるピッティングが発生している場合、またはコーティングが劣化している場合は、直ちに使用を中止し、錠剤品質の不良やプレス機の損傷を未然に防ぐ必要があります。
プレス金型は、交換ではなく再生処理(リフレッシュ)が可能ですか?
はい、専門の再加工サービスを用いて、パンチ先端の再研磨、表面コーティングの再施装、寸法公差の再確認などの作業により、プレス金型を再生することが可能です。再生されたプレス金型は、コア部の摩耗が軽微なパンチに対して、新品交換に比べてコスト効率の高い選択肢となります。ただし、亀裂、バレル部の著しいスコアリング、または先端の変形が見られるプレス金型は、高圧縮力下での錠剤品質およびプレス機の安全性を損なうため、絶対に再生してはなりません。