
 EN




Scegliere il corretto strumentazione per pressa è una delle decisioni più importanti che un compresse produttore possa prendere. L'attrezzatura per presa adeguata presione influenza direttamente la coerenza del peso delle compresse, la durezza, la finitura superficiale e l'efficienza complessiva della produzione. Che tu gestisca un impianto nutraceutico a piccoli lotti o uno stabilimento farmaceutico ad alto volume, la qualità e la compatibilità della tua attrezzatura per presa determineranno ogni compressa prodotta dalle tue macchine. Una scelta errata provoca usura prematura, difetti di scollamento (capping) e costosi fermi macchina, mentre una selezione ben calibrata garantisce un'uscita affidabile e una maggiore durata degli impianti.
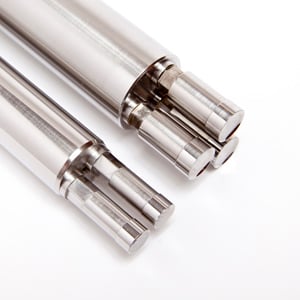
Questa guida accompagna i produttori di compresse attraverso le considerazioni più importanti nella selezione degli utensili per presse. Dalla comprensione degli standard per utensili e dei gradi di materiale alla valutazione della profondità della cavità e dei rivestimenti superficiali, ciascun fattore svolge un ruolo specifico sulla qualità finale delle compresse. Alla fine, avrete un quadro strutturato per valutare con sicurezza e chiarezza tecnica le opzioni di utensili per presse.
Comprensione degli standard per utensili per presse e della loro compatibilità
Perché gli standard per utensili sono fondamentali per le presse per compresse
Strumentazione per pressa è prodotto secondo standard riconosciuti a livello industriale, più comunemente nei formati TSM ed EU. TSM, o Tablet Specification Manual, è ampiamente utilizzato in Nord America, mentre gli utensili per presse secondo lo standard EU sono più diffusi nelle operazioni farmaceutiche europee. La scelta di utensili per presse non conformi allo standard della vostra macchina per compresse comporta prestazioni scadenti punzone sistemazione, forze di compressione irregolari e potenziali danni all’attrezzatura. Prima di valutare qualsiasi altro fattore, confermare quale standard richiede la vostra pressa e procurare di conseguenza l’attrezzatura per pressa.
Oltre allo standard di base, l’attrezzatura per pressa è disponibile anche in diverse dimensioni, come tipi B, D e BB. Ogni dimensione determina il diametro massimo della compressa e la forza di compressione che lo stampo può gestire in sicurezza. Abbinare la dimensione dell’attrezzatura per pressa alla vostra formulazione e alle dimensioni target della compressa non è opzionale: si tratta di un requisito fondamentale di compatibilità che influenza ogni variabile del processo a valle.
Verifica delle tolleranze dimensionali nell’attrezzatura per pressa
Gli utensili da pressa ad alta precisione devono rispettare tolleranze dimensionali rigorose per funzionare correttamente all’interno delle presse rotative per compresse. Le tolleranze del diametro del fusto dello stampino, del diametro della punta e della lunghezza totale devono essere conformi alle specifiche del produttore della pressa. Quando gli utensili da pressa presentano anche solo minimi scostamenti dalle dimensioni richieste, ciò causa una distribuzione non uniforme del peso delle compresse e accelera l’usura dei fori della matrice. Richiedere sempre rapporti di ispezione dimensionale al proprio fornitore di utensili da pressa prima di avviare una produzione in serie.
Scelta del materiale e del rivestimento appropriati per gli utensili da pressa
Gradi di acciaio utilizzati nella produzione degli utensili da pressa
Il tipo di acciaio utilizzato per le matrici di compressione determina la loro durezza, resistenza alla corrosione e idoneità a specifiche formulazioni. Le matrici di compressione standard sono comunemente realizzate in acciaio per utensili S7 o nella corrispondente qualità EN X153CrMoV12, che offre un buon equilibrio tra tenacità e resistenza all’usura per applicazioni farmaceutiche generali. Per formulazioni altamente abrasive, le matrici di compressione realizzate in acciaio rapido o con punzoni rivestiti in carburo garantiscono una maggiore durata. Composti corrosivi o sensibili all’umidità potrebbero richiedere matrici di compressione in acciaio inossidabile o rivestimenti protettivi aggiuntivi per prevenire l’ossidazione e la contaminazione del prodotto.
Comprendere la chimica della formulazione della compressa prima di selezionare il materiale per le attrezzature da pressa è essenziale. Eccipienti abrasivi, come il fosfato bicalcico, accelerano rapidamente l'usura della punta, mentre composti appiccicosi, come alcuni API, causano l'adesione alla punta degli stampi. Accoppiare il materiale delle attrezzature da pressa alle caratteristiche della formulazione previene guasti prematuri e riduce la frequenza dei cicli di sostituzione degli utensili.
Rivestimenti superficiali che prolungano le prestazioni delle attrezzature da pressa
Gli utensili per presse moderni sono spesso migliorati con rivestimenti superficiali specializzati che ne potenziano le proprietà di rilascio, riducono l’adesione e prolungano la durata operativa. I rivestimenti più comuni applicati agli utensili per presse includono cromo, nichel chimico, nitruro di titanio e DLC (diamond-like carbon). Ciascun rivestimento offre un diverso compromesso tra durezza, levigatezza e compatibilità chimica con gli ingredienti dei compresse. Gli utensili per presse rivestiti in cromo rappresentano una soluzione generale e durevole, mentre quelli rivestiti in DLC eccellono nelle prestazioni anti-adesione per formulazioni igroscopiche o ad alto contenuto di grassi. La scelta del rivestimento appropriato per la specifica famiglia di prodotti riduce in modo significativo difetti come picking, sticking e filming delle compresse.
Valutazione della profondità del cup, dell’embossing e dei fattori legati al design della compressa
Come la profondità del cup influisce sulla qualità della compressa negli utensili per presse
La profondità della cavità nello stampo di compressione indica la forma concava fresata sulla faccia estrema dello stampo mobile e controlla direttamente lo spessore e il volume della compressa. Le configurazioni standard, profonde ed extra-profonde della cavità nello stampo di compressione generano profili di compressa differenti. Una cavità più profonda nello stampo di compressione produce una compressa più bombata con volume maggiore, il che influenza il tempo di disintegrazione e la facilità di deglutizione per il paziente. Uno stampo di compressione con cavità poco profonda o piana produce compresse più piatte, adatte alle operazioni di rivestimento con film. La scelta della geometria corretta della cavità nello stampo di compressione richiede un allineamento tra la densità apparente della vostra formulazione, il peso di riempimento target e i limiti meccanici della vostra pressa per compresse.
I produttori di compresse devono inoltre considerare il rapporto tra la profondità della cavità e le forze di espulsione. Le attrezzature per presse con cavità profonda possono generare una maggiore resistenza all’espulsione, specialmente con formulazioni appiccicose, aumentando l’usura della punzonatura inferiore e della matrice. Quando si selezionano attrezzature per presse con una specifica configurazione della cavità, modellare sempre la forza di espulsione prevista confrontandola con la capacità nominale della propria pressa per evitare sollecitazioni meccaniche.
GoFFRATURA E INTEGRAZIONE DEL LOGO NELLA PROGETTAZIONE DELLE ATTREZZATURE PER PRESSE
L'incisione personalizzata è un requisito comune negli utensili da pressa per il settore farmaceutico e nutraceutico. Caratteri, loghi, linee di score e tacche di rottura vengono tutti fresati direttamente sulla faccia della punta dell'utensile da pressa. La profondità, lo stile del carattere e la nitidezza dei bordi delle caratteristiche incise sulla punta dell'utensile da pressa influenzano le tendenze all'adesione e i tassi di difetti delle compresse. Disegni fini o intricati sulle punte degli utensili da pressa sono più soggetti all'accumulo di prodotto e richiedono cicli di pulizia più frequenti. Quando si specificano i dettagli dell'incisione sugli utensili da pressa, scegliere geometrie grasse e pulite, con transizioni fluide e angoli di sformo adeguati per ridurre al minimo l'adesione e facilitare il rilascio pulito delle compresse dalla superficie dell'utensile da pressa.
Domande frequenti
Qual è la differenza tra gli standard TSM e quelli UE per gli utensili da pressa?
Gli utensili da pressa TSM e quelli UE differiscono principalmente nelle dimensioni del corpo dello stampo e nelle tolleranze della geometria della punta. Gli utensili da pressa TSM costituiscono lo standard utilizzato negli impianti per la compressione di compresse del Nord America, mentre gli utensili da pressa UE seguono le specifiche comuni alle macchine europee. L’uso di utensili da pressa conformi allo standard errato su una determinata pressa può causare incompatibilità meccaniche e aumentare il rischio di rottura degli stampi o di variazioni nel peso delle compresse.
Con quale frequenza devono essere ispezionati o sostituiti gli utensili da pressa?
Gli utensili da pressa devono essere ispezionati dimensionalmente dopo ogni campagna produttiva e accuratamente prima di ogni nuova produzione. La frequenza di sostituzione degli utensili da pressa dipende dall’abrasività della formulazione, dai livelli di forza di compressione e dallo stato del rivestimento. Come linea guida pratica, gli utensili da pressa che presentano usura misurabile della punta oltre i limiti di tolleranza, pitting visibile o degrado del rivestimento devono essere immediatamente ritirati per prevenire difetti di qualità delle compresse e danni alla pressa.
È possibile rigenerare gli utensili da pressa invece di sostituirli?
Sì, gli utensili da pressa possono spesso essere ricondizionati mediante servizi professionali di ricondizionamento che includono la ripolitura delle punte dei punzoni, la riapplicazione dei rivestimenti superficiali e la verifica dei tolleramenti dimensionali. Gli utensili da pressa ricondizionati rappresentano un’alternativa economica alla sostituzione completa, in particolare per i punzoni con usura minima del nucleo. Tuttavia, gli utensili da pressa presentanti crepe, graffi profondi sul fusto o punte deformate non devono mai essere ricondizionati, poiché questi difetti compromettono l’integrità della compressa e la sicurezza della pressa sotto elevate forze di compressione.