
 EN


La productividad de la fábrica depende de la fiabilidad del equipo, y las operaciones de punzonado representan un cuello de botella crítico en los flujos de trabajo de fabricación de metales. La vida útil de los troqueles de punzonado afecta directamente los costes de producción, la frecuencia de tiempos de inactividad y la eficiencia operativa general. Comprender cómo maximizar el rendimiento y la durabilidad del punzonado es esencial para cualquier instalación que gestione procesos de estampado o conformado a gran volumen. Este artículo explora estrategias prácticas para prolongar la vida útil de los troqueles de punzonado, reducir la frecuencia de sustitución y mantener una calidad constante en las líneas de producción de su fábrica.
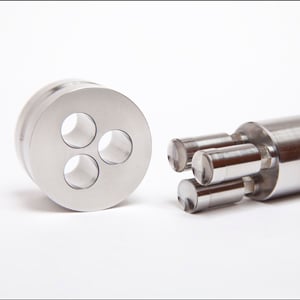
Extender la vida útil de las matrices de punzonado requiere un enfoque integral que combine un mantenimiento adecuado, la selección apropiada de materiales, la disciplina operativa y la supervisión predictiva. Los gerentes de fábrica y los especialistas en herramientas que aplican estas estrategias informan reducciones significativas en el desgaste de las herramientas, una mayor calidad de los bordes y mayores intervalos entre ciclos de reemplazo de las matrices. La inversión en mantenimiento preventivo suele amortizarse en cuestión de meses gracias a menores tasas de desecho y a interrupciones productivas reducidas.
Optimización de los protocolos de mantenimiento de matrices de punzonado
Establecimiento de horarios rutinarios de limpieza e inspección
La limpieza regular afecta directamente la durabilidad de las matrices de punzonado al eliminar los residuos metálicos, aceites y contaminantes que se acumulan durante los ciclos de producción. Cada turno debe incluir una inspección breve en la que los operadores verifiquen daños visibles, patrones inusuales de desgaste o acumulación de material en las superficies de punzonado. Los residuos atrapados entre los componentes de la matriz aceleran el desgaste y reducen la calidad del corte, por lo que las sesiones programadas de limpieza son obligatorias para mantener el rendimiento del punzonado. La implementación de un registro diario de limpieza garantiza la responsabilidad y crea un historial que ayuda a identificar problemas recurrentes antes de que provoquen fallos catastróficos.
Aplicación de lubricantes y refrigerantes adecuados
La elección del lubricante influye significativamente en la capacidad de las matrices de punzonado para resistir el desgaste y el estrés térmico. Las instalaciones industriales deben seleccionar lubricantes formulados específicamente para aplicaciones de punzonado, ya que estos reducen la fricción entre la matriz y la pieza de trabajo, al tiempo que disipan el calor generado durante el impacto. La aplicación de refrigerante en el punto de operación de punzonado prolonga la vida útil de la matriz al mantener temperaturas óptimas y evitar la pérdida prematura de dureza. Sin embargo, una lubricación excesiva puede atraer partículas abrasivas, por lo que la moderación y la precisión en su aplicación son fundamentales. Los técnicos deben reemplazar los refrigerantes según un programa programado, en lugar de permitir la acumulación de fluidos degradados o contaminados que podrían afectar la precisión del punzonado.
Manipulación de materiales y mejores prácticas operativas
Control de la calidad del material de la pieza de trabajo y de la consistencia de la alimentación
La dureza y el estado superficial de los materiales entrantes influyen directamente en la tensión y las tasas de desgaste de las matrices de punzonado. Las líneas de fábrica deben implementar procedimientos de inspección de materiales entrantes para verificar que las especificaciones de las piezas coincidan con las tolerancias de diseño de las matrices. Las propiedades inconsistentes de los materiales obligan a las matrices de punzonado a trabajar bajo condiciones de tensión desiguales, acelerando el desgaste localizado y la degradación de los bordes. La contaminación superficial, la cascarilla o la oxidación en los materiales brutos pueden causar daños abrasivos durante las operaciones de punzonado, por lo que una preparación adecuada de los materiales es esencial. Coordinarse con los proveedores para mantener grados de material consistentes reduce la variabilidad que acorta la vida útil de las matrices de punzonado.
Supervisión del alineamiento de la prensa y de la presión de montaje de la matriz
El equipo de punzonado desalineado genera una distribución de carga desigual sobre las superficies de la matriz, provocando una falla prematura del borde en un lado mientras que el lado opuesto permanece infrautilizado. Los técnicos de fábrica deben verificar que todos los equipos de punzonado presionar los componentes mantienen una alineación adecuada según las especificaciones del equipo. Una presión de montaje incorrecta o accesorios de montaje desgastados permiten el desplazamiento de la matriz durante la operación, lo que agrava el astillado en los bordes y genera geometrías de orificio inconsistentes. Invertir en bloques de montaje de precisión y en la calibración regular de la prensa protege las matrices de punzonado contra daños mecánicos que podrían evitarse mediante un mantenimiento preventivo sencillo. Las celdas de carga y los sensores de presión proporcionan datos en tiempo real para alertar a los operadores cuando las condiciones de punzonado se desvían fuera de los rangos aceptables.
Supervisión Avanzada y Estrategias Predictivas de Reemplazo
Aplicación de la Evaluación de Calidad de Borde y Analítica Predictiva
Las fábricas modernas aprovechan sistemas de inspección visual y análisis de piezas muestrales para supervisar la degradación gradual del rendimiento del punzonado antes de que ocurra una falla catastrófica. El monitoreo de la altura de la rebaba, el redondeo del borde y el acabado superficial proporciona señales tempranas de advertencia de que las matrices de punzonado se aproximan al final de su vida útil. Las gráficas de control estadístico de procesos documentan cómo cambian las métricas de calidad a lo largo de las series de producción, lo que permite a los técnicos predecir el momento óptimo de reemplazo en lugar de reaccionar ante fallas. El mantenimiento predictivo reduce las paradas no planificadas programando el reemplazo de las matrices de punzonado durante ventanas de mantenimiento planificadas, en vez de emergencias a mitad de turno.
Seguimiento de los recuentos de ciclos y establecimiento de intervalos de reemplazo
Cada operación de punzonado incrementa el recuento total de ciclos en un troquel, y mantener registros detallados permite tomar decisiones de reemplazo basadas en datos. Los sistemas de fábrica deben registrar la cantidad de piezas procesadas en cada estación de punzonado, correlacionar estos datos con métricas de calidad y establecer expectativas de vida útil básicas para distintos tipos y espesores de material. Comparar el rendimiento real con los promedios históricos ayuda a identificar troqueles con rendimiento inferior o factores ambientales que reducen prematuramente la vida útil. Programar el reemplazo proactivo de los troqueles de punzonado según los datos de ciclos y las tendencias de calidad evita caídas repentinas de calidad y mantiene la satisfacción del cliente mediante especificaciones constantes de las piezas.
Preguntas frecuentes
¿Qué factores reducen de forma más significativa la vida útil de los troqueles de punzonado?
La contaminación del material, el desalineamiento del equipo de prensado, la velocidad de impacto excesiva, la aplicación inadecuada del refrigerante y las tensiones térmicas provocadas por la fricción son las principales causas que reducen la vida útil de las matrices de punzonado. La inconsistencia del material de la pieza de trabajo agrava estos problemas, ya que obliga a las matrices de punzonado a adaptarse a distintos grados de dureza y condiciones superficiales. Los errores del operador y el montaje incorrecto de la matriz añaden tensiones mecánicas que aceleran el desgaste más allá de lo esperado normalmente para esa aplicación de punzonado.
¿Con qué frecuencia deben someterse las matrices de punzonado a mantenimiento profesional o reacondicionamiento?
La frecuencia de mantenimiento depende del volumen de producción, los tipos de materiales y la complejidad del punzonado; sin embargo, la mayoría de las instalaciones industriales se benefician de una reconstrucción profesional cada 50 000 a 200 000 ciclos. En series de producción más pequeñas, puede justificarse un servicio menos frecuente de los punzones, mientras que en líneas automatizadas de alta velocidad se recomienda programar inspecciones profesionales y afilado periódico de los bordes cada 4 a 8 semanas. Técnicos especializados pueden restaurar bordes desafilados, corregir daños menores y prolongar la vida útil total en un 30 al 50 % en comparación con usar los punzones hasta su fallo total.
¿Puede mejorar la vida útil de los punzones cambiar el proveedor de materiales?
Sí, la calidad inconsistente del material es un factor oculto frecuente que reduce la vida útil de las matrices de punzonado. Si las piezas recibidas presentan variaciones significativas en dureza, acabado superficial o composición química, cambiar de proveedor o establecer especificaciones más estrictas para los materiales puede prolongar inmediatamente la vida útil de la matriz. Trabajar con proveedores dispuestos a proporcionar certificaciones de material y tolerancias más ajustadas garantiza que su equipo de punzonado opere en condiciones estables y predecibles, lo que maximiza la durabilidad de la matriz y minimiza el desgaste prematuro.