
 EN


La produttività in fabbrica dipende dall'affidabilità delle attrezzature, e le operazioni di punzonatura rappresentano un collo di bottiglia critico nei flussi di lavoro di lavorazione dei metalli. La durata utile degli stampi da punzonatura influisce direttamente sui costi di produzione, sulla frequenza dei fermi macchina e sull'efficienza operativa complessiva. Comprendere come massimizzare le prestazioni e la durabilità della punzonatura è essenziale per qualsiasi impianto che gestisca processi di stampaggio o formatura ad alto volume. Questo articolo esplora strategie pratiche per prolungare la durata utile degli stampi da punzonatura, ridurre la frequenza di sostituzione e mantenere una qualità costante lungo le linee produttive della vostra fabbrica.
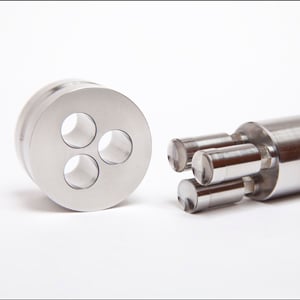
Estendere la durata utile degli stampi per punzonatura richiede un approccio completo che combini una corretta manutenzione, una selezione adeguata dei materiali, una disciplina operativa e un monitoraggio predittivo. I responsabili di fabbrica e gli specialisti della strumentazione che applicano queste strategie segnalano riduzioni significative dell’usura degli utensili, un miglioramento della qualità dei bordi e intervalli più lunghi tra i cicli di sostituzione degli stampi. L’investimento nella manutenzione preventiva solitamente si ripaga entro pochi mesi grazie alla riduzione dei tassi di scarto e all’attenuazione delle interruzioni produttive.
Ottimizzazione dei protocolli di manutenzione per gli stampi per punzonatura
Definizione di programmi regolari di pulizia e ispezione
La pulizia regolare influisce direttamente sulla durata degli stampi da punzonatura, rimuovendo i detriti metallici, gli oli e gli altri contaminanti che si accumulano durante i cicli produttivi. Ogni turno deve prevedere un’ispezione rapida, durante la quale gli operatori verificano la presenza di danni visibili, usura anomala o accumuli di materiale sulle superfici di punzonatura. I detriti intrappolati tra i componenti dello stampo accelerano l’usura e riducono la qualità del taglio, rendendo obbligatorie le sessioni programmate di pulizia per mantenere prestazioni ottimali nella punzonatura. L’introduzione di un registro giornaliero di pulizia garantisce responsabilità condivisa e crea una cronologia utile a identificare tempestivamente problemi ricorrenti, prima che causino guasti catastrofici.
Applicazione di lubrificanti e refrigeranti adeguati
La scelta del lubrificante influenza in modo significativo la capacità dei punzoni di resistere all'usura e allo stress termico. Gli impianti industriali devono selezionare lubrificanti specificamente formulati per applicazioni di punzonatura, poiché questi riducono l'attrito tra il punzone e il pezzo in lavorazione, dissipando nel contempo il calore generato durante l'impatto. L'applicazione del refrigerante nel punto di esecuzione della punzonatura prolunga la vita utile del punzone mantenendo temperature ottimali e prevenendo la perdita prematura di durezza. Tuttavia, un'eccessiva lubrificazione può attrarre particelle abrasive, quindi è fondamentale dosare con moderazione e precisione. Gli operatori devono sostituire i refrigeranti secondo un programma prestabilito, anziché consentire l'accumulo di fluidi degradati o contaminati che potrebbero compromettere la precisione della punzonatura.
Gestione dei materiali e migliori pratiche operative
Controllo della qualità del materiale del pezzo in lavorazione e della costanza dell'alimentazione
La durezza e lo stato superficiale dei materiali in entrata influenzano direttamente lo sforzo sullo stampo da punzonatura e i tassi di usura. Le linee produttive devono implementare procedure di ispezione dei materiali in entrata per verificare che le specifiche del pezzo da lavorare corrispondano alle tolleranze progettuali dello stampo. Proprietà dei materiali non uniformi costringono gli stampi da punzonatura a operare in condizioni di sollecitazione irregolare, accelerando l’usura localizzata e il degrado dei bordi. La contaminazione superficiale, la presenza di calamina o di ossidazione sui materiali grezzi può causare danni abrasivi durante le operazioni di punzonatura; pertanto, una preparazione adeguata dei materiali è essenziale. Coordinarsi con i fornitori per mantenere gradi di materiale costanti riduce la variabilità che abbrevia la vita utile degli stampi da punzonatura.
Monitoraggio dell’allineamento della pressa e della pressione di montaggio dello stampo
Un’attrezzatura per punzonatura non allineata genera una distribuzione irregolare del carico sulle superfici dello stampo, provocando un guasto prematuro del bordo da un lato mentre il lato opposto rimane sottoutilizzato. Gli operatori tecnici della fabbrica devono verificare che tutti gli stampi da punzonatura presione i componenti mantengono un allineamento corretto secondo le specifiche dell’attrezzatura. Una pressione di montaggio errata o supporti di fissaggio usurati consentono lo spostamento dello stampo durante il funzionamento, il che peggiora lo scheggiamento dei bordi e genera una geometria irregolare dei fori. Investire in blocchi di montaggio di precisione e nella calibrazione regolare della pressa protegge gli stampi da danni meccanici evitabili mediante una semplice manutenzione preventiva. Le celle di carico e i sensori di pressione forniscono dati in tempo reale per avvisare gli operatori quando le condizioni di punzonatura si discostano dai valori accettabili.
Strategie avanzate di monitoraggio e sostituzione predittiva
Attuazione della valutazione della qualità dei bordi e dell’analisi predittiva
Le fabbriche moderne utilizzano sistemi di ispezione visiva e l’analisi di campioni di parti per monitorare il degrado graduale delle prestazioni della punzonatura prima che si verifichi un guasto catastrofico. Il monitoraggio dell’altezza della bava, dell’arrotondamento del bordo e della finitura superficiale fornisce segnali di allerta precoce indicanti che i punzoni stanno avvicinandosi al termine della loro vita utile. I grafici di controllo statistico dei processi documentano come le metriche qualitative variano nel corso delle produzioni, consentendo agli operatori tecnici di prevedere il momento ottimale per la sostituzione anziché intervenire in risposta a guasti. La manutenzione predittiva riduce i fermi non pianificati programmando la sostituzione dei punzoni durante le finestre di manutenzione pianificate, invece che in emergenze a metà turno.
Monitoraggio dei conteggi dei cicli e definizione degli intervalli di sostituzione
Ogni operazione di punzonatura incrementa il conteggio totale dei cicli su uno stampo, e la registrazione dettagliata consente decisioni di sostituzione basate sui dati. I sistemi di fabbrica devono registrare il numero di parti lavorate in ciascuna stazione di punzonatura, correlare questi dati con le metriche qualitative e stabilire aspettative di durata media per diversi tipi di materiale e spessori. Confrontare le prestazioni effettive con le medie storiche aiuta a identificare gli stampi con prestazioni inferiori o fattori ambientali che riducono prematuramente la durata operativa. Programmare la sostituzione proattiva degli stampi per punzonatura sulla base dei dati sui cicli e delle tendenze qualitative previene improvvisi cali di qualità e mantiene la soddisfazione del cliente grazie a specifiche costanti delle parti.
FAQ
Quali fattori riducono in misura maggiore la durata operativa degli stampi per punzonatura?
La contaminazione dei materiali, la mancata allineatura delle presse, un’eccessiva velocità d’impatto, un’applicazione insufficiente del refrigerante e lo stress termico causato dall’attrito sono i principali responsabili della riduzione della durata degli stampi da punzonatura. L’eterogeneità del materiale del pezzo in lavorazione amplifica tali problemi, costringendo gli stampi da punzonatura ad adattarsi a diverse condizioni di durezza e di superficie. Gli errori dell’operatore e il montaggio scorretto dello stampo aggiungono sollecitazioni meccaniche che accelerano l’usura oltre i valori normalmente previsti per tale applicazione di punzonatura.
Con quale frequenza gli stampi da punzonatura devono essere sottoposti a manutenzione professionale o a ritrattamento?
La frequenza della manutenzione dipende dal volume di produzione, dai tipi di materiale e dalla complessità della punzonatura, ma la maggior parte degli impianti industriali trae vantaggio da una rifinitura professionale ogni 50.000–200.000 cicli. Per piccole serie di produzione, potrebbe essere giustificata una manutenzione meno frequente degli stampi per punzonatura, mentre le linee automatizzate ad alta velocità dovrebbero prevedere ispezioni professionali e affilature del bordo ogni 4–8 settimane. Tecnici qualificati possono ripristinare i bordi smussati, intervenire su danni minori ed estendere la durata complessiva d’uso del 30–50% rispetto all’utilizzo degli stampi fino al completo guasto.
Può un cambio di fornitore di materiale migliorare la durata d’uso degli stampi per punzonatura?
Sì, la qualità incoerente del materiale è un fattore nascosto comune che riduce la durata degli stampi da punzonatura. Se i pezzi in entrata presentano variazioni significative di durezza, finitura superficiale o composizione chimica, cambiare fornitore o stabilire specifiche materiali più rigorose può estendere immediatamente la vita utile dello stampo. Collaborare con fornitori disposti a fornire certificazioni materiali e tolleranze più strette garantisce che l’attrezzatura per la punzonatura operi in condizioni stabili e prevedibili, massimizzando la longevità dello stampo e riducendo l’usura prematura.
Indice dei Contenuti
- Ottimizzazione dei protocolli di manutenzione per gli stampi per punzonatura
- Gestione dei materiali e migliori pratiche operative
- Strategie avanzate di monitoraggio e sostituzione predittiva
-
FAQ
- Quali fattori riducono in misura maggiore la durata operativa degli stampi per punzonatura?
- Con quale frequenza gli stampi da punzonatura devono essere sottoposti a manutenzione professionale o a ritrattamento?
- Può un cambio di fornitore di materiale migliorare la durata d’uso degli stampi per punzonatura?