
 EN


工場の生産性は設備の信頼性に大きく依存しており、パンチ加工は金属板加工工程における重要なボトルネックです。パンチダイの寿命は、生産コスト、ダウンタイムの頻度、および全体的な運用効率に直接影響します。大量のプレス加工や成形工程を扱う工場にとって、パンチ加工の性能と耐久性を最大限に高める方法を理解することは不可欠です。本稿では、パンチダイの使用寿命を延ばし、交換頻度を低減させ、工場ライン全体で品質の一貫性を維持するための実践的な対策について解説します。
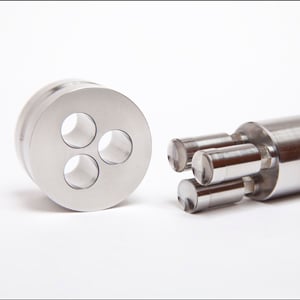
パンチングダイの寿命を延ばすには、適切な保守管理、材料選定、作業手順の徹底、予知保全の導入など、多角的なアプローチが必要です。こうした対策を実施している工場管理者や金型専門家からは、工具の摩耗が大幅に抑制され、切断エッジ品質が向上し、金型交換周期が延長されたという報告が寄せられています。予防保全への投資は、通常、数か月以内に歩留まりの向上と生産停止時間の削減によって回収されます。
パンチングダイの保守管理手法の最適化
定期的な清掃・点検スケジュールの確立
定期的な清掃は、生産工程中に蓄積する金属粉、油分、その他の汚染物質を除去することで、パンチ金型の寿命に直接影響を与えます。各作業シフトでは、オペレーターが金型のパンチ面に目視で確認できる損傷、異常な摩耗パターン、または材料の付着がないかを短時間で点検する必要があります。金型部品の間に挟まった異物は摩耗を加速させ、切断品質を低下させるため、パンチ性能を維持するには計画的な清掃作業が必須です。毎日の清掃記録を導入することで、責任の明確化が図られ、将来的に重大な故障を引き起こす前に繰り返し発生する問題を特定するための履歴データも得られます。
適切な潤滑剤および冷却剤の使用
潤滑油の選択は、パンチ金型の摩耗および熱応力に対する耐性に大きく影響します。産業施設では、パンチ加工専用に開発された潤滑油を選びましょう。こうした潤滑油は、金型と被加工材の間の摩擦を低減するとともに、衝撃時に発生する熱を効果的に放散します。パンチ作業の直前で冷却液を供給することで、適切な温度を維持し、早期の硬度低下を防ぐため、金型の寿命を延ばすことができます。ただし、過剰な潤滑は研磨性の異物を引き寄せてしまうため、使用量と塗布位置には注意が必要です。技術者は、劣化や汚染が進んだ冷却液がたまらないよう、定期的な交換を実施すべきです。
材料の取扱いと作業上のベストプラクティス
被加工材の品質管理および送り精度の確保
入荷材料の硬度および表面状態は、パンチ金型への応力および摩耗率に直接影響します。工場ラインでは、部品の仕様が金型設計の公差と一致しているかを確認するため、入荷材料の検査手順を導入すべきです。材料特性のばらつきがあると、パンチ金型が不均一な応力下で動作せざるを得なくなり、局所的な摩耗やエッジの劣化が加速します。また、原材料の表面に付着した汚れ、スケール、または酸化膜は、パンチング作業中に研磨性の損傷を引き起こす可能性があるため、十分な材料前処理が不可欠です。サプライヤーと連携して材料の品質等級を一定に保つことで、パンチ金型の寿命を短縮する要因となるばらつきを低減できます。
プレスのアライメントと金型取り付け圧力の監視
アライメントがずれたパンチング装置では、金型表面全体に均一でない負荷がかかるため、片側で早期のエッジ破損が生じる一方、反対側は十分に使用されない状態になります。工場の技術者は、すべてのパンチング 押す 部品は設備の仕様に従って適切な位置関係を保ちます。取り付け時の圧力が不適切である、または取り付け治具が摩耗していると、作動中にダイがずれやすくなり、エッジ・チッピングが悪化したり、穴の形状がばらついたりします。高精度の取り付けブロックの導入やプレスの定期的なキャリブレーションにより、単純な予防保守で回避可能な機械的損傷からパンチング・ダイを守ることができます。ロードセルおよび圧力センサーを活用すれば、パンチング条件が許容範囲から逸脱した際にリアルタイムでデータを取得し、オペレーターに即座に警告を発することが可能です。
高度なモニタリングと予測交換戦略
エッジ品質評価と予測分析の導入
最新の工場では、視覚検査システムやサンプル部品の分析を活用して、パンチング性能が急激な故障に至る前に徐々に劣化していく様子を追跡しています。バリ高さ、エッジの丸み、表面粗さを監視することで、パンチングダイが寿命に近づいているという早期警戒信号を得られます。統計的工程管理(SPC)チャートにより、生産ロットごとに品質指標がどのように変化するかを記録し、技術者は故障への対応ではなく、最適な交換時期を予測できるようになります。予知保全によって、パンチングダイの交換を計画保全期間中に実施できるため、作業中の緊急事態を避け、予期せぬダウンタイムを削減できます。
サイクル数の記録と交換間隔の設定
各パンチング作業は、金型の総サイクル数を1回増加させます。詳細な記録を維持することで、データに基づいた交換判断が可能になります。工場のシステムでは、各パンチングステーションを通過した部品数を記録し、このデータを品質指標と関連付けるとともに、材質や板厚ごとに金型の標準的な寿命の基準値を設定する必要があります。実際の性能を過去の平均値と比較することで、性能が低下している金型や、寿命を早期に短縮させる環境要因を特定できます。サイクル数データおよび品質傾向に基づいて、事前にパンチング金型の交換を計画的に実施すれば、急激な品質低下を防ぎ、部品仕様の一貫性を保って顧客満足度を維持できます。
よくある質問
パンチング金型の寿命を最も大きく短縮させる要因は何ですか?
パンチ金型の寿命を短くする主な原因は、素材の混入、プレス装置の位置ずれ、衝撃速度の過大化、冷却液の不十分な供給、および摩擦による熱応力です。また、被加工材の材質ばらつきがあると、金型が硬度や表面状態の変動に応じて適応せざるを得なくなり、上記の問題がさらに悪化します。さらに、オペレーターの操作ミスや金型の不適切な取付も、当該パンチ加工において通常予想される以上の機械的応力を生じさせ、摩耗を加速させます。
パンチ金型は、どのくらいの頻度で専門的な保守または再加工を行うべきですか?
メンテナンス頻度は、生産量、材料の種類、パンチングの複雑さによって異なりますが、多くの産業施設では、5万~20万回の打ち抜きごとに専門業者による再加工を行うことで効果を発揮します。小ロット生産の場合は、パンチ金型の保守頻度を低く設定しても問題ない場合がありますが、高速自動化ラインでは、4~8週間ごとに専門業者による点検および刃先の再研磨を実施する必要があります。専門技術者は、鈍った刃先を復元したり、軽微な損傷に対応したりすることで、パンチ金型の寿命を完全に劣化するまで使用した場合と比べて30~50%延長できます。
材料のサプライヤーを変更することで、パンチ金型の寿命を延ばすことは可能ですか?
はい、素材の品質が不安定であることは、パンチ金型の寿命を短くするよくある隠れた要因です。入荷する素材の硬度、表面粗さ、化学組成などが大きくばらつく場合、サプライヤーを変更したり、より厳しい素材仕様を定めたりすることで、金型の使用寿命をすぐに延ばすことができます。素材の検査証明書の提出や tighter な公差管理に対応できるサプライヤーと連携すれば、パンチ設備を安定的・予測可能な条件で運用でき、金型の耐久性を高め、早期摩耗を防ぐことができます。