
 EN


Производительность завода зависит от надежности оборудования, а операции пробивки являются критическим узким местом в процессах обработки металла. Срок службы штампов для пробивки напрямую влияет на производственные затраты, частоту простоев и общую эффективность работы. Понимание того, как повысить производительность и долговечность пробивки, имеет первостепенное значение для любого предприятия, осуществляющего высокопроизводительную штамповку или формовку. В этой статье рассматриваются практические стратегии продления срока службы штампов для пробивки, снижения частоты их замены и обеспечения стабильного качества продукции на всех линиях завода.
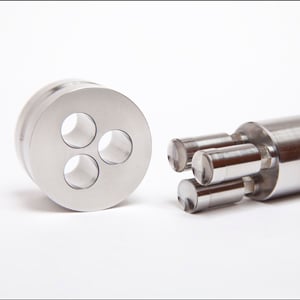
Продление срока службы штампов для пробивки требует комплексного подхода, объединяющего правильное техническое обслуживание, выбор материалов, дисциплинированную эксплуатацию и прогнозирующий мониторинг. Руководители производственных цехов и специалисты по оснастке, внедряющие эти стратегии, отмечают значительное снижение износа инструментов, улучшение качества кромок и увеличение интервалов между заменами штампов. Инвестиции в профилактическое обслуживание, как правило, окупаются в течение нескольких месяцев за счёт снижения доли брака и минимизации простоев в производстве.
Оптимизация протоколов технического обслуживания штампов для пробивки
Внедрение регулярных графиков очистки и осмотра
Регулярная очистка напрямую влияет на срок службы пробойного инструмента, удаляя металлические частицы, масла и загрязнения, накапливающиеся в ходе производственных циклов. В начале каждой смены операторы должны проводить краткий осмотр, проверяя наличие видимых повреждений, необычных следов износа или скоплений материала на пробойных поверхностях. Загрязнения, застрявшие между компонентами матрицы, ускоряют износ и снижают качество реза; поэтому регламентированные сеансы очистки являются обязательными для поддержания стабильной работы пробойного инструмента. Ведение ежедневного журнала очистки обеспечивает ответственность персонала и формирует историческую базу данных, позволяющую выявлять повторяющиеся проблемы до того, как они приведут к катастрофическим отказам.
Применение соответствующих смазочных материалов и охлаждающих жидкостей
Выбор смазочного материала существенно влияет на способность ваших пробойных матриц противостоять износу и тепловым нагрузкам. Промышленным предприятиям следует выбирать смазочные материалы, специально разработанные для пробивных операций: они снижают трение между матрицей и заготовкой и отводят тепло, выделяемое при ударном воздействии. Подача охлаждающей жидкости непосредственно в зону пробивки увеличивает срок службы матриц за счёт поддержания оптимальной температуры и предотвращения преждевременной потери твёрдости. Однако чрезмерная смазка может притягивать абразивные частицы, поэтому важно соблюдать умеренность и точность при её нанесении. Техники должны заменять охлаждающие жидкости по графику, а не допускать накопления деградировавших или загрязнённых жидкостей, которые могут нарушить точность пробивки.
Обработка материалов и передовые методы эксплуатации
Контроль качества материала заготовки и стабильности подачи
Твёрдость и состояние поверхности поступающих материалов напрямую влияют на напряжения в штампах для пробивки и темпы их износа. На производственных линиях следует внедрить процедуры входного контроля материалов, чтобы убедиться, что параметры заготовок соответствуют допускам, заложенным в конструкции штампов. Нестабильные свойства материалов вынуждают штампы работать в условиях неравномерных нагрузок, что ускоряет локальный износ и деградацию режущих кромок. Загрязнения поверхности, окалина или окисление на исходных материалах могут вызывать абразивное повреждение в процессе пробивки, поэтому тщательная подготовка материалов является обязательной. Согласование с поставщиками по поддержанию стабильных марок материалов снижает вариативность, сокращающую срок службы штампов для пробивки.
Контроль соосности пресса и давления при установке штампа
Несоосность оборудования для пробивки приводит к неравномерному распределению нагрузки по поверхности штампа, вызывая преждевременный отказ режущей кромки с одной стороны, в то время как противоположная сторона остаётся недозагруженной. Техники завода должны проверять, что все агрегаты для пробивки печать компоненты сохраняют правильное выравнивание в соответствии со спецификациями оборудования. Неправильное монтажное давление или изношенные крепёжные приспособления позволяют матрице смещаться во время работы, что усугубляет сколы по краям и приводит к нестабильной геометрии отверстий. Инвестиции в высокоточные монтажные блоки и регулярную калибровку пресса защищают пробойные матрицы от механических повреждений, которые можно предотвратить с помощью простого профилактического обслуживания. Датчики нагрузки и датчики давления обеспечивают данные в реальном времени, чтобы оповещать операторов о выходе условий пробивки за допустимые пределы.
Современные методы мониторинга и стратегии прогнозируемой замены
Внедрение оценки качества кромок и прогнозирующей аналитики
Современные заводы используют системы визуального контроля и анализ образцов деталей для отслеживания постепенного ухудшения производительности пробивки до наступления катастрофического отказа. Контроль высоты заусенца, округлости кромки и качества поверхности даёт ранние сигналы о приближении срока окончания службы пробивных пуансонов. Карты статистического управления процессами фиксируют, как изменяются показатели качества в ходе производственных циклов, что позволяет техникам прогнозировать оптимальное время замены вместо реагирования на отказы. Прогнозирующее техническое обслуживание снижает незапланированный простой за счёт планирования замены пробивных пуансонов в рамках запланированных окон техобслуживания, а не в экстренных ситуациях посреди смены.
Отслеживание количества циклов и установление интервалов замены
Каждая операция пробивки увеличивает общее количество циклов для матрицы, а ведение подробных записей позволяет принимать обоснованные решения о её замене. Системы на заводе должны фиксировать количество деталей, обработанных на каждой станции пробивки, сопоставлять эти данные с показателями качества и устанавливать базовые ожидания срока службы для различных типов материалов и их толщин. Сравнение фактических показателей с историческими средними значениями помогает выявить матрицы с пониженной производительностью или внешние факторы, преждевременно снижающие срок службы. Планирование профилактической замены матриц пробивки на основе данных о количестве циклов и тенденций качества предотвращает резкое ухудшение качества и обеспечивает удовлетворённость клиентов за счёт стабильного соответствия деталей заданным спецификациям.
Часто задаваемые вопросы
Какие факторы наиболее существенно сокращают срок службы матриц пробивки?
Загрязнение материала, несоосность прессового оборудования, чрезмерная скорость удара, недостаточное охлаждение и тепловые напряжения от трения — основные причины сокращения срока службы штампов для пробивки. Нестабильность материала заготовки усугубляет эти проблемы, вынуждая штампы адаптироваться к изменяющейся твёрдости и состоянию поверхности. Ошибки оператора и неправильная установка штампа добавляют механическую нагрузку, ускоряющую износ сверх нормального уровня для данной операции пробивки.
Как часто штампы для пробивки должны проходить профессиональное техническое обслуживание или восстановление?
Частота технического обслуживания зависит от объёма производства, типов материалов и сложности пробивки, однако большинство промышленных предприятий получают выгоду от профессиональной повторной обработки каждые 50 000–200 000 циклов. При небольших партиях производства может быть оправдано менее частое обслуживание пробойных штампов, тогда как на высокоскоростных автоматизированных линиях профессиональный осмотр и повторное затачивание режущих кромок следует планировать каждые 4–8 недель. Квалифицированные специалисты могут восстановить затупившиеся кромки, устранить незначительные повреждения и увеличить общий срок службы пробойных штампов на 30–50 % по сравнению с эксплуатацией до полного выхода из строя.
Может ли смена поставщика материала повысить срок службы пробойного штампа?
Да, нестабильное качество материала — распространённый скрытый фактор, сокращающий срок службы штампов для пробивки. Если поступающие заготовки значительно различаются по твёрдости, шероховатости поверхности или химическому составу, смена поставщиков или введение более строгих требований к материалу позволят сразу увеличить ресурс штампа. Сотрудничество с поставщиками, готовыми предоставлять сертификаты на материалы и соблюдать более узкие допуски, обеспечивает стабильные и предсказуемые условия эксплуатации оборудования для пробивки, что максимизирует срок службы штампов и минимизирует преждевременный износ.