
 EN




In presisievervaardiging is die gehalte van Persgereedskap is een van die mees gevolglike veranderlikes wat bepaal of 'n finale produk aan sy dimensionele, strukturele en estetiese spesifikasies voldoen. Elke gestampde, gevormde of gepynste komponent wat 'n vervaardigingslyn verlaat, dra die direkte afdruk van die gereedskap wat gebruik is om dit te vorm. Wanneer druk gereedskap op 'n hoë vlak ontwerp en onderhou word, verkry vervaardigers voorspelbaarheid, herhaalbaarheid en konsekwente uitset wat direk vertaal word na 'n mededingende voordeel. Wanneer die gehalte van die gereedskap gekompromitteer word, kan selfs die beste grondstowwe, masjiene en bedieners nie ten volle vir die gebreke wat by die stans ingevoer word, kompenseer nie. perforasie koppelvlak gekonfigureer.
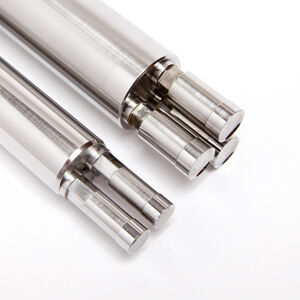
Om te verstaan hoe die gehalte van persgereedskap deur die vervaardigingsproses voortplant en uiteindelik die finale produkresultate bepaal, is noodsaaklik vir ingenieurs, vervaardigingsbestuurders en gehaltekwaliteitsekwensieprofessionele gelyksoortiges. Hierdie artikel ondersoek die spesifieke meganismes waardeur gereedskapgehalte invloed uitoefen op onderdeelakkuraatheid, oppervlakafwerking, materiaalintegriteit, vervaardigingseffektiwiteit en langtermynkostebestemmings. Of u nou nuwe persgereedskap aankoop, ‘n bestaande stansstel evalueer of herhalende gehaltekortkominge ondersoek, bied die insigte wat hier aangebied word ‘n gestruktureerde raamwerk vir beter besluite tydens elke stadium van die gereedskaplewensiklus.
Die direkte skakel tussen presisie van persgereedskap en dimensionele akkuraatheid van onderdele
Hoe gereedskaptoleransies na voltooide komponente oorgedra word
Elke kenmerk wat in ‘n stel persgereedskap — insluitend die spelings, stansprofiel en rigstelsels — word in elke onderdeel wat tydens daardie stans se bedryfslewe vervaardig word, herhaal. Wanneer stanswerk na noue toleransies vervaardig word, val die resulterende komponente konsekwent binne hul gespesifiseerde dimensionele vensters. Omgekeerd lei stanswerk wat met lose toleransies gemasjineer is of wat buite aanvaarbare grense verslet is, tot dimensionele variasie wat oor produksiepartye heen opstapel. Dit is nie 'n subtiele effek nie; selfs 'n paar mikrometer ekstra stansspeling kan meetbare veranderinge in randhoogte, randregheid en gatdeursnee veroorsaak.
Dimensionele akkuraatheid in persgereedskap word bereik deur 'n kombinasie van hoë-presisie slypwerk, EDM-bewerkings en streng inspeksieprotokolle tydens die gereedskapboufase. Wanneer hierdie praktyke noukeurig gevolg word, bly die stans-na-matriks-verhouding konsekwent oor duisende of selfs miljoene slae. Wanneer dit versuim word om hierdie praktyke toe te pas, lei kumulatiewe foute in stansuitlyning, matriksblokgeometrie of houerpasvorm tot onderdele wat mettertyd buite toleransie raak, wat duur herwerk of weggooi vereis. Vir hoë-volumeproduksie kan selfs 'n defekkoers van 0,5% wat deur gereedskap-onakkuraatheid veroorsaak word, 'n beduidende finansiële en bedryfsbelasting verteenwoordig.
Dit is die moeite werd om te beklemtoon dat persgereedskap nie sigbaar beskadig hoef te wees om dimensionele gebreke te veroorsaak nie. Onderoppervlakkige vermoeidheid, klein mislyning in die rigtingspulstelsel en geleidelike versletting van snyrande kan almal die dimensionele uitset verlaag lank voordat enige sigbare falings voorkom. Dit is hoekom proaktiewe meting en inspeksie van die geometrie van persgereedskap — nie net visuele inspeksie nie — noodsaaklik is om onderdeelkwaliteit oor lang produksieduur te handhaaf.
Die Rol van Speling en Pasvorm in die Finale Onderdeelkwaliteit
Die spel — die beheerde gaping tussen die stans- en malstuk-snykante — is waarskynlik die een belangrikste parameter in persgereedskapontwerp vir uitstans- en deurslagbewerkings. Onvoldoende spel veroorsaak oormatige spanningkonsentrasie by die snygebied, wat lei tot breuke, oormatige grys- of kantvorming en versnelde gereedskapversletting. Oormatige spel produseer 'n onderdeel met 'n groter rol-oor, verminderde skuifgebied en 'n ruwe, hoekige breukvlak wat moontlik nie aan funksionele of estetiese vereistes voldoen nie.
Hoëgehante persgereedskap word ontwerp met spelings wat geoptimeer is vir die spesifieke materiaalsoort, materiaaldikte en beoogde funksie van die onderdeel. Hierdie optimalisering is nie ’n een-grootte-pas-vir-alle-berekening nie; dit vereis ingenieurskundige oordeel wat ondersteun word deur materiaaldata en gereedskapservaring. Goedontwerp persgereedskap handhaaf hierdie geoptimeerde spelings konsekwent gedurende die volle leeftyd van die gereedskap deur noukeurige materiaalkeuse vir versletingskritieke komponente, toepaslike hardheidsbehandeling en presisie-montering.
Die pasvorm tussen die stans, die uitwerkerplaat en die stansblok bepaal ook direk die onderdeelkwaliteit. 'n Lospasende uitwerker kan laterale stansbeweging toelaat, wat asimmetriese snyding en onvoorspelbare onderdeelgeometrie veroorsaak. 'n Goed gepasde rigting- en uitwerkersisteem hou die stans op 'n presiese trajek, wat verseker dat elke slag dieselfde resultaat lewer. Die kumulatiewe effek van hierdie pasverhoudings is die verskil tussen 'n persgereedskapstel wat konsekwent aanvaarbare onderdele vervaardig en een wat voortdurende instelling en bedienerintervensie vereis.
Oppervlakafwerkingresultate wat deur persgereedskapkwaliteit bepaal word
Hoe gereedskapoppervlaktoestand die voorkoms en funksie van onderdele beïnvloed
Die oppervlakgehalte van persgereedskap — insluitend die afwerking van stansgesigte, matrikse-radiusse en vormoppervlakke — word direk oorgedra na elke onderdeel wat vervaardig word. 'n Gepoleerde, goed onderhou vormoppervlak produseer onderdele met gladde, konsekwente oppervlakke wat aan estetiese en funksionele spesifikasies voldoen. 'n Ruwe, geputte of gekrasde gereedskapoppervlak bring ooreenstemmende merke in die onderdeeloppervlak in met elke slag, wat estetiese defekte veroorsaak en, in sommige toepassings, funksionele mislukkings by spanningkonsentrasiepunte.
Die oppervlakafwerking van persgereedskap is die belangrikste faktor by vormingsbewerkings waar materiaal oor die kontoure van die gereedskap beweeg. Trekgereedskap, byvoorbeeld, vereis hoogs gepoleerde radiusse en trekwande om 'n gladde metaalvloei sonder krapmerke, skuurmerke of skeuring te verseker. Wanneer die oppervlak van die gereedskap deur gebruik of ontoereikende onderhoud verswak, neem die wrywing tussen die gereedskap en die werkstuk toe, wat die vormingskragte verhoog, die risiko van materiaalversaking verhoog en die oppervlakkwaliteit van elke daaropvolgende onderdeel wat vervaardig word, verswak.
Vir komponente wat vir sigbare of funksionele oppervlaktes bedoel is — soos motor buitepaneel, verbruikers-elektronika behuisinge of presisie strukturele beugels — is die oppervlakafwerkingvereistes wat op persgereedskap toegepas word, veral streng. Die bereiking en handhawing van hierdie standaarde vereis noukeurige spesifikasie van gereedskapstaalgraderings, beheerde polisprosesse en gereelde inspeksie van gereedskapoppervlaktes gedurende die produksielewensiklus om vroegtydse tekens van ontbinding te identifiseer voordat dit tot onderdeelverwerping lei.
Bekledings en materiaalkeuse vir gereedskapoppervlakprestasie
Benewens aanvanklike oppervlakvoorbereiding speel die keuse van coatings wat op persgereedskapkomponente toegepas word, 'n beduidende rol in die volhoubaarheid van die oppervlakafwerking en die gehalte van die onderdele. Harde coatings soos TiN, TiCN en DLC verminder wrywing by die gereedskap-materiaal-onderskeiding aansienlik, behou die oppervlakafwerking oor lang produksie-reekse en weerstaan die aanhegtende slyt wat kan lei tot materiaaloorvoer vanaf die werkstuk na die gereedskapoppervlak. Wanneer gereedskapoppervlakke siklus na siklus skoon en glad bly, word die konsekwentheid van die onderdeeloppervlakafwerking aansienlik verbeter.
Die basismateriaal van die persgereedskap dra ook by tot die oppervlakprestasie. Hoëspoedstaal- en karbiedgereedskapkomponente bied uitstekende slytasiebestandheid en behou fyn oppervlakafwerking baie langer as laergraad-staalgereedskap. Om in die regte gereedskapmateriaal vir die vervaardigingsomgewing te belê — met inagneming van faktore soos materiaalskuurkrag, beskikbaarheid van smeermiddels en slagtempo — is 'n direkte belegging in die volgehoue oppervlakkwaliteit van elke onderdeel wat vervaardig word. Persgereedskap wat met toepaslike materiale en bedekkings vir die toepassing gespesifiseer is, sal konsekwent beter presteer as goedkoper alternatiewe, beide ten opsigte van oppervlakkwaliteit en dienslewe.
Materiaalintegriteit en strukturele prestasie van onderdele wat deur persgereedskap gevorm word
Hoe gereedskapkwaliteit spanningverspreiding in gevormde onderdele beïnvloed
Persgereedskap doen meer as om 'n onderdeel slegs geometries te vorm — dit beheer hoe spanning binne die materiaal tydens die vormingsproses versprei en verlig word. Hoë-kwaliteit persgereedskap, wat ontwerp is met geoptimaliseerde radiusse, gladde vormoppervlaes en beheerde materiaalvloei-paaie, verseker dat vervorming progressief en gelykmatig plaasvind. Dit lewer onderdele met gunstige residuële spanningpatrone, konsekwente meganiese eienskappe en hoë strukturele integriteit. Swak gereedskapontwerp of 'n verswakte gereedskaptoestand kan daarenteen oormatige plaaslike spanning, mikro-kraakvorming, werkverhardingsgradiënte en ander materiaaldefekte inbring wat die strukturele prestasie van die voltooide onderdeel benadeel.
In toepassings waar gevormde dele strukturele belastings dra — soos motorliggaamkomponente, lugvaartbeugels of industriële vassteldele — is die materiaalintegriteit wat deur die persgereedskapvormproses toegeken word, krities vir diensprestasie. 'n Deel wat dimensionele inspeksie slaag, maar interne beskadiging van aggressiewe gereedskapkontak dra, kan onder statiese belastings goed presteer, maar vroeg onder vermoeidheid- of dinamiese belastingsomstandighede misluk. Hierdie tipe verborge beskadiging is moeilik om ná die feit op te spoor, wat die voorkoming van gereedskap-geïnduseerde materiaaldefekte 'n proaktiewe gehaltevereiste maak.
Gereedskapontwerpingenieurs tree op teen materiaalintegriteitsrisiko's deur noukeurige beheer van buigradii, trekdiepteverhoudings, plaatvashouerkragte en stansinsethoeke. Elkeen van hierdie parameters is ingebed in die persgereedskapontwerp en moet binne die gespesifiseerde grense bly gedurende die werkslewe van die gereedskap. Wanneer gereedskapkomponente verslet raak en hierdie parameters verskuif, begin die strukturele gehalte van onderdele afbreek — soms subtiel, soms dramaties — voordat die probleem sigbaar word vir gehaltebeheerpersoneel wat konvensionele inspeksiemetodes gebruik.
Randkwaliteit en sy afstromende impak op montering en prestasie
Die gehalte van sny- of gepynste rande wat deur persgereedskap vervaardig word, beïnvloed direk hoe dele in afwisselende samestellingsprosesse en eindgebruiktoepassings presteer. 'n Skoon, skerp snyrand met minimale stukkie materiaal wat aan die rand vas sit (burr), vergemaklik akkurate deelposisie, gladde samestelling en betroubare vasmaakmiddelverbinding. 'n Rand wat deur verslete of swak gespesifiseerde persgereedskap vervaardig word — wat gekenmerk word deur oormatige burr, 'n ruwe breukgebied of randomdraaiing — veroorsaak probleme by elke daaropvolgende stadium, van outomatiese samestellingsafkeuring tot vermoeidheidsbreukontwikkeling by diensspanningskonsentrasies.
Randkwaliteit word beheer deur die skerpheid en toestand van die snyrande op stansels en matrikse, die matriksverwyding relatief tot die materiaaldikte, en die uitlyning tussen die snydele. Hoë-kwaliteit persgereedskap handhaaf skerpe, behoorlik uitgelynde snyrande en konsekwente verwydings, wat rande voortbring wat skoon, herhaalbaar en vry van gebreke is. Soos gereedskap met gebruik verslet raak, verswak randkwaliteit progressief, wat meetbare vroeë waarskuwingstekens verskaf wat gebruik kan word om tydig te skerp of te vervang voordat kwaliteitsimpakte verder afwaarts plaasvind.
Produksiedoeltreffendheid en koste-uitkomste wat verband hou met die kwaliteit van persgereedskap
Gereedskapkwaliteit en sy effek op stilstandtyd, weieringskoerse en herwerkingskostes
Die verhouding tussen die gehalte van persgereedskap en produksiedoeltreffendheid is direk en kwantifiseerbaar. Hoëgehante persgereedskap wat korrek ontwerp, presies gebou en behoorlik onderhou word, werk met minimale onbeplande stilstandtye, lae afvalkoerse en voorspelbare onderhoudsintervalle. Swak gehalte persgereedskap lei tot wisselvalligheid en mislukkingsmodusse wat onbeplande stoppings, verhoogde afval- en herbewerkingskoste, asook onvoorspelbare onderhoudsvereistes veroorsaak wat die produksieplanlêing versteur en die vervaardigingskoste per onderdeel laat styg.
Oorweeg dat elke onbeplande persstop vir gereedskapherstel of -vervanging kostes met sich bring wat ver bokant die gereedskapherstel self lê — insluitend pers-stilstaanntyd, heraanwending van arbeid, materiaalverspilling tydens die oorgangstydperk en moontlike leweringsvertragings aan afstromende kliënte. In hoë-volumeproduksiomgewings oortref hierdie indirekte kostes dikwels die aanvanklike kosteverskil tussen hoë-kwaliteit- en lae-kwaliteit-persgereedskap. Die ekonomiese geval vir belegging in hoë-kwaliteit-persgereedskap is dus nie bloot ’n tegniese argument nie, maar ’n reguit finansiële een.
Afwyskoerse is miskien die mees sigbare aanwyser van die invloed van persgereedskapkwaliteit op produksie-ekonomie. Elke afgewyse onderdeel verteenwoordig verspilde materiaal, verspilde pers-tyd en verspilde arbeid — waarvan geen een herwinbaar is nie. Wanneer persgereedskap die oorsaak van verhoogde afwyskoerse is, is korrektiewe optrede op die gereedskapvlak die enigste volhoubare oplossing. Korttermynaanpassings aan persparameters of bedienerpraktyke kan gereedskap-gedrewe defekte tydelik wegsteek, maar nie uitskakel nie. Dit is altyd die doeltreffender en koste-effektiewer benadering om die gereedskapoorsaak direk aan te spreek.
Dienslewe, onderhoudintervalle en langtermyn-gereedskapekonomie
Die dienslewe van persgereedskap is 'n funksie van materiaalkwaliteit, ontwerpsterkte, oppervlakbehandeling en onderhoudsdisipline. Hoë-kwaliteit persgereedskap wat van toepaslike gereedskapstaal gebou is, na die korrekte spesifikasie gehard is en behoorlik vir die toepassing bekleed is, lewer gewoonlik 'n aansienlik langer dienslewe as ekonomies gespesifiseerde alternatiewe. Hierdie uitgebreide dienslewe vertaal direk na 'n laer gereedskapskoste per onderdeel oor die volledige vervaardigingsprogram, selfs wanneer die aanvanklike belegging in hoë-kwaliteit persgereedskap groter is.
Geplanne onderhoudinterval vir persgereedskap — insluitend geskeduleerde verskarpings, spasie-metings, gidsinspeksies en oppervlaktoestandsbeoordelings — is die mees effektief wanneer dit gebaseer word op realistiese, data-gedrewe voorspellings van gereedskapversletingsgedrag. Hoë-kwaliteit persgereedskap ondersteun hierdie benadering omdat sy versletingsgedrag meer voorspelbaar is en sy reaksie op onderhoudsintervensies meer konsekwent is. Laer-kwaliteit gereedskap toon dikwels onreëlmatige versletingspatrone, wat dit moeilik maak om betroubare onderhoudskedules te stel en die risiko van onverwagte mislukking verhoog.
Wanneer dit beskou word oor die volledige vervaardigingslewe van 'n persgereedskapstel — vanaf die aanvanklike bou deur verskeie herverslytings tot by die finale aftrede — gun die ekonomie konsekwent kwaliteit. Die kumulatiewe voordele van laer afval, verminderde stilstandtyd, langer onderhoudsintervalle en meer konsekwente onderdeelkwaliteit skep 'n totale eienaarskapskostevoordeel wat 'n premie-investering in persgereedskap aan die begin regvaardig. Vir vervaardigers wat wedloop op kwaliteit, leweringsbetroubaarheid en kostedoeltreffendheid, is persgereedskapkwaliteit nie 'n gebied waar besparings behaal moet word ten koste van prestasie nie.
VEE
Wat is die mees algemene tekens dat persgereedskapkwaliteit negatief op onderdeelresultate uitwerk?
Gemeenskaplike aanwysers sluit in toenemende bograndhoogte op gesnyde rande, dimensionele dryf in kritieke onderdeelkenmerke, verswakking van die oppervlakafwerking op gevormde oppervlakke, verhoogde afvalkoerse en verhoogde perskragvereistes. Hierdie simptome verskyn dikwels geleidelik soos wat persgereedskap verslet, en kan aanvanklik subtiel genoeg wees om inspeksie te slaag voordat dit meer uitgesproke raak. Proaktiewe meting van die gereedskapgeometrie by gedefinieerde onderhoudsintervalle is die betroubaarste manier om gehalteverswakking op te spoor voordat dit tot die vervaardiging van afgewysde onderdele lei.
Hoe beïnvloed die keuse van materiaal vir persgereedskap die gehalte van die eindprodukte?
Die keuse van gereedskapmateriaal beheer direk die slytweerstand, taaiheid, behoud van oppervlakafwerking en die vermoë om dimensionele toleransies oor lang produksie-uitvoerings te handhaaf. Hoërgraad-gereedskapstaal en karbiedkomponente handhaaf skerper snyrande, effen vormoppervlakke en nouer dimensionele akkuraatheid vir langer tydperke as laergraadmateriale. Hierdie konsekwentheid in die toestand van die gereedskap word direk weerspieël in die konsekwentheid van die finale onderdeelkwaliteit. Die keuse van die regte materiaal vir die spesifieke toepassing — met inagneming van faktore soos materiaaltipe, produksievolume en smeeromgewing — is een van die mees impakvolle besluite in die persgereedskapspesifikasieproses.
Kan die gehalte van persgereedskap die meganiese eienskappe van gevormde onderdele beïnvloed, nie net hul afmetings nie?
Ja. Die gehalte van persgereedskap beïnvloed aansienlik die interne spanningstoestand, werkverhardingsverspreiding en mikrostrukturele integriteit van gevormde dele. Goedontwerpte en behoorlik onderhou persgereedskap produseer dele met beheerde vervormingspatrone wat tot gunstige meganiese eienskappe lei. Afbreekende of swak ontwerpte gereedskap kan oormatige plaaslike spanning, oppervlakbeskadiging of materiaalverdunning inbring wat die vermoeiheidssterkte, vormbaarheid en lasdraendekapasiteit van die finale dele verminder — selfs wanneer hierdie dele dimensioneel aanvaarbaar lyk tydens standaardinspeksie.
Hoe moet vervaardigers die gehalte van persgereedskap evalueer voordat hulle vir ’n produksieprogram toegewy word?
Vervaardigers moet die kwaliteit van persgereedskap evalueer deur 'n kombinasie van dimensionele inspeksie van kritieke gereedskapgeometrie, hersiening van materiaalsertifikasies en hardheids-toetsresultate, ondersoek van die oppervlakafwerking op vorm- en snyoppervlakke, en prodstuurstelle met omvattende produk-kwaliteitsmeting. Die hersiening van die gereedskapverskaffer se gehaltebestuurprosesse, ontwerpdokumentasiepraktyke en onderhoudsteunvermoëns is ewe belangrik. Eerste-artikelinspeksie van produksie-onderdele wat met die nuwe persgereedskap vervaardig word, tesame met kort-lup-waarborgmonitoring, verskaf die betroubaarste vroeë bewys van hoe die gereedskapkwaliteit oor die volledige produksielewensiklus sal presteer.
Tabel van inhoud
- Die direkte skakel tussen presisie van persgereedskap en dimensionele akkuraatheid van onderdele
- Oppervlakafwerkingresultate wat deur persgereedskapkwaliteit bepaal word
- Materiaalintegriteit en strukturele prestasie van onderdele wat deur persgereedskap gevorm word
- Produksiedoeltreffendheid en koste-uitkomste wat verband hou met die kwaliteit van persgereedskap
-
VEE
- Wat is die mees algemene tekens dat persgereedskapkwaliteit negatief op onderdeelresultate uitwerk?
- Hoe beïnvloed die keuse van materiaal vir persgereedskap die gehalte van die eindprodukte?
- Kan die gehalte van persgereedskap die meganiese eienskappe van gevormde onderdele beïnvloed, nie net hul afmetings nie?
- Hoe moet vervaardigers die gehalte van persgereedskap evalueer voordat hulle vir ’n produksieprogram toegewy word?