
 EN




In de precisieproductie is de kwaliteit van Press gereedschap is een van de meest doorslaggevende factoren bij het bepalen van of een eindproduct voldoet aan zijn dimensionale, structurele en esthetische specificaties. Elk gestanst, gevormd of geponst onderdeel dat een productielijn verlaat, draagt de directe afdruk van het gereedschap dat is gebruikt om het te vormen. Wanneer drukken gereedschap op hoog niveau wordt ontworpen en onderhouden, verkrijgen fabrikanten voorspelbaarheid, reproduceerbaarheid en consistentie in de output, wat zich direct vertaalt naar een concurrentievoordeel. Wanneer de gereedschapskwaliteit wordt aangetast, kunnen zelfs de beste grondstoffen, machines en operators de gebreken die bij de matrijs worden ingebracht, niet volledig compenseren. punch interface.
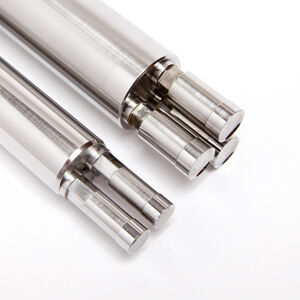
Begrijpen hoe de kwaliteit van persgereedschap zich voortplant door het productieproces en uiteindelijk de resultaten van het eindproduct vormgeeft, is essentieel voor ingenieurs, productiemanagers en professionals op het gebied van kwaliteitsborging. Dit artikel onderzoekt de specifieke mechanismen waardoor gereedschapskwaliteit invloed uitoefent op de nauwkeurigheid van onderdelen, de oppervlakteafwerking, de materiaalintegriteit, de productie-efficiëntie en de langetermijnkosten. Of u nu nieuw persgereedschap aankoopt, een bestaande matrijzenset beoordeelt of terugkerende kwaliteitsproblemen oplost: de inzichten die hier worden gepresenteerd, bieden een gestructureerd kader om betere beslissingen te nemen in elke fase van de levenscyclus van het gereedschap.
De directe relatie tussen de precisie van persgereedschap en de dimensionele nauwkeurigheid van onderdelen
Hoe gereedschapstoleranties worden overgedragen op afgewerkte componenten
Elke functie die in een set wordt gefreesd press gereedschap — inclusief de matrijsspelingen, ponsprofielen en geleidingssystemen — wordt bij elk onderdeel dat tijdens de levensduur van die matrijs wordt geproduceerd, exact gereproduceerd. Wanneer matrijzen worden vervaardigd met nauwe toleranties, vallen de resulterende componenten consistent binnen hun gespecificeerde afmetingsvensters. Omgekeerd veroorzaakt matrijzen die met ruime toleranties zijn bewerkt of die buiten aanvaardbare slijtagegrenzen zijn geraakt, dimensionele variatie die zich opstapelt over productiepartijen heen. Dit is geen subtiele effect; zelfs een paar micrometer te grote matrijsspeling kan meetbare veranderingen veroorzaken in de afwerking van de snijkant (burrhoogte), de rechtheid van de rand en de diameter van gaten.
Dimensionele nauwkeurigheid in persgereedschap wordt bereikt door een combinatie van hoogprecies slijpen, EDM-bewerking en strenge inspectieprotocollen tijdens de gereedschapsbouwfase. Wanneer deze praktijken zorgvuldig worden gevolgd, blijft de relatie tussen stempel en matrijs consistent over duizenden of zelfs miljoenen slagen. Wanneer ze worden verwaarloosd, leiden cumulatieve fouten in de uitlijning van de stempel, de geometrie van het matrijsblok of de pasvorm van de houder ertoe dat onderdelen na verloop van tijd buiten tolerantie raken, wat kostbare nazorg of afkeuring vereist. Voor productie in grote volumes kan zelfs een defectpercentage van 0,5 % als gevolg van onnauwkeurig gereedschap een aanzienlijke financiële en operationele last vormen.
Het is de moeite waard te benadrukken dat persgereedschap niet zichtbaar beschadigd hoeft te zijn om afmetingsafwijkingen te veroorzaken. Onderoppervlaktevermoeiing, minimale uitlijningsfouten in het geleidsysteem van de geleidestangen en geleidelijke slijtage van de snijkanten kunnen allemaal de afmetingsnauwkeurigheid verlagen, lang voordat er sprake is van zichtbare storingen. Daarom is proactief meten en inspecteren van de geometrie van persgereedschap — en niet alleen visuele inspectie — essentieel om de kwaliteit van onderdelen gedurende langdurige productielopen te behouden.
De rol van speling en pasvorm voor de uiteindelijke onderdeelkwaliteit
Die clearance — de gecontroleerde spleet tussen de stempel en de snijkanten van de matrijs — is wellicht de belangrijkste parameter bij het ontwerp van persgereedschap voor afstansen en ponsen. Onvoldoende clearance veroorzaakt een te grote spanningsconcentratie in de snijzone, wat leidt tot scheuren, overmatige vorming van burchten en versnelde slijtage van het gereedschap. Te veel clearance resulteert in een onderdeel met een grotere omslagrand, een kleiner afschuifgebied en een ruwe, hoekige breukvlak die mogelijk niet aan functionele of esthetische eisen voldoet.
Hoogwaardige persgereedschappen zijn ontworpen met spelingen die zijn geoptimaliseerd voor het specifieke materiaaltype, de materiaaldikte en de beoogde functie van het onderdeel. Deze optimalisatie is geen universele berekening; het vereist technisch oordeel, ondersteund door materiaalgegevens en ervaring met gereedschappen. Goed ontworpen persgereedschappen behouden deze geoptimaliseerde spelingen gedurende de gehele levensduur van het gereedschap door zorgvuldige materiaalkeuze voor slijtvaste onderdelen, geschikte hardheidbehandeling en precisieassemblage.
De pasvorm tussen de stempel, de afstootplaat en het matrijsblok bepaalt ook direct de kwaliteit van het onderdeel. Een losse afstootplaat kan zijdelingse beweging van de stempel toelaten, wat asymmetrisch snijden en onvoorspelbare onderdeelgeometrie veroorzaakt. Een goed afgestelde geleiding- en afstootplaatconstructie houdt de stempel op een nauwkeurige baan, zodat elke slag hetzelfde resultaat oplevert. Het cumulatieve effect van deze pasvormrelaties is het verschil tussen een persgereedschapsset die consistent conformerende onderdelen produceert en een set die voortdurend aangepast moet worden en waarbij constante ingreep van de operator nodig is.
Oppervlakteafwerking als gevolg van de kwaliteit van het persgereedschap
Hoe de oppervlaktestaat van het gereedschap het uiterlijk en de functie van het onderdeel beïnvloedt
De oppervlakkwaliteit van persgereedschap — inclusief de afwerking van stempelvlakken, matrijsradii en vormgevende oppervlakken — wordt direct overgedragen op elk geproduceerd onderdeel. Een gepolijst en goed onderhouden vormgevend oppervlak levert onderdelen met gladde, consistente oppervlakken op die voldoen aan esthetische en functionele specificaties. Een ruw, geput of gekrast gereedschapsoppervlak introduceert bij elke slag overeenkomstige markeringen in het onderdeeloppervlak, wat esthetische gebreken veroorzaakt en, bij sommige toepassingen, functionele storingen op spanningsconcentratiepunten.
De oppervlakteafwerking van persgereedschap is het belangrijkst bij vormgevende bewerkingen waarbij materiaal over de contouren van het gereedschap stroomt. Trekgereedschap vereist bijvoorbeeld zeer gepolijste radiussen en trekwanden om een soepele metaalstroming te garanderen zonder klemmen, krassen of scheuren. Wanneer de oppervlakte van het gereedschap verslechtert door gebruik of onvoldoende onderhoud, neemt de wrijving tussen gereedschap en werkstuk toe, waardoor de vormkrachten stijgen, het risico op materiaalbreuk toeneemt en de oppervltekwaliteit van elk daarna geproduceerd onderdeel vermindert.
Voor onderdelen die bestemd zijn voor zichtbare of functionele oppervlakken — zoals externe auto-onderdelen, behuizingen voor consumentenelektronica of precieze structurele beugels — zijn de eisen aan de oppervlakteafwerking van persgereedschap bijzonder streng. Het bereiken en handhaven van deze normen vereist een zorgvuldige specificatie van staalsoorten voor gereedschap, gecontroleerde polijstprocessen en regelmatige inspectie van de gereedschapsoppervlakken gedurende de productielevenscyclus om vroege tekenen van verslechtering op te sporen voordat deze leiden tot afkeuring van onderdelen.
Coatings en materiaalkeuze voor de prestaties van gereedschapsoppervlakken
Naast de initiële oppervlaktevoorbereiding speelt de keuze van de coatings die op onderdelen van persgereedschap worden aangebracht, een belangrijke rol bij de duurzaamheid van de oppervlakteafwerking en de kwaliteit van de onderdelen. Harde coatings zoals TiN, TiCN en DLC verminderen de wrijving aan de interface tussen gereedschap en materiaal aanzienlijk, behouden de oppervlakteafwerking gedurende langdurige productieruns en weerstaan slijtage door adhesie, waardoor materiaal kan overgaan van het werkstuk naar het gereedschapsoppervlak. Wanneer de gereedschapsoppervlakken na elke cyclus schoon en glad blijven, verbetert de consistentie van de oppervlakteafwerking van de onderdelen aanzienlijk.
Het basismateriaal van de persgereedschappen draagt ook bij aan de oppervlakteprestaties. Gereedschapscomponenten van sneldraaistaal en carbide bieden superieure slijtvastheid en behouden fijne oppervlakteafwerkingen aanzienlijk langer dan gereedschapsstaalsoorten van lagere kwaliteit. Een investering in het juiste gereedschapsmateriaal voor de productieomgeving — rekening houdend met factoren zoals de schuurkracht van het materiaal, de beschikbaarheid van smeermiddelen en het slagtempo — is een directe investering in de duurzame oppervlakkwaliteit van elk geproduceerd onderdeel. Persgereedschappen die zijn gespecificeerd met geschikte materialen en coatings voor de toepassing, presteren consistent beter dan goedkoper alternatieven, zowel op het gebied van oppervlakkwaliteit als van levensduur.
Materiaalintegriteit en structurele prestaties van onderdelen die zijn gevormd met persgereedschappen
Hoe de kwaliteit van het gereedschap de spanningverdeling in gevormde onderdelen beïnvloedt
Persgereedschap doet meer dan alleen een onderdeel geometrisch vormgeven — het bepaalt hoe spanning wordt verdeeld en afgevoerd binnen het materiaal tijdens het vormgevingsproces. Hoogwaardig persgereedschap, ontworpen met geoptimaliseerde radiussen, gladde vormoppervlakken en gecontroleerde materiaalstromingspaden, zorgt ervoor dat vervorming geleidelijk en gelijkmatig plaatsvindt. Dit leidt tot onderdelen met gunstige restspanningspatronen, consistente mechanische eigenschappen en hoge structurele integriteit. Een slecht gereedschapsontwerp of een versleten gereedschapsstaat kan daarentegen overmatige lokale spanning, microscheurtjes, werkverhardingsgradiënten en andere materiaaldefecten veroorzaken die de structurele prestaties van het eindproduct aantasten.
In toepassingen waar gevormde onderdelen structurele belastingen dragen — zoals carrosserie-onderdelen voor auto’s, bevestigingsbeugels voor de lucht- en ruimtevaart of industriële bevestigingsmiddelen — is de materiaalintegriteit die wordt geïmponeerd door het vormgevingsproces met persgereedschap van cruciaal belang voor de functionele prestatie. Een onderdeel dat wel voldoet aan de dimensionele inspectie, maar interne schade heeft opgelopen door agressief contact met het gereedschap, kan voldoen onder statische belastingen, maar faalt mogelijk voortijdig onder vermoeiings- of dynamische belastingsomstandigheden. Dit soort verborgen schade is achteraf moeilijk te detecteren, waardoor het voorkomen van gereedschapsgeïnduceerde materiaaldefecten een proactieve kwaliteitsvereiste is.
Gereedschapsingenieurs bestrijden risico's op materiaalintegriteit door nauwkeurige controle van de buigradii, de verhouding tussen diepte en trekhoogte, de kracht van de plaatverzegelaar en de hoek waaronder de stempel in het materiaal ingrijpt. Elk van deze parameters is geïntegreerd in het ontwerp van het persgereedschap en moet gedurende de gehele levensduur van het gereedschap binnen de gespecificeerde grenzen blijven. Wanneer onderdelen van het gereedschap slijten en deze parameters verschuiven, begint de structurele kwaliteit van de onderdelen te verslechteren — soms subtiel, soms spectaculair — voordat het probleem zichtbaar wordt voor personeel van de kwaliteitscontrole met behulp van conventionele inspectiemethoden.
Randkwaliteit en haar downstreameffect op montage en prestatie
De kwaliteit van de doorsnede- of stansranden die worden geproduceerd door persgereedschap beïnvloedt direct hoe onderdelen functioneren in downstream montageprocessen en eindgebruikstoepassingen. Een schone, scherpe snijrand met een minimale bruin vergemakkelijkt nauwkeurige onderdeelpositionering, vlotte montage en betrouwbare bevestigingsmiddelenverankering. Een rand die wordt geproduceerd door versleten of onvoldoende gespecificeerd persgereedschap — gekenmerkt door excessieve bruin, een ruwe breukzone of randoprol — veroorzaakt problemen in elke volgende fase, van afkeuring bij geautomatiseerde montage tot het ontstaan van vermoeidheidsbreuken bij spanningsconcentraties tijdens gebruik.
De randkwaliteit wordt bepaald door de scherpte en staat van de snijkanten van stempels en matrijzen, de matrijsopening ten opzichte van de materiaaldikte en de uitlijning tussen de snijdende onderdelen. Hoogwaardige persgereedschappen behouden scherpe, correct uitgelijnde snijkanten en consistente openingen, waardoor randen worden geproduceerd die schoon, reproduceerbaar en vrij van gebreken zijn. Naarmate het gereedschap tijdens gebruik slijt, verslechtert de randkwaliteit geleidelijk, wat meetbare vroege waarschuwingssignalen oplevert die kunnen worden gebruikt om tijdig slijpen of vervanging te activeren, voordat er kwaliteitsimpact optreedt in latere productiefasen.
Productie-efficiëntie en kostenresultaten in verband met de kwaliteit van persgereedschappen
Gereedschapskwaliteit en haar invloed op stilstandtijd, afkeurpercentages en herwerkingskosten
De relatie tussen de kwaliteit van persgereedschap en de productie-efficiëntie is direct en kwantificeerbaar. Persgereedschap van hoge kwaliteit dat correct is ontworpen, nauwkeurig is gebouwd en adequaat wordt onderhouden, functioneert met een minimum aan ongeplande stilstandtijd, lage uitschotpercentages en voorspelbare serviceintervallen. Persgereedschap van lage kwaliteit introduceert variabiliteit en foutmodi die ongeplande stilstanden, verhoogde uitschot- en herwerkingskosten, en onvoorspelbare onderhoudseisen veroorzaken, waardoor de productieplanning wordt verstoord en de productiekosten per onderdeel stijgen.
Houd er rekening mee dat elke ongeplande persstilstand voor gereedschapsreparatie of -vervanging kosten met zich meebrengt die verder reiken dan alleen de gereedschapsreparatie zelf — waaronder stilstandtijd van de pers, herindeling van arbeidskrachten, materiaalverspilling tijdens de overgangsperiode en mogelijke levertijdenvertragingen aan downstreamklanten. In productieomgevingen met een hoog volume zijn deze indirecte kosten vaak veel hoger dan het initiële prijsverschil tussen hoogwaardig en laagwaardig persgereedschap. Het economische argument voor investering in kwalitatief hoogwaardig persgereedschap is daarom niet alleen een technisch, maar ook een duidelijk financieel argument.
Afkeurpercentages zijn wellicht de meest zichtbare indicator van de invloed van persgereedschap op de productie-economie. Elk afgewezen onderdeel vertegenwoordigt verspild materiaal, verspilde presstijd en verspilde arbeid — niets waarvan herstel mogelijk is. Wanneer het persgereedschap de oorzaak is van verhoogde afkeurpercentages, is corrigerende maatregelen op het niveau van het gereedschap de enige duurzame oplossing. Kortetermijnaanpassingen van persparameters of operatorpraktijken kunnen gereedschapsgerelateerde gebreken tijdelijk verhullen, maar niet elimineren. Het direct aanpakken van de gereedschapsgerelateerde oorzaak is altijd de effectiefste en kostenefficiëntste aanpak.
Levensduur, onderhoudsintervallen en langetermijn-gereedschapseconomie
De levensduur van persgereedschap hangt af van de materiaalkwaliteit, het ontwerp, de oppervlaktebehandeling en de discipline bij onderhoud. Persgereedschap van hoge kwaliteit, vervaardigd uit geschikte gereedschapsstaalsoorten, gehard volgens de juiste specificatie en correct gecoat voor de toepassing, levert doorgaans een aanzienlijk langere levensduur dan economisch gespecificeerde alternatieven. Deze verlengde levensduur vertaalt zich direct in lagere gereedschapskosten per onderdeel gedurende het productieprogramma, zelfs wanneer de initiële investering in persgereedschap van hoge kwaliteit hoger is.
Geplande onderhoudsintervallen voor persgereedschap — inclusief geplande slijpbeurten, spelingmetingen, gidsinspecties en beoordelingen van de oppervlaktestaat — zijn het meest effectief wanneer zij gebaseerd zijn op realistische, op gegevens gebaseerde voorspellingen van het slijtagegedrag van het gereedschap. Hoogwaardig persgereedschap ondersteunt deze aanpak, omdat zijn slijtagegedrag voorspelbaarder is en zijn reactie op onderhoudsmaatregelen consistentere is. Lagerwaardig gereedschap vertoont vaak willekeurige slijtagepatronen, waardoor het moeilijk is om betrouwbare onderhoudsplanningen op te stellen en het risico op onverwachte uitval toeneemt.
Gezien over de volledige productielevenscyclus van een persgereedschapsset — van de initiële bouw via meerdere slijpbeurten tot de uiteindelijke buiten gebruikstelling — zijn de economische voordelen consequent in het voordeel van kwaliteit. De cumulatieve voordelen van minder afval, minder stilstandtijd, langere serviceintervallen en consistenter onderdeelkwaliteit leiden tot een lager totaalbezitkostenvoordeel dat een premie-investering in persgereedschap bij aanvang rechtvaardigt. Voor fabrikanten die concurreren op kwaliteit, leverbetrouwbaarheid en kosten-efficiëntie is de kwaliteit van persgereedschap geen gebied waar besparingen mogen worden nagestreefd ten koste van prestaties.
Veelgestelde vragen
Wat zijn de meest voorkomende signalen dat de kwaliteit van persgereedschap negatief van invloed is op de onderdeelresultaten?
Veelvoorkomende indicatoren zijn een toenemende afbraamhoogte op gesneden randen, dimensionele afwijkingen in kritieke onderdeelfeatures, verslechterende oppervlakteafwerking op gevormde oppervlakken, verhoogde uitschotpercentages en toegenomen vereisten voor perskracht. Deze symptomen treden vaak geleidelijk op naarmate de persgereedschappen slijten en kunnen aanvankelijk zo subtiel zijn dat ze de inspectie doorstaan voordat ze duidelijker worden. Proactief meten van de gereedschapsgeometrie op vastgestelde onderhoudsintervallen is de meest betrouwbare manier om kwaliteitsachteruitgang te detecteren voordat deze leidt tot afgekeurde onderdelen.
Hoe beïnvloedt de keuze van het materiaal voor persgereedschappen de kwaliteit van de eindproducten?
De keuze van het gereedschapsmateriaal bepaalt direct de slijtvastheid, taaiheid, behoud van de oppervlakteafwerking en het vermogen om dimensionele toleranties gedurende langdurige productieruns te behouden. Hogerwaardige gereedschapsstaalsoorten en carbide-onderdelen behouden scherpere snijkanten, gladdere vormoppervlakken en nauwkeurigere afmetingen gedurende langere perioden dan lagerwaardige materialen. Deze consistentie in de toestand van het gereedschap komt direct tot stand in de consistentie van de kwaliteit van de afgewerkte onderdelen. De keuze van het juiste materiaal voor de specifieke toepassing — rekening houdend met factoren zoals het soort materiaal, het productievolume en het smeringsmilieu — is een van de meest impactvolle beslissingen in het specificatieproces van persgereedschap.
Kan de kwaliteit van persgereedschap de mechanische eigenschappen van gevormde onderdelen beïnvloeden, en niet alleen hun afmetingen?
Ja. De kwaliteit van de persgereedschappen heeft een aanzienlijke invloed op de interne spanningstoestand, de werkverhardingsverdeling en de microstructurele integriteit van gevormde onderdelen. Goed ontworpen en goed onderhouden persgereedschappen produceren onderdelen met gecontroleerde vervormingspatronen, wat leidt tot gunstige mechanische eigenschappen. Versleten of slecht ontworpen gereedschappen kunnen overmatige lokale spanningen, oppervlakteschade of materiaaldunnen veroorzaken, waardoor de vermoeiingssterkte, vormbaarheid en draagvermogen van de eindproducten worden verminderd — zelfs wanneer deze onderdelen dimensioneel aanvaardbaar lijken bij standaardinspectie.
Hoe moeten fabrikanten de kwaliteit van persgereedschappen beoordelen voordat zij zich vastleggen op een productieprogramma?
Fabrikanten moeten de kwaliteit van persgereedschap beoordelen via een combinatie van dimensionele inspectie van de kritieke gereedschapsgeometrie, beoordeling van materiaalcertificaten en hardheidstestresultaten, onderzoek van de oppervlakteafwerking op vorm- en snijvlakken, en proefproductieruns met uitgebreide kwaliteitsmeting van de onderdelen. Even belangrijk is het beoordelen van de kwaliteitsbeheersprocessen van de leverancier van het gereedschap, de praktijken voor documentatie van het ontwerp en de mogelijkheden voor ondersteuning bij onderhoud. Eerste-artikelinspectie van productieonderdelen met behulp van het nieuwe persgereedschap, gecombineerd met bewaking van slijtage tijdens korte productieruns, levert het meest betrouwbare vroege bewijs op van de prestaties van de gereedschapskwaliteit gedurende de volledige levenscyclus van de productie.
Inhoudsopgave
- De directe relatie tussen de precisie van persgereedschap en de dimensionele nauwkeurigheid van onderdelen
- Oppervlakteafwerking als gevolg van de kwaliteit van het persgereedschap
- Materiaalintegriteit en structurele prestaties van onderdelen die zijn gevormd met persgereedschappen
- Productie-efficiëntie en kostenresultaten in verband met de kwaliteit van persgereedschappen
-
Veelgestelde vragen
- Wat zijn de meest voorkomende signalen dat de kwaliteit van persgereedschap negatief van invloed is op de onderdeelresultaten?
- Hoe beïnvloedt de keuze van het materiaal voor persgereedschappen de kwaliteit van de eindproducten?
- Kan de kwaliteit van persgereedschap de mechanische eigenschappen van gevormde onderdelen beïnvloeden, en niet alleen hun afmetingen?
- Hoe moeten fabrikanten de kwaliteit van persgereedschappen beoordelen voordat zij zich vastleggen op een productieprogramma?