
 EN




Dans la fabrication de précision, la qualité de Outillage pour presse constitue l’un des facteurs les plus déterminants pour savoir si un produit fini répond aux spécifications dimensionnelles, structurelles et esthétiques requises. Chaque composant embouti, formé ou perforé sortant d’une chaîne de production porte l’empreinte directe de l’outillage utilisé pour le façonner. Lorsque appuyer l’outillage est conçu et entretenu selon des normes élevées, les fabricants bénéficient d’une prévisibilité, d’une reproductibilité et d’une régularité de production qui se traduisent directement en avantage concurrentiel. Lorsque la qualité de l’outillage est compromise, même les meilleures matières premières, machines et opérateurs ne peuvent pas totalement compenser les défauts introduits au niveau de la matrice et poinçon de serrage.
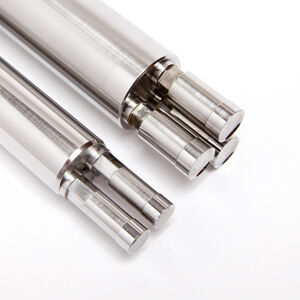
Comprendre comment la qualité des outillages de presse se propage tout au long du processus de fabrication et façonne, en fin de compte, les résultats du produit final est essentiel pour les ingénieurs, les responsables de production et les professionnels de l’assurance qualité. Cet article examine les mécanismes spécifiques par lesquels la qualité des outillages influence la précision des pièces, l’état de surface, l’intégrité du matériau, l’efficacité de la production et les coûts à long terme. Que vous soyez en train d’acquérir de nouveaux outillages de presse, d’évaluer un jeu de matrices existant ou de diagnostiquer des défaillances récurrentes de qualité, les analyses présentées ici offrent un cadre structuré pour prendre de meilleures décisions à chaque étape du cycle de vie des outillages.
Le lien direct entre la précision des outillages de presse et la justesse dimensionnelle des pièces
Comment les tolérances des outillages se transmettent aux composants finis
Chaque caractéristique usinée dans un ensemble de outillage pour presse — y compris les jeux des matrices, les profils des poinçons et les systèmes de guidage — est reproduit sur chaque pièce fabriquée pendant la durée de vie opérationnelle de cette matrice. Lorsque les outillages sont fabriqués avec des tolérances serrées, les composants obtenus respectent systématiquement leurs plages dimensionnelles spécifiées. À l’inverse, des outillages usinés avec des tolérances larges ou usés au-delà des limites acceptables introduisent des variations dimensionnelles qui s’accumulent d’un lot de production à l’autre. Cet effet n’est pas négligeable : même quelques micromètres de jeu excessif de la matrice peuvent provoquer des changements mesurables de la hauteur des bavures, de la rectitude des arêtes et du diamètre des trous.
La précision dimensionnelle des outillages de presse est obtenue grâce à une combinaison de rectification haute précision, d’usinage par électroérosion (EDM) et de protocoles d’inspection rigoureux durant la phase de fabrication de l’outillage. Lorsque ces pratiques sont appliquées rigoureusement, la relation entre poinçon et matrice reste constante sur des milliers, voire des millions de coups. Si elles sont négligées, des erreurs cumulatives dans l’alignement du poinçon, la géométrie du bloc matrice ou l’ajustement du support entraînent une dérive progressive des pièces hors tolérance au fil du temps, nécessitant des reprises coûteuses ou leur mise au rebut. Pour une production à haut volume, même un taux de défauts de 0,5 % attribuable à une imprécision de l’outillage peut représenter un fardeau financier et opérationnel significatif.
Il convient de souligner que les outillages de presse n’ont pas besoin d’être visiblement endommagés pour produire des défauts dimensionnels. La fatigue sous-superficielle, un léger désalignement du système de colonnes de guidage et l’usure progressive des arêtes de coupe peuvent tous dégrader la précision dimensionnelle bien avant l’apparition de tout défaut visible. C’est pourquoi la mesure et l’inspection proactives de la géométrie des outillages de presse — et non pas uniquement leur inspection visuelle — sont essentielles pour maintenir la qualité des pièces sur des séries de production prolongées.
Le rôle du jeu et de l’ajustement dans la qualité finale de la pièce
Le jeu de matrice — l'écart contrôlé entre les bords tranchants du poinçon et de la matrice — est sans doute le paramètre le plus important dans la conception des outillages de presse pour les opérations de découpe et de poinçonnage. Un jeu insuffisant provoque une concentration excessive des contraintes dans la zone de coupe, entraînant des fissurations, une formation excessive de bavures et une usure accélérée de l’outillage. Un jeu excessif produit une pièce présentant un renversement plus important, une zone de cisaillement réduite et une face de rupture rugueuse et anguleuse, qui peut ne pas répondre aux exigences fonctionnelles ou esthétiques.
Les outillages de presse de haute qualité sont conçus avec des jeux optimisés en fonction du type de matériau, de l'épaisseur du matériau et de la fonction prévue de la pièce. Cette optimisation ne repose pas sur un calcul universel ; elle exige un jugement technique étayé par des données matériaux et une expérience approfondie en matière d’outillages. Un outillage de presse bien conçu maintient ces jeux optimisés de façon constante tout au long de la durée de vie de l’outil, grâce à une sélection rigoureuse des matériaux pour les composants critiques en usure, à un traitement thermique adapté en termes de dureté et à un assemblage de précision.
L’ajustement entre le poinçon, la plaque de dégagement et le bloc de matrice détermine également directement la qualité des pièces. Un ajustement lâche de la plaque de dégagement peut autoriser un déplacement latéral du poinçon, provoquant une découpe asymétrique et une géométrie imprévisible des pièces. Un système de guidage et de dégagement bien ajusté maintient le poinçon sur une trajectoire précise, garantissant que chaque coup produit le même résultat. L’effet cumulé de ces ajustements est la différence entre un jeu d’outillages de presse produisant systématiquement des pièces conformes et un autre nécessitant des réglages constants ainsi qu’une intervention continue de l’opérateur.
Résultats de finition de surface déterminés par la qualité des outillages de presse
Comment l’état de surface de l’outillage affecte l’apparence et la fonctionnalité des pièces
La qualité de surface des outillages de presse — y compris la finition des faces des poinçons, des rayons des matrices et des surfaces de formage — est directement transférée à chaque pièce produite. Une surface de formage polie et bien entretenue permet d’obtenir des pièces dont la surface est lisse et uniforme, répondant ainsi aux spécifications esthétiques et fonctionnelles. Une surface d’outillage rugueuse, piquetée ou rayée laisse des marques correspondantes sur la surface de la pièce à chaque course, provoquant des défauts esthétiques et, dans certains cas, des défaillances fonctionnelles aux points de concentration des contraintes.
La finition de surface des outillages de presse est primordiale dans les opérations de formage, où le matériau s’écoule sur les contours de l’outillage. Par exemple, les outillages d’emboutissage exigent des rayons et des parois d’emboutissage fortement polis afin d’assurer un écoulement métallique fluide, sans grippage, rayures ni déchirures. Lorsque la surface de l’outillage se dégrade en raison de son utilisation ou d’un entretien insuffisant, le frottement entre l’outillage et la pièce augmente, ce qui accroît les forces de formage, élève le risque de rupture du matériau et dégrade la qualité de surface de chaque pièce produite par la suite.
Pour les composants destinés à des surfaces visibles ou fonctionnelles — telles que les panneaux extérieurs automobiles, les boîtiers d’appareils électroniques grand public ou les supports structurels de précision — les exigences relatives à l’état de surface imposées aux outillages de presse sont particulièrement rigoureuses. Atteindre et maintenir ces normes exige une spécification rigoureuse des nuances d’acier pour outillages, des procédés de polissage maîtrisés, ainsi qu’une inspection régulière des surfaces des outillages tout au long du cycle de production afin de détecter précocement les premiers signes de dégradation avant qu’ils ne se traduisent par des rejets de pièces.
Revêtements et sélection des matériaux pour les performances des surfaces d’outillages
Outre la préparation initiale de la surface, le choix des revêtements appliqués aux composants des outillages de presse joue un rôle déterminant dans la durabilité de l’état de surface et la qualité des pièces. Des revêtements durs tels que le TiN, le TiCN et le DLC réduisent considérablement les frottements à l’interface outil-matière, préservent l’état de surface sur des séries de production prolongées et résistent à l’usure adhésive pouvant entraîner un transfert de matière depuis la pièce vers la surface de l’outillage. Lorsque les surfaces des outillages demeurent propres et lisses cycle après cycle, la régularité de l’état de surface des pièces s’améliore de façon spectaculaire.
Le matériau de base des outillages de presse contribue également aux performances de surface. Les composants en acier rapide et en carbure offrent une résistance à l’usure supérieure et conservent des finitions de surface fines beaucoup plus longtemps que les aciers à outils de qualité inférieure. Investir dans le matériau d’outillage adapté à l’environnement de production — en tenant compte de facteurs tels que l’abrasivité du matériau, la disponibilité de lubrifiants et la fréquence des coups — constitue un investissement direct dans la qualité de surface durable de chaque pièce produite. Les outillages de presse spécifiés avec des matériaux et des revêtements appropriés pour l’application surpasseront systématiquement les alternatives moins coûteuses, tant en termes de qualité de surface que de durée de vie utile.
Intégrité du matériau et performance structurelle des pièces façonnées par des outillages de presse
Comment la qualité des outillages influence la répartition des contraintes dans les pièces embouties
Les outillages de presse font plus que simplement façonner une pièce sur le plan géométrique : ils régissent la manière dont les contraintes sont réparties et relâchées au sein du matériau pendant le procédé de formage. Des outillages de presse de haute qualité, conçus avec des rayons optimisés, des surfaces de formage lisses et des chemins de flux de matière maîtrisés, garantissent que la déformation s’opère de façon progressive et uniforme. Cela permet d’obtenir des pièces présentant des profils de contraintes résiduelles favorables, des propriétés mécaniques constantes et une grande intégrité structurelle. À l’inverse, une conception déficiente des outillages ou un état dégradé de ces derniers peut engendrer des contraintes localisées excessives, des microfissures, des gradients d’écrouissage et d’autres défauts matériels qui nuisent aux performances structurelles de la pièce finie.
Dans les applications où les pièces embouties supportent des charges structurelles — telles que les composants de carrosserie automobile, les supports aéronautiques ou les éléments de fixation industriels — l’intégrité du matériau conférée par le procédé d’emboutissage à l’aide d’outillages est essentielle pour assurer les performances en service. Une pièce qui satisfait aux contrôles dimensionnels mais présente des dommages internes causés par un contact trop agressif avec l’outillage peut fonctionner correctement sous des charges statiques, mais présenter une défaillance prématurée sous des sollicitations de fatigue ou dynamiques. Ce type de dommage caché est difficile à détecter a posteriori, ce qui rend la prévention des défauts du matériau induits par l’outillage une exigence proactive en matière de qualité.
Les ingénieurs en outillage atténuent les risques liés à l'intégrité des matériaux grâce à un contrôle rigoureux des rayons de courbure, des rapports de profondeur d'emboutissage, des forces exercées par les serre-ébauches et des angles d'entrée des poinçons. Chacun de ces paramètres est intégré dans la conception de l'outillage de presse et doit rester dans les limites spécifiées tout au long de la durée de vie opérationnelle de l'outillage. Lorsque les composants de l'outillage s'usent et que ces paramètres dévient, la qualité structurelle des pièces commence à se dégrader — parfois de façon subtile, parfois de façon spectaculaire — avant que le problème ne devienne visible aux agents de contrôle qualité utilisant des méthodes d'inspection conventionnelles.
Qualité du bord et son impact en aval sur l'assemblage et les performances
La qualité des bords découpés ou perforés obtenus à l’aide d’outillages de presse influence directement le comportement des pièces dans les processus d’assemblage en aval et dans les applications finales. Un bord de coupe net et tranchant, avec un minimum de bavure, facilite le positionnement précis des pièces, un assemblage fluide et une mise en prise fiable des éléments de fixation. En revanche, un bord obtenu à l’aide d’un outillage de presse usé ou mal spécifié — caractérisé par une bavure excessive, une zone de rupture rugueuse ou un retournement du bord — crée des problèmes à chaque étape ultérieure, allant du rejet des pièces lors de l’assemblage automatisé à l’initiation de fissures de fatigue aux concentrations de contraintes en service.
La qualité des bords est déterminée par l’acuité et l’état des arêtes de coupe des poinçons et des matrices, par le jeu de la matrice par rapport à l’épaisseur du matériau, ainsi que par l’alignement entre les éléments de coupe. Une outillage de presse de haute qualité conserve des arêtes de coupe acérées et correctement alignées, ainsi que des jeux constants, ce qui permet d’obtenir des bords propres, reproductibles et exempts de défauts. À mesure que l’outillage s'use en service, la qualité des bords se dégrade progressivement, fournissant des signaux d’alerte précoce mesurables pouvant déclencher, en temps utile, un affûtage ou un remplacement avant que des impacts négatifs sur la qualité en aval ne surviennent.
Efficacité de production et résultats économiques liés à la qualité de l’outillage de presse
Qualité de l’outillage et son incidence sur les arrêts, les taux de rebuts et les coûts de reprise
La relation entre la qualité des outillages de presse et l'efficacité de la production est directe et quantifiable. Un outillage de presse de haute qualité, correctement conçu, réalisé avec précision et convenablement entretenu, fonctionne avec un temps d'arrêt imprévu minimal, des taux de rebut faibles et des intervalles d'entretien prévisibles. Un outillage de presse de mauvaise qualité introduit des variations et des modes de défaillance qui provoquent des arrêts imprévus, des coûts accrus de rebut et de reprise en main, ainsi que des besoins imprévisibles en maintenance, perturbant ainsi la planification de la production et augmentant le coût de fabrication par pièce.
Considérez que chaque arrêt imprévu de la presse pour réparation ou remplacement des outillages entraîne des coûts bien supérieurs à ceux liés uniquement à la réparation de l’outillage lui-même — notamment le temps d’inactivité de la presse, la réaffectation de la main-d’œuvre, les pertes de matériaux durant la période de transition et d’éventuels retards de livraison aux clients en aval. Dans les environnements de production à haut volume, ces coûts indirects dépassent fréquemment de loin l’écart initial de coût entre un outillage de presse de haute qualité et un outillage de moindre qualité. Le choix économique en faveur d’un investissement dans un outillage de presse de qualité n’est donc pas seulement un argument technique, mais bel et bien un argument financier évident.
Les taux de rejet constituent sans doute l'indicateur le plus visible de l'impact de la qualité des outillages de presse sur l'économie de la production. Chaque pièce rejetée représente une perte de matière, un gaspillage de temps de presse et une perte de main-d'œuvre — aucun de ces éléments n'étant récupérable. Lorsque l'outillage de presse est la cause première d'un taux de rejet élevé, une action corrective au niveau de l'outillage constitue la seule solution durable. Des ajustements à court terme des paramètres de la presse ou des pratiques des opérateurs peuvent masquer temporairement les défauts liés à l'outillage, mais ne permettent pas de les éliminer. Régler directement la cause première liée à l'outillage s'avère toujours l'approche la plus efficace et la plus rentable.
Durée de vie, intervalles d'entretien et économie à long terme de l'outillage
La durée de vie des outillages de presse dépend de la qualité des matériaux, de la robustesse de la conception, du traitement de surface et de la rigueur de l’entretien. Des outillages de presse de haute qualité, fabriqués à partir d’aciers appropriés pour outillages, trempés selon la spécification requise et correctement revêtus en fonction de l’application, offrent généralement une durée de vie nettement plus longue que des alternatives économiques. Cette durée de vie prolongée se traduit directement par un coût d’outillage inférieur par pièce sur l’ensemble du programme de production, même si l’investissement initial dans des outillages de presse de haute qualité est plus élevé.
Les intervalles de maintenance prévue pour les outillages de presse — y compris l’affûtage programmé, la mesure des jeux, l’inspection des guides et l’évaluation de l’état de surface — sont particulièrement efficaces lorsqu’ils reposent sur des prévisions réalistes, fondées sur des données, du comportement d’usure des outillages. Des outillages de presse de haute qualité soutiennent cette approche, car leur comportement d’usure est plus prévisible et leur réaction aux interventions de maintenance est plus constante. En revanche, les outillages de moindre qualité présentent souvent des modes d’usure irréguliers, ce qui rend difficile l’établissement de plannings de maintenance fiables et augmente le risque de défaillance imprévue.
Examiné sur l'ensemble du cycle de vie de production d'un ensemble d'outillages pour presse — de la fabrication initiale, en passant par plusieurs affûtages, jusqu'à la mise au rebut finale — l'aspect économique penche systématiquement en faveur de la qualité. Les avantages cumulés liés à une réduction des rebuts, à une diminution des temps d'arrêt, à des intervalles d'entretien plus longs et à une qualité de pièces plus constante créent un avantage en termes de coût total de possession qui justifie un investissement initial supérieur dans les outillages pour presse. Pour les fabricants qui se distinguent par la qualité, la fiabilité des délais de livraison et l'efficacité coût, la qualité des outillages pour presse n'est pas un domaine où des économies devraient être réalisées au détriment des performances.
FAQ
Quels sont les signes les plus courants indiquant que la qualité des outillages pour presse affecte négativement les résultats des pièces ?
Les indicateurs courants comprennent une hauteur accrue des bavures sur les bords découpés, une dérive dimensionnelle des caractéristiques critiques des pièces, une détérioration de l’état de surface des surfaces embouties, un taux de rebut accru et une augmentation des exigences en matière de force d’emboutissage. Ces symptômes apparaissent souvent progressivement à mesure que les outillages d’emboutissage s’usent et peuvent, au départ, être suffisamment subtils pour passer les contrôles avant de devenir plus marqués. La mesure proactive de la géométrie des outillages à des intervalles de maintenance définis constitue la méthode la plus fiable pour détecter une dégradation de la qualité avant qu’elle n’atteigne le stade de production de pièces rejetées.
Comment le choix du matériau de l’outillage d’emboutissage influence-t-il la qualité des pièces finies ?
Le choix du matériau d’outillage détermine directement la résistance à l’usure, la ténacité, la capacité à conserver une finition de surface et la précision dimensionnelle sur des séries de production prolongées. Les aciers à outils de qualité supérieure et les composants en carbure conservent des arêtes de coupe plus affûtées, des surfaces de formage plus lisses et une précision dimensionnelle plus stricte pendant des périodes plus longues que les matériaux de qualité inférieure. Cette constance de l’état de l’outillage se reflète directement dans la constance de la qualité des pièces finies. Le choix du matériau adapté à l’application spécifique — en tenant compte de facteurs tels que le type de matériau à travailler, le volume de production et l’environnement de lubrification — constitue l’une des décisions les plus déterminantes dans le processus de spécification de l’outillage de presse.
La qualité de l’outillage de presse peut-elle influencer les propriétés mécaniques des pièces embouties, et pas seulement leurs dimensions ?
Oui. La qualité des outillages de presse influence considérablement l’état des contraintes internes, la répartition de l’écrouissage et l’intégrité microstructurale des pièces embouties. Des outillages de presse bien conçus et correctement entretenus produisent des pièces présentant des modes de déformation maîtrisés, ce qui confère des propriétés mécaniques favorables. En revanche, des outillages dégradés ou mal conçus peuvent engendrer des contraintes localisées excessives, des dommages superficiels ou un amincissement du matériau, réduisant ainsi la résistance à la fatigue, la formabilité et la capacité portante des pièces finies — même lorsque celles-ci apparaissent dimensionnellement conformes lors d’un contrôle standard.
Comment les fabricants doivent-ils évaluer la qualité des outillages de presse avant de s’engager dans un programme de production ?
Les fabricants doivent évaluer la qualité des outillages de presse à l’aide d’une combinaison d’inspections dimensionnelles de la géométrie critique des outillages, d’un examen des certificats de matériaux et des résultats des essais de dureté, d’une analyse de l’état de surface des surfaces de formage et de découpe, ainsi que d’essais de production avec des mesures complètes de la qualité des pièces. L’examen des processus de gestion de la qualité du fournisseur d’outillages, des pratiques de documentation technique et des capacités de soutien en matière de maintenance est tout aussi important. L’inspection du premier article des pièces produites à l’aide des nouveaux outillages de presse, combinée à une surveillance de l’usure sur des séries courtes, fournit les preuves les plus fiables, dès les premières étapes, de la manière dont la qualité des outillages se comportera sur l’ensemble du cycle de vie de production.
Table des matières
- Le lien direct entre la précision des outillages de presse et la justesse dimensionnelle des pièces
- Résultats de finition de surface déterminés par la qualité des outillages de presse
- Intégrité du matériau et performance structurelle des pièces façonnées par des outillages de presse
- Efficacité de production et résultats économiques liés à la qualité de l’outillage de presse
-
FAQ
- Quels sont les signes les plus courants indiquant que la qualité des outillages pour presse affecte négativement les résultats des pièces ?
- Comment le choix du matériau de l’outillage d’emboutissage influence-t-il la qualité des pièces finies ?
- La qualité de l’outillage de presse peut-elle influencer les propriétés mécaniques des pièces embouties, et pas seulement leurs dimensions ?
- Comment les fabricants doivent-ils évaluer la qualité des outillages de presse avant de s’engager dans un programme de production ?