
 EN




In der Präzisionsfertigung bestimmt die Qualität von Presswerkzeug ist eine der folgenschwersten Variablen dafür, ob ein Endprodukt seine maßlichen, strukturellen und ästhetischen Spezifikationen erfüllt. Jede gestanzte, umgeformte oder gestanzte Komponente, die eine Produktionslinie verlässt, trägt das direkte Abdruckmuster der Werkzeuge, mit denen sie geformt wurde. Wenn drücken die Werkzeuge nach hohen technischen Standards konstruiert und gewartet werden, gewinnen Hersteller Vorhersagbarkeit, Wiederholgenauigkeit und Konsistenz der Ausbringung – Faktoren, die sich unmittelbar in einen Wettbewerbsvorteil umsetzen. Ist die Werkzeugqualität beeinträchtigt, können selbst die besten Rohmaterialien, Maschinen und Bediener die durch den Werkzeugstempel („die Matrize“) eingeführten Fehler nicht vollständig kompensieren. lochstanz schnittstelle.
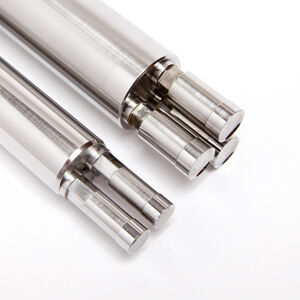
Das Verständnis dafür, wie sich die Qualität von Presswerkzeugen im Fertigungsprozess fortpflanzt und letztlich das Ergebnis des Endprodukts bestimmt, ist für Ingenieure, Produktionsleiter und Qualitätsverantwortliche gleichermaßen unerlässlich. Dieser Artikel untersucht die konkreten Mechanismen, durch die die Werkzeugqualität die Maßgenauigkeit der Teile, die Oberflächenbeschaffenheit, die Materialintegrität, die Produktionseffizienz sowie langfristige Kostenfolgen beeinflusst. Ob Sie neue Presswerkzeuge beschaffen, einen bestehenden Werkzeugsatz bewerten oder wiederkehrende Qualitätsmängel analysieren – die hier dargestellten Erkenntnisse liefern einen strukturierten Rahmen, um in jeder Phase des Werkzeug-Lebenszyklus fundiertere Entscheidungen zu treffen.
Der direkte Zusammenhang zwischen der Präzision von Presswerkzeugen und der maßlichen Genauigkeit der gefertigten Teile
Wie sich die Toleranzen der Werkzeuge auf die fertigen Komponenten übertragen
Jedes in einen Werkzeugsatz eingebrachte Merkmal presswerkzeug — einschließlich der Stanzspalte, der Stanzprofile und der Führungssysteme — wird bei jedem Teil, das während der Einsatzdauer dieses Werkzeugs hergestellt wird, reproduziert. Wird das Werkzeug mit engen Toleranzen gefertigt, liegen die resultierenden Komponenten stets innerhalb ihrer vorgegebenen Maßtoleranzen. Umgekehrt führt Werkzeugbearbeitung mit lockeren Toleranzen oder Werkzeugverschleiß über zulässige Grenzen hinaus zu einer dimensionsbedingten Streuung, die sich über die einzelnen Produktionschargen hinweg akkumuliert. Dies ist kein subtiler Effekt: Bereits einige Mikrometer zusätzliche Stanzspalte können messbare Veränderungen bei Gratstärke, Kantengeradheit und Lochdurchmesser bewirken.
Die Maßgenauigkeit bei Presswerkzeugen wird durch eine Kombination aus hochpräzisem Schleifen, EDM-Bearbeitung und strengen Prüfprotokollen während der Werkzeugherstellungsphase erreicht. Wenn diese Verfahren sorgfältig eingehalten werden, bleibt das Verhältnis zwischen Stempel und Matrize über Tausende oder sogar Millionen von Hubzyklen hinweg konstant. Werden sie vernachlässigt, führen kumulierte Fehler in der Stempelausrichtung, der Geometrie des Matrizenblocks oder der Passung der Haltevorrichtung dazu, dass die gefertigten Teile im Laufe der Zeit außerhalb der Toleranzen liegen und kostspielige Nacharbeit oder Ausschuss erforderlich machen. Bei Hochvolumenfertigung kann selbst eine durch ungenaue Werkzeuge verursachte Ausschussquote von 0,5 % eine erhebliche finanzielle und operative Belastung darstellen.
Es ist hervorzuheben, dass Presswerkzeuge nicht sichtbar beschädigt sein müssen, um maßliche Fehler zu verursachen. Unterschwelligen Ermüdung, minimale Fehlausrichtung im Führungssäulensystem und allmählichen Verschleiß der Schneidkanten kann die maßliche Genauigkeit bereits lange vor dem Auftreten einer sichtbaren Störung beeinträchtigen. Daher ist die proaktive Messung und Prüfung der Geometrie von Presswerkzeugen – und nicht nur die visuelle Inspektion – entscheidend, um die Teilequalität über längere Produktionsläufe hinweg aufrechtzuerhalten.
Die Bedeutung von Spiel und Passung für die endgültige Teilequalität
Der Spielraum — der kontrollierte Abstand zwischen den Schneidkanten von Stempel und Matrize — ist wohl der wichtigste einzelne Parameter bei der Konstruktion von Presswerkzeugen für Abstanz- und Lochoperationen. Ein zu geringer Spielraum führt zu einer übermäßigen Spannungskonzentration im Schneidbereich, was zu Rissen, starker Gratbildung und beschleunigtem Werkzeugverschleiß führt. Ein zu großer Spielraum erzeugt ein Teil mit größerer Umschlagzone, verringerter Scherzone und einer rauen, eckigen Bruchfläche, die möglicherweise nicht den funktionalen oder optischen Anforderungen entspricht.
Hochwertige Presswerkzeuge werden mit Spielräumen konstruiert, die speziell auf die jeweilige Werkstoffart, die Werkstoffdicke und die vorgesehene Funktion des Bauteils abgestimmt sind. Diese Optimierung ist keine universelle Berechnung; sie erfordert ingenieurtechnisches Urteilsvermögen, das durch Werkstoffdaten und Erfahrung im Werkzeugbau gestützt wird. Gut konstruierte Presswerkzeuge halten diese optimierten Spielräume über die gesamte Lebensdauer des Werkzeugs hinweg konstant aufrecht – durch sorgfältige Auswahl der Werkstoffe für verschleißkritische Komponenten, geeignete Härtebehandlung und präzise Montage.
Die Passung zwischen Stempel, Abstreiferplatte und Matrizenblock bestimmt ebenfalls unmittelbar die Teilequalität. Ein locker sitzender Abstreifer kann eine seitliche Bewegung des Stempels zulassen, was zu einer asymmetrischen Schneidung und einer unvorhersehbaren Teilgeometrie führt. Ein gut sitzendes Führungssystem und Abstreifersystem hält den Stempel auf einer präzisen Bahn, sodass jeder Hub stets das gleiche Ergebnis liefert. Die kumulative Wirkung dieser Passungsverhältnisse macht den Unterschied aus zwischen einem Presswerkzeugsatz, der konstant konforme Teile erzeugt, und einem Werkzeugsatz, der ständige Nachjustierungen und manuelle Eingriffe des Bedieners erfordert.
Oberflächenfinish-Ergebnisse, die durch die Qualität der Presswerkzeuge bestimmt werden
Wie der Oberflächenzustand der Werkzeuge das Erscheinungsbild und die Funktion der Teile beeinflusst
Die Oberflächenqualität der Presswerkzeuge – einschließlich der Oberflächenbeschaffenheit der Stempelgesichter, der Matrizenradien und der Umformflächen – wird unmittelbar auf jedes hergestellte Teil übertragen. Eine polierte und gut gewartete Umformfläche erzeugt Teile mit glatten, gleichmäßigen Oberflächen, die sowohl kosmetischen als auch funktionellen Spezifikationen entsprechen. Eine raue, pockennarbige oder zerkratzte Werkzeugoberfläche hinterlässt bei jedem Hub entsprechende Markierungen auf der Teiloberfläche, was zu ästhetischen Mängeln und in einigen Anwendungen zu funktionellen Ausfällen an Spannungskonzentrationsstellen führt.
Die Oberflächenbeschaffenheit der Presswerkzeuge ist bei Umformprozessen, bei denen das Material über die Konturen der Werkzeuge fließt, von entscheidender Bedeutung. Bei Zugwerkzeugen beispielsweise sind hochglanzpolierte Radien und Zugwände erforderlich, um einen gleichmäßigen Metallfluss ohne Kaltverformung (Galling), Kratzerbildung (Scoring) oder Rissbildung (Tearing) sicherzustellen. Wenn die Werkzeugoberfläche durch Gebrauch oder unzureichende Wartung verschlechtert wird, steigt die Reibung zwischen Werkzeug und Werkstück an, was zu höheren Umformkräften, einem erhöhten Risiko von Werkstoffversagen und einer Verschlechterung der Oberflächenqualität aller danach hergestellten Teile führt.
Für Komponenten, die für sichtbare oder funktionale Oberflächen bestimmt sind – wie beispielsweise Karosserieaußenteile von Fahrzeugen, Gehäuse für Unterhaltungselektronik oder präzise strukturelle Halterungen – sind die Anforderungen an die Oberflächenqualität der Presswerkzeuge besonders hoch. Die Erreichung und Aufrechterhaltung dieser Standards erfordert eine sorgfältige Spezifikation der Werkstahlqualitäten, kontrollierte Polierverfahren sowie regelmäßige Inspektionen der Werkzeugoberflächen während des gesamten Produktionslebenszyklus, um erste Anzeichen einer Verschlechterung frühzeitig zu erkennen, bevor sie zu Ausschuss von Bauteilen führen.
Beschichtungen und Materialauswahl für die Oberflächenleistung von Werkzeugen
Über die anfängliche Oberflächenvorbereitung hinaus spielt die Wahl der Beschichtungen, die auf Werkzeuge für Pressanlagen aufgebracht werden, eine entscheidende Rolle für die Haltbarkeit der Oberflächenqualität und die Bauteilqualität. Hartbeschichtungen wie TiN, TiCN und DLC reduzieren die Reibung an der Werkzeug-Werkstoff-Grenzfläche deutlich, bewahren die Oberflächenqualität über längere Produktionsläufe hinweg und widerstehen dem Adhäsionsverschleiß, der dazu führen kann, dass Material vom Werkstück auf die Werkzeugoberfläche übertragen wird. Wenn die Werkzeugoberflächen zyklusübergreifend sauber und glatt bleiben, verbessert sich die Konsistenz der Bauteil-Oberflächenqualität erheblich.
Das Basismaterial der Presswerkzeuge trägt ebenfalls zur Oberflächenleistung bei. Werkzeugkomponenten aus Schnellarbeitsstahl und Hartmetall bieten eine überlegene Verschleißfestigkeit und bewahren feine Oberflächenqualitäten deutlich länger als Werkzeugstähle niedrigerer Güteklasse. Die Investition in das richtige Werkzeugmaterial für die jeweilige Produktionsumgebung – unter Berücksichtigung von Faktoren wie Materialabrasivität, Verfügbarkeit von Schmierstoffen und Hubfrequenz – ist eine direkte Investition in die nachhaltige Oberflächenqualität jedes hergestellten Teils. Presswerkzeuge, die mit geeigneten Materialien und Beschichtungen für die jeweilige Anwendung ausgelegt sind, übertreffen preisgünstigere Alternativen sowohl hinsichtlich der Oberflächenqualität als auch der Standzeit konsequent.
Materialintegrität und strukturelle Leistungsfähigkeit von durch Presswerkzeuge geformten Teilen
Wie sich die Werkzeugqualität auf die Spannungsverteilung in umgeformten Teilen auswirkt
Presswerkzeuge leisten mehr als nur die geometrische Formgebung eines Bauteils – sie bestimmen, wie sich die Spannung im Werkstoff während des Umformprozesses verteilt und abbaut. Hochwertige Presswerkzeuge, die mit optimierten Radien, glatten Umformflächen und kontrollierten Materialflusswegen konstruiert wurden, gewährleisten eine schrittweise und gleichmäßige Verformung. Dadurch entstehen Bauteile mit günstigen Eigenspannungsmustern, konsistenten mechanischen Eigenschaften und hoher struktureller Integrität. Eine mangelhafte Werkzeugkonstruktion oder ein verschlechterter Werkzeugzustand hingegen können übermäßige lokale Spannungen, Mikrorisse, Gradienten der Kaltverfestigung sowie andere Werkstofffehler verursachen, die die strukturelle Leistungsfähigkeit des fertigen Bauteils beeinträchtigen.
In Anwendungen, bei denen geformte Teile strukturelle Lasten tragen – wie beispielsweise Karosseriekomponenten im Automobilbau, Halterungen in der Luft- und Raumfahrt oder industrielle Verbindungselemente – ist die durch das Umformwerkzeug erzielte Materialintegrität entscheidend für die Einsatzleistung. Ein Teil, das die dimensionsbezogene Prüfung besteht, aber interne Schäden durch aggressiven Werkzeugkontakt aufweist, kann unter statischen Lasten ausreichend funktionieren, versagt jedoch vorzeitig unter Ermüdungs- oder dynamischen Belastungsbedingungen. Diese Art verborgener Schäden ist nachträglich nur schwer zu erkennen, weshalb die Vermeidung werkzeugbedingter Materialfehler eine proaktive Qualitätsanforderung darstellt.
Werkzeugingenieure begegnen Risiken für die Materialintegrität durch eine sorgfältige Kontrolle der Biegeradien, des Ziehtiefenverhältnisses, der Halterkraft und der Stempel-Eintrittswinkel. Jeder dieser Parameter ist in das Presswerkzeugdesign integriert und muss während der gesamten Nutzungszeit des Werkzeugs innerhalb der vorgegebenen Grenzwerte bleiben. Wenn sich Werkzeugkomponenten abnutzen und diese Parameter verschieben, beginnt die strukturelle Qualität der Teile zu sinken – manchmal subtil, manchmal drastisch – noch bevor das Problem für Qualitätskontrollmitarbeiter mittels konventioneller Prüfmethoden sichtbar wird.
Kantenqualität und ihre Auswirkungen auf Montage und Leistung
Die Schnitt- oder Stanzqualität, die durch Presswerkzeuge erzeugt wird, beeinflusst unmittelbar, wie Bauteile in nachgeschalteten Montageprozessen und bei der Endanwendung funktionieren. Eine saubere, scharfe Schnittkante mit minimalem Grat erleichtert eine genaue Bauteilpositionierung, eine reibungslose Montage sowie ein zuverlässiges Eingreifen der Verbindungselemente. Eine Kante, die durch abgenutzte oder unzureichend ausgelegte Presswerkzeuge erzeugt wird – gekennzeichnet durch übermäßigen Grat, eine raue Bruchzone oder eine Kantenumlaufung – verursacht in jeder nachfolgenden Phase Probleme, von der Ablehnung bei automatisierter Montage bis hin zur Initiation von Ermüdungsbrüchen an Stellen erhöhter Spannungskonzentration im Betrieb.
Die Kantenqualität wird durch die Schärfe und den Zustand der Schneidkanten an Stanzstempeln und -matrizen, den Matrizenabstand im Verhältnis zur Materialdicke sowie die Ausrichtung zwischen den schneidenden Komponenten bestimmt. Hochwertige Presswerkzeuge weisen scharfe, korrekt ausgerichtete Schneidkanten und konstante Abstände auf und erzeugen dadurch saubere, reproduzierbare Kanten, die frei von Fehlern sind. Mit zunehmendem Verschleiß der Werkzeuge im Betrieb verschlechtert sich die Kantenqualität schrittweise, wodurch messbare Frühwarnsignale entstehen, die genutzt werden können, um rechtzeitig eine Nachschärfung oder den Austausch der Werkzeuge einzuleiten – noch bevor sich Auswirkungen auf die Qualität in nachgelagerten Prozessen zeigen.
Produktionseffizienz und Kostenfolgen im Zusammenhang mit der Qualität von Presswerkzeugen
Werkzeugqualität und ihre Auswirkung auf Stillstandszeiten, Ausschussraten und Nacharbeitkosten
Die Beziehung zwischen der Qualität von Presswerkzeugen und der Produktionseffizienz ist unmittelbar und quantifizierbar. Hochwertige Presswerkzeuge, die korrekt konstruiert, präzise gefertigt und ordnungsgemäß gewartet werden, arbeiten mit einem minimalen Anteil an ungeplanten Ausfallzeiten, niedrigen Ausschussraten und vorhersehbaren Wartungsintervallen. Minderwertige Presswerkzeuge führen zu Variabilität und Fehlerursachen, die ungeplante Stillstände, erhöhte Ausschuss- und Nacharbeitungskosten sowie unvorhersehbare Wartungsanforderungen verursachen – all dies stört die Produktionsplanung und treibt die Fertigungskosten pro Teil in die Höhe.
Beachten Sie, dass jede ungeplante Pressenstillstandzeit zur Werkzeugreparatur oder -austausch Kosten verursacht, die weit über die reinen Werkzeugreparaturkosten hinausgehen – darunter Stillstandszeiten der Presse, Umschichtung von Arbeitskräften, Materialverschwendung während der Übergangsphase sowie mögliche Lieferverzögerungen gegenüber nachgeschalteten Kunden. In Hochvolumen-Fertigungsumgebungen übersteigen diese indirekten Kosten häufig deutlich die anfängliche Kosten-Differenz zwischen hochwertigem und minderwertigem Presswerkzeug. Die wirtschaftliche Begründung für eine Investition in qualitativ hochwertiges Presswerkzeug ist daher nicht nur ein technisches, sondern ein klarer finanzieller Argumentationspunkt.
Ausschussraten sind möglicherweise der sichtbarste Indikator für den Einfluss der Werkzeugqualität auf die Produktionswirtschaftlichkeit. Jedes ausgeschlossene Teil bedeutet verschwendetes Material, verschwendete Pressenzeit und verschwendete Arbeitskraft – nichts davon ist rückgängig zu machen. Wenn die Werkzeugtechnik die Ursache für erhöhte Ausschussraten ist, stellt eine Korrekturmaßnahme auf Werkzeugebene die einzige nachhaltige Lösung dar. Kurzfristige Anpassungen der Presseparameter oder der Bedienerpraxis können werkzeugbedingte Fehler zwar vorübergehend kaschieren, jedoch nicht beseitigen. Die direkte Behebung der werkzeugbedingten Ursache ist stets der effektivere und kostengünstigere Ansatz.
Lebensdauer, Wartungsintervalle und langfristige Werkzeugwirtschaftlichkeit
Die Nutzungsdauer von Presswerkzeugen hängt von der Materialqualität, der Robustheit des Designs, der Oberflächenbehandlung und der Disziplin bei der Wartung ab. Hochwertige Presswerkzeuge, die aus geeignetem Werkzeugstahl gefertigt, entsprechend der vorgeschriebenen Härtespezifikation gehärtet und für den jeweiligen Anwendungsfall korrekt beschichtet sind, weisen in der Regel eine deutlich längere Nutzungsdauer als wirtschaftlich spezifizierte Alternativen auf. Diese verlängerte Nutzungsdauer führt unmittelbar zu geringeren Werkzeugkosten pro Teil über das gesamte Produktionsprogramm hinweg, selbst wenn die anfängliche Investition in hochwertige Presswerkzeuge höher ist.
Geplante Wartungsintervalle für Presswerkzeuge – einschließlich geplanter Schärfungen, Messungen des Spielmaßes, Inspektionen der Führungselemente und Bewertungen des Oberflächenzustands – sind dann am effektivsten, wenn sie auf realistischen, datengestützten Vorhersagen zum Verschleißverhalten der Werkzeuge beruhen. Hochwertige Presswerkzeuge unterstützen diesen Ansatz, da ihr Verschleißverhalten vorhersehbarer ist und ihre Reaktion auf Wartungsmaßnahmen konsistenter ausfällt. Weniger hochwertige Werkzeuge weisen häufig unregelmäßige Verschleißmuster auf, was die Erstellung zuverlässiger Wartungspläne erschwert und das Risiko unvorhergesehener Ausfälle erhöht.
Betrachtet man den gesamten Produktionslebenszyklus eines Presswerkzeugsatzes – von der Erstherstellung über mehrere Nachschliffzyklen bis hin zur endgültigen Außerbetriebnahme – sprechen die Wirtschaftlichkeitsbetrachtungen stets für hohe Qualität. Die sich kumulierenden Vorteile geringeren Ausschusses, reduzierter Stillstandszeiten, längere Wartungsintervalle und eine konsistentere Teilequalität ergeben einen Gesamtbetriebskosten-Vorteil, der eine höhere Anfangsinvestition in hochwertige Presswerkzeuge rechtfertigt. Für Hersteller, die im Wettbewerb um Qualität, Lieferzuverlässigkeit und Kosteneffizienz bestehen müssen, ist die Qualität von Presswerkzeugen kein Bereich, in dem Einsparungen auf Kosten der Leistung angestrebt werden sollten.
Häufig gestellte Fragen
Welche sind die häufigsten Anzeichen dafür, dass die Qualität der Presswerkzeuge sich negativ auf die Teileergebnisse auswirkt?
Häufige Indikatoren sind eine zunehmende Gratbildung an geschnittenen Kanten, eine Abweichung von den geforderten Maßen bei kritischen Bauteilmerkmalen, eine Verschlechterung der Oberflächenqualität an umgeformten Flächen, steigende Ausschussraten sowie ein erhöhter Presskraftbedarf. Diese Symptome treten oft schrittweise auf, während die Presswerkzeuge verschleißen, und können zunächst so gering ausgeprägt sein, dass sie noch die Prüfung bestehen, bevor sie sich deutlicher bemerkbar machen. Die proaktive Messung der Werkzeuggeometrie in festgelegten Wartungsintervallen ist der zuverlässigste Weg, um eine Qualitätsverschlechterung zu erkennen, bevor sie zu Ausschussbauteilen führt.
Wie beeinflusst die Werkstoffauswahl für Presswerkzeuge die Qualität der fertigen Bauteile?
Die Auswahl des Werkzeugwerkstoffs bestimmt unmittelbar die Verschleißfestigkeit, Zähigkeit, die Fähigkeit, die Oberflächenqualität zu bewahren, sowie die Genauigkeit bei der Einhaltung von Maßtoleranzen über längere Serienfertigungszeiträume hinweg. Hochwertige Werkzeugstähle und Hartmetallkomponenten behalten schärfere Schneidkanten, glattere Umformoberflächen und engere Maßgenauigkeit über einen längeren Zeitraum als niedrigwertigere Materialien. Diese Konsistenz im Zustand der Werkzeuge spiegelt sich unmittelbar in der Konsistenz der Qualität der fertigen Teile wider. Die Auswahl des richtigen Materials für die jeweilige Anwendung – unter Berücksichtigung von Faktoren wie Werkstoffart, Produktionsvolumen und Schmierumgebung – gehört zu den wirkungsvollsten Entscheidungen im Rahmen der Spezifikation von Presswerkzeugen.
Kann die Qualität von Presswerkzeugen die mechanischen Eigenschaften der umgeformten Teile beeinflussen – und nicht nur deren Abmessungen?
Ja. Die Qualität der Presswerkzeuge beeinflusst maßgeblich den inneren Spannungszustand, die Verteilung der Verfestigung und die mikrostrukturelle Integrität der umgeformten Teile. Gut konstruierte und ordnungsgemäß gewartete Presswerkzeuge erzeugen Teile mit kontrollierten Verformungsmustern, die zu günstigen mechanischen Eigenschaften führen. Abgenutzte oder schlecht konstruierte Werkzeuge können übermäßige lokale Spannungen, Oberflächenschäden oder Materialdünnschläge verursachen, wodurch die Ermüdungsfestigkeit, Umformbarkeit und Tragfähigkeit der fertigen Teile reduziert werden – selbst wenn diese Teile bei einer Standardprüfung dimensionsmäßig akzeptabel erscheinen.
Wie sollten Hersteller die Qualität von Presswerkzeugen bewerten, bevor sie sich für ein Produktionsprogramm entscheiden?
Hersteller sollten die Qualität der Presswerkzeuge durch eine Kombination aus dimensionsbezogener Prüfung kritischer Werkzeuggeometrien, Überprüfung der Materialzertifikate und Härteprüfungsresultate, Untersuchung der Oberflächenbeschaffenheit an Umform- und Schneidflächen sowie Versuchsproduktionsläufen mit umfassender Teilequalitätsmessung bewerten. Ebenso wichtig ist die Prüfung der Qualitätsmanagementprozesse des Werkzeuglieferanten, seiner Konstruktionsdokumentationspraktiken und seiner Fähigkeiten zur Wartungsunterstützung. Die Erstbemusterungsprüfung von Serienteilen mit den neuen Presswerkzeugen in Verbindung mit einer Kurzlauf-Verschleißüberwachung liefert die zuverlässigste frühe Aussage darüber, wie sich die Werkzeugqualität über den gesamten Produktionslebenszyklus hinweg verhalten wird.
Inhaltsverzeichnis
- Der direkte Zusammenhang zwischen der Präzision von Presswerkzeugen und der maßlichen Genauigkeit der gefertigten Teile
- Oberflächenfinish-Ergebnisse, die durch die Qualität der Presswerkzeuge bestimmt werden
- Materialintegrität und strukturelle Leistungsfähigkeit von durch Presswerkzeuge geformten Teilen
- Produktionseffizienz und Kostenfolgen im Zusammenhang mit der Qualität von Presswerkzeugen
-
Häufig gestellte Fragen
- Welche sind die häufigsten Anzeichen dafür, dass die Qualität der Presswerkzeuge sich negativ auf die Teileergebnisse auswirkt?
- Wie beeinflusst die Werkstoffauswahl für Presswerkzeuge die Qualität der fertigen Bauteile?
- Kann die Qualität von Presswerkzeugen die mechanischen Eigenschaften der umgeformten Teile beeinflussen – und nicht nur deren Abmessungen?
- Wie sollten Hersteller die Qualität von Presswerkzeugen bewerten, bevor sie sich für ein Produktionsprogramm entscheiden?