
 EN




В прецизионном производстве качество Пресс-инструмент является одним из наиболее значимых факторов, определяющих, соответствует ли готовое изделие своим размерным, конструктивным и эстетическим требованиям. Каждая штампуемая, гибочная или пробиваемая деталь, покидающая производственную линию, несёт прямой отпечаток инструмента, использованного для её формирования. Когда печать инструмент спроектирован и поддерживается на высоком уровне, производители получают предсказуемость, воспроизводимость и стабильность выходных параметров, что напрямую транслируется в конкурентное преимущество. Когда качество инструмента снижается, даже самые лучшие исходные материалы, станки и операторы не могут в полной мере компенсировать дефекты, возникающие на матрице и пробивка интерфейс.
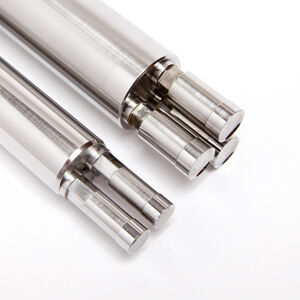
Понимание того, как качество штамповой оснастки влияет на производственный процесс и в конечном итоге определяет результаты готовой продукции, имеет первостепенное значение как для инженеров, так и для руководителей производства и специалистов по обеспечению качества. В данной статье рассматриваются конкретные механизмы, посредством которых качество оснастки влияет на точность деталей, качество поверхности, целостность материала, эффективность производства и долгосрочные затраты. Независимо от того, приобретаете ли вы новую штамповую оснастку, оцениваете существующий комплект матриц или устраняете повторяющиеся дефекты качества, представленные здесь выводы обеспечивают структурированную основу для принятия более обоснованных решений на каждом этапе жизненного цикла оснастки.
Прямая связь между точностью штамповой оснастки и размерной точностью деталей
Как допуски оснастки передаются на готовые компоненты
Каждый элемент, обработанный на комплекте пресс-инструмент — включая зазоры в штампах, профили пуансонов и направляющие системы — воспроизводится в каждой детали, выпускаемой в течение всего срока эксплуатации данного инструмента. При изготовлении оснастки с высокой точностью получаемые компоненты последовательно укладываются в заданные допуски по размерам. Напротив, оснастка, изготовленная с большими допусками или изношенная сверх допустимых пределов, вызывает размерные отклонения, которые накапливаются в ходе серийного производства. Это не незначительный эффект: даже несколько микрометров избыточного зазора в штампе могут привести к измеримым изменениям высоты заусенца, прямолинейности кромки и диаметра отверстия.
Точность размеров в штампах достигается за счет комбинации высокоточной шлифовки, электроэрозионной обработки (EDM) и строгих протоколов контроля на этапе изготовления штампов. При тщательном соблюдении этих методов соотношение между пуансоном и матрицей остается стабильным в течение тысяч или даже миллионов ходов. При их пренебрежении накопительные погрешности в положении пуансона, геометрии блока матрицы или посадке держателя приводят к тому, что детали постепенно выходят за пределы допусков, что требует дорогостоящей доработки или списания. Для массового производства даже 0,5 % брака, вызванного неточностью штампов, может представлять значительную финансовую и операционную нагрузку.
Следует особо подчеркнуть, что пресс-оснастка может давать детали с размерными отклонениями даже при отсутствии видимых повреждений. Подповерхностная усталость, незначительные перекосы в системе направляющих штифтов, а также постепенный износ режущих кромок могут ухудшать точность геометрии изготавливаемых деталей задолго до возникновения каких-либо видимых признаков отказа. Именно поэтому проактивное измерение и контроль геометрии пресс-оснастки — а не только визуальный осмотр — имеют решающее значение для обеспечения качества деталей в течение длительных серийных производственных циклов.
Роль зазоров и посадок в обеспечении конечного качества деталей
Зазор между пуансоном и матрицей — это контролируемый зазор между режущими кромками пуансона и матрицы — пожалуй, самый важный параметр при проектировании штампов для операций вырубки и пробивки. Недостаточный зазор вызывает чрезмерную концентрацию напряжений в зоне резания, что приводит к образованию трещин, избыточному образованию заусенцев и ускоренному износу инструмента. Избыточный зазор приводит к получению детали с увеличенным закатом кромки, уменьшенной зоной сдвига и грубой, угловатой поверхностью разрушения, которая может не соответствовать функциональным или эстетическим требованиям.
Инструменты высокого качества для прессования проектируются с зазорами, оптимизированными под конкретный тип материала, толщину материала и предполагаемое функциональное назначение детали. Такая оптимизация не является универсальным расчётом «один размер подойдёт всем»; она требует инженерного суждения, основанного на данных о материалах и опыте проектирования инструментов. Правильно спроектированные пресс-формы сохраняют эти оптимизированные зазоры стабильно на протяжении всего срока службы инструмента благодаря тщательному выбору материалов для компонентов, подверженных износу, соответствующей термообработке для достижения требуемой твёрдости, а также точной сборке.
Точность посадки между пуансоном, отжимной плитой и матрицей также напрямую определяет качество детали. Слишком свободная посадка отжимной плиты может допускать боковое смещение пуансона, вызывая асимметричное резание и непредсказуемую геометрию детали. Точно подобранная направляющая и отжимная система удерживает пуансон на строго заданной траектории, обеспечивая одинаковый результат при каждом ходе. Суммарное влияние этих посадочных соотношений определяет разницу между комплектом штампового инструмента, который стабильно производит детали, соответствующие требованиям, и комплектом, требующим постоянной регулировки и вмешательства оператора.
Показатели качества поверхности, обусловленные качеством штампового инструмента
Влияние состояния рабочих поверхностей инструмента на внешний вид и функциональность детали
Качество поверхности штампового инструмента — включая отделку рабочих поверхностей пуансонов, радиусов матриц и формообразующих поверхностей — напрямую передаётся каждой изготавливаемой детали. Полированная и хорошо обслуживаемая формообразующая поверхность обеспечивает получение деталей с гладкими и однородными поверхностями, соответствующими эстетическим и функциональным требованиям. Шероховатая, пористая или поцарапанная поверхность инструмента оставляет соответствующие следы на поверхности детали при каждом ходе, вызывая эстетические дефекты и, в некоторых случаях, функциональные отказы в точках концентрации напряжений.
Качество поверхности штамповочного инструмента имеет решающее значение при операциях формовки, когда материал течёт по контурам инструмента. Например, при вытяжке требуется высокая полировка радиусов и стенок вытяжного инструмента, чтобы обеспечить плавное течение металла без заедания, царапин или разрывов. При износе поверхности инструмента в процессе эксплуатации или при недостаточном техническом обслуживании трение между инструментом и заготовкой возрастает, что приводит к увеличению усилий формовки, повышению риска разрушения материала и ухудшению качества поверхности всех последующих деталей.
Для компонентов, предназначенных для видимых или функциональных поверхностей — таких как внешние панели автомобилей, корпуса потребительской электроники или прецизионные несущие кронштейны — требования к отделке поверхности пресс-форм являются особенно жёсткими. Достижение и поддержание этих стандартов требуют тщательного выбора марок инструментальной стали, контролируемых процессов полировки, а также регулярного осмотра поверхностей пресс-форм в течение всего жизненного цикла производства для выявления первых признаков деградации до того, как они приведут к браковке деталей.
Покрытия и выбор материалов для обеспечения эксплуатационных характеристик поверхности пресс-форм
Помимо первоначальной подготовки поверхности, выбор покрытий, наносимых на компоненты штамповочного инструмента, играет важную роль в обеспечении долговечности отделки поверхности и качества деталей. Твёрдые покрытия, такие как TiN, TiCN и DLC, значительно снижают трение на границе раздела «инструмент–материал», сохраняют качество отделки поверхности в течение длительных производственных циклов и устойчивы к адгезионному износу, который может привести к переносу материала с заготовки на поверхность инструмента. Когда поверхности инструмента остаются чистыми и гладкими цикл за циклом, стабильность отделки поверхности деталей существенно повышается.
Базовый материал пресс-оснастки также влияет на качество поверхности. Компоненты оснастки из быстрорежущей стали и твердого сплава обеспечивают превосходную износостойкость и сохраняют высококачественную отделку поверхности значительно дольше, чем оснастка из сталей более низкого качества. Инвестиции в правильный материал оснастки с учётом условий производства — таких факторов, как абразивность обрабатываемого материала, наличие смазки и частота ходов — являются прямым вложением в стабильное поддержание качества поверхности каждого выпускаемого изделия. Оснастка для прессов, подобранная с использованием соответствующих материалов и покрытий для конкретной задачи, неизменно превосходит более дешёвые аналоги как по качеству поверхности, так и по сроку службы.
Целостность материала и структурные характеристики деталей, полученных с помощью пресс-оснастки
Влияние качества оснастки на распределение напряжений в формованных деталях
Штамповочная оснастка выполняет больше, чем просто придание детали геометрической формы: она определяет, как распределяются и снимаются напряжения в материале в процессе формовки. Высококачественная штамповочная оснастка, спроектированная с оптимизированными радиусами, гладкими формующими поверхностями и контролируемыми траекториями течения материала, обеспечивает постепенную и равномерную деформацию. В результате получаются детали с благоприятным распределением остаточных напряжений, стабильными механическими свойствами и высокой конструктивной целостностью. Напротив, неудовлетворительный проект оснастки или её изношенное состояние могут привести к возникновению чрезмерных локальных напряжений, микротрещин, градиентов упрочнения при пластической деформации и других дефектов материала, которые снижают конструктивную надёжность готовой детали.
В областях применения, где формованные детали воспринимают конструкционные нагрузки — например, элементы кузова автомобилей, кронштейны для авиакосмической техники или промышленные крепёжные изделия — целостность материала, обеспечиваемая процессом формовки с помощью пресс-форм, имеет решающее значение для эксплуатационных характеристик. Деталь, прошедшая контроль по размерам, но имеющая внутренние повреждения вследствие агрессивного контакта с инструментом, может нормально функционировать при статических нагрузках, однако преждевременно выйти из строя при циклических или динамических нагрузках. Такого рода скрытые повреждения трудно обнаружить после завершения процесса, поэтому предотвращение дефектов материала, вызванных инструментом, является проактивной задачей обеспечения качества.
Инженеры-технологи устраняют риски нарушения целостности материала путём тщательного контроля радиусов изгиба, соотношений глубины вытяжки, сил прижима заготовки и углов входа пуансона. Каждый из этих параметров заложен в конструкцию штампового инструмента и должен оставаться в пределах заданных допусков на протяжении всего срока службы инструмента. При износе компонентов штампового инструмента эти параметры смещаются, и структурное качество деталей начинает ухудшаться — порой незаметно, а порой весьма значительно — ещё до того, как проблема станет видимой для персонала отдела контроля качества при использовании традиционных методов проверки.
Качество кромок и его последующее влияние на сборку и эксплуатационные характеристики
Качество срезов или пробитых кромок, получаемых с помощью штампового инструмента, напрямую влияет на работу деталей в последующих процессах сборки и в конечных областях применения. Чистая, острая кромка с минимальным заусенцем обеспечивает точное позиционирование деталей, бесперебойную сборку и надёжное взаимодействие крепёжных элементов. Кромка, полученная с помощью изношенного или неправильно подобранного штампового инструмента — характеризующаяся чрезмерным заусенцем, грубой зоной разрушения или скатыванием кромки — вызывает проблемы на каждом последующем этапе: от отбраковки деталей при автоматизированной сборке до возникновения усталостных трещин в местах концентрации напряжений при эксплуатации.
Качество кромки определяется остротой и состоянием режущих кромок пуансонов и матриц, зазором матрицы относительно толщины материала, а также точностью взаимного расположения режущих элементов. Высококачественная штамповая оснастка сохраняет острые, правильно выровненные режущие кромки и стабильные зазоры, обеспечивая получение чистых, воспроизводимых кромок без дефектов. По мере износа оснастки в процессе эксплуатации качество кромки постепенно ухудшается, что даёт измеримые ранние сигналы предупреждения, позволяющие своевременно выполнить заточку или замену оснастки до возникновения негативного влияния на качество продукции на последующих этапах.
Эффективность производства и экономические показатели, связанные с качеством штамповой оснастки
Качество оснастки и его влияние на простои, долю брака и затраты на переделку
Взаимосвязь между качеством штампового инструмента и производственной эффективностью является прямой и поддающейся количественной оценке. Штамповый инструмент высокого качества, правильно спроектированный, точно изготовленный и надлежащим образом обслуживаемый, работает с минимальным количеством незапланированных простоев, низким уровнем брака и предсказуемыми интервалами технического обслуживания. Штамповый инструмент низкого качества вносит нестабильность и режимы отказов, вызывающие незапланированные остановки, повышенные затраты на брак и переделку, а также непредсказуемые потребности в техническом обслуживании, что нарушает график производства и увеличивает себестоимость изготовления каждой детали.
Учтите, что каждая незапланированная остановка пресса для ремонта или замены оснастки влечёт за собой расходы, значительно превышающие стоимость самого ремонта оснастки — включая простои пресса, перераспределение трудовых ресурсов, потери материалов в период перехода и возможные задержки поставок конечным потребителям. В условиях массового производства эти косвенные издержки зачастую многократно превышают первоначальную разницу в стоимости высококачественной и низкокачественной прессовой оснастки. Таким образом, экономическое обоснование инвестиций в качественную прессовую оснастку представляет собой не просто технический аргумент, а прямой финансовый расчет.
Показатели брака, вероятно, являются наиболее наглядным индикатором влияния качества пресс-оснастки на экономическую эффективность производства. Каждая забракованная деталь означает потраченный впустую материал, потраченное впустую время работы пресса и потраченный впустую труд — ничего из этого не подлежит восстановлению. Когда пресс-оснастка является первопричиной повышенного уровня брака, корректирующие меры на уровне оснастки — единственно устойчивое решение. Краткосрочные корректировки параметров пресса или операторских процедур могут временно замаскировать дефекты, обусловленные оснасткой, но не способны их устранить. Прямое устранение первопричины, связанной с оснасткой, всегда является более эффективным и экономически целесообразным подходом.
Срок службы, интервалы технического обслуживания и долгосрочная экономика оснастки
Срок службы штампового инструмента зависит от качества материала, надежности конструкции, способа поверхностной обработки и дисциплины в области технического обслуживания. Высококачественный штамповый инструмент, изготовленный из соответствующих инструментальных сталей, закаленный до требуемых параметров и правильно покрытый в соответствии с условиями эксплуатации, как правило, обеспечивает значительно более длительный срок службы по сравнению с экономически обоснованными альтернативами. Такое увеличение срока службы напрямую приводит к снижению стоимости инструмента на одну деталь в рамках производственной программы, даже если первоначальные затраты на приобретение высококачественного штампового инструмента выше.
Планируемые интервалы технического обслуживания штампового инструмента — включая запланированную заточку, измерение зазоров, проверку направляющих и оценку состояния поверхностей — наиболее эффективны, когда они основаны на реалистичных, подкреплённых данными прогнозах поведения инструмента при износе. Высококачественный штамповый инструмент способствует реализации такого подхода, поскольку его износ протекает более предсказуемо, а реакция на мероприятия по техническому обслуживанию более стабильна. Инструмент низкого качества зачастую демонстрирует нерегулярные характер и темпы износа, что затрудняет составление надёжных графиков технического обслуживания и повышает риск внезапного отказа.
Рассматривая весь жизненный цикл эксплуатации пресс-формы — от первоначального изготовления через несколько этапов переточки до окончательного списания — экономическая целесообразность всегда склоняется в пользу высокого качества. Накопительный эффект от снижения процента брака, сокращения простоев, увеличения межсервисных интервалов и повышения стабильности качества выпускаемых деталей обеспечивает преимущество в совокупной стоимости владения, что оправдывает первоначальные повышенные инвестиции в пресс-формы. Для производителей, конкурирующих по таким параметрам, как качество продукции, надёжность поставок и эффективность затрат, качество пресс-форм не является той областью, где можно добиваться экономии за счёт ухудшения эксплуатационных характеристик.
Часто задаваемые вопросы
Какие наиболее распространённые признаки того, что низкое качество пресс-форм негативно влияет на результаты производства деталей?
К типичным признакам относятся увеличение высоты заусенца на обрезанных кромках, отклонение размеров критических элементов детали, ухудшение качества поверхности формованных участков, рост процента брака и повышение требуемых усилий пресса. Эти симптомы обычно проявляются постепенно по мере износа пресс-форм и на начальном этапе могут быть настолько незначительными, что детали проходят контроль, прежде чем дефекты станут более выраженными. Наиболее надёжным способом выявить деградацию качества до того, как начнут выпускаться забракованные детали, является проактивное измерение геометрии пресс-форм через установленные интервалы технического обслуживания.
Как выбор материала пресс-форм влияет на качество готовых деталей?
Выбор материала для изготовления штампов напрямую определяет стойкость к износу, вязкость, способность сохранять качество поверхности и точность соблюдения геометрических размеров в течение длительных серийных производственных циклов. Инструментальные стали высокого качества и карбидные компоненты сохраняют более острые режущие кромки, более гладкие формующие поверхности и более высокую точность геометрических размеров в течение более продолжительного времени по сравнению с материалами низшего качества. Эта стабильность состояния инструмента напрямую отражается на стабильности качества готовых деталей. Выбор правильного материала для конкретного применения — с учётом таких факторов, как тип обрабатываемого материала, объём производства и условия смазки — является одним из наиболее значимых решений на этапе проектирования штамповой оснастки.
Может ли качество штамповой оснастки влиять на механические свойства штампуемых деталей, а не только на их геометрические размеры?
Да. Качество штампового инструмента оказывает существенное влияние на внутреннее напряжённое состояние, распределение упрочнения при деформации и целостность микроструктуры штампуемых деталей. Правильно спроектированный и надлежащим образом обслуживаемый штамповый инструмент обеспечивает получение деталей с контролируемыми характером и закономерностями деформации, что приводит к благоприятным механическим свойствам. Изношенный или плохо спроектированный инструмент может вызывать чрезмерные локальные напряжения, повреждения поверхности или утонение материала, что снижает усталостную прочность, формоустойчивость и несущую способность готовых деталей — даже если эти детали соответствуют заданным геометрическим параметрам при стандартном контроле.
Каким образом производителям следует оценивать качество штампового инструмента до начала реализации производственной программы?
Производители должны оценивать качество штамповой оснастки путем комплексной проверки геометрии критических элементов оснастки по размерам, анализа сертификатов на материалы и результатов испытаний на твёрдость, осмотра качества поверхности формующих и режущих поверхностей, а также пробных производственных запусков с всесторонним контролем качества выпускаемых деталей. Не менее важно проанализировать процессы управления качеством у поставщика оснастки, методы документирования проектных решений и возможности по техническому обслуживанию и поддержке. Проверка первых изготовленных деталей (first article inspection) с использованием новой штамповой оснастки в сочетании с мониторингом износа при коротких производственных партиях даёт наиболее надёжные ранние данные о том, как будет вести себя оснастка в течение всего жизненного цикла производства.
Содержание
- Прямая связь между точностью штамповой оснастки и размерной точностью деталей
- Показатели качества поверхности, обусловленные качеством штампового инструмента
- Целостность материала и структурные характеристики деталей, полученных с помощью пресс-оснастки
- Эффективность производства и экономические показатели, связанные с качеством штамповой оснастки
-
Часто задаваемые вопросы
- Какие наиболее распространённые признаки того, что низкое качество пресс-форм негативно влияет на результаты производства деталей?
- Как выбор материала пресс-форм влияет на качество готовых деталей?
- Может ли качество штамповой оснастки влиять на механические свойства штампуемых деталей, а не только на их геометрические размеры?
- Каким образом производителям следует оценивать качество штампового инструмента до начала реализации производственной программы?