
 EN




Nella produzione di precisione, la qualità di Strumentazione per pressa è una delle variabili più determinanti nel definire se un prodotto finito soddisfa le proprie specifiche dimensionali, strutturali ed estetiche. Ogni componente stampato, formatosi o punzonato che esce dalla linea di produzione porta l’impronta diretta degli utensili utilizzati per modellarlo. Quando presione gli utensili sono progettati e mantenuti a un livello elevato, i produttori ottengono prevedibilità, ripetibilità e coerenza del prodotto finale, elementi che si traducono direttamente in un vantaggio competitivo. Quando la qualità degli utensili viene compromessa, nemmeno i migliori materiali grezzi, macchine e operatori riescono a compensare pienamente i difetti introdotti nello stampo e punzone interfaccia.
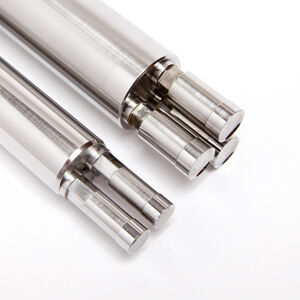
Comprendere come la qualità degli utensili da pressa si propaghi attraverso il processo produttivo e determini, in ultima analisi, i risultati del prodotto finito è essenziale per ingegneri, responsabili della produzione e professionisti della garanzia della qualità. Questo articolo esamina i meccanismi specifici attraverso cui la qualità degli utensili influisce sull’accuratezza dimensionale dei pezzi, sulla finitura superficiale, sull’integrità del materiale, sull’efficienza produttiva e sugli esiti economici a lungo termine. Che si stiano acquistando nuovi utensili da pressa, valutando un set esistente di matrici o risolvendo ripetuti problemi di qualità, le informazioni qui presentate offrono un quadro strutturato per prendere decisioni migliori in ogni fase del ciclo di vita degli utensili.
Il collegamento diretto tra la precisione degli utensili da pressa e l’accuratezza dimensionale dei pezzi
Come le tolleranze degli utensili si trasferiscono sui componenti finiti
Ogni caratteristica lavorata su un set di strumentazione per pressa — compresi i giochi tra matrice e punzone, i profili dei punzoni e i sistemi di guida — viene riprodotto in ogni singolo pezzo prodotto durante la vita operativa di tale utensile. Quando gli utensili vengono realizzati con tolleranze stringenti, i componenti risultanti rientrano costantemente nei limiti dimensionali specificati. Al contrario, utensili lavorati con tolleranze ampie o usurati oltre i limiti accettabili introducono variazioni dimensionali che si accumulano nel corso dei diversi lotti di produzione. Questo non è un effetto secondario: anche un eccesso di gioco tra matrice e punzone di pochi micrometri può provocare variazioni misurabili nell’altezza del bava, nella rettilineità del bordo e nel diametro dei fori.
L'accuratezza dimensionale negli stampi da pressa viene raggiunta grazie a una combinazione di rettifica ad alta precisione, lavorazione a elettroerosione (EDM) e rigorosi protocolli di ispezione durante la fase di costruzione dello stampo. Quando queste pratiche vengono seguite con attenzione, il rapporto tra punzone e matrice rimane costante anche dopo migliaia o addirittura milioni di colpi. Se invece vengono trascurate, errori cumulativi nell’allineamento del punzone, nella geometria del blocco matrice o nell’aderenza del supporto provocano un progressivo scostamento delle parti dalle tolleranze previste, rendendo necessario un costoso intervento di ritocco o lo scarto dei pezzi. Per la produzione su larga scala, persino un tasso di difettosità dello 0,5 % causato da imprecisioni dello stampo può rappresentare un significativo onere finanziario e operativo.
Vale la pena sottolineare che gli utensili da pressa non devono necessariamente presentare danni visibili per produrre difetti dimensionali. La fatica sub-superficiale, un minimo disallineamento nel sistema di guide e l’usura graduale dei bordi taglienti possono tutti degradare la precisione dimensionale del pezzo molto prima che si verifichi qualsiasi guasto visibile. È per questo motivo che la misurazione e l’ispezione proattive della geometria degli utensili da pressa — e non soltanto l’ispezione visiva — sono fondamentali per garantire la qualità del pezzo durante lunghi cicli di produzione.
Il ruolo del gioco e dell’aderenza nella qualità finale del pezzo
Gioco tra punzone e matrice — il gioco controllato tra i bordi di taglio del punzone e della matrice — è probabilmente il parametro singolarmente più importante nella progettazione degli utensili da pressa per le operazioni di taglio e punzonatura. Un gioco insufficiente causa una concentrazione eccessiva di sollecitazioni nella zona di taglio, provocando fratture, formazione eccessiva di bava e usura accelerata dell’utensile. Un gioco eccessivo produce un pezzo con un maggior arrotondamento del bordo (rollover), una zona di taglio ridotta e una superficie di frattura ruvida e angolosa, che potrebbe non soddisfare i requisiti funzionali o estetici.
Gli utensili da pressa di alta qualità sono progettati con giochi ottimizzati per il tipo specifico di materiale, lo spessore del materiale e la funzione prevista del componente. Questa ottimizzazione non è un calcolo universale applicabile a tutti i casi, ma richiede un giudizio ingegneristico supportato da dati sui materiali e dall’esperienza nella realizzazione di utensili. Gli utensili da pressa ben progettati mantengono tali giochi ottimizzati in modo costante per tutta la durata dell’utensile, grazie a una selezione accurata dei materiali per i componenti soggetti a usura, a un trattamento termico adeguato per ottenere la durezza richiesta e a un montaggio di precisione.
L'aderenza tra punzone, piastra di espulsione e matrice influenza direttamente la qualità del pezzo. Una piastra di espulsione con gioco eccessivo può consentire movimenti laterali del punzone, causando una tagliatura asimmetrica e una geometria del pezzo imprevedibile. Un sistema di guida e di espulsione ben dimensionato mantiene il punzone su una traiettoria precisa, garantendo che ogni corsa produca lo stesso risultato. L’effetto cumulativo di queste relazioni di aderenza rappresenta la differenza tra un set di utensili per presse che produce pezzi conformi in modo costante e uno che richiede regolazioni continue e interventi dell’operatore.
Risultati della finitura superficiale determinati dalla qualità degli utensili per presse
In che modo lo stato superficiale degli utensili influisce sull’aspetto e sulla funzionalità del pezzo
La qualità superficiale degli stampi da pressa — inclusa la finitura delle facce dei punzoni, dei raggi della matrice e delle superfici di formatura — viene trasferita direttamente su ogni componente prodotto. Una superficie di formatura lucidata e ben mantenuta genera componenti con superfici lisce e uniformi, conformi alle specifiche estetiche e funzionali. Una superficie di stampaggio ruvida, craterizzata o graffiata imprime corrispondenti segni sulla superficie del componente ad ogni corsa, causando difetti estetici e, in alcuni casi, guasti funzionali nei punti di concentrazione dello sforzo.
La finitura superficiale degli utensili da pressa è di fondamentale importanza nelle operazioni di formatura, in cui il materiale scorre sulle geometrie degli utensili. Gli utensili per tranciatura a tiraggio, ad esempio, richiedono raggi e pareti di tiraggio altamente lucidati per garantire un flusso metallico regolare, evitando fenomeni di grippaggio, rigature o strappi. Quando la superficie dell’utensile si degrada a causa dell’uso prolungato o di una manutenzione insufficiente, l’attrito tra utensile e pezzo in lavorazione aumenta, innalzando le forze di formatura, accrescendo il rischio di rottura del materiale e compromettendo la qualità superficiale di ogni componente prodotto successivamente.
Per i componenti destinati a superfici visibili o funzionali — come pannelli esterni per autoveicoli, involucri per dispositivi elettronici di consumo o staffe strutturali di precisione — i requisiti relativi alla finitura superficiale applicati agli stampi da pressa sono particolarmente stringenti. Il raggiungimento e il mantenimento di questi standard richiedono una specifica accurata dei tipi di acciaio per utensili, processi di lucidatura controllati e ispezioni regolari delle superfici degli stampi durante il ciclo di vita produttivo, al fine di rilevare precocemente i primi segni di degrado prima che si traducano in scarti dei pezzi.
Rivestimenti e selezione dei materiali per le prestazioni superficiali degli utensili
Oltre alla preparazione iniziale della superficie, la scelta dei rivestimenti applicati ai componenti degli stampi da pressa svolge un ruolo fondamentale nella durata della finitura superficiale e nella qualità dei pezzi. Rivestimenti duri come TiN, TiCN e DLC riducono in modo significativo l’attrito all’interfaccia utensile-materiale, preservano la finitura superficiale anche durante lunghi cicli produttivi e resistono all’usura adesiva che può causare il trasferimento di materiale dal pezzo lavorato sulla superficie dello stampo. Quando le superfici degli stampi rimangono pulite e lisce ciclo dopo ciclo, la coerenza della finitura superficiale dei pezzi migliora in maniera notevole.
Anche il materiale di base degli utensili da pressa contribuisce alle prestazioni superficiali. I componenti in acciaio ad alta velocità e in carburo offrono una resistenza all’usura superiore e mantengono finiture superficiali fini per un periodo molto più lungo rispetto agli acciai da utensile di qualità inferiore. Investire nel materiale di utensileria appropriato per l’ambiente produttivo — tenendo conto di fattori quali l’abrasività del materiale, la disponibilità di lubrificazione e la frequenza dei colpi — rappresenta un investimento diretto nella qualità superficiale costante di ogni componente prodotto. Gli utensili da pressa realizzati con materiali e rivestimenti adeguati all’applicazione specifica offriranno costantemente prestazioni superiori rispetto a soluzioni più economiche, sia in termini di qualità superficiale che di durata operativa.
Integrità del materiale e prestazioni strutturali dei componenti formati con utensili da pressa
In che modo la qualità degli utensili influenza la distribuzione delle sollecitazioni nei componenti formati
Gli utensili da pressa fanno molto più che modellare geometricamente un componente: regolano come lo sforzo viene distribuito e rilasciato all’interno del materiale durante il processo di formatura. Utensili da pressa di alta qualità, progettati con raggi ottimizzati, superfici di formatura lisce e percorsi controllati di flusso del materiale, garantiscono che la deformazione avvenga in modo progressivo ed uniforme. Ciò produce componenti con pattern favorevoli di tensioni residue, proprietà meccaniche costanti e elevata integrità strutturale. Al contrario, una progettazione scadente degli utensili o uno stato di usura avanzata degli stessi può introdurre sforzi localizzati eccessivi, microfessurazioni, gradienti di indurimento per deformazione e altri difetti del materiale che compromettono le prestazioni strutturali del componente finito.
In applicazioni in cui i componenti stampati sopportano carichi strutturali — come componenti della carrozzeria automobilistica, supporti aerospaziali o fissaggi industriali — l’integrità del materiale conferita dal processo di formatura mediante utensili da pressa è fondamentale per le prestazioni in esercizio. Un componente che supera l’ispezione dimensionale ma presenta danni interni causati da un contatto eccessivamente aggressivo con gli utensili potrebbe comportarsi adeguatamente sotto carichi statici, ma cedere prematuramente in condizioni di carico a fatica o dinamico. Questo tipo di danno nascosto è difficile da rilevare a posteriori, rendendo quindi la prevenzione dei difetti del materiale indotti dagli utensili un imperativo proattivo per la qualità.
Gli ingegneri per gli stampi affrontano i rischi legati all’integrità del materiale attraverso un attento controllo dei raggi di curvatura, dei rapporti tra profondità di imbutitura e spessore della lamiera, delle forze esercitate dal dispositivo di tenuta della lamiera e degli angoli di ingresso dello punzone. Ciascuno di questi parametri è integrato nella progettazione degli stampi da pressa e deve rimanere entro i limiti specificati per tutta la durata operativa dello stampo. Quando i componenti degli stampi si usurano e tali parametri variano, la qualità strutturale dei pezzi inizia a deteriorarsi — talvolta in modo impercettibile, talvolta in modo evidente — prima che il problema diventi visibile al personale addetto al controllo qualità che utilizza metodi ispettivi convenzionali.
Qualità del bordo e il suo impatto a valle sull’assemblaggio e sulle prestazioni
La qualità dei bordi tagliati o punzonati prodotti dagli utensili da pressa influisce direttamente sulle prestazioni dei componenti nei processi di assemblaggio successivi e nelle applicazioni finali. Un bordo di taglio pulito e ben definito, con bava minima, facilita un posizionamento preciso del componente, un assemblaggio agevole e un’efficace presa dei dispositivi di fissaggio. Un bordo ottenuto con utensili da pressa usurati o inadeguatamente progettati — caratterizzato da una bava eccessiva, da una zona di frattura irregolare o da un arrotolamento del bordo — genera problemi in ogni fase successiva, dal rigetto automatico durante l’assemblaggio fino all’innesco di cricche da fatica nelle zone di concentrazione dello sforzo in esercizio.
La qualità del bordo è determinata dall'affilatura e dallo stato dei bordi di taglio su punzoni e matrici, dal gioco della matrice rispetto allo spessore del materiale e dall'allineamento tra gli elementi di taglio. Gli utensili da pressa di alta qualità mantengono bordi di taglio affilati e correttamente allineati, nonché giochi costanti, producendo bordi puliti, ripetibili e privi di difetti. Con l'usura degli utensili in servizio, la qualità del bordo peggiora progressivamente, fornendo segnali precoci misurabili che possono essere utilizzati per attivare tempestivamente l'affilatura o la sostituzione, prima che si verifichino impatti negativi sulla qualità a valle.
Efficienza produttiva e risultati economici connessi alla qualità degli utensili da pressa
Qualità degli utensili e suo impatto sui tempi di fermo, sui tassi di rifiuto e sui costi di ritorno al lavoro
La relazione tra la qualità degli stampi da pressa e l'efficienza produttiva è diretta e quantificabile. Gli stampi da pressa di alta qualità, progettati correttamente, realizzati con precisione e adeguatamente mantenuti, funzionano con tempi di fermo non programmati minimi, tassi di scarto bassi e intervalli di manutenzione prevedibili. Stampi da pressa di scarsa qualità introducono variabilità e modalità di guasto che causano fermi non programmati, costi elevati per scarti e ritorni in lavorazione, e richieste imprevedibili di manutenzione, perturbando la programmazione della produzione e aumentando il costo di fabbricazione per singolo pezzo.
Si consideri che ogni fermo non programmato della pressa per la riparazione o la sostituzione degli utensili comporta costi molto superiori a quelli legati alla semplice riparazione degli utensili stessi — compresi il tempo di inattività della pressa, il riallocazione del personale, gli scarti di materiale dovuti al periodo di transizione e i potenziali ritardi nelle consegne ai clienti a valle. Negli ambienti produttivi ad alto volume, questi costi indiretti superano spesso di gran lunga la differenza di costo iniziale tra utensili per presse di alta qualità e utensili di bassa qualità. La motivazione economica a favore dell’investimento in utensili di qualità per presse non è quindi soltanto un argomento tecnico, ma una questione finanziaria immediata e inequivocabile.
I tassi di rifiuto sono forse l'indicatore più visibile dell'impatto della qualità degli stampi da pressa sull'economia produttiva. Ogni pezzo scartato rappresenta materiale sprecato, tempo di pressa sprecato e manodopera sprecata — nessuno dei quali è recuperabile. Quando gli stampi da pressa costituiscono la causa principale di tassi di rifiuto elevati, l'intervento correttivo a livello di stampo è l'unica soluzione sostenibile. Regolazioni a breve termine dei parametri della pressa o delle pratiche operative possono mascherare temporaneamente i difetti causati dagli stampi, ma non li possono eliminare. Affrontare direttamente la causa radice legata agli stampi è sempre l'approccio più efficace e conveniente dal punto di vista dei costi.
Durata del servizio, intervalli di manutenzione ed economia a lungo termine degli stampi
La durata di vita degli utensili da pressa dipende dalla qualità del materiale, dalla robustezza del design, dal trattamento superficiale e dalla disciplina nella manutenzione. Utensili da pressa di alta qualità, realizzati con acciai per utensili adeguati, temprati secondo la specifica corretta e opportunamente rivestiti in funzione dell’applicazione, offrono generalmente una durata di vita significativamente più lunga rispetto ad alternative specificate in modo economico. Questa maggiore durata di vita si traduce direttamente in un costo degli utensili per singolo pezzo inferiore durante l’intero programma produttivo, anche qualora l’investimento iniziale per utensili da pressa di alta qualità sia superiore.
Gli intervalli di manutenzione pianificata per le attrezzature da pressa — inclusi l'affilatura programmata, la misurazione del gioco, l'ispezione delle guide e la valutazione dello stato superficiale — risultano particolarmente efficaci quando si basano su previsioni realistiche e fondate sui dati del comportamento d'usura delle attrezzature. Attrezzature da pressa di alta qualità supportano questo approccio poiché il loro comportamento d'usura è più prevedibile e la loro risposta agli interventi di manutenzione è più costante. Le attrezzature di qualità inferiore spesso presentano schemi d'usura irregolari, rendendo difficile stabilire piani di manutenzione affidabili e aumentando il rischio di guasti improvvisi.
Analizzando l'intero ciclo di vita produttivo di un set di utensili per presse — dalla costruzione iniziale, attraverso numerosi interventi di affilatura fino al ritiro definitivo — la convenienza economica è costantemente a favore della qualità. I benefici cumulativi derivanti da una minore quantità di scarti, da tempi di fermo ridotti, da intervalli di manutenzione più lunghi e da una qualità dei pezzi più costante generano un vantaggio in termini di costo totale di proprietà che giustifica un investimento iniziale premium negli utensili per presse. Per i produttori che competono sulla qualità, sull'affidabilità delle consegne e sull'efficienza dei costi, la qualità degli utensili per presse non è un ambito in cui ricercare risparmi a scapito delle prestazioni.
Domande frequenti
Quali sono i segni più comuni che indicano come la qualità degli utensili per presse stia influenzando negativamente i risultati sui pezzi?
Gli indicatori comuni includono un aumento dell'altezza delle bave sui bordi tagliati, una deriva dimensionale nelle caratteristiche critiche del pezzo, un peggioramento della finitura superficiale sulle superfici formate, un aumento del tasso di scarti e un incremento dei requisiti di forza della pressa. Questi sintomi spesso compaiono gradualmente con l'usura degli utensili da pressa e inizialmente possono essere così sottili da superare l'ispezione prima di diventare più evidenti. La misurazione proattiva della geometria degli utensili a intervalli di manutenzione definiti rappresenta il metodo più affidabile per rilevare il degrado della qualità prima che si raggiunga il punto di produzione di pezzi scartati.
In che modo la scelta del materiale per gli utensili da pressa influisce sulla qualità dei pezzi finiti?
La scelta del materiale per gli utensili influisce direttamente sulla resistenza all'usura, sulla tenacità, sul mantenimento della finitura superficiale e sulla capacità di conservare le tolleranze dimensionali durante cicli di produzione prolungati. Acciai da utensile di qualità superiore e componenti in carburo mantengono spigoli di taglio più affilati, superfici di formatura più lisce e un’accuratezza dimensionale maggiore per periodi più lunghi rispetto ai materiali di qualità inferiore. Questa coerenza nelle condizioni degli utensili si riflette direttamente nella coerenza della qualità dei pezzi finiti. La selezione del materiale più adatto per l’applicazione specifica — tenendo conto di fattori quali il tipo di materiale da lavorare, il volume di produzione e l’ambiente di lubrificazione — rappresenta una delle decisioni più incisive nel processo di specifica degli utensili per presse.
La qualità degli utensili per presse può influenzare le proprietà meccaniche dei pezzi formati, e non soltanto le loro dimensioni?
Sì. La qualità degli utensili da pressa influenza in modo significativo lo stato di tensione interna, la distribuzione dell'incrudimento indotto dalla deformazione e l'integrità microstrutturale dei pezzi formati. Utensili da pressa ben progettati e correttamente mantenuti producono pezzi con schemi di deformazione controllati, che determinano proprietà meccaniche favorevoli. Utensili degradati o progettati in modo inadeguato possono introdurre tensioni localizzate eccessive, danni superficiali o assottigliamenti del materiale, riducendo così la resistenza a fatica, la formabilità e la capacità portante dei pezzi finiti — anche quando questi ultimi risultano dimensionalmente accettabili secondo i normali controlli di ispezione.
Come dovrebbero i produttori valutare la qualità degli utensili da pressa prima di impegnarsi in un programma di produzione?
I produttori dovrebbero valutare la qualità degli utensili da pressa mediante una combinazione di ispezione dimensionale della geometria critica degli utensili, verifica delle certificazioni dei materiali e dei risultati dei test di durezza, esame della finitura superficiale sulle superfici di formatura e di taglio, nonché prove di produzione con misurazioni complete della qualità dei pezzi. È altrettanto importante esaminare i processi del fornitore di utensili in materia di gestione della qualità, le pratiche di documentazione progettuale e le capacità di supporto per la manutenzione. L’ispezione del primo articolo dei pezzi prodotti con i nuovi utensili da pressa, abbinata al monitoraggio dell’usura su brevi serie, fornisce le evidenze più affidabili iniziali sul comportamento della qualità degli utensili durante l’intero ciclo di vita produttivo.
Sommario
- Il collegamento diretto tra la precisione degli utensili da pressa e l’accuratezza dimensionale dei pezzi
- Risultati della finitura superficiale determinati dalla qualità degli utensili per presse
- Integrità del materiale e prestazioni strutturali dei componenti formati con utensili da pressa
- Efficienza produttiva e risultati economici connessi alla qualità degli utensili da pressa
-
Domande frequenti
- Quali sono i segni più comuni che indicano come la qualità degli utensili per presse stia influenzando negativamente i risultati sui pezzi?
- In che modo la scelta del materiale per gli utensili da pressa influisce sulla qualità dei pezzi finiti?
- La qualità degli utensili per presse può influenzare le proprietà meccaniche dei pezzi formati, e non soltanto le loro dimensioni?
- Come dovrebbero i produttori valutare la qualità degli utensili da pressa prima di impegnarsi in un programma di produzione?