
 EN




في التصنيع الدقيق، فإن جودة أدوات الضغط تُعد واحدةً من أهم العوامل المؤثرة في تحديد ما إذا كان المنتج النهائي يتوافق مع مواصفاته البُعدية والهيكلية والجمالية. وكل مكوِّنٍ يتم ختمه أو تشكيله أو ثقبه ويخرج من خط الإنتاج يحمل بصمة مباشرةً للأدوات المستخدمة في تشكيله. وعندما اضغط تُصمَّم الأدوات وتُصان وفق معايير عالية، يكتسب المصنعون القدرة على التنبؤ بالنتائج، والتكرار الدقيق، واتساق المخرجات — وهي عوامل تتحول مباشرةً إلى ميزة تنافسية. أما عند انخفاض جودة الأدوات، فإن أفضل المواد الخام والآلات والمشغلين لا يمكنها تعويض العيوب الناتجة عن القالب (die) بشكل كامل. الختم الواجهة.
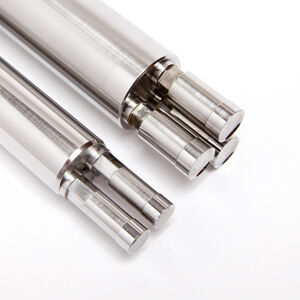
إن فهم كيفية انتقال جودة أدوات الضغط عبر عملية التصنيع، وتأثيرها في النهاية على نتائج المنتج النهائي، يُعد أمراً جوهرياً للمهندسين ومديري الإنتاج ومحترفي ضمان الجودة على حدٍّ سواء. ويبحث هذا المقال الآليات المحددة التي تؤثر من خلالها جودة الأدوات على دقة الأجزاء، ونوعية التشطيب السطحي، وسلامة المادة، وكفاءة الإنتاج، والنتائج التكلفة طويلة المدى. سواء كنت تشتري أدوات ضغط جديدة، أو تقيِّم مجموعة قوالب موجودة بالفعل، أو تُجري تشخيصاً لمشاكل متكررة في الجودة، فإن الرؤى المقدمة هنا توفر إطاراً منهجياً لاتخاذ قرارات أفضل في كل مرحلة من مراحل دورة حياة الأدوات.
الارتباط المباشر بين دقة أدوات الضغط ودقة أبعاد الأجزاء
كيف تنتقل تحملات الأدوات إلى المكونات النهائية
كل عنصر يتم تصنيعه داخل مجموعة أدوات الضغط — بما في ذلك فجوات القالب، وملامح المثاقب، وأنظمة التوجيه — وتُعاد إنتاجها في كل قطعة تُصنع خلال عمر القالب التشغيلي. وعند تصنيع القوالب وفقًا لتسامحات ضيقة جدًّا، فإن المكونات الناتجة تبقى باستمرار ضمن النوافذ البعدية المحددة لها. وعلى العكس من ذلك، فإن القوالب التي تُصنَّع وفق تسامحات واسعة أو التي تتآكل إلى ما يتجاوز الحدود المقبولة تُدخل تباينًا بعديًّا يتراكم عبر دفعات الإنتاج. وهذه ليست ظاهرة خفية؛ بل حتى بضعة ميكرومترات إضافية في فجوة القالب كافية لإحداث تغييرات قابلة للقياس في ارتفاع الحواف الزائدة (البروزات)، واستقامة الحواف، وقطر الثقوب.
يتم تحقيق الدقة الأبعادية في أدوات الضغط من خلال مزيج من الطحن عالي الدقة، والتشكيـل الكهربائي بالتفريغ (EDM)، وبروتوكولات الفحص الصارمة أثناء مرحلة تصنيع الأداة. وعند اتباع هذه الممارسات بدقة، يظل العلاقة بين المخرز والقالب متسقةً عبر آلاف أو حتى ملايين الضربات. أما عند إهمالها، فإن الأخطاء التراكمية في محاذاة المخرز، أو هندسة كتلة القالب، أو تركيب الحامل تؤدي إلى انحراف الأجزاء عن الحدود المسموح بها مع مرور الوقت، مما يستلزم إعادة العمل عليها بتكلفة عالية أو التخلص منها تمامًا. وفي الإنتاج عالي الحجم، فإن معدل العيوب بنسبة ٠٫٥٪ الناجم عن عدم دقة الأداة قد يمثل عبئًا ماليًّا وتشغيليًّا كبيرًا.
يجب التأكيد على أن أدوات الضغط لا تحتاج إلى أن تظهر عليها أضرار مرئية كي تُنتج عيوبًا في الأبعاد. فالتعب تحت السطح، أو عدم المحاذاة الطفيف في نظام أعمدة التوجيه، أو التآكل التدريجي لحواف القطع — كلها عوامل قد تؤدي إلى تدهور دقة الأبعاد قبل حدوث أي فشل مرئيٍّ بوقتٍ طويل. ولهذا السبب فإن القياس والفحص الاستباقيين لهندسة أدوات الضغط — وليس الفحص البصري فقط — أمرٌ بالغ الأهمية للحفاظ على جودة القطع خلال دورات الإنتاج الممتدة.
دور المسافة بين الأجزاء (الخلوص) والملاءمة في جودة القطعة النهائية
المسافة بين القالب والقاطع — وهي الفجوة الخاضعة للتحكم بين حافة القاطع وحافة القالب — تُعتبر على الأرجح المعلَّمة الأكثر أهميةً في تصميم أدوات الضغط لعمليات القص والثقب. فعدم كفاية هذه المسافة يؤدي إلى تركيز مفرط للإجهادات في منطقة القطع، ما يسبب التشققات وتكوين سوائل زائدة (برر) وارتداء أسرع لأدوات التصنيع. أما زيادة هذه المسافة بشكل مفرط فتؤدي إلى إنتاج قطعة ذات انحناء أكبر (Rollover)، ومنطقة قص أصغر، وسطح كسر خشن وزاوي قد لا يستوفي المتطلبات الوظيفية أو الجمالية.
تم تصميم أدوات الضغط عالية الجودة بمسافات تباعد مُحسَّنة خصيصًا لنوع المادة المحددة وسمكها والوظيفة المقصودة للقطعة. ولا يُعتبر هذا التحسين حسابًا عامًّا ينطبق على جميع الحالات؛ بل يتطلّب تقديرًا هندسيًّا مدعومًا ببيانات المواد وخبرة تصميم الأدوات. وتضمن أدوات الضغط المصممة جيدًا هذه المسافات المُحسَّنة باستمرار طوال عمر الأداة من خلال اختيار المواد بعناية للمكونات الحرجة من حيث التآكل، وتطبيق المعالجات الحرارية المناسبة لضبط الصلادة، والتجميع الدقيق.
إن التوصيف بين المخرز ولوحة الإزاحة وكتلة القالب يؤثر أيضًا تأثيرًا مباشرًا على جودة القطعة. فقد يؤدي وجود لوحة إزاحة فضفاضة إلى حركة جانبية للمخرز، ما يتسبب في قص غير متناظر وهندسة غير متوقعة للقطعة. أما نظام التوجيه والازاحة الجيد التوصيف فيحافظ على مسار المخرز بدقة، ويضمن أن يُنتج كل ضغطة نفس النتيجة. والنتيجة التراكمية لهذه العلاقات التوصيفية هي الفرق بين مجموعة أدوات الضغط التي تُنتج قطعًا متطابقة باستمرار وبين تلك التي تتطلب تعديلات مستمرة وتدخل المشغل.
نتائج التشطيب السطحي المُتحكَّم بها بجودة أدوات الضغط
كيف تؤثر حالة سطح الأدوات على مظهر القطعة ووظيفتها
جودة سطح أدوات الضغط — بما في ذلك تشطيب أوجه المكابس، ونصف قطر القوالب، والأسطح المشكِّلة — تُنقل مباشرةً إلى كل قطعة يتم إنتاجها. ويؤدي وجود سطح مشكِّل ملمَّع ومُحافظ عليه جيدًا إلى إنتاج قطع ذات أسطح ناعمة ومتجانسة تفي بالمواصفات الجمالية والوظيفية. أما السطح الخشن أو المثقوب أو المخدوش لأداة الضغط فيُحدث علاماتٍ مماثلة على سطح القطعة مع كل ضربة، مما يؤدي إلى عيوب جمالية، بل وقد يؤدي في بعض التطبيقات إلى فشل وظيفي عند نقاط تركيز الإجهاد.
يُعَدّ الانتهاء السطحي في أدوات الضغط العامل الأهم في عمليات التشكيل التي يتدفق فيها المادة فوق ملامح الأداة. فعلى سبيل المثال، تتطلب أدوات السحب سطوحًا ذات نصف قطر مصقولة جدًّا وجدار سحب مصقول أيضًا لضمان تدفق سلس للمعدن دون حدوث تآكل أو خدوش أو تمزُّق. وعندما يتدهور سطح الأداة نتيجة الاستخدام أو الصيانة غير الكافية، يزداد الاحتكاك بين الأداة وقطعة العمل، ما يؤدي إلى ارتفاع قوى التشكيل، وزيادة خطر فشل المادة، وتراجع جودة السطح في كل قطعة تُنتج بعد ذلك.
بالنسبة للمكونات المخصصة للأسطح الظاهرة أو الوظيفية — مثل ألواح الهيكل الخارجي للسيارات، أو أغلفة أجهزة الإلكترونيات الاستهلاكية، أو الدعامات الإنشائية الدقيقة — تكون متطلبات تشطيب السطح المفروضة على قوالب الضغط صعبةً للغاية. ويستلزم تحقيق هذه المعايير والحفاظ عليها تحديدًا دقيقًا لدرجات فولاذ القوالب، وعمليات تلميع خاضعة للرقابة، وتفقُّدًا دوريًّا لأسطح القوالب خلال دورة حياة الإنتاج لاكتشاف أولى علامات التدهور قبل أن تؤدي إلى رفض القطع المصنَّعة.
الطلاءات واختيار المواد في أداء سطح القوالب
وبالإضافة إلى التحضير الأولي للسطح، فإن اختيار الطلاءات المُطبَّقة على مكونات أدوات الضغط يلعب دورًا كبيرًا في طول عمر النهاية السطحية وجودة القطع. وتؤدي الطلاءات الصلبة مثل TiN وTiCN وDLC إلى خفض كبير في الاحتكاك عند واجهة الأداة-المادة، وتحافظ على النهاية السطحية خلال دورات الإنتاج الممتدة، كما تقاوم التآكل الالتصاقي الذي قد يتسبب في انتقال المادة من قطعة العمل إلى سطح الأداة. وعندما تبقى أسطح الأدوات نظيفة وسلسة دورةً بعد دورة، فإن اتساق النهاية السطحية للقطع يتحسَّن بشكلٍ ملحوظ.
إن المادة الأساسية المستخدمة في أدوات الضغط تساهم أيضًا في أداء السطح. وتتميّز مكونات أدوات الضغط المصنوعة من الفولاذ عالي السرعة والكربايد بمقاومة فائقة للتآكل، وتحافظ على التشطيبات السطحية الدقيقة لفترة أطول بكثير مقارنةً بالصلب الأدنى جودةً المستخدم في صناعة الأدوات. ويمثّل الاستثمار في مادة الأداة المناسبة للبيئة الإنتاجية — مع أخذ عوامل مثل قابلية المادة للانضغاط، وتوافر التزييت، ومعدل الضربات — استثمارًا مباشرًا في الحفاظ على جودة السطح المستدامة لكل قطعة يتم إنتاجها. وبالفعل، فإن أدوات الضغط المُحدَّدة باستخدام مواد وطلاءات مناسبة للتطبيق المعني ستتفوق باستمرارٍ على البدائل الأرخص من حيث جودة السطح وعمر الخدمة.
سلامة المادة والأداء الهيكلي للقطع المشكَّلة بواسطة أدوات الضغط
كيف تؤثر جودة الأدوات على توزيع الإجهادات في القطع المشكَّلة
إن أدوات الضغط لا تؤدي فقط وظيفة تشكيل الجزء هندسيًّا، بل إنها تُنظِّم أيضًا كيفية توزيع الإجهادات داخل المادة وكيفية تخفيفها أثناء عملية التشكيل. وتضمن أدوات الضغط عالية الجودة، التي صُمِّمت بعنايةٍ مع أشعة انحناء مُحسَّنة، وأسطح تشكيل ناعمة، ومسارات مضبوطة لتدفُّق المادة، أن تحدث التشوهات تدريجيًّا وبشكل متجانس. ويؤدي ذلك إلى إنتاج أجزاءٍ تتميَّز بأنماط مواتية من الإجهادات المتبقية، وخصائص ميكانيكية متسقة، وسلامة هيكلية عالية. أما التصميم الرديء لأدوات الضغط أو تدهور حالتها، فعلى النقيض من ذلك، يمكن أن يؤدي إلى ظهور إجهادات موضعية مفرطة، وتشقُّقات دقيقة، وتدرجات في التصلُّب الناتج عن التشويه، وعيوب أخرى في المادة تُضعف الأداء الهيكلي للجزء النهائي.
في التطبيقات التي تحمل فيها الأجزاء المُشكَّلة أحمالًا إنشائية — مثل مكونات هيكل المركبات، أو الدعائم الجوية والفضائية، أو التثبيتات الصناعية — فإن سلامة المادة الناتجة عن عملية التشكيل باستخدام قوالب الضغط تكتسب أهمية بالغة لأداء هذه الأجزاء أثناء الخدمة. فقد يجتاز الجزء فحص الأبعاد بنجاح، ومع ذلك قد يحمل أضرارًا داخلية ناجمة عن اتصال القوالب العنيف، مما يجعل أداؤه كافياً تحت الأحمال الساكنة، لكنه يفشل بشكل مبكر تحت ظروف الأحمال المتكررة أو الديناميكية. ويعسر اكتشاف هذا النوع من الأضرار المخفية بعد الانتهاء من التصنيع، ما يجعل من الوقاية من عيوب المادة الناتجة عن استخدام القوالب أمراً جوهرياً في ضمان الجودة الاستباقي.
يتعامل مهندسو القوالب مع مخاطر سلامة المواد من خلال التحكم الدقيق في نصف قطر الانحناء، ونسبة عمق السحب، وقوى حامل القرص، وزوايا دخول المخرز. وتُدمج كلٌّ من هذه المعاملات في تصميم قوالب الضغط ويجب أن تظل ضمن الحدود المحددة طوال عمر القالب التشغيلي. وعندما تتآكل مكونات القوالب وتتغيّر هذه المعاملات، تبدأ جودة أجزاء الهيكل في التدهور — أحيانًا بشكل خفي، وأحيانًا بشكل دراماتيكي — قبل أن يصبح المشكل واضحًا لمراقبي الجودة الذين يستخدمون طرق الفحص التقليدية.
جودة الحواف وتأثيرها اللاحق على التجميع والأداء
تؤثر جودة الحواف المقطوعة أو المثقوبة الناتجة عن أدوات الضغط بشكل مباشر على أداء الأجزاء في عمليات التجميع اللاحقة والتطبيقات النهائية. فحافة القطع النظيفة والحادة ذات الحافة غير المبروزة (البارزة) تُسهِّل تحديد موضع الجزء بدقة، وتُمكِّن التجميع السلس، وتوفر انخراطًا موثوقًا بالموصلات (مثل البراغي والمسامير). أما الحافة الناتجة عن أدوات ضغط مستهلكة أو غير مُحدَّدة المواصفات بشكلٍ مناسب — والتي تتميز بوجود بروز زائد (حافة بارزة)، أو منطقة كسر خشنة، أو انقلاب في حافة القطع — فإنها تُسبِّب مشاكل في كل مرحلة لاحقة، بدءًا من رفض التجميع الآلي ووصولًا إلى بدء تشكل شقوق الإجهاد التعبوي عند مناطق تركيز الإجهادات أثناء التشغيل.
تتحكّم جودة الحواف في حِدّة وحالة الحواف القطعية على القوالب والقوالب المقابلة، وفي المسافة بين القالبين بالنسبة إلى سماكة المادة، وفي محاذاة العناصر القطعية مع بعضها. وتضمن أدوات الضغط عالية الجودة احتفاظ الحواف القطعية بحدّتها ومحاذاة صحيحة، فضلًا عن ثبات المسافات بين القوالب، ما يُنتج حوافًا نظيفةً وقابلة للتكرار وخاليةً من العيوب. ومع تآكل الأدوات أثناء الخدمة، تتدهور جودة الحواف تدريجيًّا، مما يوفّر إشارات إنذار مبكرة قابلة للقياس يمكن الاعتماد عليها لتفعيل عملية التحديد أو الاستبدال في الوقت المناسب، قبل أن تؤثّر هذه التدهورات سلبًا على جودة المراحل اللاحقة.
الكفاءة الإنتاجية والنتائج التكلفة المرتبطة بجودة أدوات الضغط
جودة الأدوات وتأثيرها على أوقات التوقف، ومعدلات الرفض، وتكاليف إعادة المعالجة
العلاقة بين جودة أدوات الضغط وكفاءة الإنتاج هي علاقة مباشرة وقابلة للقياس الكمي. فأدوات الضغط عالية الجودة، التي تم تصميمها بشكلٍ صحيح، وتصنيعها بدقة، وصيانتها على الوجه الأمثل، تعمل بحدٍّ أدنى من التوقفات غير المُخطَّط لها، وبمعدلات منخفضة للكسر والهدر، وبفترات صيانة متوقَّعة. أما أدوات الضغط منخفضة الجودة فهي تُدخل عوامل تباين وآليات فشل تؤدي إلى توقفات إنتاجية غير مُخطَّط لها، وارتفاع تكاليف الهدر وإعادة التصنيع، ومتطلبات صيانة غير متوقَّعة تُربك جداول الإنتاج وتزيد تكلفة التصنيع لكل قطعة.
ضع في اعتبارك أن كل توقف غير مخطط له لآلة الضغط لإصلاح أو استبدال الأدوات يترتب عليه تكاليف تفوق بكثير تكلفة إصلاح الأدوات نفسها — وتشمل هذه التكاليف وقت توقف الآلة عن العمل، وإعادة توزيع العمالة، وهدر المواد الناتج عن فترة الانتقال، والتأخير المحتمل في التسليم للعملاء في المراحل اللاحقة من سلسلة التوريد. وفي بيئات الإنتاج عالي الحجم، غالباً ما تكون هذه التكاليف غير المباشرة أكبرَ بكثيرٍ من الفرق الأولي في التكلفة بين أدوات الضغط عالية الجودة ومنخفضة الجودة. وبالتالي، فإن الحجة الاقتصادية للاستثمار في أدوات ضغط عالية الجودة ليست مجرد حجة فنية فحسب، بل هي حجة مالية مباشرة.
ربما تكون معدلات الرفض أوضح مؤشرٍ على تأثير جودة قوالب الضغط في اقتصاديات الإنتاج. فكل قطعة مرفوضة تمثل هدرًا في المواد، وهدرًا في وقت آلة الضغط، وهدرًا في الجهد العامل — ولا يمكن استرداد أيٍّ من هذه الموارد المهدرة. وعندما تكون قوالب الضغط السبب الجذري لمعدلات الرفض المرتفعة، فإن اتخاذ إجراءات تصحيحية على مستوى القوالب هو الحل المستدام الوحيد. أما التعديلات قصيرة الأجل في معاملات آلة الضغط أو في ممارسات المشغلين فقد تُخفي مؤقتًا العيوب الناجمة عن القوالب، لكنها لا تستطيع التخلص منها نهائيًّا. ولذلك، فإن معالجة السبب الجذري المتعلق بالقوالب مباشرةً هي دائمًا الطريقة الأكثر فعاليةً وكفاءةً من حيث التكلفة.
مدة الخدمة، وفترات الصيانة، والاقتصاديات طويلة الأجل للقوالب
عمر أداة الضغط الافتراضي يعتمد على جودة المادة، ومتانة التصميم، ومعالجة السطح، وانضباط الصيانة. وتُحقِّق أدوات الضغط عالية الجودة المصنوعة من فولاذ الأدوات المناسب، والمُصلَّبة وفق المواصفات الدقيقة، والمُغلفة بشكلٍ سليم للتطبيق المقصود عادةً عمر خدمة أطول بكثير مقارنةً بالبدائل ذات المواصفات الاقتصادية. ويؤدي هذا العمر الأطول مباشرةً إلى خفض تكلفة الأدوات لكل قطعة خلال برنامج الإنتاج، حتى وإن كانت الاستثمارات الأولية في أدوات الضغط عالية الجودة أكبر.
فترات الصيانة المخطط لها لأدوات الضغط — بما في ذلك التوقيت المجدول لصقل الأدوات، وقياس المسافات البينية، وفحص المرشدين، وتقييم حالة السطح — تكون أكثر فعالية عندما تستند إلى تنبؤات واقعية قائمة على البيانات بشأن سلوك اهتراء الأدوات. وتدعم أدوات الضغط عالية الجودة هذا النهج لأن سلوك اهترائها يكون أكثر قابلية للتنبؤ، كما أن استجابتها لإجراءات الصيانة تكون أكثر اتساقًا. أما الأدوات منخفضة الجودة فهي غالبًا ما تُظهر أنماط اهتراء غير منتظمة، مما يصعّب وضع جداول صيانة موثوقة ويزيد من خطر حدوث أعطال غير متوقعة.
عند النظر إلى دورة حياة إنتاج مجموعة أدوات الضغط بالكامل — من التصنيع الأولي، مرورًا بعدة عمليات إعادة صقل، وانتهاءً بسحب الأداة من الخدمة نهائيًّا — فإن الجدوى الاقتصادية تميل باستمرار نحو الجودة. فالفوائد المتراكمة الناتجة عن انخفاض نسبة الهدر، وانخفاض أوقات التوقف عن التشغيل، وزيادة فترات الخدمة، وتحسُّن اتساق جودة القطع تُحقِّق ميزة في إجمالي تكلفة الملكية، ما يبرِّر الاستثمار المبدئي المرتفع في أدوات الضغط. وللمصنِّعين الذين يتنافسون على أساس الجودة، والموثوقية في التسليم، والكفاءة التكلفة، فإن جودة أدوات الضغط ليست مجالًا يمكن فيه السعي إلى التوفير على حساب الأداء.
الأسئلة الشائعة
ما أكثر العلامات شيوعًا التي تدل على أن جودة أدوات الضغط تؤثِّر سلبًا في نتائج القطع؟
تشمل المؤشرات الشائعة زيادة ارتفاع الحواف البارزة على الحواف المقطوعة، والانحراف البُعدي في الخصائص الحرجة للأجزاء، وتدهور التشطيب السطحي للأسطح المشكَّلة، وارتفاع معدلات الهدر، وازدياد متطلبات قوة الضغط. وغالبًا ما تظهر هذه الأعراض تدريجيًّا مع تآكل أدوات الضغط، وقد تكون في بدايتها خفيفة جدًّا لدرجة أن تمرَّ بعملية الفحص دون اكتشافها قبل أن تصبح أكثر وضوحًا. ويُعَدُّ القياس الاستباقي لهندسة الأدوات عند فترات الصيانة المحددة الطريقة الأكثر موثوقية لاكتشاف تدهور الجودة قبل أن يصل إلى مرحلة إنتاج أجزاء غير مطابقة للمواصفات.
كيف يؤثر اختيار مادة أدوات الضغط على جودة الأجزاء النهائية؟
يؤثر اختيار مادة الأدوات بشكل مباشر على مقاومة التآكل، والمتانة، والقدرة على الاحتفاظ بالنعومة السطحية، والقدرة على الحفاظ على التحملات البعدية خلال دورات إنتاج طويلة. وتُحافظ فولاذات الأدوات عالية الجودة ومكونات الكاربايد على حِدَّة حواف القطع، وأسطح التشكيل الأكثر نعومة، ودقة التحملات البعدية الأفضل لفترات أطول مقارنةً بالمواد منخفضة الجودة. وينعكس هذا الثبات في حالة الأدوات مباشرةً في ثبات جودة الأجزاء المصنعة النهائية. ويُعَدُّ اختيار المادة المناسبة للتطبيق المحدد — مع أخذ عوامل مثل نوع المادة، وحجم الإنتاج، وبيئة التشحيم بعين الاعتبار — أحد أكثر القرارات تأثيرًا في عملية تحديد مواصفات أدوات الضغط.
هل يمكن أن تؤثر جودة أدوات الضغط على الخصائص الميكانيكية للأجزاء المشكَّلة، وليس فقط على أبعادها؟
نعم. تؤثر جودة أدوات الضغط بشكل كبير على حالة الإجهاد الداخلي، وتوزيع التصلب الناتج عن التشويه، وسلامة البنية المجهرية للأجزاء المُشكَّلة. وتُنتج أدوات الضغط المصممة جيدًا والمُحافظ عليها بشكلٍ سليم أجزاءً تتسم بأنماط تشويه خاضعة للرقابة، مما يؤدي إلى خصائص ميكانيكية مُفضَّلة. أما الأدوات المتدهورة أو المصممة تصميمًا رديئًا فقد تُحدث إجهادات موضعية مفرطة، أو تلفًا سطحيًّا، أو رقاقًا في المادة، ما يقلل من مقاومة التعب، وقابلية التشكيل، والقدرة على تحمل الأحمال في الأجزاء النهائية — حتى وإن بدت هذه الأجزاء متوافقة أبعاديًّا وفق فحوصات الجودة القياسية.
كيف ينبغي للمصنِّعين تقييم جودة أدوات الضغط قبل الالتزام ببرنامج إنتاج؟
يجب على المصنّعين تقييم جودة أدوات الضغط من خلال مزيجٍ من الفحص البُعدي للهندسة الحرجة للأدوات، ومراجعة شهادات المواد ونتائج اختبارات الصلادة، وفحص التشطيب السطحي لأسطح التشكيل والقطع، والتشغيل التجريبي للأدوات مع قياس شامل لجودة الأجزاء المنتَجة. كما أن مراجعة عمليات إدارة الجودة لدى مورِّد الأدوات، وممارسات توثيق التصميم، وقدرات الدعم في مجال الصيانة، أمورٌ بالغة الأهمية أيضًا. ويُعد فحص العينة الأولى من الأجزاء المنتَجة باستخدام أدوات الضغط الجديدة، إلى جانب مراقبة التآكل خلال التشغيل القصير، أوثق دليل مبكِّرٍ على أداء جودة الأدوات طوال دورة الإنتاج الكاملة.
جدول المحتويات
- الارتباط المباشر بين دقة أدوات الضغط ودقة أبعاد الأجزاء
- نتائج التشطيب السطحي المُتحكَّم بها بجودة أدوات الضغط
- سلامة المادة والأداء الهيكلي للقطع المشكَّلة بواسطة أدوات الضغط
- الكفاءة الإنتاجية والنتائج التكلفة المرتبطة بجودة أدوات الضغط
-
الأسئلة الشائعة
- ما أكثر العلامات شيوعًا التي تدل على أن جودة أدوات الضغط تؤثِّر سلبًا في نتائج القطع؟
- كيف يؤثر اختيار مادة أدوات الضغط على جودة الأجزاء النهائية؟
- هل يمكن أن تؤثر جودة أدوات الضغط على الخصائص الميكانيكية للأجزاء المشكَّلة، وليس فقط على أبعادها؟
- كيف ينبغي للمصنِّعين تقييم جودة أدوات الضغط قبل الالتزام ببرنامج إنتاج؟