
 EN




高精度製造において、品質は プレストゥーリング 最終製品がその寸法的・構造的・美的仕様を満たすかどうかを決定する上で、最も重要な要因の一つです。生産ラインから出荷されるすべてのスタンピング加工、成形加工、またはパンチ加工された部品は、それらを成形するために使用された金型の直接的な影響を受けています。当該 押す 金型が高水準で設計・保守されている場合、製造業者は予測可能性、再現性、および出力の一貫性を確保でき、これらは直接的に競争優位性へとつながります。一方、金型の品質が損なわれると、たとえ最高品質の原材料、機械、およびオペレーターであっても、ダイ(金型)で発生した欠陥を完全に補うことはできません。 パンチ インターフェース。
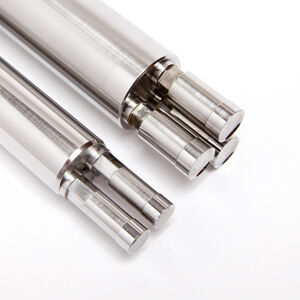
プレス金型の品質が製造プロセス全体にどのように影響を及ぼし、最終製品の品質を左右するかを理解することは、エンジニア、生産管理者、品質保証担当者にとって不可欠です。本稿では、金型の品質が部品の寸法精度、表面粗さ、材料の健全性、生産効率、および長期的なコスト結果に及ぼす具体的なメカニズムについて検討します。新規プレス金型の調達、既存ダイセットの評価、あるいは繰り返し発生する品質不良の原因究明のいずれの場合においても、ここで提示する知見は、金型ライフサイクルのすべての段階でより良い意思決定を行うための体系的なフレームワークを提供します。
プレス金型の精度と部品の寸法精度との直接的な関係
金型公差が完成部品へどのように伝達されるか
金型セットに機械加工されたすべての特徴 プレストゥーリング — ダイクリアランス、パンチプロファイル、ガイドシステムを含む — これらは、その金型の使用期間中に生産されるすべての部品に再現されます。金型が厳密な公差で製造された場合、得られる部品は常に規定された寸法範囲内に一貫して収まります。一方、公差が緩く加工された金型や、許容限界を超えて摩耗した金型では、生産ロット間で累積する寸法ばらつきが発生します。これは些細な影響ではありません。ダイクリアランスが数マイクロメートルでも過剰になると、バリ高さ、エッジの直線性、穴径において測定可能な変化が生じます。
プレス金型における寸法精度は、高精度な研削加工、放電加工(EDM)、および金型製作工程中の厳格な検査手順を組み合わせることで達成されます。これらの手法を確実に遵守すれば、パンチとダイの関係性は数千回、あるいは数百万回に及ぶストロークにわたり一貫して維持されます。一方、これらが怠られると、パンチのアライメント、ダイブロックの幾何形状、またはリテーナの嵌合に関する累積的な誤差が生じ、部品の寸法が時間とともに公差範囲から逸脱し、高額な再加工や廃棄を余儀なくされます。大量生産においては、金型の精度不良に起因するわずか0.5%の不良率であっても、財務的・運用上の重大な負担となる可能性があります。
プレス金型が目に見える損傷を受けていなくても、寸法不良を引き起こす可能性がある点に注目する価値があります。表面下の疲労、ガイドポストシステムにおけるわずかなずれ、切断刃の徐々なる摩耗などは、いずれも目に見える故障が発生するずっと前から、部品の寸法精度を低下させます。そのため、長期間にわたる量産工程において部品品質を維持するには、単なる目視検査ではなく、プレス金型の幾何学的形状を能動的に測定・検査することが極めて重要です。
クリアランスとフィットが最終部品品質に果たす役割
ダイ clearance(パンチとダイの切断刃の間の制御されたギャップ)は、ブランキングおよびピアシング作業におけるプレス金型設計において、 arguably 単一で最も重要なパラメーターです。 clearance が不十分だと、切断部に過度な応力集中が生じ、亀裂、過大なバリ形成、および金型の早期摩耗を引き起こします。 clearance が過剰だと、ロールオーバーが大きくなり、せん断領域が縮小し、粗く角ばった破断面が形成されるため、機能的または外観上の要件を満たさない部品となる可能性があります。
高品質のプレス金型は、特定の材料種類、材料厚さ、および部品の想定用途に最適化されたクリアランスで設計されています。この最適化は、いわゆる「ワンサイズ・フィッツ・オール」の計算ではなく、材料データと金型に関する実績に基づくエンジニアリング判断を要します。優れたプレス金型は、摩耗が重要な部品への適切な材料選定、適切な硬度処理、および高精度な組立を実施することにより、金型の寿命全体を通じてこれらの最適化されたクリアランスを一貫して維持します。
パンチ、ストリッパープレート、ダイブロック間の適合度も、部品品質を直接左右します。緩く適合したストリッパーは、パンチの横方向移動を許容し、非対称な切断や予測不可能な部品形状を引き起こす可能性があります。適切に適合したガイドおよびストリッパーシステムは、パンチを正確な軌道上に保ち、すべてのストロークで同一の結果が得られるようにします。これらの適合関係が及ぼす累積的な影響こそが、一貫して規格に適合する部品を生産するプレス金型セットと、常に調整およびオペレーターによる介入を要する金型セットとの差異を生み出します。
プレス金型の品質がもたらす表面仕上げの結果
金型の表面状態が部品の外観および機能に与える影響
プレス金型の表面品質——パンチ面の仕上げ、ダイのR部、成形面など——は、生産されるすべての部品に直接転写されます。研磨され、適切に保守管理された成形面は、外観的および機能的な仕様を満たす、滑らかで均一な表面を持つ部品を生産します。一方、粗さがあり、凹みや傷のある金型表面は、毎回のストロークごとに部品表面にそれに対応する痕跡を付与し、外観上の欠陥を引き起こすだけでなく、一部の用途では応力集中箇所において機能不全を招く可能性があります。
プレス金型における表面仕上げは、材料が金型の輪郭に沿って流動する成形工程において最も重要です。例えば、引き抜き金型では、金属の流れをガリング、スコアリング、または破断を伴わず滑らかにするために、高度に研磨されたリードラジウスおよび引き抜き壁面が求められます。金型表面が使用や不適切なメンテナンスによって劣化すると、金型と被加工材との間の摩擦が増大し、成形力を上昇させ、材料破損のリスクを高め、その後に生産されるすべての部品の表面品質を低下させます。
自動車の外装パネル、家電製品の筐体、高精度構造用ブラケットなど、目立つ場所または機能面に使用される部品向けの成形部品の場合、プレス金型に対する表面仕上げ要件は特に厳しいものとなります。こうした基準を達成し、維持するためには、金型用鋼材のグレードを慎重に選定し、研磨工程を厳密に管理するとともに、生産ライフサイクル中に金型表面を定期的に検査して、部品の不良発生につながる劣化の初期兆候を早期に検出する必要があります。
金型表面性能におけるコーティングおよび材料選定
初期の表面処理に加えて、プレス金型部品に施されるコーティングの選択は、表面仕上げの耐久性および成形品の品質において極めて重要な役割を果たします。TiN、TiCN、DLCなどの硬質コーティングは、金型と材料との接触面における摩擦を大幅に低減し、長時間の量産工程においても表面仕上げを維持するとともに、被加工材から金型表面へ材料が転写する原因となる付着摩耗に対しても優れた耐性を示します。金型表面がサイクルごとに清潔かつ滑らかに保たれることで、成形品の表面仕上げの一貫性が劇的に向上します。
プレス金型のベース材も、表面性能に影響を与えます。高速度鋼および超硬合金製の金型部品は、低品位の工具鋼と比較して優れた耐摩耗性を有し、微細な表面仕上げをはるかに長い期間維持できます。生産環境に応じた適切な金型材を選定することは——被加工材の研磨性、潤滑剤の供給状況、ストローク頻度などの要因を考慮に入れて——製造されるすべての部品の持続的な表面品質への直接的な投資となります。用途に応じて適切な材質およびコーティングが指定されたプレス金型は、表面品質および寿命の両面で、安価な代替品を一貫して上回ります。
プレス金型によって成形された部品の材質的完全性および構造的性能
金型の品質が成形部品における応力分布に与える影響
プレス金型は、部品の幾何学的形状を形成するだけでなく、成形工程中に材料内部における応力の分布および緩和を制御します。最適化されたリード角、滑らかな成形面、および制御された材料流動経路を備えて設計された高品質なプレス金型を用いることで、変形が段階的かつ均一に発生します。その結果、残留応力の分布が良好で、機械的特性が均一かつ安定し、構造的強度の高い部品が得られます。一方、金型設計が不適切である場合や、金型の状態が劣化している場合には、局所的な過大な応力、微小亀裂、加工硬化勾配、その他の材料欠陥が生じ、完成部品の構造性能が損なわれる可能性があります。
成形部品が構造荷重を受ける用途(例:自動車のボディ部品、航空宇宙用ブラケット、産業用ファスナーなど)においては、プレス金型による成形工程によって付与される材料の健全性が、使用時の性能にとって極めて重要です。寸法検査には合格するものの、過度な金型接触によって内部に損傷を受けていた部品は、静的荷重下では十分な性能を発揮する可能性がありますが、疲労荷重または動的荷重条件下では早期に破損するおそれがあります。このような隠れた損傷は、後になってから検出することが困難であるため、金型による材料欠陥の未然防止は、品質管理上の積極的な必須要件となります。
金型技術者は、曲げ半径、引き抜き深さ比、ブランクホルダー荷重、およびパンチの入角を慎重に制御することにより、材料の健全性リスクに対処します。これらの各パラメーターはプレス金型設計に組み込まれており、金型の使用期間中はすべて規定された許容範囲内に保たれなければなりません。金型部品が摩耗し、これらのパラメーターがずれると、部品の構造的品質が劣化し始めます——その劣化は、場合によってはわずかで、また場合によっては著しいものですが——従来の検査手法を用いる品質保証担当者が問題を視認できるようになる以前から発生しています。
エッジ品質およびそれが組立工程と性能に及ぼす下流への影響
プレス金型によって形成された切断面またはパンチ穴の品質は、部品が下流の組立工程および最終使用用途においてどのように機能するかに直接影響します。バリが極めて少なく、クリーンでシャープな切断面は、部品の正確な位置決め、スムーズな組立、および信頼性の高い締結具の嵌合を容易にします。一方、摩耗したあるいは不適切に仕様設定されたプレス金型によって形成された切断面——過剰なバリ、粗い破断面、またはエッジの巻き上がり(ロールオーバー)が特徴的——は、自動組立工程における不良品の検出から、使用時の応力集中部における疲労亀裂の発生に至るまで、その後のすべての工程で問題を引き起こします。
エッジ品質は、パンチおよびダイの切断刃の鋭さと状態、材質厚に対するダイクリアランス、および切断部品間のアライメントによって左右されます。高品質なプレス金型は、鋭くかつ適切にアライメントされた切断刃と一貫したクリアランスを維持し、清潔で再現性が高く、欠陥のないエッジを実現します。金型が使用中に摩耗すると、エッジ品質は段階的に劣化し、下流工程における品質への影響が生じる前に、適切なタイミングでの研削または交換を促す、測定可能な早期警告信号として活用できます。
プレス金型の品質に関連する生産効率およびコスト結果
金型の品質がダウンタイム、不良率、および手直しコストに与える影響
プレス金型の品質と生産効率との間には、直接的かつ定量的に評価可能な関係があります。適切に設計され、高精度で製造され、適切に保守管理された高品質なプレス金型は、計画外のダウンタイムが最小限に抑えられ、不良品発生率が低く、サービス交換時期が予測可能となります。一方、品質の低いプレス金型は、変動性や故障モードを引き起こし、計画外の停止、不良品および再加工コストの増加、そして予測不能な保守要請を招きます。その結果、生産スケジュールが乱れ、部品単位の製造コストが上昇します。
金型の修理または交換を目的とした予期せぬプレス停止は、金型修理費用そのものにとどまらず、プレスのアイドル時間、作業員の再配置、移行期間中の材料ロス、および下流顧客への納期遅延といった、多額の追加コストを伴うことを認識してください。大量生産環境では、こうした間接コストが、高品質金型と低品質金型との間の初期コスト差を、頻繁に大きく上回ります。したがって、高品質なプレス金型への投資を正当化する経済的根拠は、単なる技術的主張ではなく、明確な財務的根拠に基づくものです。
不良品発生率は、プレス金型の品質が生産経済性に与える影響を最も明確に示す指標であると言えるでしょう。不良品1個につき、材料の無駄、プレス機の稼働時間の無駄、および人件費の無駄が発生します——これらはいずれも回収不可能です。プレス金型が不良品発生率の上昇の根本原因である場合、金型レベルでの是正措置が唯一持続可能な解決策となります。プレスの設定パラメータやオペレーターの作業方法に対する短期的な調整は、金型由来の欠陥を一時的に隠蔽することはできても、それを根本的に解消することはできません。したがって、金型の根本原因に直接対処することが、常に最も効果的かつコスト効率の高いアプローチです。
サービス寿命、保守点検間隔、および長期的な金型経済性
プレス金型の寿命は、材料の品質、設計の堅牢性、表面処理、および保守管理の徹底度によって決まります。適切な工具鋼を用いて製造され、所定の仕様に従って十分な硬度に熱処理され、かつ用途に応じて適切にコーティングされた高品質なプレス金型は、経済的な仕様で製造された代替品と比較して、通常、著しく長い寿命を実現します。この延長された寿命は、生産プログラム全体における部品単価あたりの金型コストを直接的に低減させます。これは、高品質なプレス金型への初期投資がより大きかったとしても同様です。
プレス金型の計画保全間隔(定期的な研ぎ直し、クリアランス測定、ガイドの点検、表面状態の評価を含む)は、金型の摩耗挙動を現実的かつデータに基づいて予測した上で設定される場合に最も効果的です。高品質なプレス金型は、その摩耗挙動がより予測可能であり、また保全作業に対する応答性もより一貫しているため、このアプローチを支えます。一方、低品質な金型では摩耗パターンが不規則になりやすく、信頼性の高い保全スケジュールを確立することが困難となり、予期せぬ故障リスクが高まります。
プレス金型セットの全生産ライフサイクル(初期製作から複数回の再研磨、最終的な廃棄に至るまで)を通じて見ると、経済性の面では常に高品質が有利です。歩留まりの向上、ダウンタイムの削減、保守点検間隔の延長、部品品質の一貫性向上といった効果が相乗的に働き、総所有コスト(TCO)において明確な優位性をもたらします。このため、プレス金型への初期投資としてのプレミアム費用は十分に正当化されます。品質、納期の信頼性、およびコスト効率という観点で競争する製造企業にとって、プレス金型の品質は、性能を犠牲にしてコスト削減を図るべき領域ではありません。
よくあるご質問(FAQ)
プレス金型の品質が低下していることによって部品の品質に悪影響が出ている場合、最も一般的な兆候にはどのようなものがありますか?
一般的な指標には、切断エッジにおけるバリの高さの増加、部品の重要寸法のずれ、成形面における表面粗さの悪化、不良品率の上昇、プレス成形に必要な荷重の増加などがあります。これらの症状は、プレストールの摩耗とともに徐々に現れ、初期段階では検査を通過してしまうほどわずかであることが多く、その後、より顕著になっていきます。定められた保守点検間隔でトールの幾何学的形状を能動的に測定することは、不良品が発生する前に品質劣化を検出する最も信頼性の高い方法です。
プレストールの材質選定は、完成品の品質にどのような影響を与えますか?
金型材料の選定は、耐摩耗性、靭性、表面仕上げ保持性、および長期間の量産における寸法公差維持能力を直接的に左右します。高品位の工具鋼や超硬合金部品は、低品位材料と比較して、より長い期間にわたり鋭い切削刃、滑らかな成形面、そして厳密な寸法精度を維持します。この金型状態の一貫性は、完成品の品質の一貫性に直結します。材料の種類、生産数量、潤滑環境などの要因を考慮し、特定の用途に最適な材料を選定することは、プレス金型仕様策定プロセスにおいて最も影響力のある判断の一つです。
プレス金型の品質は、成形部品の寸法だけでなく、その機械的特性にも影響を及ぼすことがありますか?
はい。プレス金型の品質は、成形部品の内部応力状態、加工硬化分布、および微細構造の健全性に大きく影響します。適切に設計され、適切に保守管理されたプレス金型は、制御された変形パターンを実現し、優れた機械的特性を有する部品を生産します。一方、劣化または不適切に設計された金型は、過度な局所応力、表面損傷、または材料の薄肉化を引き起こし、完成部品の疲労強度、成形性、および荷重支持能力を低下させます——寸法検査では標準的な許容範囲内に収まっているように見えても、です。
製造業者は、量産プログラムを開始する前に、どのようにプレス金型の品質を評価すべきでしょうか?
メーカーは、重要な金型の幾何学的寸法の検査、材質証明書および硬度試験結果のレビュー、成形面および切断面の表面粗さの検討、および部品品質を包括的に測定した試作生産運転を通じて、プレス金型の品質を総合的に評価すべきである。また、金型サプライヤーの品質マネジメントプロセス、設計文書作成の実践状況、および保守・サポート体制のレビューも同様に重要である。新規プレス金型を用いた量産部品の初品検査(FAI)と短期間の摩耗監視を組み合わせることで、金型品質が全生産ライフサイクルにおいてどのように性能を発揮するかについて、最も信頼性の高い早期の実証データを得ることができる。