
 EN




En la fabricación de precisión, la calidad de Herramienta de prensado es una de las variables más determinantes para establecer si un producto final cumple con sus especificaciones dimensionales, estructurales y estéticas. Cada componente estampado, conformado o perforado que sale de una línea de producción lleva la huella directa de las matrices utilizadas para darle forma. Cuando presionar las matrices están diseñadas y mantenidas a un alto nivel, los fabricantes obtienen previsibilidad, repetibilidad y consistencia en la producción, lo que se traduce directamente en una ventaja competitiva. Cuando la calidad de las matrices se ve comprometida, ni siquiera las mejores materias primas, máquinas ni operarios pueden compensar por completo los defectos introducidos en la matriz y perforación interfaz.
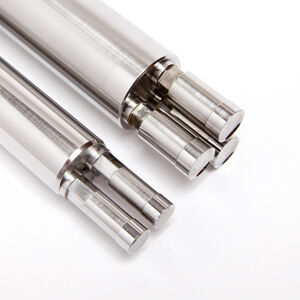
Comprender cómo la calidad de las herramientas de estampación se propaga a lo largo del proceso de fabricación y, en última instancia, determina los resultados del producto final es fundamental para ingenieros, responsables de producción y profesionales de aseguramiento de la calidad. Este artículo analiza los mecanismos específicos mediante los cuales la calidad de las herramientas influye en la precisión dimensional de las piezas, el acabado superficial, la integridad del material, la eficiencia productiva y los costes a largo plazo. Ya sea que esté adquiriendo nuevas herramientas de estampación, evaluando un juego de matrices existente o solucionando fallos de calidad recurrentes, las ideas expuestas aquí ofrecen un marco estructurado para tomar mejores decisiones en cada etapa del ciclo de vida de las herramientas.
La relación directa entre la precisión de las herramientas de estampación y la exactitud dimensional de las piezas
Cómo se transfieren las tolerancias de las herramientas a los componentes terminados
Cada característica mecanizada en un conjunto de herramienta de prensado —incluidas las holguras de las matrices, los perfiles de los punzones y los sistemas de guía— se reproduce en cada pieza fabricada durante la vida útil de esa herramienta. Cuando las herramientas se fabrican con tolerancias ajustadas, los componentes resultantes se mantienen de forma constante dentro de sus ventanas dimensionales especificadas. Por el contrario, las herramientas mecanizadas con tolerancias laxas o desgastadas más allá de los límites aceptables introducen variaciones dimensionales que se acumulan a lo largo de los lotes de producción. Este no es un efecto sutil; incluso unas pocas micras de holgura excesiva en la matriz pueden provocar cambios medibles en la altura de la rebaba, la rectitud del borde y el diámetro del orificio.
La precisión dimensional en las herramientas de estampación se logra mediante una combinación de rectificado de alta precisión, mecanizado por electroerosión (EDM) y protocolos rigurosos de inspección durante la fase de fabricación de la herramienta. Cuando estas prácticas se siguen con diligencia, la relación entre punzón y matriz permanece constante durante miles o incluso millones de golpes. Cuando se descuidan, los errores acumulados en la alineación del punzón, la geometría del bloque de matriz o el ajuste del retén provocan piezas que se desvían progresivamente de las tolerancias especificadas, lo que requiere retrabajos costosos o su descarte. En la producción a gran volumen, incluso una tasa de defectos del 0,5 % causada por imprecisiones en la herramienta puede representar una carga financiera y operativa significativa.
Vale la pena enfatizar que las herramientas de prensa no necesitan presentar daños visibles para producir defectos dimensionales. La fatiga subsuperficial, una mínima desalineación en el sistema de postes guía y el desgaste gradual de los bordes de corte pueden deteriorar la precisión dimensional de las piezas mucho antes de que se produzca cualquier fallo visible. Por esta razón, la medición y la inspección proactivas de la geometría de las herramientas de prensa —y no solo la inspección visual— son fundamentales para mantener la calidad de las piezas durante series de producción prolongadas.
El papel del juego y el ajuste en la calidad final de la pieza
La holgura de la matriz —el espacio controlado entre los bordes de corte del punzón y la matriz— es, con toda probabilidad, el parámetro más importante en el diseño de herramientas para prensas en operaciones de troquelado y perforación. Una holgura insuficiente provoca una concentración excesiva de tensiones en la zona de corte, lo que da lugar a grietas, formación excesiva de rebabas y desgaste acelerado de la herramienta. Una holgura excesiva produce una pieza con un mayor embarrado (rollover), una zona de cizallamiento reducida y una superficie de fractura rugosa y angular que puede no cumplir los requisitos funcionales o estéticos.
Las herramientas de prensa de alta calidad están diseñadas con holguras optimizadas para el tipo específico de material, el espesor del material y la función prevista de la pieza. Esta optimización no es un cálculo universal; requiere criterio ingenieril respaldado por datos del material y experiencia en herramientas. Las herramientas de prensa bien diseñadas mantienen estas holguras optimizadas de forma constante durante toda la vida útil de la herramienta mediante una selección cuidadosa de materiales para componentes críticos al desgaste, un tratamiento térmico adecuado de dureza y un montaje de precisión.
El ajuste entre el punzón, la placa expulsora y el bloque de matriz también determina directamente la calidad de la pieza. Un ajuste flojo de la placa expulsora puede permitir un desplazamiento lateral del punzón, provocando un corte asimétrico y una geometría impredecible de la pieza. Un sistema de guía y placa expulsora bien ajustado mantiene al punzón en una trayectoria precisa, garantizando que cada golpe produzca el mismo resultado. El efecto acumulado de estas relaciones de ajuste es la diferencia entre un juego de herramientas para prensa que fabrica piezas conformes de forma constante y otro que requiere ajustes continuos e intervención del operario.
Resultados del acabado superficial determinados por la calidad de las herramientas para prensa
Cómo afecta el estado superficial de las herramientas al aspecto y funcionamiento de la pieza
La calidad superficial de las herramientas de estampación —incluidos el acabado de las caras de los punzones, los radios de las matrices y las superficies de conformado— se transfiere directamente a cada pieza producida. Una superficie de conformado pulida y bien mantenida produce piezas con superficies lisas y uniformes que cumplen con las especificaciones estéticas y funcionales. Una superficie de herramienta rugosa, picada o rayada introduce marcas correspondientes en la superficie de la pieza con cada golpe, generando defectos estéticos y, en algunas aplicaciones, fallos funcionales en los puntos de concentración de tensiones.
El acabado superficial de las herramientas de estampación es lo más importante en las operaciones de conformado, donde el material fluye sobre los contornos de la herramienta. Por ejemplo, las herramientas de embutido requieren radios y paredes de embutido altamente pulidos para garantizar un flujo metálico uniforme sin grietas, rayaduras ni desgarros. Cuando el acabado superficial de la herramienta se degrada por su uso o por un mantenimiento inadecuado, la fricción entre la herramienta y la pieza aumenta, lo que eleva las fuerzas de conformado, incrementa el riesgo de fallo del material y deteriora la calidad superficial de todas las piezas producidas a partir de ese momento.
Para los componentes destinados a superficies visibles o funcionales —como paneles exteriores de automóviles, carcasas de dispositivos electrónicos de consumo o soportes estructurales de precisión— los requisitos de acabado superficial impuestos a las herramientas de estampación son particularmente exigentes. Alcanzar y mantener estos estándares requiere una especificación cuidadosa de las calidades de acero para herramientas, procesos de pulido controlados y una inspección regular de las superficies de las herramientas durante el ciclo de vida de la producción, con el fin de detectar tempranamente signos de degradación antes de que se traduzcan en rechazos de piezas.
Recubrimientos y selección de materiales en el rendimiento superficial de las herramientas
Más allá de la preparación inicial de la superficie, la elección de los recubrimientos aplicados a los componentes de las herramientas de estampación desempeña un papel fundamental en la durabilidad del acabado superficial y en la calidad de las piezas. Los recubrimientos duros, como el TiN, el TiCN y el DLC, reducen significativamente la fricción en la interfaz herramienta-material, preservan el acabado superficial durante series de producción prolongadas y resisten el desgaste adhesivo que puede provocar la transferencia de material desde la pieza de trabajo hacia la superficie de la herramienta. Cuando las superficies de las herramientas permanecen limpias y lisas ciclo tras ciclo, se mejora notablemente la consistencia del acabado superficial de las piezas.
El material base de las herramientas de prensa también contribuye al rendimiento superficial. Los componentes de herramientas fabricados en acero rápido y carburo ofrecen una resistencia al desgaste superior y mantienen acabados superficiales finos durante mucho más tiempo que los aceros para herramientas de menor calidad. Invertir en el material adecuado para las herramientas, teniendo en cuenta factores como la abrasividad del material a conformar, la disponibilidad de lubricación y la frecuencia de embolada, constituye una inversión directa en la calidad superficial sostenida de cada pieza producida. Las herramientas de prensa especificadas con materiales y recubrimientos apropiados para la aplicación superarán sistemáticamente a alternativas más económicas tanto en calidad superficial como en vida útil.
Integridad del material y rendimiento estructural de las piezas conformadas mediante herramientas de prensa
Cómo influye la calidad de las herramientas en la distribución de tensiones en las piezas conformadas
Las herramientas de estampación hacen más que dar forma geométrica a una pieza: regulan cómo se distribuye y libera la tensión dentro del material durante el proceso de conformado. Las herramientas de estampación de alta calidad, diseñadas con radios optimizados, superficies de conformado lisas y trayectorias controladas de flujo de material, garantizan que la deformación ocurra de forma progresiva y uniforme. Esto produce piezas con patrones favorables de tensiones residuales, propiedades mecánicas consistentes y alta integridad estructural. Por el contrario, un diseño deficiente de las herramientas o un estado deteriorado de estas puede introducir tensiones locales excesivas, microfisuras, gradientes de endurecimiento por deformación y otros defectos materiales que comprometen el rendimiento estructural de la pieza terminada.
En aplicaciones donde las piezas conformadas soportan cargas estructurales —como componentes de carrocería automotriz, soportes aeroespaciales o sujetadores industriales— la integridad del material otorgada por el proceso de conformado mediante herramientas de prensa es fundamental para el rendimiento en servicio. Una pieza que supera la inspección dimensional pero presenta daños internos causados por un contacto agresivo con la herramienta puede comportarse adecuadamente bajo cargas estáticas, pero fallar prematuramente bajo condiciones de carga por fatiga o dinámicas. Este tipo de daño oculto es difícil de detectar una vez ocurrido, lo que convierte la prevención de defectos del material inducidos por la herramienta en una exigencia proactiva de calidad.
Los ingenieros de utillaje abordan los riesgos para la integridad del material mediante un control riguroso de los radios de doblado, las relaciones entre la profundidad de embutición y el espesor, las fuerzas ejercidas por el sujetador de la chapa y los ángulos de entrada del punzón. Cada uno de estos parámetros está integrado en el diseño del utillaje de prensa y debe mantenerse dentro de los límites especificados durante toda la vida útil del utillaje. Cuando los componentes del utillaje se desgastan y estos parámetros varían, la calidad estructural de las piezas comienza a deteriorarse —en ocasiones de forma sutil, en otras de forma drástica— antes de que el problema sea detectado por el personal de control de calidad mediante métodos convencionales de inspección.
Calidad del borde y su impacto secundario en el ensamblaje y el rendimiento
La calidad de los bordes cortados o perforados producidos por las herramientas de prensa afecta directamente el comportamiento de las piezas en los procesos de ensamblaje posteriores y en las aplicaciones finales. Un borde de corte limpio y nítido, con rebaba mínima, facilita la ubicación precisa de la pieza, un ensamblaje fluido y una fijación confiable de los elementos de unión. Por el contrario, un borde generado por herramientas de prensa desgastadas o inadecuadamente especificadas —caracterizado por una rebaba excesiva, una zona de fractura rugosa o un doblado del borde— genera problemas en cada etapa subsiguiente, desde el rechazo automático durante el ensamblaje hasta la iniciación de grietas por fatiga en zonas de concentración de tensiones en servicio.
La calidad del borde está determinada por la nitidez y el estado de los bordes de corte de los punzones y matrices, el juego de la matriz en relación con el espesor del material y la alineación entre los elementos de corte. Las herramientas de prensa de alta calidad mantienen bordes de corte afilados y correctamente alineados, así como juegos consistentes, lo que produce bordes limpios, repetibles y libres de defectos. A medida que las herramientas se desgastan durante su uso, la calidad del borde se degrada progresivamente, ofreciendo señales tempranas medibles que pueden utilizarse para activar oportunamente el afilado o el reemplazo antes de que se produzcan impactos negativos en la calidad posterior.
Eficiencia productiva y resultados de costes vinculados a la calidad de las herramientas de prensa
Calidad de las herramientas y su efecto sobre el tiempo de inactividad, las tasas de rechazo y los costes de retrabajo
La relación entre la calidad de las herramientas de estampación y la eficiencia productiva es directa y cuantificable. Las herramientas de estampación de alta calidad, correctamente diseñadas, fabricadas con precisión y debidamente mantenidas, funcionan con mínimas paradas no planificadas, bajos índices de desechos y intervalos de servicio predecibles. Por el contrario, las herramientas de estampación de baja calidad introducen variabilidad y modos de fallo que generan paradas no planificadas, mayores costes por desechos y retrabajos, y demandas impredecibles de mantenimiento que interrumpen la programación de la producción y aumentan el coste de fabricación por pieza.
Considere que cada parada no planificada de la prensa para la reparación o sustitución de herramientas conlleva costos mucho mayores que los propios de la reparación de la herramienta: incluyen tiempo improductivo de la prensa, reasignación de mano de obra, desperdicio de materiales durante el período de transición y posibles retrasos en las entregas a clientes posteriores. En entornos de producción de alto volumen, estos costos indirectos suelen superar ampliamente la diferencia inicial de coste entre herramientas de prensa de alta calidad y de baja calidad. Por lo tanto, el argumento económico a favor de invertir en herramientas de prensa de calidad no es simplemente técnico, sino una cuestión financiera directa.
Las tasas de rechazo son, quizás, el indicador más visible del impacto de la calidad de las matrices de estampación en la economía de la producción. Cada pieza rechazada representa material desperdiciado, tiempo de prensa desperdiciado y mano de obra desperdiciada —ninguno de los cuales es recuperable. Cuando la matriz de estampación es la causa raíz de unas tasas de rechazo elevadas, la acción correctiva a nivel de matriz constituye la única solución sostenible. Los ajustes a corto plazo de los parámetros de la prensa o de las prácticas del operario pueden enmascarar temporalmente los defectos derivados de la matriz, pero no pueden eliminarlos. Abordar directamente la causa raíz relacionada con la matriz siempre es el enfoque más eficaz y rentable.
Vida útil, intervalos de mantenimiento y economía a largo plazo de las matrices
La vida útil de las herramientas de estampación depende de la calidad del material, la solidez del diseño, el tratamiento superficial y la disciplina en el mantenimiento. Las herramientas de estampación de alta calidad, fabricadas con aceros para herramientas adecuados, templadas según la especificación correcta y recubiertas apropiadamente para la aplicación correspondiente, suelen ofrecer una vida útil considerablemente mayor que las alternativas de especificación económica. Esta vida útil extendida se traduce directamente en un menor costo de herramientas por pieza a lo largo del programa de producción, incluso cuando la inversión inicial en herramientas de estampación de alta calidad sea mayor.
Los intervalos de mantenimiento planificado para las herramientas de prensa —incluyendo el afilado programado, la medición de holguras, la inspección de guías y la evaluación del estado superficial— son más eficaces cuando se basan en predicciones realistas y fundamentadas en datos del comportamiento de desgaste de las herramientas. Las herramientas de prensa de alta calidad respaldan este enfoque, ya que su comportamiento de desgaste es más predecible y su respuesta a las intervenciones de mantenimiento es más consistente. Por el contrario, las herramientas de menor calidad suelen presentar patrones de desgaste erráticos, lo que dificulta establecer programas de mantenimiento fiables y aumenta el riesgo de fallos inesperados.
Analizado a lo largo del ciclo de vida completo de un conjunto de herramientas para prensa —desde su fabricación inicial, pasando por múltiples reafilados, hasta su retirada final—, la economía siempre favorece la calidad. Los beneficios acumulados derivados de una menor cantidad de desechos, menos tiempos de inactividad, intervalos de mantenimiento más largos y una calidad de piezas más constante generan una ventaja en el costo total de propiedad que justifica la inversión inicial premium en herramientas para prensa. Para los fabricantes que compiten en función de la calidad, la fiabilidad en la entrega y la eficiencia de costos, la calidad de las herramientas para prensa no es un área donde se deban buscar ahorros a expensas del rendimiento.
Preguntas frecuentes
¿Cuáles son los signos más comunes de que la calidad de las herramientas para prensa está afectando negativamente los resultados de las piezas?
Los indicadores comunes incluyen un aumento de la altura de las rebabas en los bordes cortados, una deriva dimensional en características críticas de la pieza, un deterioro del acabado superficial en las superficies conformadas, tasas más elevadas de desecho y mayores requerimientos de fuerza de prensado. Estos síntomas suelen aparecer gradualmente a medida que se desgasta la herramienta de prensado y, al principio, pueden ser tan sutiles que pasan la inspección antes de volverse más evidentes. La medición proactiva de la geometría de la herramienta en intervalos de mantenimiento definidos es el método más fiable para detectar la degradación de la calidad antes de que llegue al punto de producir piezas rechazadas.
¿Cómo afecta la selección del material de la herramienta de prensado a la calidad de las piezas terminadas?
La selección del material para las herramientas determina directamente la resistencia al desgaste, la tenacidad, la capacidad de mantener el acabado superficial y la precisión dimensional durante ciclos prolongados de producción. Los aceros para herramientas de mayor calidad y los componentes de carburo conservan bordes de corte más afilados, superficies de conformado más lisas y una mayor exactitud dimensional durante períodos más largos que los materiales de menor calidad. Esta coherencia en el estado de las herramientas se refleja directamente en la coherencia de la calidad de las piezas terminadas. La elección del material adecuado para la aplicación específica —teniendo en cuenta factores como el tipo de material a procesar, el volumen de producción y el entorno de lubricación— es una de las decisiones más influyentes en el proceso de especificación de herramientas para prensas.
¿Puede la calidad de las herramientas para prensas afectar las propiedades mecánicas de las piezas conformadas, y no solo sus dimensiones?
Sí. La calidad de las herramientas de prensa influye significativamente en el estado interno de tensiones, la distribución del endurecimiento por deformación y la integridad microestructural de las piezas conformadas. Las herramientas de prensa bien diseñadas y adecuadamente mantenidas producen piezas con patrones de deformación controlados, lo que da lugar a propiedades mecánicas favorables. Las herramientas degradadas o mal diseñadas pueden introducir tensiones locales excesivas, daños superficiales o adelgazamiento del material, lo que reduce la resistencia a la fatiga, la conformabilidad y la capacidad de soporte de carga de las piezas terminadas, incluso cuando estas parecen cumplir con las tolerancias dimensionales en una inspección estándar.
¿Cómo deben los fabricantes evaluar la calidad de las herramientas de prensa antes de comprometerse con un programa de producción?
Los fabricantes deben evaluar la calidad de las herramientas de prensa mediante una combinación de inspección dimensional de la geometría crítica de las herramientas, revisión de los certificados de material y de los resultados de las pruebas de dureza, examen del acabado superficial de las superficies de conformado y corte, y series de producción de prueba con mediciones integrales de la calidad de las piezas. Asimismo, es igualmente importante revisar los procesos de gestión de la calidad del proveedor de herramientas, sus prácticas de documentación de diseño y sus capacidades de soporte en mantenimiento. La inspección del primer artículo de las piezas producidas con las nuevas herramientas de prensa, combinada con el monitoreo del desgaste en series cortas, proporciona la evidencia temprana más fiable sobre cómo se comportará la calidad de las herramientas a lo largo del ciclo de vida completo de la producción.
Tabla de contenidos
- La relación directa entre la precisión de las herramientas de estampación y la exactitud dimensional de las piezas
- Resultados del acabado superficial determinados por la calidad de las herramientas para prensa
- Integridad del material y rendimiento estructural de las piezas conformadas mediante herramientas de prensa
- Eficiencia productiva y resultados de costes vinculados a la calidad de las herramientas de prensa
-
Preguntas frecuentes
- ¿Cuáles son los signos más comunes de que la calidad de las herramientas para prensa está afectando negativamente los resultados de las piezas?
- ¿Cómo afecta la selección del material de la herramienta de prensado a la calidad de las piezas terminadas?
- ¿Puede la calidad de las herramientas para prensas afectar las propiedades mecánicas de las piezas conformadas, y no solo sus dimensiones?
- ¿Cómo deben los fabricantes evaluar la calidad de las herramientas de prensa antes de comprometerse con un programa de producción?