
 EN



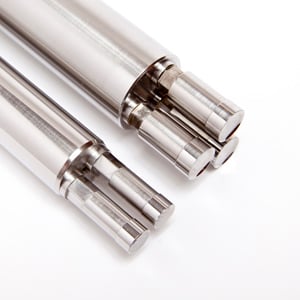
Strumentazione per pressa è uno degli elementi più fondamentali nella moderna produzione industriale. Indica l'insieme specializzato di utensili, matrici e componenti meccanici utilizzati nelle operazioni di stampaggio per modellare, tagliare, formare o imprimere materiali grezzi — soprattutto metalli — in parti precise e ripetibili. Che si operi nella produzione automobilistica, nell'assemblaggio di dispositivi elettronici o nella fabbricazione industriale pesante, presione l'attrezzatura per presse svolge un ruolo centrale nella trasformazione di lamiere piane o di semilavorati in componenti funzionali finiti con tolleranze dimensionali rigorose.

Comprensione strumentazione per pressa è fondamentale per ingegneri, specialisti degli approvvigionamenti e responsabili della produzione che devono selezionare la configurazione di utensileria adatta alle proprie esigenze di processo. L’utensileria per presse determina direttamente l’accuratezza del prodotto, la velocità di produzione, il rendimento del materiale e il costo complessivo di produzione. Un sistema di utensileria per presse ben progettato può ridurre drasticamente i tempi di ciclo e le percentuali di scarto, mentre un’utensileria per presse inadeguata può causare fermi macchina eccessivi e risultati non uniformi. Questo articolo spiega cos’è l’utensileria per presse, come funziona meccanicamente e in quali settori industriali genera il maggior valore.
Definizione fondamentale e componenti dell’utensileria per presse
Definizione dell’utensileria per presse nel contesto industriale
L'attrezzatura per presse è il termine collettivo per gli insiemi di utensili superiori e inferiori montati all'interno di una pressa meccanica o idraulica. Ogni set di attrezzatura per presse è progettato per eseguire un'operazione specifica — come taglio a contorno, punzonatura, piegatura, imbutitura profonda o coniazione — su un pezzo in lavorazione. La progettazione dell'attrezzatura per presse determina la geometria, la distribuzione delle forze e il flusso del materiale durante ogni corsa della pressa. A differenza degli utensili da taglio generici, l'attrezzatura per presse è per lo più realizzata su misura o fortemente specifica per l'applicazione, il che significa che deve essere perfettamente adattata al disegno del componente e al tipo di materiale da lavorare.
Componenti strutturali principali all'interno di un set di attrezzatura per presse
Ogni insieme di attrezzatura per presse comprende tipicamente un punzone , uno stampo, una piastra espulsore, colonne di guida e una piastra di supporto. Il punzone è l'elemento superiore attivo che scende sotto la forza della pressa, mentre lo stampo è l'elemento inferiore fisso che fornisce la cavità o il bordo contro il quale il materiale viene formati o tagliato. La piastra espulsore mantiene il materiale in piano ed espelle il pezzo dopo ogni corsa, garantendo un'alimentazione costante. Le colonne di guida mantengono l'allineamento tra la parte superiore e quella inferiore dell'attrezzatura per pressa, elemento fondamentale per l'accuratezza dimensionale e la durata dell'attrezzatura. La piastra di supporto distribuisce uniformemente la forza della pressa per evitare danni al piano della pressa e al corpo dell'attrezzatura. Ciascun componente di un set di attrezzature per pressa deve essere realizzato in acciaio per utensili temprato o in carburo per resistere a cicli ripetuti ad alto carico senza deformarsi.
Come funziona l'attrezzatura per pressa durante un'operazione di pressatura
La sequenza meccanica di una corsa della pressa
Quando la fustellatura è installata su una pressa e inizia la produzione, ogni ciclo segue una sequenza meccanica definita. Innanzitutto, il materiale grezzo — tipicamente una lamiera, una striscia o un foglio tagliato — viene alimentato o posizionato nella stazione della fustellatura. Il pistone della pressa quindi scende, spingendo verso il basso l’elemento punzone della fustellatura con forza e velocità controllate. Quando il punzone entra in contatto con il materiale, applica uno sforzo localizzato che induce deformazione, taglio, piegatura o flusso del materiale nella cavità della matrice, a seconda del tipo di operazione eseguita dalla fustellatura. Il pistone quindi si ritrae, la piastra distaccatrice allontana il pezzo lavorato dal punzone ed il componente formatosi o tagliato viene espulso. Questo ciclo della fustellatura si ripete continuamente, spesso a ritmi di diverse centinaia di colpi al minuto nelle configurazioni ad alta velocità di fustellature progressive.
Forza, gioco e comportamento del materiale nella fustellatura
Le prestazioni degli stampi da pressa dipendono in larga misura da tre parametri tecnici: forza di pressatura, gioco tra punzone e matrice e proprietà del materiale. La forza di pressatura deve essere calibrata in base alla resistenza a trazione e allo spessore del materiale del pezzo in lavorazione. Una forza insufficiente provoca una formatura incompleta, mentre una forza eccessiva accelera l'usura degli stampi da pressa e comporta il rischio di crepature della matrice. Il gioco tra punzone e matrice — ossia lo spazio tra il bordo del punzone e quello della matrice — è una variabile critica nella progettazione degli stampi da pressa. Un gioco corretto garantisce superfici di taglio pulite nelle operazioni di taglio e un flusso regolare del materiale nelle operazioni di formatura. Anche il comportamento del materiale, inclusi il rimbalzo elastico (springback) e l'incrudimento per deformazione (work hardening), deve essere tenuto in considerazione nella geometria degli stampi da pressa per ottenere le dimensioni finali del componente entro le tolleranze richieste. Gli ingegneri esperti nel settore degli stampi eseguono simulazioni di queste variabili prima della realizzazione degli stampi da pressa, al fine di ridurre gli aggiustamenti empirici successivi al primo ciclo produttivo.
Tipi di stampi da pressa e applicazioni industriali
Configurazioni degli utensili per presse progressive, a trasferimento e composte
Gli utensili per presse sono classificati in base alla loro configurazione operativa. Gli utensili per presse progressive eseguono più operazioni in sequenza all’interno di un unico set di matrici, mentre la striscia di materiale avanza progressivamente da una stazione all’altra. Ciò rende gli utensili per presse progressive estremamente efficienti per la produzione di grandi volumi di componenti che richiedono più caratteristiche, come fori, piegature e sagomature. Gli utensili per presse a trasferimento spostano singoli grezzi tra stazioni distinte mediante dita meccaniche di trasferimento, consentendo la lavorazione di componenti più grandi o complessi che non possono rimanere su una striscia continua. Gli utensili per presse composte eseguono due o più operazioni — tipicamente taglio e punzonatura — simultaneamente in un’unica corsa della pressa, migliorando planarità e coerenza dimensionale. Ciascuna configurazione di utensili per presse viene scelta in base alla complessità del componente, al volume di produzione, al tipo di materiale e alla capacità disponibile della pressa.
Settori industriali che dipendono dagli utensili per presse
Gli utensili da pressa sono ampiamente utilizzati in settori in cui è necessario produrre componenti metallici con elevata ripetibilità e tolleranze strette. Il settore automobilistico dipende dagli utensili da pressa per pannelli carrozzeria, supporti, componenti del telaio e rinforzi strutturali. I produttori di apparecchiature elettroniche utilizzano utensili da pressa di precisione per realizzare terminali, connettori, frame per circuiti integrati (lead frames) e componenti dissipatori di calore. La produzione di elettrodomestici fa affidamento su utensili da pressa per involucri, piastre di fissaggio e parti strutturali interne. La produzione di dispositivi medici impiega utensili da pressa per realizzare piccoli componenti metallici altamente precisi, conformi a rigorosi requisiti qualitativi. In ciascuno di questi settori, l’investimento in utensili da pressa è giustificato dalla combinazione di velocità di produzione, coerenza dei risultati e basso costo unitario su larga scala. La scelta della strumentazione per pressa configurazione più adatta alla propria applicazione specifica rappresenta una decisione ingegneristica e commerciale fondamentale, che influisce sull’economia produttiva a lungo termine.
Domande frequenti
Quali materiali vengono utilizzati per la produzione degli utensili da pressa?
Gli utensili per presse sono generalmente realizzati in acciai per utensili temprati, come i tipi D2, H13 o acciai ad alta velocità, a seconda dei requisiti applicativi. Per applicazioni ad alto volume o con materiali abrasivi, si utilizzano inserti in carburo o componenti completi per presse in carburo per prolungare la durata operativa e ridurre gli intervalli di manutenzione.
Quanto dura tipicamente un set di utensili per presse?
La durata operativa degli utensili per presse varia notevolmente in base al materiale da stampare, al tipo di materiale utilizzato per gli utensili, alla manutenzione operativa e alle impostazioni della forza di pressatura. Utensili per presse ben mantenuti, impiegati in applicazioni standard di stampaggio su lamiera d’acciaio, possono resistere da centinaia di migliaia a diversi milioni di colpi prima di richiedere una rigenerazione o la sostituzione di componenti usurati.
Quali sono le cause dell’usura prematura o del guasto degli utensili per presse?
Le cause più comuni di guasto prematuro degli utensili da pressa includono un gioco tra le matrici non corretto, un’allineamento impreciso tra le parti superiore e inferiore dell’utensile da pressa, una lubrificazione insufficiente durante il funzionamento e il superamento della capacità di forza di pressatura progettata. L’ispezione regolare, una lubrificazione adeguata e un’impostazione precisa della pressa sono i metodi più efficaci per proteggere gli utensili da pressa e prolungarne la durata operativa.