
 EN



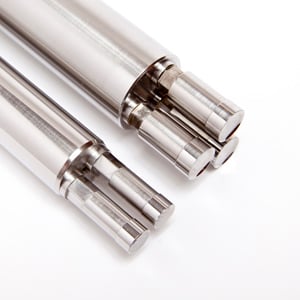
プレストゥーリング は、現代の産業製造において最も基本的な要素の一つです。これは、金属などの原材料を成形、切断、曲げ、またはスタンプ加工するためのプレス作業に用いられる、専用の工具、ダイ(金型)、および機械部品のセットを指します。自動車生産、電子機器組立、重厚な産業用製造など、どの分野で作業を行っている場合でも、 押す 金型は、平らなシート材やブランクを、寸法公差の厳しい完成機能部品へと変換する過程において中心的な役割を果たします。

理解 プレストゥーリング エンジニア、調達担当者、生産マネージャーにとって、自社の工程要件に最適な金型セットを選定することは極めて重要です。プレス金型は、製品の精度、生産速度、材料利用率、および全体的な製造コストを直接左右します。設計が優れたプレス金型システムを採用すれば、サイクルタイムと不良率を大幅に削減できますが、不適切なプレス金型を用いると、設備停止時間が増加し、生産品質が不安定になるおそれがあります。本稿では、プレス金型とは何か、その機械的動作原理、および産業分野における価値創出のポイントについて解説します。
プレス金型の基本的定義と構成要素
産業分野におけるプレス金型の定義
プレス金型とは、機械式または油圧式プレス機械内に装着される上型および下型のツールアセンブリを総称したものです。各プレス金型セットは、板材の切断(ブランキング)、穴開け(ピアシング)、曲げ加工、深絞り(ディープドローイング)、または打抜き(コイニング)など、特定の加工工程を実行するよう設計されています。プレス金型の設計は、各プレスストロークにおける成形品の形状、荷重の分布、および材料の流動特性を決定します。汎用の切削工具とは異なり、プレス金型は基本的にカスタム製造または極めて用途特化型であり、加工対象部品の形状および使用材料の等級に正確に適合させる必要があります。
プレス金型セット内の主要構造部品
すべてのプレス金型アセンブリには通常、以下の部品が含まれます パンチ 、パンチ、ストリッパープレート、ガイドピラー、およびバックアッププレートで構成されます。パンチは上部の可動要素であり、プレスの力によって下降します。一方、ダイは下部の固定要素であり、材料を成形または切断する際の空洞またはエッジを提供します。ストリッパープレートは材料を平らに保持し、各ストローク後に材料を排出することで、一貫した送りを確保します。ガイドピラーはプレス金型の上部と下部の位置合わせを維持し、寸法精度および金型寿命にとって極めて重要です。バックアッププレートはプレスの力を均等に分散させ、プレス台や金型本体への損傷を防ぎます。プレス金型セット内の各部品は、繰り返しの高負荷サイクルに耐えるため、硬化工具鋼またはカーバイドで製造される必要があります。
プレス作業中のプレス金型の動作原理
プレスストロークにおける機械的動作順序
プレス金型がプレス機械に装着され、生産が開始されると、各サイクルは定義された機械的シーケンスに従って実行されます。まず、原材料(通常は金属板、ストリップ、またはブランク)がプレス金型の加工ステーションに供給または位置決めされます。次に、プレスのラムが下降し、プレス金型のパンチ部を制御された力と速度で下方に駆動します。パンチが材料に接触すると、局所的な応力を加え、材料を変形、せん断、曲げ、または金型キャビティ内に流動させるなど、プレス金型の加工種類に応じた成形を行います。その後、ラムが上昇し、ストリッパープレートがパンチからワークピースを離脱させ、成形または切断された部品が排出されます。このプレス金型サイクルは、高速プログレッシブプレス金型構成では、毎分数百ストロークという頻度で連続して繰り返されます。
プレス金型における力、クリアランス、および材料の挙動
プレス金型の性能は、プレス力、ダイギャップ(金型間隙)、材料特性という3つの技術的パラメーターに大きく依存します。プレス力は、被加工材の引張強度および板厚に応じて正確に調整する必要があります。力が不足すると成形が不完全となり、逆に過大な力は金型の摩耗を早め、ダイの亀裂を引き起こすリスクがあります。ダイギャップとは、パンチとダイエッジの間の隙間を指し、プレス金型設計において極めて重要な変数です。適切なギャップ設定により、切断工程ではクリーンなせん断面が得られ、成形工程では材料の滑らかな流動が確保されます。また、反発(スプリングバック)や加工硬化といった材料の挙動も、最終製品の寸法公差内への収まりを実現するために金型形状設計に反映させる必要があります。経験豊富な金型エンジニアは、量産初回運転後の試行錯誤による調整を最小限に抑えるため、金型製作前にこれらのパラメーターをシミュレーションで検証します。
プレス金型の種類と産業用途
プログレッシブ型、トランスファー型、コンパウンド型のプレス金型構成
プレス金型はその動作構成によって分類されます。プログレッシブ型プレス金型は、材料ストリップをステーションごとに段階的に送り込みながら、単一のダイセット内で複数の加工工程を順次実行します。この方式は、穴開け、成形、切り抜きなど複数の特徴を備えた大量生産部品に非常に効率的です。トランスファー型プレス金型は、機械式トランスファーフィンガーを用いて個別のブランクを別々のプレス金型ステーション間で移送するため、連続ストリップ上に保持できない大型または複雑な部品の加工に適しています。コンパウンド型プレス金型は、通常ブランキングとピアシングを含む2つ以上の工程を、1回のプレスストロークで同時に完了させます。これにより、平面度および寸法精度が向上します。各プレス金型構成は、部品の複雑さ、生産数量、材料種別、および利用可能なプレス能力に基づいて選定されます。
プレス金型を活用する産業分野
プレス金型は、金属部品を高い再現性と厳密な公差で製造する必要があるあらゆる産業分野で広く使用されています。自動車産業では、ボディパネル、ブラケット、シャシー部品、構造補強部品の製造にプレス金型が不可欠です。電子機器メーカーは、端子、コネクタ、リードフレーム、ヒートシンク部品などの高精度プレス金型を用いて部品を製造しています。家電製品の製造では、ハウジング、取付プレート、内部構造部品の生産にプレス金型が活用されています。医療機器製造では、厳しい品質要件を満たす小型かつ極めて高精度な金属部品の製造にプレス金型が適用されています。これらの各産業分野において、プレス金型への投資は、大量生産時の生産速度、一貫性、および単価コストの低さという3つの要素の組み合わせによって正当化されます。ご要件に最適な プレストゥーリング 構成を選定することは、長期的な生産経済性に影響を与える重要な技術的・商業的判断です。
よくあるご質問
プレス金型の製造にはどのような材料が使用されますか?
プレス金型は、通常、D2、H13、または高速度鋼などの硬化工具鋼で製造されます。用途に応じて材料が選定されます。大量生産や摩耗性の高い材料を加工する場合は、サービス寿命の延長および保守間隔の短縮のため、カーバイドインサートまたは完全カーバイド製プレス金型部品が使用されます。
プレス金型1セットの寿命はどのくらいですか?
プレス金型の寿命は、加工対象材料、金型材質のグレード、運用時の保守状況、プレスの加圧力設定などにより大きく異なります。標準的な鋼板スタンピング用途において、適切に保守管理されたプレス金型は、数十万ストロークから数百万ストロークにわたって使用可能であり、その後、再研磨または摩耗部品の交換が必要になります。
プレス金型の早期摩耗や破損の原因は何ですか?
プレス金型の早期破損の主な原因には、ダイクリアランスの不適切さ、上部および下部プレス金型アセンブリの位置ずれ、作業中の潤滑不足、および設計されたプレス力容量の超過が含まれます。定期的な点検、適切な潤滑、および正確なプレス設定が、プレス金型を保護し、その使用寿命を延ばす最も効果的な方法です。