
 EN



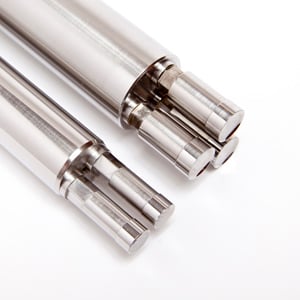
Пресс-инструмент является одним из наиболее фундаментальных элементов современного промышленного производства. Она представляет собой специализированный комплект инструментов, штампов и механических компонентов, используемых при операциях прессования для формовки, резки, штамповки или нанесения оттисков на исходные материалы — чаще всего металлы — с целью получения точных и воспроизводимых деталей. Независимо от того, работаете ли вы в автомобильном производстве, сборке электроники или тяжёлом промышленном производстве, печать оснастка играет центральную роль в преобразовании плоского листового материала или заготовок в готовые функциональные компоненты с жёсткими допусками по размерам.

Понимание пресс-инструмент имеет решающее значение для инженеров, специалистов по закупкам и менеджеров производства, которым необходимо выбрать правильную оснастку для прессов в соответствии с требованиями их технологических процессов. Оснастка для прессов напрямую определяет точность продукции, скорость производства, выход годного материала и общую себестоимость изготовления. Грамотно спроектированная система оснастки для прессов может значительно сократить продолжительность цикла и уровень брака, тогда как несоответствующая оснастка для прессов может привести к чрезмерным простоем и нестабильности выпускаемой продукции. В данной статье объясняется, что такое оснастка для прессов, как она функционирует с механической точки зрения и в каких отраслях промышленности она обеспечивает наибольшую ценность.
Основное определение и компоненты оснастки для прессов
Определение оснастки для прессов в промышленном контексте
Пресс-оснастка — это общее название верхнего и нижнего инструментальных узлов, устанавливаемых внутри механического или гидравлического пресса. Каждый комплект пресс-оснастки разработан для выполнения конкретной операции — такой как вырубка, пробивка, гибка, глубокая вытяжка или чеканка — над заготовкой. Конструкция пресс-оснастки определяет геометрию детали, распределение усилий и характер течения материала при каждом ходе пресса. В отличие от универсальных режущих инструментов пресс-оснастка в основном изготавливается по индивидуальному заказу или имеет высокую степень специализации, то есть должна точно соответствовать конструкции детали и марке обрабатываемого материала.
Ключевые конструктивные элементы комплекта пресс-оснастки
Любой комплект пресс-оснастки обычно включает в себя пробивка — пуансон, матрица, отжимная плита, направляющие колонны и опорная плита. Пуансон — это верхний активный элемент, который опускается под действием усилия пресса, тогда как матрица — это нижний неподвижный элемент, образующий полость или режущую кромку, против которой материал формируется или вырезается. Отжимная плита удерживает заготовку в плоском положении и выбрасывает её после каждого хода, обеспечивая стабильную подачу материала. Направляющие колонны сохраняют точное взаимное расположение верхней и нижней частей пресс-инструмента, что критически важно для соблюдения размерной точности и срока службы инструмента. Опорная плита равномерно распределяет усилие пресса, предотвращая повреждение плиты пресса и корпуса инструмента. Каждый компонент комплекта пресс-инструмента должен изготавливаться из закалённой инструментальной стали или твёрдого сплава, чтобы выдерживать многократные циклы высоких нагрузок без деформации.
Принцип работы пресс-инструмента во время прессовой операции
Механическая последовательность хода пресса
Когда штамповочная оснастка устанавливается в пресс-машину и начинается производство, каждый цикл выполняется в соответствии с определённой механической последовательностью. Сначала исходный материал — как правило, металлический лист, полоса или заготовка — подаётся или устанавливается в рабочую зону штамповочной оснастки. Затем ползун пресса опускается, перемещая пуансон штамповочной оснастки вниз с контролируемой силой и скоростью. При контакте пуансона с материалом создаётся локальное напряжение, вызывающее деформацию, срез, изгиб или течение материала в полость матрицы в зависимости от типа операции, выполняемой штамповочной оснасткой. После этого ползун возвращается в исходное положение, отжимная плита освобождает деталь от пуансона, а готовая (штампованная или вырезанная) деталь выбрасывается. Этот цикл работы штамповочной оснастки повторяется непрерывно, часто со скоростью несколько сотен ходов в минуту в высокоскоростных прогрессивных штамповочных системах.
Сила, зазор и поведение материала при штамповке
Производительность штампового инструмента в значительной степени зависит от трех технических параметров: усилия пресса, зазора в штампе и свойств материала. Усилие пресса должно быть откалибровано с учетом предела прочности на разрыв и толщины обрабатываемого материала. Недостаточное усилие приводит к неполному формованию, тогда как чрезмерное усилие ускоряет износ штампового инструмента и повышает риск растрескивания матрицы. Зазор в штампе — это расстояние между пуансоном и кромкой матрицы — критически важный параметр проектирования штампового инструмента. Правильный зазор обеспечивает чистые поверхности среза при операциях резки и плавное течение материала при операциях формовки. Также необходимо учитывать поведение материала, включая упругое восстановление формы (springback) и наклеп, при проектировании геометрии штампового инструмента для достижения конечных размеров детали в пределах допусков. Опытные инженеры-инструментальщики моделируют эти параметры до изготовления штампового инструмента, чтобы минимизировать необходимость подстройки методом проб и ошибок после первого производственного запуска.
Типы штампового инструмента и его промышленное применение
Прогрессивные, трансферные и комбинированные пресс-формы
Пресс-формы классифицируются по своей конструктивной схеме работы. Прогрессивные пресс-формы выполняют несколько операций последовательно в одном комплекте матриц по мере пошагового продвижения ленты заготовки через каждую станцию. Это делает прогрессивные пресс-формы чрезвычайно эффективными для производства деталей в больших объемах, требующих наличия нескольких элементов — отверстий, гибов и вырезов. Трансферные пресс-формы перемещают отдельные заготовки между отдельными станциями пресс-форм с помощью механических захватов, что позволяет обрабатывать более крупные или сложные детали, которые не могут оставаться на непрерывной ленте. Комбинированные пресс-формы выполняют две или более операции — как правило, вырубку и пробивку — одновременно за один ход пресса, что повышает плоскостность и размерную стабильность деталей. Выбор конкретного типа пресс-формы зависит от сложности детали, объема производства, типа материала и имеющейся мощности пресса.
Отрасли промышленности, использующие пресс-формы
Штамповочное оборудование широко используется в отраслях, где металлические детали должны изготавливаться с высокой повторяемостью и строгими допусками. Автомобильная промышленность зависит от штамповочного оборудования для производства кузовных панелей, кронштейнов, компонентов шасси и конструкционных усилений. Производители электроники используют прецизионное штамповочное оборудование для изготовления выводов, разъёмов, выводных рамок и компонентов радиаторов. Производство бытовой техники полагается на штамповочное оборудование для изготовления корпусов, монтажных пластин и внутренних конструкционных деталей. В производстве медицинских изделий штамповочное оборудование применяется для изготовления небольших, высокоточных металлических компонентов, предъявляющих строгие требования к качеству. В каждой из этих отраслей инвестиции в штамповочное оборудование оправданы сочетанием высокой скорости производства, стабильности качества и низкой себестоимости единицы продукции при крупносерийном выпуске. Выбор правильной пресс-инструмент конфигурации для вашего конкретного применения — это ключевое инженерное и коммерческое решение, влияющее на долгосрочную экономическую эффективность производства.
Часто задаваемые вопросы
Из каких материалов изготавливается штамповочное оборудование?
Пресс-инструменты чаще всего изготавливаются из закалённых марок инструментальной стали, таких как D2, H13 или быстрорежущая сталь, в зависимости от требований конкретного применения. Для высокопроизводительных операций или обработки абразивных материалов используются твёрдосплавные вставки или полностью твёрдосплавные компоненты пресс-инструментов для увеличения срока службы и сокращения интервалов технического обслуживания.
Каков типичный срок службы комплекта пресс-инструментов?
Срок службы пресс-инструментов сильно варьируется в зависимости от обрабатываемого материала, марки материала пресс-инструментов, режима технического обслуживания и настроек усилия пресса. При надлежащем уходе пресс-инструменты, применяемые в стандартных операциях штамповки стали, могут выдерживать сотни тысяч — несколько миллионов ходов до необходимости восстановления или замены изношенных компонентов.
Что вызывает преждевременный износ или отказ пресс-инструментов?
К наиболее распространенным причинам преждевременного выхода из строя штампового инструмента относятся неправильный зазор в матрице, несоосность верхней и нижней штамповых сборок, недостаточная смазка во время работы, а также превышение расчетной силы пресса. Регулярный осмотр, правильная смазка и точная настройка пресса являются наиболее эффективными способами защиты штампового инструмента и продления срока его службы.