
 EN



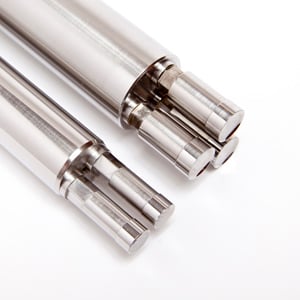
Herramienta de prensado es uno de los elementos más fundamentales en la fabricación industrial moderna. Hace referencia al conjunto especializado de herramientas, matrices y componentes mecánicos utilizados en operaciones de prensado para moldear, cortar, conformar o estampar materiales brutos —más comúnmente metales— en piezas precisas y repetibles. Ya sea que trabaje en la producción automotriz, el ensamblaje de electrónica o la fabricación industrial pesada, presionar la herramienta de prensado desempeña un papel central al convertir material plano en lámina o preformas en componentes funcionales acabados con tolerancias dimensionales ajustadas.

Comprensión herramienta de prensado es fundamental para ingenieros, especialistas en compras y directores de producción que necesitan seleccionar la configuración adecuada de herramientas de prensa para cumplir con los requisitos de su proceso. Las herramientas de prensa determinan directamente la precisión del producto, la velocidad de producción, el rendimiento del material y el costo total de fabricación. Un sistema bien diseñado de herramientas de prensa puede reducir drásticamente los tiempos de ciclo y las tasas de desecho, mientras que unas herramientas de prensa inadecuadas pueden provocar tiempos de inactividad excesivos y resultados inconsistentes. Este artículo explica qué son las herramientas de prensa, cómo funcionan mecánicamente y en qué sectores industriales aportan mayor valor.
La definición fundamental y los componentes de las herramientas de prensa
Definición de herramientas de prensa en contexto industrial
La herramienta de prensa es el término colectivo para los conjuntos de herramientas superiores e inferiores que se montan dentro de una máquina de prensa mecánica o hidráulica. Cada conjunto de herramientas de prensa está diseñado para realizar una operación específica como blanquear, perforar, doblar, dibujar en profundidad o acuñar en una pieza de trabajo. El diseño de la herramienta de prensa determina la geometría, la distribución de la fuerza y el flujo de material durante cada carrera de prensa. A diferencia de las herramientas de corte de uso general, las herramientas de prensa se fabrican en gran medida a medida o son altamente específicas de la aplicación, lo que significa que deben ajustarse con precisión al diseño de la pieza y al grado de material que se procesa.
Componentes estructurales clave dentro de un conjunto de herramientas de prensa
Cada conjunto de herramientas de prensa incluye típicamente un perforación una matriz, una placa expulsora, columnas guía y una placa de respaldo. El punzón es el elemento activo superior que desciende bajo la fuerza de la prensa, mientras que la matriz es el elemento fijo inferior que proporciona la cavidad o el borde contra el cual se conforma o corta el material. La placa expulsora mantiene el material plano y lo expulsa tras cada carrera, garantizando una alimentación constante. Las columnas guía mantienen el alineamiento entre las mitades superior e inferior de la herramienta de prensa, lo cual es fundamental para la precisión dimensional y la vida útil de la herramienta. La placa de respaldo distribuye uniformemente la fuerza de la prensa para evitar daños en la platina de la prensa y en el cuerpo de la herramienta. Cada componente de un conjunto de herramientas de prensa debe fabricarse en acero para herramientas templado o carburo para resistir ciclos repetidos de alta carga sin deformarse.
Cómo funciona la herramienta de prensa durante una operación de prensado
Secuencia mecánica de una carrera de prensa
Cuando las herramientas de estampación se instalan en una prensa y comienza la producción, cada ciclo sigue una secuencia mecánica definida. En primer lugar, el material bruto —normalmente una lámina, tira o disco metálico— se alimenta o posiciona en la estación de la herramienta de estampación. A continuación, el vástago de la prensa desciende, impulsando hacia abajo el elemento punzón de la herramienta de estampación con una fuerza y velocidad controladas. Al entrar en contacto el punzón con el material, este aplica una tensión localizada que provoca la deformación, corte, doblado o flujo del material hacia la cavidad de la matriz, según el tipo de operación realizada con la herramienta de estampación. Luego, el vástago se retrae, la placa expulsora separa la pieza trabajada del punzón y la pieza conformada o cortada se expulsa. Este ciclo de herramienta de estampación se repite de forma continua, a menudo a velocidades de varios cientos de golpes por minuto en configuraciones de herramientas de estampación progresiva de alta velocidad.
Fuerza, holgura y comportamiento del material en las herramientas de estampación
El rendimiento de las herramientas de prensa depende en gran medida de tres parámetros técnicos: la fuerza de prensado, el juego entre matriz y punzón y las propiedades del material. La fuerza de prensado debe calibrarse según la resistencia a la tracción y el espesor del material de la pieza. Una fuerza insuficiente provoca una conformación incompleta, mientras que una fuerza excesiva acelera el desgaste de las herramientas de prensa y aumenta el riesgo de grietas en la matriz. El juego entre matriz y punzón —es decir, la distancia entre el borde del punzón y el borde de la matriz— es una variable crítica en el diseño de las herramientas de prensa. Un juego adecuado garantiza superficies de corte limpias en las operaciones de corte y un flujo uniforme del material en las operaciones de conformado. Asimismo, deben tenerse en cuenta comportamientos del material, como el rebote elástico y el endurecimiento por deformación, al definir la geometría de las herramientas de prensa para lograr que las dimensiones finales de la pieza se mantengan dentro de las tolerancias especificadas. Ingenieros experimentados en herramientas simulan estas variables antes de fabricar las herramientas de prensa, con el fin de reducir los ajustes empíricos tras la primera serie de producción.
Tipos de herramientas de prensa y aplicaciones industriales
Configuraciones de herramientas para prensas progresivas, de transferencia y compuestas
Las herramientas para prensas se clasifican según su configuración operativa. Las herramientas para prensas progresivas realizan múltiples operaciones en secuencia dentro de un único juego de matrices, a medida que la tira de material avanza paso a paso a través de cada estación. Esto hace que las herramientas para prensas progresivas sean altamente eficientes para piezas de gran volumen que requieren múltiples características, como perforaciones, conformados y recortes. Las herramientas para prensas de transferencia desplazan blanks individuales entre estaciones separadas mediante dedos mecánicos de transferencia, lo que permite fabricar piezas más grandes o complejas que no pueden permanecer en una tira continua. Las herramientas para prensas compuestas realizan dos o más operaciones —normalmente troquelado y perforado— de forma simultánea en una sola carrera de la prensa, lo que mejora la planicidad y la consistencia dimensional. Cada configuración de herramienta para prensa se selecciona según la complejidad de la pieza, el volumen de producción, el tipo de material y la capacidad disponible de la prensa.
Sectores industriales que dependen de las herramientas para prensas
Las herramientas de estampación se utilizan ampliamente en sectores donde es necesario producir piezas metálicas con alta repetibilidad y tolerancias ajustadas. La industria automotriz depende de las herramientas de estampación para paneles de carrocería, soportes, componentes del chasis y refuerzos estructurales. Los fabricantes de electrónica emplean herramientas de estampación de precisión para producir terminales, conectores, marcos de derivación (lead frames) y componentes disipadores de calor. La producción de electrodomésticos recurre a las herramientas de estampación para carcasas, placas de montaje y piezas estructurales internas. La fabricación de dispositivos médicos aplica herramientas de estampación para producir pequeños componentes metálicos altamente precisos, con requisitos de calidad rigurosos. En cada uno de estos sectores, la inversión en herramientas de estampación se justifica por la combinación de velocidad de producción, consistencia y bajo costo unitario a escala. herramienta de prensado la configuración adecuada para su aplicación específica constituye una decisión clave de ingeniería y comercial que afecta la economía de la producción a largo plazo.
Preguntas frecuentes
¿Qué materiales se utilizan para fabricar las herramientas de estampación?
Las matrices de estampación se fabrican normalmente con aceros para herramientas endurecidos, como los grados D2, H13 o acero de alta velocidad, según los requisitos de la aplicación. Para aplicaciones de alta producción o con materiales abrasivos, se utilizan insertos de carburo o componentes integrales de matrices de estampación en carburo para prolongar la vida útil y reducir los intervalos de mantenimiento.
¿Cuánto tiempo dura normalmente un juego de matrices de estampación?
La vida útil de las matrices de estampación varía considerablemente según el material que se estampe, el grado del material de la matriz, el mantenimiento operativo y los ajustes de fuerza de la prensa. Las matrices de estampación bien mantenidas en aplicaciones estándar de estampación de acero pueden durar desde cientos de miles hasta varios millones de golpes antes de requerir reacondicionamiento o sustitución de los componentes desgastados.
¿Qué provoca el desgaste prematuro o la falla de las matrices de estampación?
Las causas comunes de fallo prematuro de las herramientas de prensa incluyen una holgura incorrecta de la matriz, un desalineamiento de los conjuntos superior e inferior de herramientas de prensa, una lubricación insuficiente durante el funcionamiento y la superación de la capacidad de fuerza de prensado diseñada. La inspección periódica, la lubricación adecuada y una configuración precisa de la prensa son los métodos más eficaces para proteger las herramientas de prensa y prolongar su vida útil.