
 EN



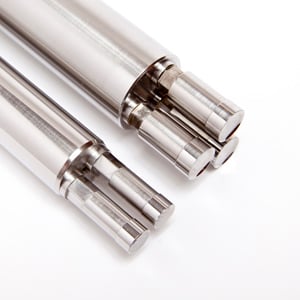
Presswerkzeug ist eines der grundlegendsten Elemente der modernen industriellen Fertigung. Es bezeichnet die spezialisierte Werkzeug-, Matrizen- und mechanische Komponentensammlung, die bei Pressvorgängen zum Formen, Schneiden, Umformen oder Stanzen von Rohmaterialien – meist Metallen – in präzise, wiederholbare Teile eingesetzt wird. Egal, ob Sie in der Automobilproduktion, der Elektronikmontage oder der schweren industriellen Fertigung tätig sind, drücken spielt das Werkzeug eine zentrale Rolle bei der Umwandlung von flachem Blechmaterial oder Rohteilen in fertige, funktionsfähige Komponenten mit engen Maßtoleranzen.

Verständnis presswerkzeug ist entscheidend für Ingenieure, Einkaufsspezialisten und Produktionsmanager, die die richtige Werkzeugausstattung für ihre Prozessanforderungen auswählen müssen. Die Werkzeugausstattung für Pressen bestimmt unmittelbar die Produktpassgenauigkeit, die Produktionsgeschwindigkeit, die Materialausbeute sowie die gesamten Fertigungskosten. Ein gut konzipiertes Presswerkzeugsystem kann Zykluszeiten und Ausschussraten deutlich senken, während eine schlecht abgestimmte Presswerkzeugausstattung zu übermäßigem Stillstand und inkonsistenten Ergebnissen führen kann. Dieser Artikel erläutert, was Presswerkzeug ist, wie es mechanisch funktioniert und in welchen Branchen es den größten Mehrwert bietet.
Die Kerndefinition und Komponenten der Presswerkzeugausstattung
Definition der Presswerkzeugausstattung im industriellen Kontext
Presswerkzeuge ist der Sammelbegriff für die oberen und unteren Werkzeugbaugruppen, die innerhalb einer mechanischen oder hydraulischen Pressmaschine montiert sind. Jeder Presswerkzeugsatz ist so konstruiert, dass er eine bestimmte Operation – wie Ausschneiden, Stanzen, Biegen, Tiefziehen oder Prägen – an einem Werkstück durchführt. Die Konstruktion des Presswerkzeugs bestimmt Geometrie, Kraftverteilung und Materialfluss während jedes Presshubes. Im Gegensatz zu universell einsetzbaren Schneidwerkzeugen werden Presswerkzeuge weitgehend individuell gefertigt oder sind stark anwendungsspezifisch, was bedeutet, dass sie präzise auf das Teil-Design und die verarbeitete Werkstoffqualität abgestimmt sein müssen.
Wichtige strukturelle Komponenten innerhalb eines Presswerkzeugsatzes
Jede Presswerkzeugbaugruppe umfasst typischerweise eine lochstanz eine Stempelplatte, eine Matrize, eine Abstreiferplatte, Führungssäulen und eine Trägerplatte. Der Stempel ist das obere aktive Element, das unter Presskraft abwärts bewegt wird, während die Matrize das untere feste Element ist, das den Hohlraum oder die Schneidkante bereitstellt, an der das Material geformt oder geschnitten wird. Die Abstreiferplatte hält das Material plan und stößt es nach jedem Hub aus, um eine gleichmäßige Zuführung sicherzustellen. Führungssäulen gewährleisten die Ausrichtung zwischen dem oberen und unteren Teil des Presswerkzeugs, was für die Maßgenauigkeit und die Werkzeuglebensdauer entscheidend ist. Die Trägerplatte verteilt die Presskraft gleichmäßig, um Beschädigungen der Pressenunterlage und des Werkzeugkörpers zu vermeiden. Jedes Bauteil eines Presswerkzeugsatzes muss aus gehärtetem Werkzeugstahl oder Hartmetall gefertigt werden, um wiederholten Hochlastzyklen ohne Verformung standzuhalten.
So funktioniert Presswerkzeug während einer Pressoperation
Die mechanische Abfolge eines Presshubs
Wenn die Presswerkzeuge in einer Pressemaschine installiert sind und die Produktion beginnt, folgt jeder Hub einer definierten mechanischen Abfolge. Zunächst wird das Ausgangsmaterial – typischerweise ein Metallblech, ein Band oder ein Zuschnitt – zugeführt oder in der Presswerkzeugstation positioniert. Anschließend bewegt sich der Pressenstößel abwärts und führt das Stempel-Element des Presswerkzeugs mit kontrollierter Kraft und Geschwindigkeit nach unten. Sobald der Stempel mit dem Material in Kontakt tritt, erzeugt er eine lokal begrenzte Spannung, wodurch das Material je nach Art der Presswerkzeugoperation verformt, geschnitten, gebogen oder in den Matrizenhohlraum verdrängt wird. Danach zieht sich der Stößel wieder zurück, die Abstreiferplatte löst das Werkstück vom Stempel, und das geformte oder geschnittene Teil wird ausgeworfen. Dieser Presswerkzeug-Hub wiederholt sich kontinuierlich, oft mit Frequenzen von mehreren hundert Hüben pro Minute bei hochgeschwindigkeitsfähigen fortschreitenden Presswerkzeug-Konfigurationen.
Kraft, Spiel und Materialverhalten bei Presswerkzeugen
Die Leistung von Stanzwerkzeugen hängt stark von drei technischen Parametern ab: Stanzkraft, Werkzeugspalt und Materialeigenschaften. Die Stanzkraft muss auf die Zugfestigkeit und Dicke des Werkstoffes des Werkstücks abgestimmt werden. Eine unzureichende Kraft führt zu unvollständiger Umformung, während eine zu hohe Kraft den Verschleiß der Stanzwerkzeuge beschleunigt und Rissbildung im Werkzeug begünstigt. Der Werkzeugspalt – also der Abstand zwischen Stempel und Matrizenkante – ist eine entscheidende Gestaltungsvariable für Stanzwerkzeuge. Ein korrekter Spalt gewährleistet saubere Scherflächen bei Trennoperationen und einen gleichmäßigen Materialfluss bei Umformoperationen. Das Materialverhalten – einschließlich Rückfederung und Verfestigung – muss ebenfalls bei der Geometrie der Stanzwerkzeuge berücksichtigt werden, um die endgültigen Bauteilabmessungen innerhalb der zulässigen Toleranzen zu erreichen. Erfahrene Werkzeugkonstrukteure simulieren diese Parameter bereits vor der Fertigung der Stanzwerkzeuge, um nach dem ersten Serienlauf zeitaufwändige Versuch-und-Irrtum-Anpassungen zu vermeiden.
Arten von Stanzwerkzeugen und industrielle Anwendungen
Progressive, Transfer- und Compound-Presswerkzeug-Konfigurationen
Presswerkzeuge werden nach ihrer betrieblichen Konfiguration klassifiziert. Progressive Presswerkzeuge führen mehrere Operationen nacheinander innerhalb eines einzigen Werkzeugsets aus, während das Materialband schrittweise durch jede Station vorrutscht. Dadurch eignen sich progressive Presswerkzeuge besonders effizient für hochvolumige Teile mit mehreren Merkmalen wie Bohrungen, Umformungen und Ausschnitten. Bei Transfer-Presswerkzeugen werden einzelne Blechzuschnitte mithilfe mechanischer Transfervorrichtungen zwischen separaten Presswerkzeugstationen bewegt; dies ermöglicht die Herstellung größerer oder komplexerer Teile, die nicht auf einem kontinuierlichen Band verbleiben können. Compound-Presswerkzeuge führen zwei oder mehr Operationen – typischerweise Schneiden und Stanzen – gleichzeitig in einem einzigen Presshub aus, wodurch die Ebenheit und die dimensionsgenaue Konsistenz verbessert werden. Die Auswahl der jeweiligen Presswerkzeugkonfiguration erfolgt anhand der Teilekomplexität, der Produktionsmenge, des Werkstofftyps und der verfügbaren Presskapazität.
Branchen, die auf Presswerkzeuge angewiesen sind
Presswerkzeuge werden umfassend in Branchen eingesetzt, in denen metallische Bauteile mit hoher Wiederholgenauigkeit und engen Toleranzen hergestellt werden müssen. Die Automobilindustrie ist auf Presswerkzeuge für Karosserieteile, Halterungen, Fahrwerkskomponenten und strukturelle Verstärkungen angewiesen. Elektronikhersteller verwenden präzise Presswerkzeuge zur Herstellung von Kontakten, Steckverbindern, Leiterrahmen und Kühlkörpern. Die Haushaltsgeräteproduktion setzt Presswerkzeuge für Gehäuse, Montageplatten und innere Strukturteile ein. In der Medizintechnik werden Presswerkzeuge zur Fertigung kleiner, hochpräziser metallischer Komponenten mit strengen Qualitätsanforderungen verwendet. In all diesen Branchen rechtfertigt die Investition in Presswerkzeuge die Kombination aus Produktionsgeschwindigkeit, Konsistenz und niedrigen Stückkosten bei Großserienfertigung. Die Auswahl der richtigen presswerkzeug konfiguration für Ihre spezifische Anwendung ist eine entscheidende technische und wirtschaftliche Entscheidung, die langfristig die Produktionswirtschaftlichkeit beeinflusst.
Häufig gestellte Fragen (FAQ)
Aus welchen Materialien werden Presswerkzeuge hergestellt?
Presswerkzeuge werden üblicherweise aus gehärteten Werkzeugstählen wie D2, H13 oder Schnellarbeitsstahl hergestellt, wobei die Wahl der Legierung von den Anforderungen der jeweiligen Anwendung abhängt. Für Hochvolumenanwendungen oder bei der Verarbeitung abrasiver Materialien kommen Hartmetalleinsätze oder vollständig aus Hartmetall gefertigte Presswerkzeugkomponenten zum Einsatz, um die Standzeit zu verlängern und Wartungsintervalle zu verkürzen.
Wie lange hält ein Satz Presswerkzeuge typischerweise?
Die Standzeit von Presswerkzeugen variiert stark je nach dem zu verarbeitenden Material, der Werkstoffqualität des Presswerkzeugs, der Betriebswartung sowie den Einstellungen der Presskraft. Gut gewartete Presswerkzeuge in Standard-Stahl-Stanzanwendungen können mehrere hunderttausend bis hin zu mehreren Millionen Hubzyklen durchlaufen, bevor eine Überholung oder der Austausch verschlissener Komponenten erforderlich ist.
Was verursacht vorzeitigen Verschleiß oder Ausfall von Presswerkzeugen?
Häufige Ursachen für einen vorzeitigen Ausfall von Presswerkzeugen sind eine falsche Werkzeugspaltmaß-Einstellung, eine Fehlausrichtung der oberen und unteren Presswerkzeug-Baugruppen, eine unzureichende Schmierung während des Betriebs sowie das Überschreiten der vorgesehenen Presskraftkapazität. Regelmäßige Inspektionen, eine ordnungsgemäße Schmierung und eine präzise Presseneinstellung sind die wirksamsten Maßnahmen zum Schutz von Presswerkzeugen und zur Verlängerung ihrer Einsatzdauer.