
 EN



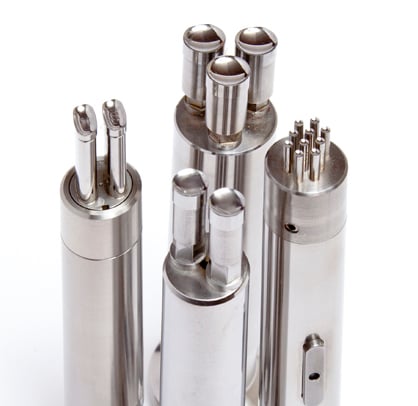
Bei der Massenfertigung ist die Beziehung zwischen drücken der Werkzeugkonstruktion für Pressen und der Produktionsleistung direkt, messbar und oft unterschätzt. Jede Entscheidung, die während der Konstruktionsphase der Presswerkzeuge getroffen wird – von der Materialauswahl bis zur Geometrie des Werkzeugs – hat Auswirkungen auf nachgelagerte Prozesse, die beeinflussen, wie viele qualitativ hochwertige Teile eine Fertigungsstätte pro Schicht produzieren kann. Wenn Presswerkzeuge unter Berücksichtigung der Ausbringungseffizienz konstruiert werden, erlangen Hersteller einen Wettbewerbsvorteil, der sich im Laufe der Zeit verstärkt.

Das Verständnis, wie presswerkzeug die Umsetzung eines Designs in reale Produktionsergebnisse erfordert die Untersuchung mehrerer miteinander verbundener Faktoren: Werkzeugkonfiguration, Materialfluss, Spiel-Toleranzen und Zugänglichkeit für Wartungsarbeiten. Jedes dieser Elemente beeinflusst, wie konsistent die Presswerkzeuge über lange Produktionsläufe hinweg arbeiten. Dieser Artikel erläutert die wesentlichen Konstruktionsaspekte, die entscheiden, ob Ihre Presswerkzeuge Ihre Produktionsziele unterstützen oder behindern.
Werkzeugkonfiguration und ihre Bedeutung für die Ausbringungsrate
Progressive vs. einstufige Presswerkzeuge
Die Konfiguration von Presswerkzeugen gehört zu den folgenreichsten Konstruktionsentscheidungen, die ein Werkzeugmacher treffen kann. Bei fortschreitenden Presswerkzeugen finden mehrere Operationen – Ausschneiden, Umformen, Stanzen und Abkanten – innerhalb eines einzigen Hubzyklus statt. Dadurch steigt die Anzahl der pro Minute fertiggestellten Teile im Vergleich zu Einzelstufen-Pressewerkzeugen deutlich an. Für Produktionsumgebungen mit hohen Stückzahlen ist die Verwendung fortschreitender Presswerkzeuge nahezu immer die bevorzugte Vorgehensweise, da sie die Notwendigkeit eliminiert, Teile zwischen separaten Stationen zu übergeben.
Werkzeuge für die Einzelstufen-Presse sind zwar einfacher und kostengünstiger in der Anschaffung, erfordern jedoch mehr manuelles Handling zwischen den einzelnen Operationen. Dies führt zu Engpässen und verlängert die Zykluszeit pro Teil. Bei mittleren Produktionsmengen oder wenn die Teilegeometrie zu komplex für fortschreitende Presswerkzeuge ist, bietet die Compound-Die-Presswerkzeugtechnik einen ausgewogenen Kompromiss. Die Entscheidung über die Konfiguration bestimmt unmittelbar die obere Grenze dessen, was Presswerkzeuge realistischerweise an Ausbringung leisten können.
Streifenlayout-Effizienz bei Presswerkzeugen
Bei fortschrittlichen Stanzwerkzeugen bestimmt das Bandlayout, wie Rohmaterial verbraucht wird und wie viele Teile pro laufendem Fuß Coil-Material gewonnen werden können. Ein optimiertes Bandlayout bei Stanzwerkzeugen minimiert den Materialabfall, während die strukturelle Integrität des Bandes während des Zuführens erhalten bleibt. Ein schlechtes Bandlayout zwingt Stanzwerkzeuge, mit reduzierter Geschwindigkeit zu arbeiten, um Wellenbildung oder Fehlausrichtung des Bandes zu vermeiden – dies schmälert die Produktionsleistung unmittelbar. Erfahrene Stanzwerkzeugingenieure investieren erhebliche Zeit in die Simulation des Bandlayouts, bevor überhaupt Stahl geschnitten wird.
Spiel-Toleranzen und Konsistenz der Teilqualität
Wie das Spiel zwischen Stempel und Matrize die Leistung von Stanzwerkzeugen beeinflusst
Spiel zwischen dem lochstanz und der Spalt im Presswerkzeug ist einer der technisch anspruchsvollsten Parameter, die korrekt eingestellt werden müssen. Ist der Spalt im Presswerkzeug zu eng, beschleunigen übermäßiges Gratbildung und Werkzeugverschleiß stark, was zu ungeplanten Ausfallzeiten für Wartung und Nacharbeit am Presswerkzeug führt. Ist der Spalt im Presswerkzeug zu groß, werden die Bauteilabmessungen inkonsistent, und sekundäre Bearbeitungsschritte können erforderlich sein, um die Toleranzen einzuhalten. In beiden Fällen verringert sich die effektive Produktionsleistung, da das Presswerkzeug nicht mit voller Geschwindigkeit betrieben werden kann, ohne Ausschuss zu erzeugen.
Der korrekte Spielraum für Presswerkzeuge hängt von der Werkstoffart, der Werkstoffdicke und der geforderten Kantenqualität am fertigen Teil ab. Bei härteren Werkstoffen wie hochfestem Stahl erfordern Presswerkzeuge typischerweise einen geringeren Spielraum und härtere Werkzeugstahlsorten, um eine langfristige Prozessstabilität zu gewährleisten. Korrekt eingestellte Spielräume bei Presswerkzeugen ermöglichen den Betrieb mit der vorgesehenen Hubgeschwindigkeit, ohne die Maßgenauigkeit einzubüßen – dies ist die Grundlage einer nachhaltigen Hochleistungsproduktion.
Oberflächenbehandlung und Verschleißfestigkeit bei Presswerkzeugen
Oberflächenbehandlungen, die auf Komponenten von Presswerkzeugen – wie beispielsweise Titannitrid-Beschichtung oder Durchhärtung – angewendet werden, verlängern die Verschleißfestigkeit des Werkzeugs erheblich. Langlebigere Presswerkzeuge bedeuten weniger geplante Wartungsmaßnahmen und weniger ungeplante Stillstände. Wenn die Oberflächen von Presswerkzeugen Verklemmung und Adhäsion widerstehen, fließt das Material vorhersehbarer durch die Matrize, wodurch die Häufigkeit von Stanzabfall-Verklemmungen und Teilefehlern reduziert wird. Dies führt direkt zu einer höheren Nettostückzahl pro Produktionslauf.
Die Auswahl geeigneter Beschichtungen für Presswerkzeuge erfordert eine Abstimmung der Härte und Gleiteigenschaften der Beschichtung auf das jeweilige zu stanzende Material. Für Presswerkzeuge, die bei abrasiven Materialien wie Edelstahl eingesetzt werden, sind härtere Beschichtungen vorteilhaft, während bei weichem Aluminium eher antiadhäsive Eigenschaften im Vordergrund stehen. Die richtige Wahl der Oberflächenbehandlung bereits in der Konstruktionsphase verhindert eine vorzeitige Degradation der Presswerkzeuge in der Produktion.
Wartungszugänglichkeit und Auswirkung auf die Betriebszeit
Konstruktion von Presswerkzeugen für schnellen Werkzeugwechsel
Die Produktionsleistung wird nicht nur durch die Geschwindigkeit bestimmt, mit der Presswerkzeuge im Betrieb laufen – sie wird ebenso maßgeblich davon beeinflusst, wie schnell Presswerkzeuge eingerichtet, justiert und nach Wartungsarbeiten wieder in Betrieb genommen werden können. Presswerkzeuge, die mit modularen Einsatzzystemen konstruiert sind, ermöglichen den Austausch abgenutzter Bereiche, ohne das gesamte Werkzeug aus der Presse ziehen und vollständig zerlegen zu müssen. Dadurch verringert sich die Umrüstzeit erheblich, und die Presswerkzeuge verbleiben über längere, zusammenhängende Zeiträume in der Produktion.
Presswerkzeuge, die speziell für Programme zum schnellen Werkzeugwechsel konzipiert sind, ermöglichen es Herstellern, die Rüstzeit von Stunden auf Minuten zu reduzieren. Standardisierte Grundplatten für Presswerkzeuge, geführte Ausrichtungssysteme sowie voreingestellte Werkzeughöhen tragen alle zu schnelleren Wechseln zwischen den Produktionsläufen bei. Wenn Presswerkzeuge einen raschen Werkzeugwechsel unterstützen, können Betriebe kleinere Losgrößen produzieren, ohne dabei die Gesamteffizienz der Ausbringung einzubüßen – was zudem die Flexibilität bei der Terminplanung verbessert.
Überwachungsfunktionen, die in Presswerkzeuge integriert sind
Moderne Presswerkzeuge werden zunehmend mit Sensorfunktionen ausgestattet, die es den Bedienern ermöglichen, Verschleiß, Fehlausrichtung und ungewöhnliche Belastungsbedingungen in Echtzeit zu erkennen. Wenn Presswerkzeuge mit Kraftüberwachung oder Näherungssensoren ausgerüstet sind, können Produktionsteams eingreifen, bevor ein Werkzeugversagen zu einer größeren Serie fehlerhafter Teile führt. Dieser proaktive Ansatz beim Management von Presswerkzeugen schützt die Ausgangsqualität und verhindert die Verschwendung, die mit großen Ausschusschargen verbunden ist.
Integration von Sensortechnologie in presswerkzeug erfordert die Planung bereits in der Entwurfsphase und nicht als nachträgliche Maßnahme. Sensorhalterungen, Kabelkanäle und Datenanschlussstellen müssen bereits vor der Herstellung des Werkzeugs in die Presswerkzeugkonstruktion integriert werden. Eine Nachrüstung bestehender Presswerkzeuge mit Überwachungshardware ist kostspielig und oft praktisch nicht umsetzbar – daher übertrifft eine zukunftsorientierte Presswerkzeugkonstruktion konsistent reaktive Wartungsansätze hinsichtlich der Produktionsausbeute.
Häufig gestellte Fragen
Welcher Faktor ist bei der Konstruktion von Presswerkzeugen für eine hohe Produktionsleistung am wichtigsten?
Der einzelfaktor mit der größten Wirkung ist die Werkzeugkonfiguration. Progressiv-Pressewerkzeuge, die pro Hub mehrere Bearbeitungsschritte ausführen, erzielen die höchsten Teile-pro-Minute-Raten. In Kombination mit einer optimierten Bandlayoutführung und präzisen Spielmaßeinstellungen schafft eine gut konfigurierte Presswerkzeugkonstruktion die Voraussetzungen für eine dauerhaft hohe Ausbringungsmenge.
Wie häufig sollte ein Presswerkzeug während eines Produktionslaufs inspiziert werden?
Die Prüffrequenz hängt vom Materialtyp, der Losgröße und der Komplexität der Presswerkzeuge ab. Als allgemeine Praxis sollten Presswerkzeuge in regelmäßigen Intervallen nach Hubanzahl geprüft werden, die während der Design-Validierungsphase festgelegt wurden. Hochbeanspruchte Komponenten von Presswerkzeugen – wie Stempel und Führungsstifte – erfordern in der Regel häufigere Kontrollen als strukturelle Elemente.
Kann das Design von Presswerkzeugen nach Beginn der Produktion geändert werden?
Kleinere Änderungen am Presswerkzeugdesign – beispielsweise Anpassungen des Spielmaßes oder Austausch von Einsätzen – können oft während geplanter Wartungsfenster vorgenommen werden. Umfangreichere Änderungen am Presswerkzeugdesign – wie beispielsweise eine Modifikation des Bandlayouts oder eine Neuanordnung der Stationenfolge – erfordern in der Regel das Ausbauen des Werkzeugs und dessen Rückgabe in die Werkzeugbauabteilung. Eine gründliche Planung des Presswerkzeugdesigns vor Produktionsbeginn ist stets kosteneffizienter als Änderungen während des laufenden Betriebs.