
 EN



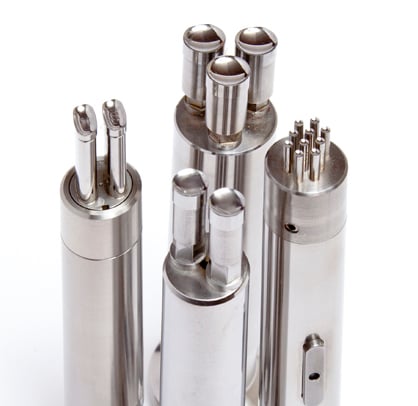
Bij productie in grote volumes is de relatie tussen drukken de ontwerpvormgeving van gereedschap en de productie-output direct, meetbaar en vaak onderschat. Elke beslissing die tijdens de ontwerpfase van persgereedschap wordt genomen — van materiaalkeuze tot matrijsgeometrie — heeft gevolgen voor de verdere productieketen die van invloed zijn op het aantal kwalitatief goede onderdelen dat een installatie per ploeg kan produceren. Wanneer persgereedschap wordt ontworpen met efficiëntie van de output in gedachten, verkrijgen fabrikanten een concurrentievoordeel dat zich in de loop van de tijd versterkt.

Begrijpen hoe press gereedschap het omzetten van een ontwerp in daadwerkelijke productieresultaten vereist het onderzoeken van verschillende onderling verbonden factoren: de matrijsconfiguratie, de materiaalstroming, de spelingstoleranties en de toegankelijkheid voor onderhoud. Elk van deze elementen beïnvloedt hoe consistent persgereedschap presteert tijdens lange productieruns. In dit artikel worden de belangrijkste ontwerpdimensies uiteengezet die bepalen of uw persgereedschap uw productiedoelen ondersteunt of beperkt.
Matrijsconfiguratie en haar rol bij de productiesnelheid
Progressief versus enkelvoudig-stadium persgereedschap
De configuratie van persgereedschap is een van de meest consequentievolle ontwerpbeslissingen die een gereedschapsmaker kan nemen. Progressief persgereedschap maakt het mogelijk om meerdere bewerkingen — zoals uitsnijden, vormen, ponsen en afknippen — binnen één slagcyclus uit te voeren. Dit verhoogt drastisch het aantal afgewerkte onderdelen dat per minuut wordt geproduceerd, vergeleken met enkelvoudig persgereedschap. Voor productieomgevingen met hoge volumes is progressief persgereedschap bijna altijd de voorkeursaanpak, omdat het de noodzaak om onderdelen tussen afzonderlijke stations over te brengen, elimineert.
Een enkeltraps persgereedschap is weliswaar eenvoudiger en minder kostbaar in de aanloopfase, maar vereist meer handmatige handling tussen de bewerkingen. Dit leidt tot knelpunten en verlengt de cyclusduur per onderdeel. Wanneer de productievolume matig is of wanneer de onderdeelgeometrie te complex is voor progressief persgereedschap, kan samengesteld (compound) persgereedschap een evenwichtige afweging bieden. De keuze van configuratie bepaalt direct het maximum aan output dat persgereedschap realistisch kan leveren.
Efficiëntie van de strookindeling bij persgereedschap
Bij progressieve stempelgereedschappen bepaalt de strookindeling hoe grondstof wordt verbruikt en hoeveel onderdelen per lopende voet coilmateriaal kunnen worden gewonnen. Een geoptimaliseerde strookindeling in stempelgereedschappen minimaliseert materiaalafval, terwijl de structurele integriteit van de strook tijdens het invoeren behouden blijft. Een slechte strookindeling dwingt stempelgereedschappen om met lagere snelheden te werken om plooien of onjuiste invoering van de strook te voorkomen, wat direct ten koste gaat van de productiecapaciteit. Ervaren stempelgereedschapsingenieurs besteden aanzienlijke tijd aan simulatie van de strookindeling voordat er ook maar een gram staal wordt bewerkt.
Spelingstoleranties en consistentie van onderdeelkwaliteit
Hoe de speling tussen stanspons en stansmatrijs de prestaties van stempelgereedschappen beïnvloedt
Speling tussen de punch en de speling in de persgereedschappen is een van de technisch meest veeleisende parameters die correct ingesteld moeten worden. Als de speling in de persgereedschappen te klein is, treedt overmatig afscheren en versneld gereedschapsverslijt op, wat leidt tot ongeplande stilstand voor onderhoud en herstel van de persgereedschappen. Als de speling in de persgereedschappen te groot is, worden de afmetingen van het onderdeel onconsistent en kunnen secundaire bewerkingen nodig zijn om aan de toleranties te voldoen. In beide gevallen neemt de effectieve productiecapaciteit af, omdat de persgereedschappen niet met volledige snelheid kunnen draaien zonder uitsluitingen te genereren.
De juiste speling voor persgereedschap is afhankelijk van het materiaaltype, de materiaaldikte en de vereiste randkwaliteit van het eindproduct. Voor hardere materialen zoals hoogwaardig staal vereist persgereedschap doorgaans een kleinere speling en hardere soorten gereedschapsstaal om consistentie bij langdurig gebruik te waarborgen. Correct afgestelde spelingen in persgereedschap maken het mogelijk om het gereedschap met de aangegeven slagfrequentie te laten draaien zonder in te boeten op dimensionele nauwkeurigheid, wat de basis vormt voor duurzame productie met hoge output.
Oppervlaktebehandeling en slijtvastheid van persgereedschap
Oppervlaktebehandelingen die worden toegepast op onderdelen van persgereedschap — zoals een titaniumnitridecoating of doorharding — verlengen aanzienlijk de slijtlevensduur van het gereedschap. Langere slijtlevensduur van persgereedschap betekent minder geplande onderhoudsinterventies en minder ongeplande stilstanden. Wanneer de oppervlakken van persgereedschap bestand zijn tegen klemmen en hechten, stroomt het materiaal voorspelbaarder door de matrijs, waardoor het optreden van slugs (afvalstukken) en productdefecten afneemt. Dit vertaalt zich direct in een hogere netto-opbrengst per productierun.
Het selecteren van geschikte coatings voor persgereedschap vereist dat de hardheid en glijvermogen van de coating worden afgestemd op het specifieke materiaal dat wordt gestanst. Persgereedschap dat wordt gebruikt voor abrasieve materialen zoals roestvast staal profiteert van hardere coatings, terwijl persgereedschap dat wordt gebruikt voor zacht aluminium mogelijk prioriteit geeft aan anti-hechtingseigenschappen. Een juiste keuze van oppervlaktebehandeling in het ontwerpstadium voorkomt vroegtijdige verslechtering van het persgereedschap tijdens de productie.
Onderhoudbaarheid en impact op beschikbaarheid
Ontwerpen van persgereedschap voor snelle wisseling
De productiecapaciteit wordt niet alleen bepaald door de snelheid waarmee persgereedschap draait tijdens bedrijf — even belangrijk is hoe snel het gereedschap kan worden ingesteld, afgesteld en na onderhoud weer in gebruik kan worden genomen. Persgereedschap dat is ontworpen met modulaire inzetstuksystemen maakt het mogelijk versleten delen te vervangen zonder het gehele gereedschap te moeten verwijderen en volledig te demonteren. Dit vermindert de wisseltijd drastisch en zorgt ervoor dat het persgereedschap langer ononderbroken in productie blijft.
Persgereedschap dat is ontworpen voor snelle stempelwisselingprogramma’s stelt fabrikanten in staat de insteltijd te verminderen van uren tot minuten. Gestandaardiseerde basisplaten voor persgereedschap, gestuurde uitlijnsystemen en vooraf ingestelde stempelhoogten dragen allemaal bij aan snellere overgangen tussen productieruns. Wanneer persgereedschap snelle wisseling ondersteunt, kunnen installaties kleinere partijgrootten verwerken zonder de algehele productie-efficiëntie te laten dalen, wat ook de flexibiliteit bij de planning verbetert.
Bewakingsfuncties die zijn geïntegreerd in persgereedschap
Modern persgereedschap wordt in toenemende mate uitgerust met sensortechnologie waarmee operators slijtage, uitlijningsfouten en abnormale belastingsomstandigheden in realtime kunnen detecteren. Wanneer persgereedschap is uitgerust met krachtbewaking of nabijheidssensoren, kunnen productieteams ingrijpen voordat een gereedschapsstoring leidt tot een aanzienlijke productie van defecte onderdelen. Deze proactieve aanpak van het beheer van persgereedschap waarborgt de kwaliteit van de productie en voorkomt verspilling door grote batches afgekeurde onderdelen.
Integratie van sensortechnologie in press gereedschap vereist planning in het ontwerpstadium, niet als een nagedachte maatregel. Sensorbevestigingsmogelijkheden, kabelrouteerkanalen en datapunten moeten al in de constructie van de persgereedschapsconstructie worden opgenomen voordat het gereedschap wordt gebouwd. Het achteraf voorzien van bestaande persgereedschappen van bewakingshardware is duur en vaak onhaalbaar, wat verklaart waarom een toekomstgericht ontwerp van persgereedschappen consistent betere resultaten oplevert dan reactieve onderhoudsaanpakken op het gebied van productie-outputmetrieken.
Veelgestelde vragen
Wat is de belangrijkste factor bij het ontwerp van persgereedschappen voor een hoge productie-output?
De meest impactvolle factor is de stempelconfiguratie. Progressieve persgereedschappen die meerdere bewerkingen per slag uitvoeren, leveren de hoogste aantallen onderdelen per minuut. In combinatie met een geoptimaliseerde strookindeling en nauwkeurige spelinginstellingen zorgt goed geconfigureerde persgereedschappen voor de omstandigheden die nodig zijn voor een duurzame hoge output.
Hoe vaak moet persgereedschap tijdens een productierun worden geïnspecteerd?
De inspectiefrequentie hangt af van het materiaaltype, het productievolume en de complexiteit van de persgereedschappen. Als algemene praktijk moeten persgereedschappen regelmatig worden geïnspecteerd na een vastgesteld aantal slagen, zoals bepaald tijdens de ontwerpvalideringsfase. Onderdelen van persgereedschappen die snel slijten, zoals stempels en richtpennen, vereisen doorgaans frequentere controles dan structurele onderdelen.
Kan het ontwerp van persgereedschappen worden gewijzigd nadat de productie is gestart?
Kleine wijzigingen aan persgereedschappen, zoals aanpassingen van de speling of vervanging van inzetstukken, kunnen vaak worden uitgevoerd tijdens geplande onderhoudspauzes. Aanzienlijke wijzigingen aan het ontwerp van persgereedschappen — bijvoorbeeld het wijzigen van de strookindeling of het herconfigureren van de volgorde van stations — vereisen doorgaans dat het gereedschap wordt verwijderd en teruggebracht naar de gereedschapswerkplaats. Een grondig ontwerp van persgereedschappen plannen voordat de productie begint, is altijd kosteneffectiever dan wijzigingen halverwege de productierun.