
 EN



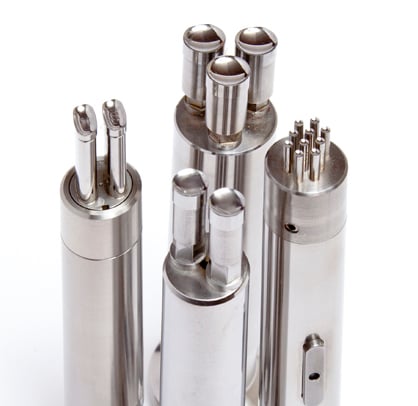
Yüksek hacimli üretimde, basın kalıp tasarımı ile üretim çıktısı arasındaki ilişki doğrudan, ölçülebilir ve genellikle hafife alınır. Pres kalıplarının tasarım aşamasında alınan her karar — malzeme seçimi ile kalıp geometrisine kadar — tesisin vardiya başına kaç adet kaliteli parça üreteceğini etkileyen aşağı akış etkileri yaratır. Pres kalıpları, çıktı verimliliği göz önünde bulundurularak tasarlandığında, üreticiler zaman içinde birikerek artan bir rekabet avantajı elde eder.

Nasıl anladığımız basım araçları tasarımın gerçek üretim sonuçlarına dönüştürülmesi, kalıp konfigürasyonu, malzeme akışı, boşluk toleransları ve bakım erişilebilirliği olmak üzere birbirleriyle bağlantılı birkaç faktörün incelenmesini gerektirir. Bu unsurların her biri, pres kalıplarınızın uzun süreli üretim süreçleri boyunca ne kadar tutarlı performans gösterdiğini etkiler. Bu makalede, pres kalıplarınızın çıktı hedeflerinizi destekleyip desteklemediğini belirleyen temel tasarım boyutları ayrıntılı olarak ele alınmaktadır.
Kalıp Konfigürasyonu ve Çıktı Hızındaki Rolü
Sürekli (Progressive) Karşılaştırmalı Tek Aşamalı Pres Kalıpları
Pres takımının konfigürasyonu, bir takım üreticisinin alabileceği en önemli tasarım kararlarından biridir. İlerleyici pres takımları, kesme, şekillendirme, delme ve kenar kesme gibi çoklu işlemlerin tek bir strok döngüsü içinde gerçekleştirilmesine olanak tanır. Bu durum, tek aşamalı pres takımlarına kıyasla dakikada üretilen bitmiş parça sayısını büyük ölçüde artırır. Yüksek hacimli üretim ortamları için ilerleyici pres takımları neredeyse her zaman tercih edilen yaklaşımdır çünkü parçaların ayrı istasyonlar arasında taşınmasına gerek kalmaz.
Tek aşamalı pres kalıpları, daha basit ve başlangıçta daha az maliyetli olmakla birlikte, işlemler arasında daha fazla elle işleme gerektirir. Bu durum darboğazlara neden olur ve parça başına çevrim süresini artırır. Üretim hacmi orta düzeydeyse veya parça geometrisi ilerleyen (progressive) pres kalıpları için çok karmaşıksa, bileşik kalıp (compound die) pres kalıpları dengeli bir uzlaşım sunabilir. Yapılandırma kararı, pres kalıplarının gerçekçi olarak ne kadar çıktı sağlayabileceğinin üst sınırını doğrudan belirler.
Pres Kalıplarında Şerit Düzeni Verimliliği
İlerleyici pres kalıplarında şerit yerleşimi, ham malzemenin nasıl tüketileceğini ve bobin stokunun bir feet (30,48 cm) uzunluğundan kaç parça çıkarılabileceğini belirler. Pres kalıplarında optimize edilmiş bir şerit yerleşimi, şeridin besleme sırasında yapısal bütünlüğünü korurken malzeme atığını en aza indirir. Zayıf bir şerit yerleşimi, şeridin burkulmasını veya yanlış beslenmesini önlemek için pres kalıplarının azaltılmış hızlarda çalışmasını zorunlu kılar; bu da üretim çıktılarını doğrudan azaltır. Deneyimli pres kalıp mühendisleri, herhangi bir çelik kesmeden önce şerit yerleşimi simülasyonu üzerinde önemli ölçüde zaman harcar.
Aralık Toleransları ve Parça Kalitesi Tutarlılığı
Delme-Çıkarma Aralığı, Pres Kalıplarının Performansını Nasıl Etkiler
Çekiç ile yumruk ve pres kalıpları arasındaki boşluk, doğru ayarlanması en teknik olarak zorlu parametrelerden biridir. Eğer pres kalıpları arasındaki boşluk çok dar ise aşırı kenar döküntüsü (burring) ve kalıp aşınması hızla artar; bu da plansız bakım durmalarına ve yeniden işlenmeye neden olur. Eğer pres kalıpları arasındaki boşluk çok geniştirse parça boyutları tutarsız hâle gelir ve toleransları karşılamak için ikincil işlemler gerekebilir. Her iki durumda da pres kalıpları, hurda üretmeden tam hızda çalışamadığından etkin üretim çıktısı azalır.
Baskı aletleri için doğru boşluk malzeme türünün, malzeme kalınlığının ve bitmiş parçada gerekli kenar kalitesinin bir fonksiyonudur. Yüksek dayanıklılıklı çelik gibi daha sert malzemeler için, baskı aletleri genellikle uzun süreli tutarlılığı korumak için daha sıkı boşluk ve daha sert alet çelik sınıfları gerektirir. Doğru kalibre edilen baskı aletleri boşlukları, aygıtın kalıcı yüksek çıkışlı üretim temelini oluşturan boyut doğruluğundan ödün vermeden nominal vuruş hızlarında çalışmasına izin verir.
Basın aletlerinde yüzey tedavisi ve aşınma direnci
Titanyum nitrür kaplama veya tam sertleştirme gibi pres kalıp bileşenlerine uygulanan yüzey işlemlerinin, kalıbın aşınma ömrünü önemli ölçüde uzattığı bilinmektedir. Daha uzun ömürlü pres kalıpları, planlı bakım müdahalelerinin ve plansız duruşların sayısını azaltır. Pres kalıbı yüzeyleri tutunma (galling) ve yapışma olaylarına karşı dirençli olduğunda, malzeme kalıp içinde daha tahmin edilebilir bir şekilde akar; bu da hurda çekme ve parça kusurları sıklığını azaltır. Bu durum doğrudan üretim seferi başına elde edilen net çıktı miktarının artırılmasına yol açar.
Pres kalıpları için uygun kaplamaların seçilmesi, kaplamanın sertlik ve kayganlık özelliklerinin işlenecek özel malzemeyle uyumlu hale getirilmesini gerektirir. Paslanmaz çelik gibi aşındırıcı malzemeler üzerinde kullanılan pres kalıpları, daha sert kaplamalardan yararlanırken; yumuşak alüminyum gibi malzemeler üzerinde kullanılan pres kalıpları için anti-yapışma özellikleri öncelikli olabilir. Tasarım aşamasında doğru yüzey işlemi seçimi yapılması, üretim sırasında pres kalıplarının erken aşınmasını önler.
Bakım Erişilebilirliği ve Kullanım Süresi Etkisi
Hızlı Değişim İçin Pres Kalıp Takımlarının Tasarımı
Üretim çıktısı, pres kalıp takımlarının çalışırken ne kadar hızlı çalıştığına bağlı değildir yalnızca — aynı zamanda pres kalıp takımlarının kurulumu, ayarı ve bakım sonrası yeniden devreye alınması süresine de eşit ölçüde bağlıdır. Modüler gömme sistemiyle tasarlanmış pres kalıp takımları, tüm kalıbı sökmeden ve tamamen parçalamadan aşınan bölümlerin değiştirilmesini sağlar. Bu da değişim süresini büyük ölçüde azaltır ve pres kalıp takımlarının daha uzun süreli sürekli üretimde kalmasını sağlar.
Hızlı Kalıp Değişimi Programları için tasarlanmış pres kalıp takımları, üreticilerin kurulum süresini saatlerden dakikalara indirmesini sağlar. Standartlaştırılmış pres kalıp takımları taban plakaları, yönlendirilmiş hizalama sistemleri ve önceden ayarlanmış kalıp yükseklikleri, farklı üretim arası geçişleri hızlandırır. Pres kalıp takımları hızlı değişim desteği sunduğunda tesisler, genel üretim verimliliğini feda etmeden daha küçük parti boyutlarıyla çalışabilir; bu da çizelgeleme esnekliğini de artırır.
Pres Kalıplarına Entegre Edilen İzleme Özellikleri
Modern pres kalıpları, operatörlerin aşınmayı, hizalama bozukluğunu ve anormal yükleme koşullarını gerçek zamanlı olarak tespit etmelerini sağlayan algılama yeteneklerini giderek daha fazla içermektedir. Pres kalıpları kuvvet izleme veya yakınlık sensörleriyle donatıldığında üretim ekipleri, bir kalıp arızasının büyük miktarda hurda parça üretmesine neden olmasından önce müdahale edebilir. Bu proaktif yaklaşım, pres kalıpları yönetiminde çıktı kalitesini korur ve büyük hurda parti ile ilişkili israfı önler.
Sensör teknolojisinin entegrasyonu basım araçları bu, tasarım aşamasında önceden planlanması gereken bir süreçtir; sonrasında düşünülen bir konu değildir. Sensör montaj özellikleri, kablo yönlendirme kanalları ve veri bağlantı noktaları, pres kalıbı inşa edilmeden önce kalıp taşıyıcı yapısına entegre edilmelidir. Pres kalıbına üretim sonrası izleme donanımı eklemek maliyetlidir ve genellikle uygulanması mümkün değildir; bu nedenle ileri görüşlü pres kalıbı tasarımı, üretim çıktı metriklerinde reaktif bakım yaklaşımlarını tutarlı bir şekilde geride bırakır.
SSS
Yüksek üretim çıktısı için pres kalıbı tasarımında en önemli faktör nedir?
Tek başına en büyük etki yaratan faktör, kalıp konfigürasyonudur. Her vuruşta birden fazla işlem gerçekleştiren progresif pres kalıpları, dakikada parça sayısını (PPM) en yüksek seviyeye çıkarır. Optimize edilmiş şerit yerleşimi ve hassas açıklık ayarlarıyla birlikte, iyi yapılandırılmış pres kalıpları, sürekli yüksek çıktı elde edilmesi için gerekli koşulları oluşturur.
Bir üretim süreci sırasında pres kalıpları ne sıklıkla kontrol edilmelidir?
Denetim sıklığı, malzeme türüne, üretim hacmine ve pres kalıbı karmaşıklığına bağlıdır. Genel bir uygulama olarak, pres kalıbı, tasarım doğrulama aşamasında belirlenen düzenli vuruş sayısı aralıklarında denetlenmelidir. Delici uçlar ve yönlendiriciler gibi yüksek aşınma gösteren pres kalıbı bileşenleri, yapısal elemanlara kıyasla daha sık kontrol edilmeyi gerektirir.
Üretim başladıktan sonra pres kalıbı tasarımı değiştirilebilir mi?
Aralık ayarlamaları veya takma parçaların değiştirilmesi gibi küçük pres kalıbı değişiklikleri genellikle planlı bakım pencereleri sırasında yapılabilir. Ancak şerit yerleşimini değiştirme veya istasyon sırasını yeniden yapılandırma gibi önemli pres kalıbı tasarım değişiklikleri genellikle kalıbın çıkarılmasını ve kalıp atölyesine iade edilmesini gerektirir. Üretim başlamadan önce pres kalıbı tasarımını ayrıntılı bir şekilde planlamak, üretim sürecinin ortasında değişiklik yapmaktan her zaman daha maliyet etkin bir yaklaşımdır.