
 EN



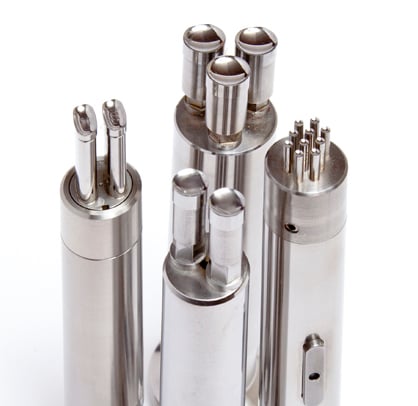
Στην παραγωγή μεγάλων ποσοτήτων, η σχέση μεταξύ τύπωση του σχεδιασμού των εργαλείων και της παραγωγικής απόδοσης είναι άμεση, μετρήσιμη και συχνά υποτιμημένη. Κάθε απόφαση που λαμβάνεται κατά τη φάση σχεδιασμού των εργαλείων τύπου πρεσαρίσματος — από την επιλογή του υλικού έως τη γεωμετρία του καλουπιού — έχει επακόλουθες επιπτώσεις στην αλυσίδα παραγωγής, οι οποίες επηρεάζουν τον αριθμό των εξαιρετικής ποιότητας εξαρτημάτων που μπορεί να παράγει μια εγκατάσταση ανά βάρδια. Όταν τα εργαλεία τύπου πρεσαρίσματος σχεδιάζονται με ιδιαίτερη προσοχή στην αποδοτικότητα της παραγωγής, οι κατασκευαστές αποκτούν πλεονέκτημα σε σχέση με τους ανταγωνιστές τους, το οποίο αυξάνεται εκθετικά με τον καιρό.

Κατανόηση του πώς εξοπλισμός Κοπής η μετάφραση του σχεδιασμού σε πραγματικά αποτελέσματα παραγωγής απαιτεί την εξέταση διαφόρων διασυνδεδεμένων παραγόντων: τη διαμόρφωση των μήτρας, τη ροή του υλικού, τις ανοχές κενού και την προσβασιμότητα για συντήρηση. Καθένα από αυτά τα στοιχεία επηρεάζει τον βαθμό στον οποίο η εξοπλισμένη εργαλειομηχανή πρέσας λειτουργεί σταθερά κατά τη διάρκεια μακρών παραγωγικών κύκλων. Αυτό το άρθρο αναλύει τις βασικές διαστάσεις του σχεδιασμού που καθορίζουν εάν η εξοπλισμένη εργαλειομηχανή πρέσας σας υποστηρίζει ή περιορίζει τους στόχους παραγωγής σας.
Διαμόρφωση Μήτρας και Ρόλος της στον Ρυθμό Παραγωγής
Προοδευτική έναντι Μονοσταδίου Εξοπλισμένης Εργαλειομηχανής Πρέσας
Η διαμόρφωση των εργαλείων πρέσας αποτελεί μία από τις πιο σημαντικές αποφάσεις σχεδιασμού που μπορεί να λάβει ένας κατασκευαστής εργαλείων. Τα εργαλεία προοδευτικής πρέσας επιτρέπουν την εκτέλεση πολλαπλών εργασιών — όπως αποκοπή, διαμόρφωση, διάτρηση και περικοπή — εντός ενός ενιαίου κύκλου διαδρομής. Αυτό αυξάνει δραστικά τον αριθμό των τελικών εξαρτημάτων που παράγονται ανά λεπτό, σε σύγκριση με τα εργαλεία μονοσταδίου πρέσας. Για περιβάλλοντα υψηλού όγκου παραγωγής, τα εργαλεία προοδευτικής πρέσας είναι σχεδόν πάντα η προτιμώμενη προσέγγιση, καθώς εξαλείφουν την ανάγκη μεταφοράς των εξαρτημάτων μεταξύ ξεχωριστών σταθμών.
Τα εργαλεία μονοσταδίου τύπου, παρόλο που είναι απλούστερα και λιγότερο δαπανηρά αρχικά, απαιτούν περισσότερη χειροκίνητη χειριστική ενέργεια μεταξύ των εργασιών. Αυτό δημιουργεί στενωμένα σημεία και αυξάνει τον χρόνο κύκλου ανά εξάρτημα. Όταν οι παραγωγικές ποσότητες είναι μεσαίες ή όταν η γεωμετρία του εξαρτήματος είναι υπερβολικά περίπλοκη για εργαλεία προοδευτικού τύπου, τα εργαλεία σύνθετου τύπου (compound die) μπορούν να προσφέρουν μια ισορροπημένη συμβιβαστική λύση. Η απόφαση για τη διάταξη καθορίζει απευθείας το ανώτατο όριο της πραγματικά εφικτής παραγωγικής απόδοσης των εργαλείων τύπου press.
Αποδοτικότητα διάταξης λωρίδας (strip layout) στα εργαλεία τύπου press
Στα προοδευτικά εργαλεία πρέσας, η διάταξη της λωρίδας καθορίζει τον τρόπο με τον οποίο καταναλώνεται η ακατέργαστη ύλη και τον αριθμό των εξαρτημάτων που μπορούν να αποκομιστούν ανά γραμμικό πόδι της κοίλης ταινίας. Μια βελτιστοποιημένη διάταξη λωρίδας στα εργαλεία πρέσας ελαχιστοποιεί τις απώλειες υλικού, διατηρώντας παράλληλα τη δομική ακεραιότητα της λωρίδας κατά τη διατροφή. Μια κακή διάταξη λωρίδας αναγκάζει τα εργαλεία πρέσας να λειτουργούν με μειωμένες ταχύτητες για να αποφευχθεί η κάμψη ή οι εσφαλμένες διατροφές της λωρίδας, με αποτέλεσμα να μειώνεται άμεσα η παραγωγικότητα. Οι έμπειροι μηχανικοί εργαλείων πρέσας αφιερώνουν σημαντικό χρόνο σε προσομοιώσεις διάταξης λωρίδας πριν από την κοπή οποιουδήποτε χάλυβα.
Οριακές Ανοχές Διακένου και Συνέπεια Ποιότητας Εξαρτημάτων
Πώς Επηρεάζει το Διάκενο Κοπής-Μήτρας την Απόδοση των Εργαλείων Πρέσας
Το διάκενο μεταξύ του φορματικό η διαφορά ανοίγματος μεταξύ των μηχανημάτων εκτύπωσης είναι ένας από τους πιο τεχνικά απαιτητικούς παραμέτρους που πρέπει να ρυθμιστούν σωστά. Εάν η διαφορά ανοίγματος είναι πολύ μικρή, προκαλείται υπερβολική δημιουργία ακμών και επιταχύνεται σημαντικά η φθορά των εργαλείων, με αποτέλεσμα απρόβλεπτες διακοπές λόγω συντήρησης και επανεργασίας των εργαλείων εκτύπωσης. Εάν η διαφορά ανοίγματος είναι πολύ μεγάλη, οι διαστάσεις των εξαρτημάτων γίνονται ασυνεπείς και ενδέχεται να απαιτηθούν δευτερεύουσες εργασίες για την επίτευξη των ανεχών. Και οι δύο καταστάσεις μειώνουν την αποτελεσματική παραγωγική απόδοση, καθώς τα εργαλεία εκτύπωσης δεν μπορούν να λειτουργούν με πλήρη ταχύτητα χωρίς τη δημιουργία ελαττωματικών προϊόντων.
Η σωστή διάκενο για τα εργαλεία πρεσαρίσματος εξαρτάται από τον τύπο του υλικού, το πάχος του υλικού και την απαιτούμενη ποιότητα της άκρης στο τελικό εξάρτημα. Για σκληρότερα υλικά, όπως ο χάλυβας υψηλής αντοχής, τα εργαλεία πρεσαρίσματος απαιτούν συνήθως στενότερο διάκενο και βαθμίδες χάλυβα εργαλείων με μεγαλύτερη σκληρότητα, προκειμένου να διατηρηθεί η συνεπής απόδοση κατά τη διάρκεια μακροχρόνιας λειτουργίας. Τα σωστά ρυθμισμένα διακένα των εργαλείων πρεσαρίσματος επιτρέπουν στο εργαλείο να λειτουργεί στις ονομαστικές ταχύτητες διαδρομής χωρίς να θυσιάζεται η διαστασιακή ακρίβεια, η οποία αποτελεί το θεμέλιο της βιώσιμης παραγωγής υψηλής απόδοσης.
Επιφανειακή Επεξεργασία και Αντοχή στη Φθορά στα Εργαλεία Πρεσαρίσματος
Οι επιφανειακές επεξεργασίες που εφαρμόζονται σε εξαρτήματα των μηχανημάτων κοπής υπό πίεση — όπως η επίστρωση με νιτρίδιο τιτανίου ή η ενιαία σκλήρυνση — επεκτείνουν σημαντικά τη διάρκεια ζωής των εργαλείων λόγω φθοράς. Τα εργαλεία κοπής υπό πίεση με μεγαλύτερη αντοχή στη φθορά σημαίνουν λιγότερες προγραμματισμένες εργασίες συντήρησης και λιγότερες απρόβλεπτες διακοπές. Όταν οι επιφάνειες των εργαλείων κοπής υπό πίεση αντιστέκονται στην πρόσφυση και στην κόλληση, το υλικό ρέει πιο προβλέψιμα μέσω της μήτρας, μειώνοντας τη συχνότητα της εξαγωγής των αποβολών (slugs) και των ελαττωμάτων των εξαρτημάτων. Αυτό μεταφράζεται απευθείας σε υψηλότερη καθαρή παραγωγή ανά κύκλο παραγωγής.
Η επιλογή κατάλληλων επιστρώσεων για τα εργαλεία κοπής υπό πίεση απαιτεί την αντιστοίχιση της σκληρότητας και της λιπαντικότητας της επίστρωσης με το συγκεκριμένο υλικό που επεξεργάζεται. Τα εργαλεία κοπής υπό πίεση που χρησιμοποιούνται για απαιτητικά υλικά, όπως το ανοξείδωτο χάλυβα, επωφελούνται από σκληρότερες επιστρώσεις, ενώ τα εργαλεία κοπής υπό πίεση που χρησιμοποιούνται για μαλακό αλουμίνιο μπορεί να δίνουν προτεραιότητα σε ιδιότητες αντιπρόσφυσης. Η ορθή επιλογή επιφανειακής επεξεργασίας κατά το στάδιο σχεδιασμού προλαμβάνει την πρόωρη φθορά των εργαλείων κοπής υπό πίεση κατά την παραγωγή.
Προσβασιμότητα για συντήρηση και επίδραση στη διαθεσιμότητα
Σχεδιασμός Μήτρας Τύπωσης για Γρήγορη Αλλαγή
Η παραγωγική απόδοση καθορίζεται όχι μόνο από την ταχύτητα με την οποία λειτουργεί η μήτρα τύπωσης κατά την ενεργό λειτουργία της, αλλά εξίσου και από την ταχύτητα με την οποία μπορεί να εγκατασταθεί, να ρυθμιστεί και να επανέλθει σε λειτουργία μετά τη συντήρηση. Οι μήτρες τύπωσης που σχεδιάζονται με μοντουλαρικά συστήματα ενσωμάτωσης επιτρέπουν την αντικατάσταση φθαρμένων τμημάτων χωρίς να απαιτείται η αφαίρεση και η πλήρης αποσυναρμολόγηση ολόκληρης της μήτρας. Αυτό μειώνει δραματικά τον χρόνο αλλαγής και διατηρεί τις μήτρες τύπωσης σε παραγωγή για μεγαλύτερες συνεχόμενες περιόδους.
Οι μήτρες τύπωσης που σχεδιάζονται για προγράμματα γρήγορης αλλαγής μήτρας επιτρέπουν στους κατασκευαστές να μειώσουν τον χρόνο εγκατάστασης από ώρες σε λεπτά. Τυποποιημένες βάσεις μητρών τύπωσης, καθοδηγούμενα συστήματα ευθυγράμμισης και προρυθμισμένα ύψη μητρών συμβάλλουν όλα σε ταχύτερες μεταβάσεις μεταξύ παραγωγικών κύκλων. Όταν οι μήτρες τύπωσης υποστηρίζουν γρήγορη αλλαγή, οι εγκαταστάσεις μπορούν να εκτελούν μικρότερα παρτίδια χωρίς να θυσιάζουν τη συνολική αποδοτικότητα της παραγωγής, γεγονός που βελτιώνει επίσης την ευελιξία του προγραμματισμού.
Λειτουργίες παρακολούθησης ενσωματωμένες στα εργαλεία του πιεστικού τόρνου
Τα σύγχρονα εργαλεία του πιεστικού τόρνου ενσωματώνουν όλο και περισσότερο δυνατότητες αίσθησης, οι οποίες επιτρέπουν στους χειριστές να ανιχνεύουν φθορά, μη ευθυγράμμιση και ασυνήθιστες συνθήκες φόρτισης σε πραγματικό χρόνο. Όταν τα εργαλεία του πιεστικού τόρνου είναι εξοπλισμένα με αισθητήρες παρακολούθησης δύναμης ή πλησιότητας, οι ομάδες παραγωγής μπορούν να παρέμβουν πριν από την αποτυχία ενός εργαλείου προκαλέσει μεγάλη παρτίδα ελαττωματικών εξαρτημάτων. Αυτή η προληπτική προσέγγιση στη διαχείριση των εργαλείων του πιεστικού τόρνου προστατεύει την ποιότητα της παραγωγής και αποτρέπει τη σπατάλη που συνδέεται με μεγάλες παρτίδες απορριπτόμενων προϊόντων.
Ενσωμάτωση τεχνολογίας αισθητήρων στα εξοπλισμός Κοπής απαιτεί σχεδιασμό από το στάδιο του σχεδιασμού, όχι ως μεταγενέστερη προσθήκη. Οι διατάξεις τοποθέτησης αισθητήρων, οι διαδρομές καλωδίων και τα σημεία σύνδεσης δεδομένων πρέπει να ενσωματωθούν στη δομή της μήτρας πίεσης πριν από την κατασκευή της. Η μεταγενέστερη εγκατάσταση υλικού παρακολούθησης σε μήτρες πίεσης είναι δαπανηρή και συχνά ανέφικτη, γι’ αυτόν τον λόγο η προορατική σχεδίαση μητρών πίεσης υπερτερεί συνεχώς των προσεγγίσεων αντιδραστικής συντήρησης όσον αφορά τα μετρήσιμα αποτελέσματα παραγωγής.
Συχνές Ερωτήσεις
Ποιος είναι ο σημαντικότερος παράγοντας στο σχεδιασμό μητρών πίεσης για υψηλή παραγωγικότητα;
Ο μοναδικός πιο αποτελεσματικός παράγοντας είναι η διάταξη της μήτρας. Οι προοδευτικές μήτρες πίεσης που εκτελούν πολλαπλές εργασίες ανά κύκλο παρέχουν τους υψηλότερους ρυθμούς παραγωγής εξαρτημάτων ανά λεπτό. Σε συνδυασμό με βελτιστοποιημένη διάταξη της λωρίδας και ακριβείς ρυθμίσεις κενού, οι καλά διαμορφωμένες μήτρες πίεσης δημιουργούν τις προϋποθέσεις για διαρκή υψηλή παραγωγή.
Πόσο συχνά πρέπει να επιθεωρείται η μήτρα πίεσης κατά τη διάρκεια μιας παραγωγικής διαδικασίας;
Η συχνότητα επιθεώρησης εξαρτάται από τον τύπο του υλικού, τον όγκο παραγωγής και την πολυπλοκότητα των εργαλείων του πρεσαρίσματος. Ως γενική πρακτική, τα εργαλεία του πρεσαρίσματος πρέπει να επιθεωρούνται σε τακτά διαστήματα βασισμένα στον αριθμό των διαδοχικών κινήσεων (strokes), όπως ορίζεται κατά τη φάση επικύρωσης του σχεδιασμού. Τα εξαρτήματα των εργαλείων πρεσαρίσματος που υφίστανται υψηλή φθορά, όπως οι διαμπερείς και οι οδηγοί, απαιτούν συνήθως πιο συχνούς ελέγχους σε σύγκριση με τα δομικά στοιχεία.
Μπορεί να τροποποιηθεί ο σχεδιασμός των εργαλείων πρεσαρίσματος μετά την έναρξη της παραγωγής;
Μικρές τροποποιήσεις στον σχεδιασμό των εργαλείων πρεσαρίσματος, όπως προσαρμογές των ελευθέρων χώρων ή αντικαταστάσεις ενσωματωμένων εξαρτημάτων, μπορούν συχνά να πραγματοποιηθούν κατά τα προγραμματισμένα παράθυρα συντήρησης. Ωστόσο, σημαντικές αλλαγές στον σχεδιασμό των εργαλείων πρεσαρίσματος — όπως η τροποποίηση της διάταξης της λωρίδας ή η επαναδιαμόρφωση της σειράς των σταθμών — απαιτούν συνήθως την αφαίρεση του εργαλείου και την επιστροφή του στο εργαστήριο εργαλείων. Η εκτενής σχεδιαστική προετοιμασία των εργαλείων πρεσαρίσματος πριν από την έναρξη της παραγωγής είναι πάντα πιο οικονομικά αποδοτική από την πραγματοποίηση αλλαγών κατά τη διάρκεια της παραγωγής.