
 EN



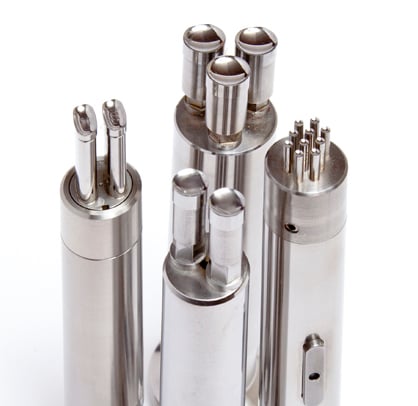
ביצרונות בעלי נפח גבוה, הקשר בין לחוץ תכנון הכלים לייצור והתפוקה הוא ישיר, ניתן למדידה ולעיתים מוערך בטעות. כל החלטה שנלקחת בשלב התכנון של כלי הלחיצה — מהבחירת החומר ועד לגאומטריה של הדיאו — יש לה השלכות שזורות שמשפיעות על כמות החלקים באיכות גבוהה שיוצר המפעל בכל משמרת. כאשר כלי הלחיצה מתוכננים תוך התחשבות בתפוקה האופטימלית, יצרנים זוכים ליתרון תחרותי שמתכפל עם הזמן.

הבנת איך כלי דפוס התרגום של העיצוב לתוצאות ייצור ממשיות דורש בחינה של מספר גורמים מחוברים זה לזה: תצורת המATRIX, זרימת החומר, טווחי הסליקה והנגישות לתחזוקה. כל אחד מאלה משפיע על מידת ההתאמה בה מציוד הלחיצה מבצע את תפקידו לאורך ריצות ייצור ארוכות. מאמר זה מפרק את ממדים העיצוביים המרכזיים שקובעים האם מציוד הלחיצה שלכם תומך או מגביל את מטרות הייצור שלכם.
תצורת המATRIX ותפקידה בקצב הייצור
מציוד לחיצה פרוגרסיבי לעומת מציוד לחיצה חד-שלבי
הגדרת ציוד הלחיצה היא אחת ההחלטות החשובות ביותר בתחום העיצוב שיצרן כלי יכול לקבל. ציוד לחיצה פרוגרסיבי מאפשר ביצוע מספר פעולות — חיתוך, עיצוב, קידוח וגזירה — בתוך מחזור אחד של הלחיצה. זה מגדיל באופן דרמטי את כמות החלקים המוגמרים המיוצרים לדקה בהשוואה לציוד לחיצה חד-שלבי. בסביבות ייצור בעלות נפח גבוה, ציוד לחיצה פרוגרסיבי הוא כמעט תמיד הגישה המועדפת, מאחר שהוא מבטל את הצורך להעביר חלקים בין תחנות נפרדות.
תבניות דקירה חד-שלבית, למרות שהן פשוטות ופחות יקרות בהתחלה, דורשות טיפול ידני רב יותר בין הפעולות. זה יוצר צוואר בקבוקים ומעלים את זמן המחזור לחלק אחד. כאשר נפח הייצור הוא בינוני או כאשר גאומטריית החלק מורכבת מדי לתבניות דקירה פרוגרסיביות, תבניות דקירה מרוכבות יכולות להציע פתרון מאוזן. החלטת התצורה מגדירה ישירות את התקרה על כמות הפלט שמערכות הדקירה יכולות לספק במציאות.
יעילות תבנית השיפוד בתבניות הדקירה
בתוך ציוד עיבוד הדרוגי, תבנית השיפוט קובעת כיצד החומר הגלמי נצרך וכמה חלקים ניתן לשלוף למטר רגיל של סליל. תבנית שיפוט מותאמת בציוד עיבוד מביאה למזעור פסולת חומר תוך שמירה על שלמות המבנית לאורך השיפוט במהלך ההזנה. תבנית שיפוט לקויה מאלצת את ציוד העיבוד לפעול במהירויות מופחתות כדי למנוע עקימה או אי-הזנות נכונות של השיפוט, מה שפוגע ישירות בתפוקת הייצור. מהנדסי ציוד עיבוד בעלי ניסיון משקיעים זמן רב בסימולציה של תבניות שיפוט לפני חיתוך כלשהו של פלדה.
סיבולת הרווחים ואיכות החלקים הקבועה
איך רווח הסגירה בין המניפה למתכת משפיע על ביצועי ציוד העיבוד
המרווח בין פאנץ' הרווח בין המטריצה למתכת במכונת הדחק הוא אחד הפרמטרים הטכניים הקשים ביותר לקביעת ערך נכון. אם הרווח במכונת הדחק צמוד מדי, נוצרת קצה לא חלק (בּוּרינג) מוגזמת ותהליך הבלאי של המטריצה מתגבר במהרה, מה שמוביל לעצירת מכונה בלתי מתוכננת לצורך תחזוקה של המטריצה ולעבודת תיקון. אם הרווח במכונת הדחק רחבה מדי, מידות החלק הופכות לא אחידות ועשוי להיות צורך בתהליכים משניים כדי לעמוד בספקי הסובלנות. כל אחת משתי התופעות הללו מפחיתה את תפוקת הייצור האפקטיבית, מאחר שלא ניתן להפעיל את המטריצה במהירות מקסימלית ללא ייצור חלקי פסול.
המרווח הנכון לכלי דפוס תלוי בסוג החומר, בעובי החומר ו באיכות השפה הדרושה בחלקה המוגמר. לחומרים קשיחים יותר, כגון פלדה בעלת חוזק גבוה, כלי הדפוס דורשים בדרך כלל מרווח צמוד יותר ודרגות פלדה קשיחות יותר כדי לשמור על עקביות לאורך זמן. מרווחי כלי הדפוס המכוילים כראוי מאפשרים לפעולת הכלי במהירות המחזור המרובה שלו ללא פגיעה בדיוק הממדים, מה שמהווה את היסוד של ייצור עתידי בעל תפוקה גבוהה.
טיפול משטחי ועמידות לשחיקה בכלי דפוס
הטפלות המשטח המופעלות על רכיבי כלי הלחיצה — כגון שכבת ניטריד טיטניום או קשיחת מלאה — מאריכות באופן משמעותי את תקופת השימוש של הכלי. כלי לחיצה בעלי עמידות גבוהה יותר לבלאי פירושם פחות התערבויות תחזוקה מתוכננות ופחות עצירות לא מתוכננות. כאשר משטחי כלי הלחיצה עמידים בפני תופעת הגאלינג (הדבקות) וההידבקות, החומר זורם בצורה צפוייה יותר דרך המatrice, מה שמפחית את תדירות הוצאת ה'סלאג' (החלק הלא רצוי שנשאר במתכת) והפגמים בחלקים המיוצרים. זה מתترجم ישירות להגברת הפלט الصافي בכל מחזור ייצור.
בחירת השכבות המוגנות המתאימות עבור כלי הלחיצה דורשת התאמה של הקשיחות והשיפועיות של השכבה לסוג החומר הספציפי הנחתך. כלי לחיצה המשמשים חומרים מחוספסים כמו פלדת אל חלד מפיקים תועלת משכבות מגן קשיחות יותר, בעוד שכלי לחיצה המשמשים אלומיניום רך עשויים לשים דגש על תכונות ניגוד ההידבקות. בחירת טיפול משטח נכון בשלב העיצוב מונעת דעיכה מוקדמת של כלי הלחיצה בייצור.
נגישות לתיקון ותחזוקה והשפעתה על זמינות המערכת
עיצוב כלי דפוס להחלפה מהירה
תפוקת הייצור נקבעת לא רק על-פי המהירות שבה פועלים כלי הדפוס בעת פעילותם — אלא גם במידה שווה על-פי הזמן הדרוש להתקנתם, התאמתם והחזרתם לשירות לאחר תחזוקה. כלים אשר מעוצבים עם מערכות מודולריות של חלקי חילוף מאפשרים להחליף חלקים משופעים ללא צורך להוציא את כל הכלי ולפרק אותו לחלוטין. זה מקצר באופן דרמטי את זמן ההחלפה ומאפשר לכלי הדפוס לפעול במחזור ארוך יותר ללא הפסקות.
כלי דפוס שמעוצבים לתהליכי החלפת קלות מסייעים לייצרנים לקצר את זמן ההכנה ממספר שעות למספר דקות. צלחות בסיס סטנדרטיות לכלי דפוס, מערכות יישור מונחות וגובה קבוע מראש של הכלים — כולם תורמים למעבר מהיר יותר בין מחזורי ייצור. כאשר כלי הדפוס תומכים בהחלפה מהירה, ניתן לייצר מגרעות קטנות יותר מבלי לפגוע ביעילות התפוקה הכוללת, מה שמשפר גם את הגמישות בתכנון לוחות הזמנים.
תכונות ניטור המובנות בכלי הלחיצה
כלי לחיצה מודרניים כוללים באופן הולך וגובר יכולות תחושה שמאפשרות למנהלי הפעלה לזהות בזמנים אמת סימני בלאי, אי-יישור ותנאי עומס חריגים. כאשר כלי הלחיצה מצוידים במערכת ניטור כוח או חיישנים קרובים, צוותי הייצור יכולים לפעול מראש לפני שאיבוד כלים יגרום לרצף גדול של חלקים פגומים. גישה פרואקטיבית זו לניהול כלי הלחיצה מגינה על איכות הפלט ומונעת בזבוז הנובע מאצירת חלקי דחה גדולים.
אינטגרציה של טכנולוגיית החיישנים לתוך כלי דפוס דורש תכנון בשלב העיצוב, ולא כהוספה מאוחרת. תכונות להרכבת חיישנים, ערוצים לנתיבי הכבלים ונקודות חיבור נתונים חייבות להיות מעוצבות בתוך מבנה כלי הלחיצה לפני בניית הכלי. הוספת ציוד ניטור לכלי לחיצה לאחר הבנייה היא יקרה ולעיתים קרובות לא عملية, ולכן עיצובה קדימה של כלי לחיצה מצליח תמיד יותר מאשר גישות לתיקון שגיאות בזמן פעילות במדדים של תפוקת הייצור.
שאלה נפוצה
מהו הגורם החשוב ביותר בעיצוב כלי לחיצה לתפוקה גבוהה בייצור?
הגורם המשפיע ביותר הוא תצורת המATRIX. כלי לחיצה פרוגרסיביים שמבצעים מספר פעולות בכל דחיפה מספקים את קצב התפוקה הגבוה ביותר של חלקים לדקה. בשילוב עם תבנית סרט אופטימלית והגדרות מדויקות של רווחים, כלי לחיצה בעל תצורה טובה יוצר את התנאים לתפוקה גבוהה מתמשכת.
כמה פעמים יש לבדוק את כלי הלחיצה במהלך ריצה ייצור?
תדירות הבדיקה תלויה בסוג החומר, בכמות הייצור ובמורכבות כלי הלחיצה. ככלל, יש לבדוק את כלי הלחיצה במרווחי פעימות קבועים שנקבעו בשלב אימות העיצוב. רכיבי כלי לחיצה הנמצאים לבלאי גבוה, כגון מחטים ומכוונים, דורשים בדרך כלל בדיקות תכופות יותר מאשר רכיבים מבניים.
האם ניתן לשנות את עיצוב כלי הלחיצה לאחר שהחל ייצור?
שינויים קלים בעיצוב כלי הלחיצה, כגון התאמות פער או החלפת חלקי חילוף, יכולים לעתים קרובות להתבצע במהלך חלונות תחזוקה מתוכננים. עם זאת, שינויים משמעותיים בעיצוב כלי הלחיצה — כגון שינוי סידור השטח או إعادة עיצוב סדר התחנות — דורשים בדרך כלל הסרת הכלי והחזרתו לחדר הכלים. תכנון מושכל של עיצוב כלי הלחיצה לפני תחילת הייצור הוא תמיד בעל עלות נמוכה יותר מאשר ביצוע שינויים באמצע רצף הייצור.