
 EN



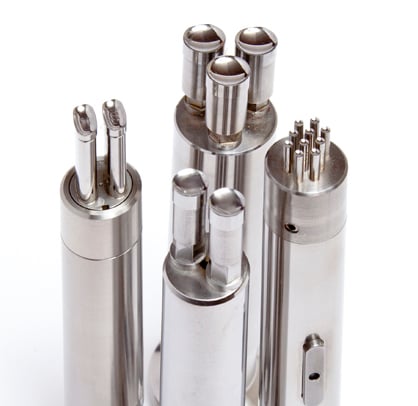
大量生産において、 押す 金型設計と生産量との関係は直接的かつ測定可能であり、しばしば過小評価されています。プレス金型の設計段階で行われるすべての意思決定——材料選定からダイの形状設計に至るまで——は、その後の工程に影響を及ぼし、工場が1シフトあたりに生産できる良品部品の数量に直接関わってきます。プレス金型の設計において生産効率を最優先に考えれば、製造業者は時間とともに拡大する競争上のアドバンテージを獲得できます。

どのように理解するか プレストゥーリング 設計が実際の生産成果に反映されるためには、ダイ構成、材料の流れ、クリアランス公差、および保守アクセス性といったいくつかの相互に関連する要素を検討する必要があります。これらの各要素は、長時間の生産運転においてプレス金型がどれだけ一貫して性能を発揮できるかに影響を与えます。本稿では、プレス金型があなたの生産目標を支援するか、あるいは制限するかを決定づける主要な設計要因について解説します。
ダイ構成とその出力速度への影響
プログレッシブ方式対シングルステージ方式のプレス金型
プレス金型の構成は、金型製造業者が行う最も重要な設計判断の一つです。プログレッシブプレス金型では、ブランキング、成形、ピアシング、トリミングなどの複数の工程を1ストロークサイクル内で実行できます。これにより、単工程プレス金型と比較して、1分間に生産される完成品の数量が大幅に増加します。大量生産環境においては、部品を個別の工程間で搬送する必要がなくなるため、プログレッシブプレス金型がほぼ常に好まれる手法となります。
単工程プレス金型は、構造がシンプルで初期コストが低い一方、各工程間での手作業による部品の取り扱いが多くなります。これによりボトルネックが生じ、部品1個あたりのサイクルタイムが延長します。生産数量が中程度である場合、あるいは部品の形状が進行形プレス金型では対応できないほど複雑な場合、コンパウンドダイプレス金型がバランスの取れた折衷案として有効です。金型の構成方式を決定することは、プレス金型が現実的に達成可能な最大生産能力を直接規定します。
プレス金型におけるストリップ配置の効率性
プログレッシブプレス金型において、ストリップレイアウトは、原材料の消費方法およびコイル状の材料1フィートあたりから取り出せる部品数を決定します。最適化されたストリップレイアウトを採用することで、材料の無駄を最小限に抑えつつ、送り工程中のストリップ全体の構造的強度を維持できます。不適切なストリップレイアウトでは、ストリップの座屈や送り不良を防ぐため、プレス金型の運転速度を低下させる必要があり、結果として生産量が直接的に減少します。経験豊富なプレス金型エンジニアは、鋼材の加工を開始する前に、ストリップレイアウトのシミュレーションに多大な時間を費やします。
クリアランス公差と部品品質の一貫性
パンチとダイとのクリアランスがプレス金型の性能に与える影響
ハンマーと パンチ プレス金型のダイスとパンチのクリアランス設定は、技術的に最も難易度の高いパラメーターの一つです。クリアランスが狭すぎると、過度なバリ発生や金型摩耗が急激に進行し、予期せぬ金型メンテナンスや再加工によるダウンタイムが発生します。一方、クリアランスが広すぎると、部品の寸法ばらつきが大きくなり、公差を満たすために二次加工が必要になる場合があります。いずれの場合も、不良品の発生を防ぐためプレス金型を最高速度で運転できず、実質的な生産能力が低下します。
プレス金型の適正クリアランスは、材料の種類、材料の板厚、および完成品のエッジ品質要件によって決まります。高張力鋼などの硬質材料では、長期間にわたる安定した成形を維持するために、通常、より狭いクリアランスとより高硬度の工具鋼が要求されます。適切に調整されたプレス金型のクリアランスにより、定格ストローク速度での運転が可能となり、寸法精度を損なうことなく、持続可能な高生産性製造の基盤が確保されます。
プレス金型における表面処理と耐摩耗性
プレス金型部品に施される表面処理(例:チタン窒化物コーティングや全体硬化処理など)は、金型の摩耗寿命を大幅に延長します。摩耗に強いプレス金型を採用することで、定期保守作業の頻度が減り、予期せぬ停止も減少します。金型表面がガリングや付着に耐えるようになると、材料がダイス内をより予測可能に流れるようになり、スラグ引きや成形不良の発生頻度が低下します。これは、生産ロットあたりの純粋な生産量向上に直結します。
プレス金型への適切なコーティングを選定するには、コーティングの硬度および潤滑性を、実際にスタンピングされる材料に合わせる必要があります。ステンレス鋼などの研磨性の高い材料を加工するプレス金型には、より硬いコーティングが有効ですが、アルミニウムなどの軟質材料を加工する金型では、付着防止性能を重視することが多いです。設計段階で最適な表面処理を選択することで、量産時の金型の早期劣化を防ぐことができます。
保守作業の容易さと稼働率への影響
高速セットアップ対応のプレス金型設計
生産量は、プレス金型が稼働中の処理速度のみで決まるわけではなく、メンテナンス後の金型のセットアップ・調整・再稼働までの速さにも大きく左右されます。モジュール式インサート構造を採用したプレス金型では、金型全体を抜き取り・完全に分解することなく、摩耗した部分だけを交換できます。これにより、セットアップ時間は大幅に短縮され、連続稼働時間も延長されます。
迅速なダイチェンジ対応設計のプレス金型を導入することで、メーカーはセットアップ時間を数時間から数分へと短縮できます。標準化されたプレス金型ベースプレート、ガイド付きアライメント機構、事前設定済みのダイ高さなど、さまざまな工夫が、工程間の切り替えを加速します。迅速なダイチェンジに対応したプレス金型を活用すれば、少量多品種生産でも総合的な生産効率を損なわず、さらに生産計画の柔軟性も向上します。
プレス金型に組み込まれた監視機能
現代のプレス金型では、摩耗、位置ずれ、異常な負荷状態などをリアルタイムで検出できるセンシング機能が徐々に採用されています。プレス金型に荷重監視機能や近接センサーを搭載することで、生産チームは工具の故障が大量の不良品を生み出す前に介入することが可能になります。このようなプレス金型管理の予防的アプローチにより、製品品質が守られ、大量の不良品によるロスが防止されます。
センサー技術の統合 プレストゥーリング これは設計段階から計画する必要があり、後付けでは対応できません。センサーの取付部、ケーブル配線用チャンネル、データ接続ポイントは、金型を製作する前にプレス金型の構造に組み込む必要があります。製造後にモニタリングハードウェアをプレス金型に後付けで導入するのはコストが高く、実際には困難な場合が多いため、生産性指標において、先見性のあるプレス金型設計は、事後的な保守対応よりも常に優れた成果を上げています。
よくある質問
高生産性を実現するためのプレス金型設計において、最も重要な要素は何ですか?
最も影響力のある要素はダイ(金型)の構成です。1ストロークで複数の工程を実行するプログレッシブプレス金型は、最も高い「分間部品数(PPM)」を達成します。最適化されたストリップレイアウトと精密なクリアランス設定と併用することで、高生産性を継続的に維持できるプレス金型の条件が整います。
生産運転中にプレス金型をどのくらいの頻度で点検すべきですか?
検査頻度は、材料の種類、生産数量、およびプレス金型の複雑さによって異なります。一般的な実践として、プレス金型は、設計検証段階で定義された一定のストローク数ごとに定期的に検査する必要があります。パンチやパイロットなど、摩耗が激しいプレス金型部品は、構造部品と比較してより頻繁な点検を要します。
量産開始後にプレス金型の設計を変更することは可能ですか?
クリアランスの調整やインサートの交換など、軽微なプレス金型の変更は、通常、予定メンテナンス期間中に実施できます。一方、ストリップレイアウトの変更やステーション配置順序の再構成など、大きな設計変更については、金型をプレスから取り外し、金型室へ戻す必要があります。量産開始前にプレス金型の設計を十分に検討・計画しておくことは、量産中盤での変更よりも常にコスト効率が高くなります。