
 EN



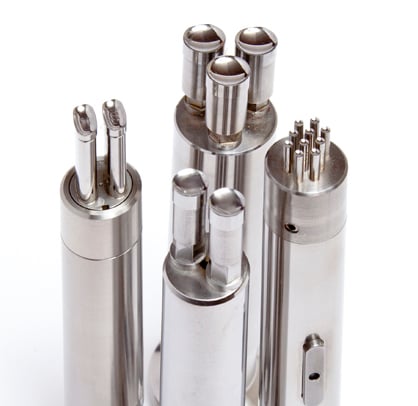
В массовом производстве связь между печать проектированием оснастки и объемом выпускаемой продукции является прямой, измеримой и зачастую недооцененной. Каждое решение, принятое на этапе проектирования штамповой оснастки — от выбора материалов до геометрии матрицы — влечет за собой последствия на последующих этапах, влияющие на количество качественных деталей, которое предприятие может выпустить за одну смену. Когда штамповая оснастка проектируется с учетом эффективности выпуска продукции, производители получают конкурентное преимущество, которое многократно усиливается со временем.

Понимание того, как пресс-инструмент преобразование проекта в реальные производственные результаты требует анализа нескольких взаимосвязанных факторов: конфигурации штампа, потока материала, допусков зазоров и удобства технического обслуживания. Каждый из этих элементов влияет на стабильность работы штампового инструмента в течение длительных производственных циклов. В данной статье рассматриваются ключевые аспекты проектирования, определяющие, способствует ли ваш штамповый инструмент достижению целей по выпуску продукции или, напротив, ограничивает их.
Конфигурация штампа и её роль в темпе выпуска продукции
Прогрессивные и однооперационные штампы
Конфигурация штампового инструмента является одним из наиболее важных проектных решений, которые может принять инструментальщик. Прогрессивный штамповый инструмент позволяет выполнять несколько операций — вырубку, формовку, пробивку и обрезку — в рамках одного хода пресса. Это значительно увеличивает количество готовых деталей, производимых в минуту, по сравнению с однооперационным штамповым инструментом. В условиях массового производства прогрессивный штамповый инструмент почти всегда является предпочтительным решением, поскольку он устраняет необходимость перемещения деталей между отдельными станциями.
Оснастка для одностадийного пресса, хотя и проще в конструкции и дешевле на начальном этапе, требует большего ручного вмешательства между операциями. Это создает узкие места и увеличивает цикловое время на деталь. При умеренных объемах производства или при слишком сложной геометрии детали для прогрессивной пресс-оснастки компаундная оснастка может предложить сбалансированный компромисс. Решение по конфигурации напрямую определяет верхний предел реальной производительности пресс-оснастки.
Эффективность размещения заготовок на ленте в пресс-оснастке
В прогрессивных штампах расположение заготовки на ленте определяет, как расходуется исходный материал и сколько деталей можно получить с одного погонного фута рулонной заготовки. Оптимизированное расположение заготовки на ленте в штампах минимизирует отходы материала, сохраняя при этом структурную целостность ленты в процессе подачи. Неудачное расположение заготовки вынуждает штампы работать на пониженных скоростях, чтобы предотвратить продольный изгиб или неправильную подачу ленты, что напрямую снижает производительность. Опытные инженеры по проектированию штампов тратят значительное время на моделирование расположения заготовки на ленте до того, как будет обработана хоть одна стальная деталь.
Допуски зазоров и стабильность качества деталей
Влияние зазора между пуансоном и матрицей на производительность штампов
Зазор между пробивка и зазор в штампах для пресса является одним из наиболее технически сложных параметров, требующих точной настройки. Если зазор в штампах для пресса слишком мал, это приводит к чрезмерному образованию заусенцев и быстрому износу инструмента, что вызывает незапланированный простой оборудования для технического обслуживания штампов и переделки деталей. Если зазор в штампах для пресса слишком велик, размеры деталей становятся нестабильными, и для соблюдения допусков могут потребоваться дополнительные операции обработки. В обоих случаях эффективный объем производства снижается, поскольку штампы для пресса не могут работать на полной скорости без получения брака.
Правильный зазор для штамповочного инструмента зависит от типа материала, толщины материала и требуемого качества кромки готовой детали. Для более твердых материалов, таких как высокопрочная сталь, штамповочный инструмент обычно требует меньшего зазора и более твердых марок инструментальной стали для обеспечения стабильности при длительной эксплуатации. Правильно откалиброванные зазоры штамповочного инструмента позволяют работать на номинальной скорости хода пресса без потери размерной точности, что является основой устойчивого высокопроизводительного производства.
Поверхностная обработка и износостойкость штамповочного инструмента
Поверхностные обработки, применяемые к компонентам штамповочного инструмента — например, нитрид титана или объемная закалка — значительно увеличивают срок службы инструмента за счет повышения износостойкости. Более износостойкий штамповочный инструмент требует меньшего количества плановых технических обслуживаний и приводит к сокращению числа незапланированных остановок. Когда поверхности штамповочного инструмента устойчивы к заеданию и адгезии, материал проходит через матрицу более предсказуемо, что снижает частоту вытягивания пробок и возникновения дефектов деталей. Это напрямую обеспечивает более высокий чистый выпуск продукции за один производственный цикл.
Выбор подходящих покрытий для штамповочного инструмента требует согласования твердости и смазывающих свойств покрытия с конкретным материалом, подвергаемым штамповке. Штамповочный инструмент, используемый при обработке абразивных материалов, таких как нержавеющая сталь, выигрывает от более твердых покрытий, тогда как штамповочный инструмент для мягких алюминиевых сплавов может требовать в первую очередь антиадгезионных свойств. Правильный выбор поверхностной обработки на этапе проектирования предотвращает преждевременное разрушение штамповочного инструмента в процессе эксплуатации.
Доступность для технического обслуживания и влияние на время безотказной работы
Проектирование штампового инструмента для быстрой смены
Объем выпуска продукции определяется не только скоростью работы штампового инструмента в рабочем режиме, но и тем, насколько быстро его можно установить, отрегулировать и вернуть в эксплуатацию после технического обслуживания. Штамповый инструмент, спроектированный с использованием модульных вставных систем, позволяет заменять изношенные участки без демонтажа и полной разборки всего инструмента. Это значительно сокращает время смены и обеспечивает более длительные непрерывные периоды работы штампового инструмента.
Штамповый инструмент, спроектированный для программ быстрой смены штампов, позволяет производителям сократить время наладки с нескольких часов до нескольких минут. Стандартизированные основания штампового инструмента, системы ориентированного позиционирования и предварительно установленные высоты штампов способствуют ускорению перехода между запусками. Когда штамповый инструмент поддерживает быструю смену, предприятия могут выпускать меньшие партии продукции, не снижая общей эффективности выпуска, что также повышает гибкость планирования.
Функции мониторинга, встроенные в штамповочное оборудование
Современное штамповочное оборудование всё чаще оснащается датчиками, позволяющими операторам в режиме реального времени выявлять износ, несоосность и аномальные условия нагружения. Если штамповочное оборудование оснащено датчиками измерения силы или датчиками приближения, производственные бригады могут вмешаться до того, как отказ инструмента приведёт к выпуску значительного количества бракованных деталей. Такой проактивный подход к управлению штамповочным оборудованием обеспечивает стабильное качество продукции и предотвращает потери, связанные с большими партиями брака.
Интеграция технологий датчиков в пресс-инструмент требует планирования на этапе проектирования, а не как последующая доработка. Элементы крепления датчиков, каналы прокладки кабелей и точки подключения данных должны быть изначально заложены в конструкцию штампового инструмента до его изготовления. Модернизация уже существующего штампового инструмента с установкой оборудования для мониторинга после завершения его производства является дорогостоящей и зачастую непрактичной процедурой; именно поэтому продуманное проектирование штампового инструмента на ранних стадиях consistently превосходит подходы, основанные на реагировании на возникающие неисправности, по показателям производственной выработки.
Часто задаваемые вопросы
Какой фактор является наиболее важным при проектировании штампового инструмента для обеспечения высокой производительности?
Единственным наиболее значимым фактором является конфигурация матрицы. Прогрессивный штамповый инструмент, выполняющий несколько операций за один ход, обеспечивает максимальную производительность в единицах деталей в минуту. В сочетании с оптимизированной разводкой заготовки и точной настройкой зазоров правильно сконфигурированный штамповый инструмент создаёт условия для устойчивой высокой производительности.
Как часто следует проводить осмотр штампового инструмента в ходе производственного цикла?
Частота осмотра зависит от типа материала, объема выпуска и сложности штампового инструмента. В качестве общего правила штамповый инструмент должен подвергаться осмотру через регулярные интервалы по количеству ходов, определенные на этапе проверки проекта. Компоненты штампового инструмента, подверженные высокому износу (например, пуансоны и направляющие), как правило, требуют более частой проверки по сравнению с конструкционными элементами.
Можно ли изменить конструкцию штампового инструмента после начала производства?
Незначительные изменения в конструкции штампового инструмента — например, корректировка зазоров или замена вставок — зачастую можно выполнить в рамках запланированных окон технического обслуживания. Однако существенные изменения конструкции штампового инструмента — такие как изменение размещения заготовки на ленте или перенастройка последовательности станций — обычно требуют извлечения инструмента и его возврата в инструментальный цех. Тщательное проектирование штампового инструмента до начала производства всегда экономически выгоднее, чем внесение изменений в процессе серийного выпуска.