
 EN



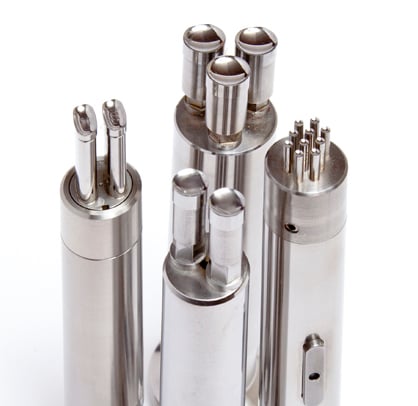
In hoë-volumeproduksie is die verhouding tussen druk gereedskapontwerp en produksie-uitset direk, meetbaar en dikwels onderskat. Elke besluit wat tydens die ontwerpfase van persgereedskap geneem word — van materiaalkeuse tot matriksgeometrie — het afstromende gevolge wat beïnvloed hoeveel gehalte-onderdele ’n fasiliteit per skof kan vervaardig. Wanneer persgereedskap met uitsetdoeltreffendheid in gedagte ontwerp word, verkry vervaardigers ’n mededingende voordeel wat met tyd toeneem.

Om te verstaan hoe persgereedskap ontwerp wat oorvloei in werklike produksieresultate vereis die ondersoek van verskeie onderling verbonde faktore: die vorm van die stans, materiaalvloei, spelingstoleransies en toeganklikheid vir onderhoud. Elkeen van hierdie elemente beïnvloed hoe konsekwent persgereedskap presteer oor lang produksie-omloopperiodes. Hierdie artikel ontbind die sleutelontwerpdimensies wat bepaal of u persgereedskap u uitvoerdoelwitte ondersteun of beperk.
Vorm van die Stans en Sy Rol in Uitvoertempo
Progressiewe teenoor Enkelstadium Persgereedskap
Die konfigurasie van persgereedskap is een van die mees gevolglike ontwerpbesluite wat ’n gereedskapmaker kan neem. Progressiewe persgereedskap laat toe dat verskeie bewerkings — soos uitstans, vorming, piering en afsnyding — binne ’n enkele slag-siklus plaasvind. Dit verhoog drasties die aantal voltooide onderdele wat per minuut geproduseer word in vergelyking met enkelstadium-persgereedskap. Vir hoë-volumeproduksiemilieus is progressiewe persgereedskap byna altyd die verkose benadering omdat dit die behoefte aan oordrag van onderdele tussen afsonderlike stasies elimineer.
Enkelstadium-drukgereedskap, al is dit eenvoudiger en minder duur aanvanklik, vereis meer handelinge tussen bewerkings. Dit lei tot bottleneke en verleng die siklus tyd per onderdeel. Wanneer produksie volumes matig is of wanneer die onderdeel se geometrie te ingewikkeld is vir progressiewe drukgereedskap, kan saamgestelde stansdruk gereedskap 'n gebalanseerde kompromis bied. Die konfigurasie besluit bepaal direk die maksimum uitset wat drukgereedskap realisties kan lewer.
Strook-Indelingdoeltreffendheid in DrukGereedskap
Binne progressiewe persgereedskap bepaal die strooklêer hoe roumateriaal verbruik word en hoeveel onderdele per lineêre voet koilvoorraad onttrek kan word. 'n Geoptimaliseerde strooklêer in persgereedskap minimaliseer materiaalverspilling terwyl strukturele integriteit oor die strook tydens voeding gehandhaaf word. 'n Swak strooklêer dwing persgereedskap om teen verminderde spoed te werk om strookkronkeling of verkeerde voering te voorkom, wat direk die produksie-uitset verminder. Onervare persgereedskappingnieers investeer beduidende tyd in strooklêer-simulasie voor enige staal gesny word.
Vryspelingstoleransies en konsekwente onderdeelkwaliteit
Hoe die pons-tot-dood-vryspeling pres-gereedskapprestasie beïnvloed
Vryheid tussen die perforasie en die spasie in persgereedskap is een van die tegnies mees uitdagende parameters om korrek te stel. Indien die spasie in persgereedskap te nou is, versnel oormatige afkapping en gereedskapverslet vinnig, wat lei tot onbeplande stilstand vir onderhoud en herwerk van persgereedskap. Indien die spasie in persgereedskap te wyd is, word onderdeelafmetings onkonsekwent en mag sekondêre bewerkings benodig word om toleransies te bereik. Elkeen van hierdie toestande verminder die effektiewe produksie-uitset omdat persgereedskap nie teen volle spoed kan werk sonder dat afgekeurde items geproduseer word nie.
Die korrekte spasie vir persgereedskap is 'n funksie van die materiaalsoort, materiaaldikte en die vereiste randkwaliteit op die voltooide onderdeel. Vir harder materiale soos hoësterktemetaal vereis persgereedskap gewoonlik 'n nouer spasie en harder gereedskapstaalgrade om langlopende konsekwentheid te handhaaf. Korrek gekalibreerde spasies vir persgereedskap laat toe dat die gereedskap teen die gewaardeerde slagspoed beweeg sonder dat dimensionele akkuraatheid inboete gedoen word, wat die fondament van volhoubare hoë-uitsetproduksie is.
Oppervlakbehandeling en slytweerstand in Persgereedskap
Oppervlakbehandelings wat op persgereedskapkomponente toegepas word — soos titaannitried-bekleding of deurharding — verleng die verslytingslewe van die gereedskap aansienlik. Langer-draende persgereedskap beteken minder gereelde onderhoudsintervensies en minder onvoorsiene stoppings. Wanneer die oppervlakke van persgereedskap teen klemming en aanhegting beskerm is, vloei materiaal voorspelbaarder deur die mal, wat die frekwensie van slaggroef-trekking en produkdefekte verminder. Dit vertaal direk na ’n hoër netto-uitset per produksie-omloop.
Die keuse van toepaslike bekledings vir persgereedskap vereis dat die hardheid en smeerbaarheid van die bekleding aan die spesifieke materiaal wat gestamp word, aangepas word. Persgereedskap wat op abrasiewe materiale soos roestvrystaal gebruik word, voordeel van harder bekledings, terwyl persgereedskap wat op sagte aluminium gebruik word, eerder anti-aanhegtings-eienskappe kan benadruk. Die regte keuse van oppervlakbehandeling tydens die ontwerpfase voorkom vroeë verslegting van persgereedskap tydens produksie.
Onderhoudstoeganklikheid en invloed op bedryfsbereidheid
Ontwerp van persgereedskap vir vinnige oorskakeling
Produksie-uitset word nie net bepaal deur hoe vinnig persgereedskap loop wanneer dit in werking is nie — dit word ewe veel beïnvloed deur hoe vinnig persgereedskap ingestel, afgestel en na onderhoud weer in diens gestel kan word. Persgereedskap wat ontwerp is met modulêre insetstelsels, laat verslete afdelings toe om vervang te word sonder dat die hele gereedskap uitgetrek en volledig ontmonteer hoef te word. Dit verminder oorskakeltyd dramaties en hou persgereedskap langer ononderbroke in produksie.
Persgereedskap wat ontwerp is vir vinnige stansverwisselingsprogramme, stel vervaardigers in staat om voorbereidingstyd van ure na minute te verminder. Gestandaardiseerde basisplate vir persgereedskap, riglynsisteme en vooraf ingestelde stanshoogtes dra almal by tot vinniger oorgange tussen produksierye. Wanneer persgereedskap vinnige oorskakeling ondersteun, kan fasiliteite kleiner partystellings aanloop sonder om die algemene uitsetdoeltreffendheid in gevaar te stel, wat ook die skeduleringbuigbaarheid verbeter.
Monitorfunksies wat in persgereedskap ingebou is
Moderne persgereedskap word toenemend met sensornuwe vermoëns toegerus wat bedieners in staat stel om versletenheid, misuitlyning en abnormale belastingtoestande in werktyd op te spoor. Wanneer persgereedskap met kragmonitoring- of nabyheidsensors toegerus is, kan vervaardigingspanne ingryp voordat 'n gereedskapmislukking 'n groot aantal defektiewe onderdele veroorsaak. Hierdie proaktiewe benadering tot die bestuur van persgereedskap beskerm uitsetkwaliteit en voorkom die mors wat met groot afkeurpartye gepaard gaan.
Die integrasie van sensortegnologie in persgereedskap vereis beplanning tydens die ontwerpfase, nie as 'n nagedagte nie. Sensormonteringskenmerke, kabelrigtingskanale en dataverbindingspunte moet in die persgereedskapstruktuur ontwerp word voordat die gereedskap gebou word. Die ná-installasie van moniteringshardeware op bestaande persgereedskap is duur en dikwels onprakties, wat die rede is hoekom vooruitskouende persgereedskapontwerp konsekwent beter presteer as reaktiewe onderhoudbenaderings met betrekking tot produksie-uitsetmetrieke.
VEE
Wat is die belangrikste faktor in persgereedskapontwerp vir hoë produksie-uitset?
Die een mees impakvolle faktor is die stanskonfigurasie. Progressiewe persgereedskap wat verskeie bewerkings per slag uitvoer, lewer die hoogste dele-per-minuutkoerse. In kombinasie met 'n geoptimaliseerde strooklêer en presiese spasie-instellings, skep goed gekonfigureerde persgereedskap die toestande vir volgehoue hoë uitset.
Hoe dikwels moet persgereedskap tydens 'n produksiedraai geïnspekteer word?
Die inspeksiefrekwensie hang af van die materiaalsoort, die hoeveelheid produksie en die kompleksiteit van die persgereedskap. As 'n algemene praktyk moet persgereedskap reëlmatig geïnspekteer word by gereelde slagtel-intervalle wat tydens die ontwerpvalideringsfase vasgestel is. Hoogversletbare komponente van persgereedskap, soos stansies en rigtingstukke, vereis gewoonlik meer gereelde kontroles as strukturele elemente.
Kan die ontwerp van persgereedskap gewysig word nadat produksie begin het?
Klein wysigings aan persgereedskap, soos verstellings aan die speeltjie of vervanging van inlæg-stukke, kan dikwels tydens geskeduleerde onderhoudsvensters aangebring word. Groot wysigings aan die persgereedskapontwerp — soos verandering van die strooklêgoed of herkonfigurasie van die stasievolgorde — vereis egter gewoonlik dat die gereedskap uit die pers verwyder word en na die gereedskapwerkswinkel teruggebring word. Dit is altyd koste-effektiewer om die persgereedskapontwerp grondig te beplan voordat produksie begin, eerder as om wysigings tydens die produksieproses aan te bring.