
 EN



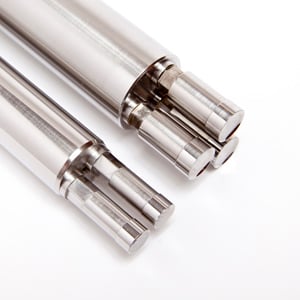
Persgereedskap is een van die mees fundamentele elemente in moderne industriële vervaardiging. Dit verwys na die spesialiseerde stel gereedskap, matte en meganiese komponente wat gebruik word in persbewerkings om roumateriaal — meestal metale — te vorm, te sny, te vorm of te stans in presiese, herhaalbare dele. Of u nou in outomotiewe vervaardiging, elektroniese montering of swaar industriële vervaardiging werk, druk speel gereedskap 'n sentrale rol in die omskakeling van plat plaatmateriaal of voorblanke na voltooide, funksionele komponente met nou dimensionele toleransies.

Begrip persgereedskap is krities vir ingenieurs, inkoopspesialiste en vervaardigingsbestuurders wat die regte gereedskapstel vir hul prosesvereistes moet kies. Persgereedskap bepaal direk produkakkuraatheid, vervaardigingsspoed, materiaalopbrengs en die algehele vervaardigingskoste. 'n Goedontwerpte persgereedskapsisteem kan siklus-tye en afvalkoers dramaties verminder, terwyl swak gepaarde persgereedskap tot buitensporige stilstand en onkonsekwente uitset kan lei. Hierdie artikel verduidelik wat persgereedskap is, hoe dit meganies werk en waar dit die meeste waarde in verskeie nywerheidsektore lewer.
Die Kerndefinisie en Komponente van Persgereedskap
Definisie van Persgereedskap in 'n Industriële Konteks
Persgereedskap is die versamelterm vir die boonste en onderste gereedskapstelle wat binne ’n meganiese of hidrouliese persmasjien gemonteer word. Elke persgereedskapstel word ontwerp om ’n spesifieke bewerking — soos uitstans, piercing, buiging, dieptrekking of muntvorming — op ’n werkstuk uit te voer. Die ontwerp van die persgereedskap bepaal die geometrie, kragverspreiding en materiaalvloei tydens elke persslag. In teenstelling met algemene snygereedskap word persgereedskap grootliks op maat gemaak of is dit baie toepassingsspesifiek, wat beteken dat dit presies aan die onderdeelontwerp en materiaalklas wat verwerk word, aangepas moet word.
Belangrike strukturele komponente binne ’n persgereedskapstel
Elke persgereedskapmontage sluit gewoonlik ’n perforasie ’n Stanssel, ’n stansvorm, ’n uitstootplaat, rigtingspyle en ’n ondersteuningsplaat. Die stanssel is die boonste aktiewe element wat onder perskrag afdaal, terwyl die stansvorm die onderste vasgevaste element is wat die holte of rand verskaf waar teen die materiaal gevorm of afgesny word. Die uitstootplaat hou die materiaal plat en skiet dit na elke slag uit om konsekwente toevoer te verseker. Rigtingspyle handhaaf die uitlyning tussen die boonste en onderste dele van die persgereedskap, wat krities is vir dimensionele akkuraatheid en gereedskapslewe. Die ondersteuningsplaat versprei die perskrag gelykmatig om beskadiging aan die persbed en die gereedskapsliggaam te voorkom. Elke komponent in ’n stel persgereedskap moet uit geharde gereedskapstaal of karbied vervaardig word om herhaalde hoëbelasting-siklusse sonder vervorming te kan weerstaan.
Hoe Persgereedskap Tydens ’n Persbewerking Werk
Die Meganiese Volgorde van ’n Persslag
Wanneer persgereedskap in ’n persmasjien geïnstalleer is en produksie begin, volg elke siklus ’n gedefinieerde meganiese volgorde. Eerstens word die roumateriaal — gewoonlik ’n metaalplaat, -strook of -blank — in die persgereedskapstasie ingevoer of geposisioneer. Die persbalk daal dan af en dryf die stansdeel van die persgereedskap met beheerde krag en spoed afwaarts. Terwyl die stansdeel die materiaal raak, pas dit plaaslike spanning toe wat veroorsaak dat die materiaal vervorm, afskuif, buig of in die matrikskamer vloei, afhangende van die tipe persgereedskapbewerking. Die balk trek dan terug, die uitveerplaat verwyder die werkstuk van die stansdeel, en die gevormde of gesnyde onderdeel word uitgewerp. Hierdie persgereedskapsiklus herhaal homself voortdurend, dikwels teen tempo’s van verskeie honderd slae per minuut in hoëspoed progressiewe persgereedskapkonfigurasies.
Krag, Speling en Materiaalgedrag in Persgereedskap
Die prestasie van persgereedskap hang sterk af van drie tegniese parameters: perskrag, matriks-afstand en materiaaleienskappe. Die perskrag moet gekalibreer word volgens die treksterkte en dikte van die werkstukmateriaal. Onvoldoende krag lei tot onvolledige vorming, terwyl oormatige krag die verslyting van persgereedskap versnel en die risiko van breuk in die matriks veroorsaak. Matriks-afstand — die gaping tussen die stanspen en die rand van die matriks — is 'n kritieke ontwerpparameter vir persgereedskap. Korrekte afstand verseker skoon skuifvlakke by snybewerkings en gladde materiaalvloei by vormbewerkings. Materiaalgedrag, insluitend veerterug en werkverharding, moet ook in ag geneem word by die ontwerp van die persgereedskapgeometrie om die finale onderdeelafmetings binne toleransie te bereik. Ondervindingse gereedskapontwerpers simuleer hierdie veranderlikes voordat persgereedskap gebou word om proef-en-foutaanpassings na die eerste produksierun te verminder.
Tipes Persgereedskap en Industriële Toepassings
Progressiewe, Oordrag- en Saamgestelde Persgereedskapkonfigurasies
Persgereedskap word gekategoriseer volgens sy bedryfskonfigurasie. Progressiewe persgereedskap voer verskeie bewerkings in volgorde uit binne ’n enkele stanselstel terwyl die materiaalstrook stap vir stap deur elke stasie beweeg. Dit maak progressiewe persgereedskap baie doeltreffend vir hoë-volumepartye wat verskeie kenmerke soos gate, vorms en uitsnydings vereis. Oordragpersgereedskap beweeg individuele leë ruimtes tussen afsonderlike persgereedskapstasies met behulp van meganiese oordragvingers, wat groter of meer ingewikkelde partye moontlik maak wat nie op ’n kontinue strook kan bly nie. Saamgestelde persgereedskap voltooi twee of meer bewerkings — gewoonlik leëruimte- en piercingbewerkings — gelyktydig in een persslag, wat vlakheid en dimensionele konsekwentheid verbeter. Elke persgereedskapkonfigurasie word gekies gebaseer op die kompleksiteit van die onderdeel, die produksievolume, die tipe materiaal en die beskikbare perskapasiteit.
Bedryfssektores wat op persgereedskap staatmaak
Persgereedskap word wydse gebruik in sektore waar metaalonderdele met hoë herhaalbaarheid en nou toleransies moet vervaardig word. Die motorbedryf is afhanklik van persgereedskap vir liggaamspaneel, bevestigingsklampe, onderstelkomponente en strukturele versterkings. Elektronikavervaardigers gebruik presisie-persgereedskap om terminale, verbinders, loodraamwerke en hitte-onttrekkingskomponente te vervaardig. Toestelvervaardiging maak staat op persgereedskap vir behuisinge, monteringsplate en interne strukturele dele. Mediese toestelvervaardiging gebruik persgereedskap om klein, baie presiese metaalkomponente met streng gehandhaafde gehaltevereistes te vervaardig. In elk van hierdie sektore word die belegging in persgereedskap regverdig deur die kombinasie van vervaardigingspoes, konsekwentheid en lae koste per eenheid by groot produksieskale. Die keuse van die regte persgereedskap konfigurasie vir u spesifieke toepassing is 'n sleutel ingenieurs- en kommerciële besluit wat langtermyn-vervaardigingsekonomieë beïnvloed.
VEE
Watter materiale word gebruik om persgereedskap te vervaardig?
Persgereedskap word gewoonlik vervaardig uit geharde gereedskapsstaalgrade soos D2, H13 of snelheidstaal, afhangende van die toepassingsvereistes. Vir hoë-volumetoepassings of toepassings met abrasiewe materiale word karbiedinsetstukke of volledige karbiedpersgereedskapkomponente gebruik om die dienslewe te verleng en onderhoudsintervalle te verminder.
Hoe lank duur ’n stel persgereedskap gewoonlik?
Die dienslewe van persgereedskap wissel baie wyd gebaseer op die materiaal wat gepers word, die gereedskapsmateriaalgraad, bedryfsonderhoud en drukkraginstellings. Goed onderhou persgereedskap in standaardstaalstans-toepassings kan honderdduisende tot verskeie miljoen slae duur voor dit herstel of verslette komponente vervang moet word.
Wat veroorsaak voortydige verslyting of mislukking van persgereedskap?
Gewone oorsake van vroegtydige persgereedskapverval sluit in verkeerde stansafstand, mislyning van die boonste en onderste persgereedskapstelle, onvoldoende smeer tydens bedryf, en die oorskryding van die ontwerpsperskragkapasiteit. Reëlmatige inspeksie, behoorlike smeer en akkurate persopstelling is die doeltreffendste maniere om persgereedskap te beskerm en sy werkslewe te verleng.