
 EN



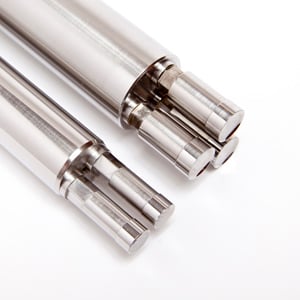
Outillage pour presse constitue l'un des éléments les plus fondamentaux de la fabrication industrielle moderne. Il désigne l'ensemble spécialisé d'outils, de matrices et de composants mécaniques utilisés dans les opérations de pressage pour façonner, découper, former ou estamper des matières premières — le plus souvent des métaux — en pièces précises et reproductibles. Que vous travailliez dans la production automobile, l'assemblage électronique ou la fabrication industrielle lourde, appuyer l'outillage joue un rôle central dans la transformation de matériaux plats ou de flans en composants fonctionnels finis présentant des tolérances dimensionnelles strictes.

Compréhension outillage pour presse est essentiel pour les ingénieurs, les spécialistes des achats et les responsables de la production qui doivent choisir la configuration d’outillage adaptée à leurs besoins procéduraux. L’outillage pour presse détermine directement la précision des produits, la vitesse de production, le rendement matière et le coût global de fabrication. Un système d’outillage pour presse bien conçu peut réduire considérablement les temps de cycle et les taux de rebuts, tandis qu’un outillage mal adapté peut entraîner des arrêts prolongés et des résultats incohérents. Cet article explique ce qu’est l’outillage pour presse, son fonctionnement mécanique et les secteurs industriels où il apporte le plus de valeur.
Définition fondamentale et composants de l’outillage pour presse
Définition de l’outillage pour presse dans un contexte industriel
L'outillage de presse désigne l'ensemble des montages d'outils supérieurs et inférieurs installés à l'intérieur d'une presse mécanique ou hydraulique. Chaque jeu d'outillage de presse est conçu pour effectuer une opération spécifique — telle que la découpe, la perforation, le pliage, l'emboutissage profond ou le frappage — sur une pièce brute. La conception de l'outillage de presse détermine la géométrie, la répartition des forces et l'écoulement du matériau à chaque course de presse. Contrairement aux outils de coupe polyvalents, l'outillage de presse est principalement fabriqué sur mesure ou fortement spécifique à une application donnée, ce qui signifie qu'il doit être parfaitement adapté à la conception de la pièce et à la nuance de matériau traitée.
Composants structurels clés d'un jeu d'outillage de presse
Chaque ensemble d'outillage de presse comprend généralement un poinçon une matrice, une plaque de dégagement, des colonnes de guidage et une plaque de support. Le poinçon est l’élément actif supérieur qui descend sous l’effet de la force de la presse, tandis que la matrice est l’élément inférieur fixe qui forme la cavité ou le bord contre lequel le matériau est embouti ou découpé. La plaque de dégagement maintient le matériau à plat et l’éjecte après chaque course, garantissant un alimentation régulière. Les colonnes de guidage assurent l’alignement entre les parties supérieure et inférieure de l’outillage de presse, ce qui est essentiel pour la précision dimensionnelle et la durée de vie de l’outillage. La plaque de support répartit uniformément la force de la presse afin d’éviter d’endommager le plateau de la presse et le corps de l’outillage. Chaque composant d’un jeu d’outillage de presse doit être fabriqué en acier à outils trempé ou en carbure afin de résister à des cycles répétés sous forte charge sans se déformer.
Fonctionnement de l’outillage de presse pendant une opération de presse
Séquence mécanique d’une course de presse
Lorsque l’outillage de presse est installé sur une machine à presser et que la production commence, chaque cycle suit une séquence mécanique définie. Tout d’abord, la matière première — généralement une tôle, une bande ou une pièce brute — est alimentée ou positionnée dans la station de l’outillage de presse. Le vérin de la presse descend ensuite, entraînant vers le bas l’élément poinçon de l’outillage de presse avec une force et une vitesse contrôlées. Lorsque le poinçon entre en contact avec la matière, il exerce une contrainte localisée qui provoque la déformation, la découpe, le pliage ou l’écoulement de la matière dans la cavité de la matrice, selon le type d’opération réalisé par l’outillage de presse. Le vérin se retire ensuite, la plaque dégauchisseuse libère la pièce usinée du poinçon, et la pièce formée ou découpée est éjectée. Ce cycle d’outillage de presse se répète de façon continue, souvent à des cadences de plusieurs centaines de coups par minute dans les configurations d’outillages de presse progressive à haute vitesse.
Force, jeu et comportement des matériaux dans l’outillage de presse
Les performances des outillages de presse dépendent fortement de trois paramètres techniques : la force de presse, le jeu entre matrice et poinçon, et les propriétés du matériau. La force de presse doit être calibrée en fonction de la résistance à la traction et de l’épaisseur du matériau de la pièce à usiner. Une force insuffisante entraîne un formage incomplet, tandis qu’une force excessive accélère l’usure des outillages de presse et risque de provoquer des fissures dans la matrice. Le jeu entre matrice et poinçon — c’est-à-dire l’écart entre le bord du poinçon et celui de la matrice — constitue une variable critique dans la conception des outillages de presse. Un jeu correct garantit des surfaces de cisaillement nettes lors des opérations de découpe et un écoulement fluide du matériau lors des opérations de formage. Le comportement du matériau, notamment le retour élastique (springback) et l’écrouissage, doit également être pris en compte dans la géométrie de l’outillage de presse afin d’obtenir les dimensions finales de la pièce dans les tolérances requises. Des ingénieurs expérimentés en outillage simulent ces variables avant la fabrication des outillages de presse afin de réduire les ajustements itératifs après la première série de production.
Types d’outillages de presse et applications industrielles
Configurations d’outillages pour presses progressives, à transfert et combinées
L’outillage pour presses est classé selon sa configuration opérationnelle. L’outillage pour presse progressive effectue plusieurs opérations en séquence au sein d’un seul jeu de matrices, tandis que la bande de matière avance progressivement d’une station à l’autre. Cela rend l’outillage pour presse progressive particulièrement efficace pour la production de pièces en grande série nécessitant plusieurs caractéristiques, telles que des perçages, des formes et des découpes. L’outillage pour presse à transfert déplace des embouts individuels entre des stations d’outillage distinctes à l’aide de doigts mécaniques de transfert, ce qui permet de traiter des pièces plus grandes ou plus complexes, qui ne peuvent pas rester sur une bande continue. L’outillage pour presse combinée exécute simultanément deux opérations ou plus — généralement le découpage et le poinçonnage — au cours d’un seul cycle de presse, améliorant ainsi la planéité et la constance dimensionnelle. Chaque configuration d’outillage pour presse est sélectionnée en fonction de la complexité de la pièce, du volume de production, du type de matériau et de la capacité disponible de la presse.
Secteurs industriels qui dépendent de l’outillage pour presses
Les outillages de presse sont largement utilisés dans tous les secteurs où des pièces métalliques doivent être produites avec une grande reproductibilité et des tolérances strictes. Le secteur automobile dépend des outillages de presse pour les panneaux de carrosserie, les supports, les composants du châssis et les renforts structurels. Les fabricants d’équipements électroniques utilisent des outillages de presse de précision pour produire des bornes, des connecteurs, des cadres de plomb (« lead frames ») et des composants dissipateurs de chaleur. La production d’appareils électroménagers repose sur les outillages de presse pour les boîtiers, les plaques de fixation et les pièces structurelles internes. La fabrication de dispositifs médicaux utilise les outillages de presse pour produire de petites pièces métalliques très précises, soumises à des exigences qualité rigoureuses. Dans chacun de ces secteurs, l’investissement dans les outillages de presse se justifie par la combinaison de la vitesse de production, de la constance des résultats et d’un coût unitaire faible à grande échelle. Le choix de la outillage pour presse configuration adaptée à votre application spécifique constitue une décision clé, à la fois technique et commerciale, qui influe sur l’économie de production à long terme.
FAQ
Quels matériaux sont utilisés pour fabriquer les outillages de presse ?
Les outillages de presse sont le plus couramment fabriqués à partir d'aciers à outils trempés, tels que les nuances D2, H13 ou les aciers rapides, en fonction des exigences de l'application. Pour les applications à haut volume ou impliquant des matériaux abrasifs, des plaquettes carbure ou des composants d'outillage de presse entièrement en carbure sont utilisés afin d'allonger la durée de vie utile et de réduire les intervalles de maintenance.
Quelle est la durée de vie typique d’un jeu d’outillage de presse ?
La durée de vie utile de l’outillage de presse varie considérablement selon le matériau mis en forme, la nuance de matériau de l’outillage, l’entretien opérationnel et les réglages de la force de la presse. Un outillage de presse bien entretenu, utilisé dans des applications standard de découpe et emboutissage d’acier, peut résister à plusieurs centaines de milliers voire plusieurs millions de coups avant de nécessiter un reconditionnement ou le remplacement des composants usés.
Quelles sont les causes d’une usure prématurée ou d’une défaillance de l’outillage de presse ?
Les causes courantes de défaillance prématurée des outillages de presse comprennent un jeu incorrect entre les matrices, un mauvais alignement des ensembles d’outillages supérieurs et inférieurs de la presse, une lubrification insuffisante pendant le fonctionnement, ainsi que le dépassement de la capacité de force de presse prévue. L’inspection régulière, une lubrification adéquate et un réglage précis de la presse constituent les moyens les plus efficaces de protéger les outillages de presse et d’en prolonger la durée de vie utile.