
 EN



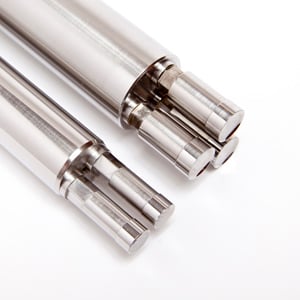
Ferramentas de prensa é um dos elementos mais fundamentais na fabricação industrial moderna. Refere-se ao conjunto especializado de ferramentas, matrizes e componentes mecânicos utilizados em operações de estampagem para moldar, cortar, conformar ou imprimir materiais brutos — principalmente metais — em peças precisas e repetíveis. Seja você atuando na produção automotiva, na montagem de eletrônicos ou na fabricação industrial pesada, prensa as ferramentas de estampagem desempenham um papel central na conversão de chapas planas ou pré-formas em componentes funcionais acabados, com tolerâncias dimensionais rigorosas.

Entendimento ferramentas de prensa é fundamental para engenheiros, especialistas em compras e gerentes de produção que precisam selecionar a configuração adequada de ferramentas de prensa para atender aos requisitos de seus processos. As ferramentas de prensa determinam diretamente a precisão do produto, a velocidade de produção, o rendimento do material e o custo total de fabricação. Um sistema bem projetado de ferramentas de prensa pode reduzir drasticamente os tempos de ciclo e as taxas de refugo, enquanto ferramentas de prensa inadequadas podem resultar em tempo de inatividade excessivo e saída inconsistente. Este artigo explica o que são ferramentas de prensa, como funcionam mecanicamente e em quais setores industriais geram o maior valor.
Definição Central e Componentes das Ferramentas de Prensa
Definindo Ferramentas de Prensa no Contexto Industrial
Ferramentas de prensa é o termo coletivo para os conjuntos de ferramentas superiores e inferiores montados no interior de uma prensa mecânica ou hidráulica. Cada conjunto de ferramentas de prensa é projetado para executar uma operação específica — como corte, perfuração, dobramento, estampagem profunda ou conformação — em uma peça. O projeto das ferramentas de prensa determina a geometria, a distribuição de força e o fluxo de material durante cada golpe da prensa. Ao contrário de ferramentas de corte de uso geral, as ferramentas de prensa são, na maioria dos casos, fabricadas sob encomenda ou altamente específicas para determinada aplicação, o que significa que devem ser precisamente adaptadas ao projeto da peça e à classe do material a ser processado.
Principais Componentes Estruturais de um Conjunto de Ferramentas de Prensa
Todo conjunto de ferramentas de prensa normalmente inclui um furo uma matriz, uma placa extratora, colunas-guia e uma placa de apoio. O punção é o elemento ativo superior que desce sob a força da prensa, enquanto a matriz é o elemento inferior fixo que fornece a cavidade ou borda contra a qual o material é conformado ou cortado. A placa extratora mantém o material plano e o ejetará após cada golpe, garantindo uma alimentação consistente. As colunas-guia mantêm o alinhamento entre as metades superior e inferior da ferramenta de prensa, o que é crítico para a precisão dimensional e a vida útil da ferramenta. A placa de apoio distribui uniformemente a força da prensa para evitar danos à base da prensa e ao corpo da ferramenta. Cada componente de um conjunto de ferramentas de prensa deve ser fabricado em aço-ferramenta temperado ou carboneto para suportar ciclos repetidos de alta carga sem deformação.
Como Funciona a Ferramenta de Prensa Durante uma Operação de Prensa
A Sequência Mecânica de um Golpe de Prensa
Quando as ferramentas de estampagem são instaladas em uma prensa e a produção começa, cada ciclo segue uma sequência mecânica definida. Primeiramente, o material bruto — normalmente uma chapa, tira ou disco metálico — é alimentado ou posicionado na estação da ferramenta de estampagem. Em seguida, o êmbolo da prensa desce, impulsionando o elemento punção da ferramenta de estampagem para baixo com força e velocidade controladas. À medida que o punção entra em contato com o material, aplica uma tensão localizada que provoca sua deformação, cisalhamento, dobramento ou escoamento para dentro da cavidade da matriz, conforme o tipo de operação realizada pela ferramenta de estampagem. O êmbolo então se retrai, a placa ejetora libera a peça do punção e a peça conformada ou cortada é ejetada. Esse ciclo da ferramenta de estampagem repete-se continuamente, frequentemente a taxas de várias centenas de golpes por minuto em configurações de ferramentas de estampagem progressiva de alta velocidade.
Força, folga e comportamento do material em ferramentas de estampagem
O desempenho das ferramentas de estampagem depende fortemente de três parâmetros técnicos: força da prensa, folga da matriz e propriedades do material. A força da prensa deve ser calibrada de acordo com a resistência à tração e a espessura do material da peça trabalhada. Força insuficiente resulta em conformação incompleta, enquanto força excessiva acelera o desgaste das ferramentas de estampagem e aumenta o risco de fissuração da matriz. A folga da matriz — ou seja, o espaço entre a ponta do punção e a borda da matriz — é uma variável crítica no projeto das ferramentas de estampagem. Uma folga adequada garante superfícies de corte limpas nas operações de corte e um fluxo uniforme do material nas operações de conformação. O comportamento do material, incluindo a recuperação elástica (springback) e o encruamento, também deve ser considerado na geometria das ferramentas de estampagem para garantir que as dimensões finais da peça estejam dentro das tolerâncias especificadas. Engenheiros experientes em ferramentas simulam essas variáveis antes da fabricação das ferramentas de estampagem, reduzindo assim os ajustes empíricos após a primeira produção.
Tipos de Ferramentas de Estampagem e Aplicações Industriais
Configurações de Ferramentas para Prensa Progressiva, por Transferência e Composta
As ferramentas para prensa são classificadas conforme sua configuração operacional. As ferramentas para prensa progressiva realizam múltiplas operações em sequência dentro de um único conjunto de matrizes, à medida que a tira de material avança passo a passo por cada estação. Isso torna as ferramentas para prensa progressiva altamente eficientes para peças de alto volume que exigem múltiplos recursos, como furos, conformações e recortes. As ferramentas para prensa por transferência movem blanks individuais entre estações separadas de ferramentas para prensa, utilizando dedos mecânicos de transferência, permitindo assim a produção de peças maiores ou mais complexas que não podem permanecer em uma tira contínua. As ferramentas para prensa composta executam duas ou mais operações — normalmente corte e perfuração — simultaneamente em um único golpe da prensa, o que melhora o nivelamento e a consistência dimensional. Cada configuração de ferramenta para prensa é selecionada com base na complexidade da peça, no volume de produção, no tipo de material e na capacidade disponível da prensa.
Setores Industriais que Dependem de Ferramentas para Prensa
As ferramentas de estampagem são amplamente utilizadas em setores nos quais peças metálicas devem ser produzidas com alta repetibilidade e tolerâncias rigorosas. O setor automotivo depende de ferramentas de estampagem para painéis de carroceria, suportes, componentes do chassi e reforços estruturais. Fabricantes de eletrônicos utilizam ferramentas de estampagem de precisão para produzir terminais, conectores, estruturas de terminais (lead frames) e componentes de dissipadores de calor. A produção de eletrodomésticos recorre a ferramentas de estampagem para carcaças, placas de fixação e peças estruturais internas. A fabricação de dispositivos médicos emprega ferramentas de estampagem para produzir pequenos componentes metálicos altamente precisos, com requisitos rigorosos de qualidade. Em cada um desses setores, o investimento em ferramentas de estampagem é justificado pela combinação de velocidade de produção, consistência e baixo custo por unidade em escala. A seleção da ferramentas de prensa configuração adequada para sua aplicação específica é uma decisão essencial, tanto técnica quanto comercial, que afeta a economia produtiva a longo prazo.
Perguntas Frequentes
Quais materiais são utilizados na fabricação de ferramentas de estampagem?
As ferramentas de estampagem são, comumente, fabricadas a partir de aços-ferramenta temperados, como os graus D2, H13 ou aço rápido, conforme os requisitos da aplicação. Para aplicações de alto volume ou com materiais abrasivos, utilizam-se inserções de carboneto ou componentes integrais de ferramentas de estampagem em carboneto para prolongar a vida útil e reduzir os intervalos de manutenção.
Quanto tempo dura, tipicamente, um conjunto de ferramentas de estampagem?
A vida útil das ferramentas de estampagem varia amplamente conforme o material estampado, o grau do material das ferramentas, a manutenção operacional e os parâmetros de força da prensa. Ferramentas de estampagem bem mantidas, em aplicações padrão de estampagem de aço, podem durar de centenas de milhares a vários milhões de golpes antes de necessitarem de recondicionamento ou substituição de componentes desgastados.
O que causa desgaste prematuro ou falha nas ferramentas de estampagem?
As causas comuns de falha prematura das ferramentas de prensa incluem folga incorreta da matriz, desalinhamento dos conjuntos superior e inferior das ferramentas de prensa, lubrificação insuficiente durante a operação e exceder a capacidade de força projetada da prensa. Inspeções regulares, lubrificação adequada e configuração precisa da prensa são as maneiras mais eficazes de proteger as ferramentas de prensa e prolongar sua vida útil.