
 EN



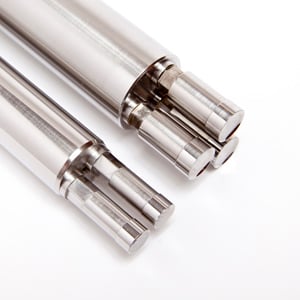
Basım araçları modern endüstriyel üretimde en temel unsurlardan biridir. Ham maddeyi — çoğunlukla metalleri — hassas ve tekrarlanabilir parçalara dönüştürmek amacıyla presleme işlemlerinde kullanılan özel takım takımı, kalıplar ve mekanik bileşenleri ifade eder. Otomotiv üretimi, elektronik montajı ya da ağır sanayi imalatı gibi alanlarda çalışıyor olmanız fark etmez. basın kalıpçılık, düz sac malzeme veya yuvarlak plakaları, sıkı boyutsal toleranslara sahip nihai işlevsel bileşenlere dönüştürmede merkezi bir rol oynar.

Anlayış basım araçları mühendisler, satınalma uzmanları ve üretim yöneticileri gibi süreç gereksinimleri için doğru kalıp donanımını seçmeleri gereken kişiler açısından kritik öneme sahiptir. Pres kalıpları, ürün doğruluğunu, üretim hızını, malzeme verimini ve genel üretim maliyetini doğrudan belirler. İyi tasarlanmış bir pres kalıp sistemi, çevrim sürelerini ve hurda oranlarını önemli ölçüde azaltabilir; buna karşılık uyumsuz pres kalıpları aşırı durma sürelerine ve tutarsız çıktıya neden olabilir. Bu makalede, pres kalıplarının ne olduğu, mekanik olarak nasıl çalıştığı ve hangi sektörlerde en fazla değer yarattığı açıklanmaktadır.
Pres Kalıplarının Temel Tanımı ve Bileşenleri
Endüstriyel Bağlamda Pres Kalıplarının Tanımlanması
Pres kalıpları, mekanik veya hidrolik pres makinesi içine monte edilen üst ve alt kalıp gruplarının toplu adıdır. Her bir pres kalıbı seti, bir iş parçası üzerinde belirli bir işlemi — örneğin kesme, delme, bükme, derin çekme veya bastırma — gerçekleştirmek üzere tasarlanmıştır. Pres kalıplarının tasarımı, her pres darbesi sırasında parça geometrisini, kuvvet dağılımını ve malzeme akışını belirler. Genel amaçlı kesme takımlarının aksine, pres kalıpları büyük ölçüde özel olarak üretilir veya son derece uygulamaya özel olup, işlenecek parça tasarımına ve malzeme sınıfına tam olarak uyumlu olmalıdır.
Bir Pres Kalıbı Seti İçindeki Temel Yapısal Bileşenler
Her pres kalıbı montajı genellikle bir yumruk bir delme ucu, bir kalıp, bir soyucu plaka, yönlendirici direkler ve bir destek plakası. Delme ucu, pres kuvveti altında aşağı doğru hareket eden üst aktif elemandır; buna karşılık kalıp, malzemenin şekillendirildiği veya kesildiği boşluğu ya da kenarı sağlayan alt sabit elemandır. Soyucu plaka, malzemeyi düz tutar ve her vuruş sonrası malzemeyi dışarı atarak tutarlı besleme sağlar. Yönlendirici direkler, pres kalıbının üst ve alt yarısı arasındaki hizalamayı korur; bu durum boyutsal doğruluk ve kalıp ömrü açısından kritik öneme sahiptir. Destek plakası, pres tabanına ve kalıp gövdesine zarar verilmesini önlemek için pres kuvvetini eşit şekilde dağıtır. Pres kalıbı setindeki her bileşen, tekrarlayan yüksek yük döngülerine dayanabilmesi için sertleştirilmiş kalıp çeliğinden veya karbürden üretilmelidir.
Pres Kalıbı, Bir Pres İşlemi Sırasında Nasıl Çalışır
Bir Pres Vuruşunun Mekanik Dizisi
Pres makinesine pres kalıbı takıldığında ve üretim başladığında, her çevrim belirlenmiş bir mekanik sıraya uyar. İlk olarak ham madde — genellikle bir metal levha, şerit veya boşluk — pres kalıbı istasyonuna beslenir veya konumlandırılır. Daha sonra pres kolu aşağı doğru hareket ederek pres kalıbının zımba elemanını kontrollü kuvvet ve hızla aşağıya doğru iter. Zımba malzemeyle temas ettiğinde, malzemenin şekil değiştirmesine, kesilmesine, bükülmesine veya pres kalıbı işleminin türüne bağlı olarak kalıp boşluğuna akmasına neden olan yerel gerilmeler uygular. Ardından kol yukarı çekilir, soyucu plaka iş parçasını zımbadan ayırır ve şekillendirilmiş ya da kesilmiş parça atılır. Bu pres kalıbı çevrimi sürekli tekrarlanır; yüksek hızlı ilerleyici pres kalıpları yapılandırmalarında dakikada birkaç yüz vuruş hızına ulaşabilir.
Pres Kalıplarında Kuvvet, Açıklık ve Malzeme Davranışı
Pres kalıplarının performansı, üç teknik parametreye büyük ölçüde bağlıdır: pres kuvveti, kalıp açıklığı ve malzeme özellikleri. Pres kuvveti, iş parçası malzemesinin çekme dayanımı ve kalınlığına göre ayarlanmalıdır. Yetersiz kuvvet tam biçimlendirme sağlanamamasına neden olurken, aşırı kuvvet pres kalıplarının aşınmasını hızlandırır ve kalıbın çatlamasına yol açabilir. Kalıp açıklığı — punch (çıkartıcı) ile kalıp kenarı arasındaki boşluk — pres kalıpları tasarımında kritik bir değişkendir. Doğru açıklık, kesme işlemlerinde temiz kesim yüzeyleri sağlamayı ve şekillendirme işlemlerinde malzemenin sorunsuz akışını sağlamak için gereklidir. Son parça boyutlarının tolerans sınırları içinde elde edilebilmesi için pres kalıplarının geometrisine, geri yaylanma ve iş sertleşmesi gibi malzeme davranışları da dâhil edilmelidir. Deneyimli kalıp mühendisleri, ilk üretim çalışmasından sonra deneme-yanılma yöntemiyle yapılan ayarlamaları azaltmak amacıyla bu değişkenleri pres kalıpları imal edilmeden önce simüle eder.
Pres Kalıpları Türleri ve Endüstriyel Uygulamaları
Aşamalı, Transfer ve Bileşik Pres Kalıplama Yapılandırmaları
Pres kalıplaması, işlevsel yapılandırmasına göre sınıflandırılır. Aşamalı pres kalıplaması, malzeme şeridinin her istasyondan adım adım ilerlemesiyle tek bir kalıp seti içinde sıralı olarak birden fazla işlem gerçekleştirir. Bu nedenle aşamalı pres kalıplaması, delikler, şekillendirmeler ve kesmeler gibi çoklu özellikler gerektiren yüksek hacimli parçalar için son derece verimlidir. Transfer pres kalıplaması, mekanik transfer parmakları kullanarak ayrı pres kalıplama istasyonları arasında bireysel sacları taşır; bu da sürekli bir şeritte kalamayacak kadar büyük ya da daha karmaşık parçaların üretimine olanak tanır. Bileşik pres kalıplaması ise genellikle kesme ve delme işlemlerini tek bir pres darbesinde aynı anda tamamlar; bu da parça düzgünlüğünü ve boyutsal tutarlılığı artırır. Her pres kalıplama yapılandırması, parça karmaşıklığına, üretim hacmine, malzeme türüne ve mevcut pres kapasitesine göre seçilir.
Pres Kalıplamasına Güvenen Endüstri Sektörleri
Pres kalıpları, metal parçaların yüksek tekrarlanabilirlik ve dar toleranslarla üretilmesi gereken sektörlerde yaygın olarak kullanılır. Otomotiv endüstrisi, gövde panelleri, bağlantı parçaları, şasi bileşenleri ve yapısal takviyeler için pres kalıplarına bağımlıdır. Elektronik üreticileri, terminaller, konektörler, bağlantı çerçeveleri ve ısı emici bileşenler üretmek amacıyla hassas pres kalıpları kullanır. Ev aletleri üretimi, muhafazalar, montaj plakaları ve iç yapısal parçalar için pres kalıplarına dayanır. Tıbbi cihaz üretimi, sıkı kalite gereksinimlerine sahip küçük, son derece hassas metal bileşenler üretmek amacıyla pres kalıpları uygular. Bu sektörlerin her birinde, pres kalıpları yatırımı, üretim hızı, tutarlılık ve büyük ölçekli üretimde düşük birim maliyeti kombinasyonuyla gerekçelendirilir. Doğru basım araçları konfigürasyonu, uzun vadeli üretim ekonomisini etkileyen temel bir mühendislik ve ticari karardır.
SSS
Pres kalıpları hangi malzemelerden üretilir?
Pres kalıpları, uygulama gereksinimlerine bağlı olarak D2, H13 gibi sertleştirilmiş takım çelikleri veya yüksek hız çeliği gibi malzemelerden en yaygın şekilde üretilir. Yüksek hacimli veya aşındırıcı malzeme uygulamalarında, kullanım ömrünü uzatmak ve bakım aralıklarını azaltmak amacıyla karbür uçlar veya tam karbür pres kalıp bileşenleri kullanılır.
Bir pres kalıbı seti genellikle ne kadar süreyle kullanılır?
Pres kalıplarının kullanım ömrü, preslenen malzemenin türüne, pres kalıbı malzemesinin sınıfına, işletme bakımı koşullarına ve pres kuvveti ayarlarına bağlı olarak büyük ölçüde değişir. Standart çelik sac şekillendirme uygulamalarında iyi bakımlı bir pres kalıbı, yeniden işlenmesi veya aşınmış bileşenlerin değiştirilmesi gerencesiye kadar yüz binlerce ile birkaç milyon darbe arasında dayanabilir.
Pres kalıplarında erken aşınma veya arıza nedenlerini neler oluşturur?
Pres matrislerinin erken başarısızlığının yaygın nedenleri arasında yanlış kalıp açıklığı, üst ve alt pres matrisi montajlarının hizalanmaması, işlem sırasında yetersiz yağlama ve tasarlanan pres kuvvet kapasitesinin aşılması yer alır. Düzenli denetim, uygun yağlama ve doğru pres ayarı, pres matrislerini korumak ve çalışma ömrünü uzatmak için en etkili yöntemlerdir.